Tormach Duality Lathe: Referensi Lengkap Kode G
Daftar lengkap kode G untuk Tormach Duality Lathe.
Tormach PCNC Duality Lathe
Duality Lathe dipasang pada ranjang Tormach PCNC 1100, mengubah mesin pemotong CNC Anda menjadi CNC lathe ringan untuk prototipe dan proyek pemutaran kecil.
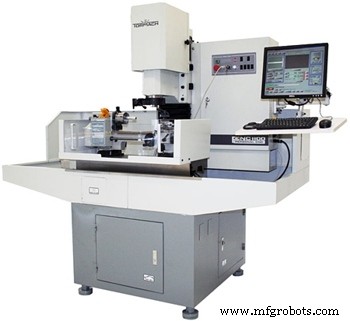
Tormach PCNC Duality Lathe
Kode G Tormach Duality Lathe
| G00 | Posisi cepat |
| G01 | Interpolasi linier |
| G02 | Interpolasi lingkaran/heliks searah jarum jam |
| G03 | Interpolasi lingkaran/heliks berlawanan arah jarum jam |
| G04 | Diam |
| G10 | Pengaturan asal sistem koordinat |
| G17 | Pilih bidang XY |
| G18 | Pilih bidang XZ |
| G19 | Pilih bidang YZ |
| G20/G21 | Satuan inci/millimeter |
| G28 | Kembali rumah (gunakan dengan hati-hati) |
| G28.1 | Referensi sumbu |
| G30 | Kembali rumah (gunakan dengan hati-hati) |
| G32 | Penggeseran |
| G40 | Batal kompensasi radius ujung |
| G41/G42 | Mulai kompensasi radius ujung kiri/kanan |
| G50 | Reset semua faktor skala ke 1,0 |
| G51 | Set faktor skala input data sumbu |
| G52 | Offset sistem koordinat sementara |
| G53 | Gerak dalam sistem koordinat mesin absolut |
| G54 | Gunakan offset fixture 1 |
| G55 | Gunakan offset fixture 2 |
| G56 | Gunakan offset fixture 3 |
| G57 | Gunakan offset fixture 4 |
| G58 | Gunakan offset fixture 5 |
| G59 | Gunakan offset fixture 6 / gunakan nomor fixture umum |
| G61/G64 | Mode berhenti tepat/kecepatan konstan |
| G76 | Siklus canned – pemotongan geser |
| G77 | Siklus canned |
| G78 | |
| G80 | Batal mode gerak (termasuk siklus canned) |
| G81 | Siklus canned – bor |
| G82 | Siklus canned – bor dengan diam |
| G83 | Siklus canned – bor peck |
| G90 | Mode jarak absolut |
| G91 | Mode jarak inkremental |
| G92 | Offset koordinat dan set parameter |
| G92.x | Batal G92 dst. |
| G94 | Mode feed per menit |
| G95 | Mode feed per rev |
| G96 | Pemotongan kecepatan permukaan konstan |
| G97 | Pemotongan RPM konstan |
| G98 | Kembali ke level awal setelah siklus canned |
| G99 | Kembali ke level titik R setelah siklus canned |



