Menguasai CNC Woodworking: Strategi Ahli untuk Arah Pemotongan dan Penyelarasan Serat
Mengembangkan Strategi Arah Pemotongan yang Sukses
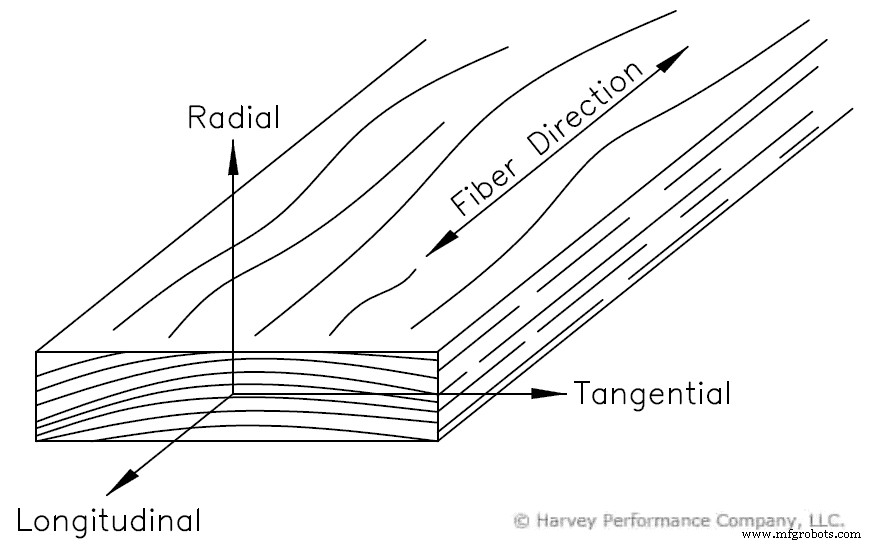
Ada sejumlah faktor yang dapat mempraktikkan pemesinan kayu dalam pekerjaan kayu. Salah satu yang sering muncul untuk kayu keras tertentu adalah arah pemotongan, khususnya dalam hubungan dengan pola serat kayu. Kayu adalah materi anisotropik. Ini berarti bahwa properti materi yang berbeda ditampilkan dalam arah pemotongan yang berbeda. Dalam hal kayu balok, ada grade struktural kayu yang berbeda terkait orientasi serat. Jika arah rata-rata serat selulosa sejajar dengan sisi kayu balok, maka serikat dikatakan lurus. Apapun deviasi dari garis sejajar ini dan papan dianggap sebagai “cross-grain”. Figure 1 di bawah menggambarkan papan serat sebagian besar lurus dengan panah yang menunjukkan sumbu yang berbeda. Setiap sumbu ini menunjukkan serangkaian properti mekanis yang berbeda. Karena perbedaan ini, seseorang harus sadar terhadap lintasan alat dalam pekerjaan kayu dan meminimalkan jumlah gaya pemotongan yang diberikan pada cutter untuk memaksimalkan umur alat.
Memotong tegak lurus terhadap serat dikenal sebagai memotong “di seluruh serat” dalam pekerjaan kayu. Dalam Figure 1 di atas, ini akan dianggap memotong dalam arah radial atau tangential. Memotong sejajar dengan serat dikenal sebagai memotong “sepanjang serat” (longitudinal dalam hal Figure 1). Semakin dekat Anda memotong pada 90° terhadap serat kayu dalam arah mana pun, semakin besar gaya pemotongan akan menjadi. Misalnya, alat dengan sumbu tengah sejajar dengan arah tangential dan lintasan alat sepanjang arah longitudinal akan memiliki aus lebih sedikit dibandingkan alat dengan sumbu tengah yang sama tetapi bergerak dalam arah radial. Tipe orientasi alat kedua adalah memotong di seluruh lebih banyak batas serat dan oleh karena menghasilkan gaya pemotongan yang lebih besar. Namun, Anda harus hati-hati saat memotong sepanjang serat karena ini dapat menyebabkan tear-outs dan mengarah pada finishing permukaan yang buruk.
Pembentukan Chip Kayu yang Tepat Dengan CNC Woodworking
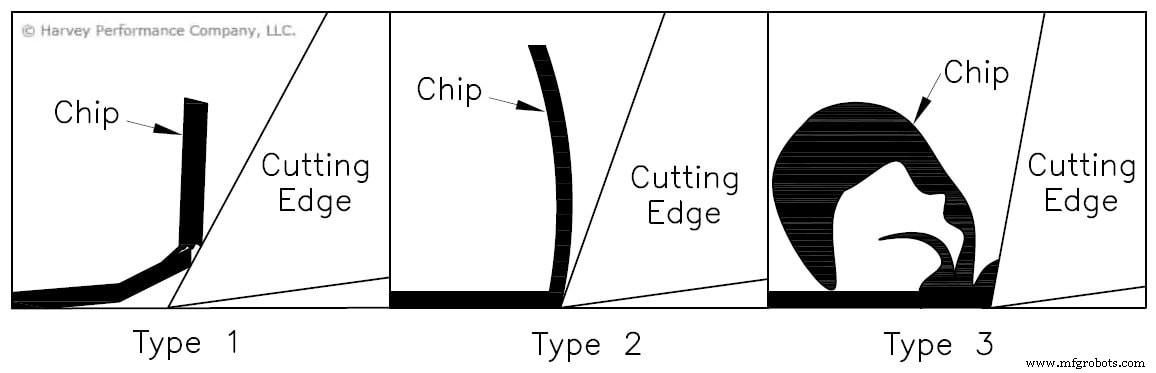
Saat memotong kayu sejajar dengan serat, ada tiga tipe dasar chip yang terbentuk. Saat memotong tegak lurus terhadap serat, tipe chip umumnya tergolong dalam kategori yang sama 3, tetapi dengan variabilitas yang lebih besar karena rentang luas properti kayu terhadap arah serat.
Tipe 1 Chips
Tipe 1 chip terbentuk ketika kayu terbelah di depan tepi pemotong melalui cleavage hingga kegagalan dalam lentur terjadi sebagai balok cantilever. Gaya besar tegak lurus terhadap bidang shear dihasilkan, menyebabkan kayu di depan tepi pemotong terbelah, membentuk balok cantilever kecil ini. Ketika gaya ke atas akhirnya melebihi kekuatan balok kecil ini, ia terpecah. Tipe chip ini menyebabkan aus yang lebih rendah dibandingkan tipe 2 dan 3, karena materi terbelah sebelum datang kontak dengan tepi tajam. End mill dengan rake yang sangat tinggi atau sangat rendah sering menghasilkan tipe 1 chip. Ini terutama benar saat pemesinan melawan slope serat yang lebih besar dari 25°. Kayu dengan kadar air kurang dari 8%form chip tidak kontinu dan berada pada risiko lebih tinggi terhadap tear-out.
Tipe 2 Chips
Tipe 2 chip adalah tipe paling diinginkan dari tiga tipe ini dalam hal finishing permukaan. Mereka adalah hasil dari kegagalan materi di sepanjang bidang shear diagonal, yang melintasi dari tepi pemotong ke permukaan workpiece. Tipe 2 chip terbentuk ketika ada keseimbangan yang tepat antara properti kayu, parameter pemotongan, dan geometri cutter. Kayu dengan kadar air antara 8% dan 20%have kesempatan jauh lebih tinggi untuk membentuk chip tipe 2 yang kontinu sambil memberikan finishing permukaan yang baik.
Tipe 3 Chips
Tipe chip terakhir terbentuk ketika sudut rake cutter terlalu rendah. Dalam skenario ini, gaya pemutaran hampir sejajar dengan arah perjalanan. Ini menyebabkan materi lunak, seperti kayu, dihancurkan daripada dishear, meninggalkan finishing permukaan yang buruk. Secara umum, permukaan yang tertinggal terlihat seperti ikatan kecil elemen kayu, cacat permukaan yang dikenal umum sebagai “fuzzy grain.” Tipe chip ini terjadi lebih sering dalam softwood karena situasi hancuran diperparah dalam kayu dengan densitas rendah.
Memperpanjang Umur Alat Saat Bekerja Kayu
Speeds & Feeds Rules of Thumb
Ada beberapa kategori berbeda aus alat yang terjadi saat cnc woodworking. Aturan umum pemesinan masih berlaku karena RPM memiliki pengaruh terbesar terhadap tingkat aus. Over-feeding dapat meningkatkan aus alat secara eksponensial dan juga menyebabkan kegagalan alat. Seperti dengan sebagian besar operasi pemesinan, keseimbangan antara keduanya adalah esensial. Jika Anda ingin meningkatkan produktivitas dengan meningkatkan kecepatan, Anda harus meningkatkan feed proporsional untuk mempertahankan keseimbangan yang menjaga alat tetap terlibat dengan materi.
Manajemen Panas yang Tepat
Saat alat pemotong terekspos pada panas tinggi, mereka mulai aus lebih cepat, karena korosi. Pengikat cobalt dalam sebagian besar alat carbide di pasaran mulai teroksidasi dan terlepas dari tepi pemotong. Ini memicu reaksi rantai, karena saat pengikat dihapus, tungsten carbide juga terlepas. Berbagai spesies kayu dan jenis kayu buatan memiliki perilaku korosif yang berbeda pada suhu tinggi. Ini adalah tipe aus paling konsisten yang diamati saat pemesinan MDF atau partikel board. Ausnya disebabkan oleh garam klorida dan sulfat yang ditemukan dalam perekat karena ini mempercepat korosi suhu tinggi. Seperti dengan aluminium, ketika kandungan silica dari kayu meningkat, korosivitasnya juga meningkat.
Secara umum, aus alat yang lebih tinggi diamati pada kayu dengan kadar air tinggi. Sifat ini disebabkan oleh aus elektro-kimia yang ditingkatkan oleh extractives dalam kayu., Kadar air dalam kayu mencakup zat seperti resin, gula, minyak, pati, alkaloid, dan tannin dalam kehadiran air. Molekul ini merespons konstituen logam dari alat pemotong dan dapat membuat tepi pemotong tumpul. Carbide lebih tahan terhadap tipe aus ini dibandingkan high-speed steel.
Lapisi Terbaik untuk Umur Alat yang Lama di Kayu
Jika Anda ingin alat yang lebih tahan lama yang akan mempertahankan tepi pemotong yang tajam (dan siapa yang tidak), Anda mungkin ingin mempertimbangkan lapisi Amorphous Diamond. Ini adalah lapisi yang sangat tahan gosong yang dimaksudkan untuk operasi non-ferrous di mana suhu zona pemotongan tidak melebihi 750 °F. Jenis lapisi ini adalah salah satu lapisi terpisih dari Harvey Tool, sehingga meminimalkan risiko pembulatan tepi dan memaksimalkan daya tahan tepi ini.
Menghindari Kecelakaan Pekerjaan Kayu Umum
Tear Out
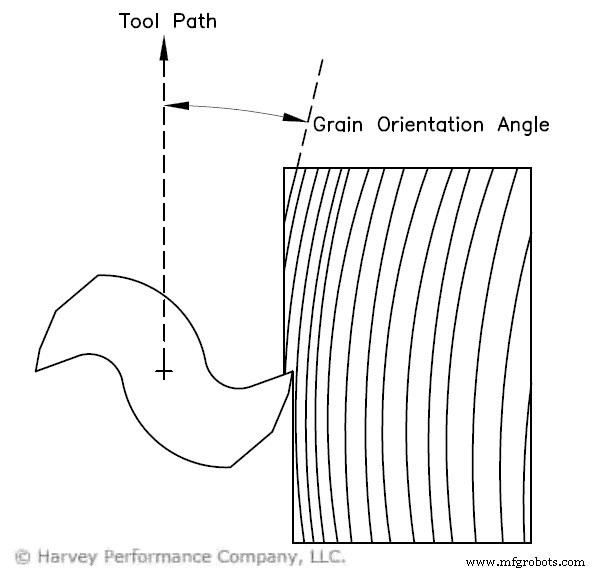
Tear out, kadang disebut chipped grain atau splintering, adalah ketika sepotong materi kayu yang sedang dipesat merobek dari workpiece utama dan meninggalkan cacat yang tidak menarik di tempatnya sebelumnya. Ini adalah salah satu cacat paling umum saat memesin produk kayu. Ada banyak alasan yang berbeda mengapa tear out terjadi. Karakteristik materi adalah sesuatu yang harus dipertimbangkan. Tear out lebih mungkin terjadi jika orientasi serat kurang dari 20°relatif terhadap lintasan alat, kadar air kayu terlalu rendah, atau densitas kayu terlalu rendah. Figure 4 menunjukkan sudut orientasi serat relatif terhadap lintasan alat. Dalam hal parameter pemesinan, ini juga dapat terjadi jika chip load, kedalaman potong, atau sudut rake terlalu tinggi.
Fuzzy Grain Finish
Fuzzy grain terlihat seperti gumpalan kecil kayu yang melekat di permukaan yang baru dipesat dan terjadi ketika serat kayu tidak dipotong dengan benar. Rake rendah atau alat pemotong tumpul menggores serat sampai mereka merobek dari pola alami di dalam, menyebabkan tipe 3 chip terbentuk, menghasilkan finishing yang buruk. Ini dapat diperparah oleh feed rendah atau kedalaman potong karena alat tidak terlibat dengan baik dan menggerakkan materi daripada memotongnya dengan benar. Kayu lunak dengan serat yang lebih kecil dan jumlah lebih sedikit lebih rentan terhadap tipe cacat ini. Kayu muda dikenal sangat rentan terhadap fuzzy grain karena kadar air yang tinggi.
Burn Marks
Burn Marks adalah cacat yang sangat signifikan dalam kasus pemesinan kayu, karena ini biasanya bukan kekhawatiran saat memesin materi lain. Tinggal di satu tempat terlalu lama, tidak melibatkan cukup end mill dalam potong, atau menggunakan alat tumpul menciptakan jumlah panas yang berlebih melalui gesekan, yang meninggalkan burn marks. Beberapa kayu (seperti maple atau cherry) lebih rentan terhadap burn marks, oleh karena itu lintasan alat untuk tipe ini harus diprogram dengan bijak. Jika Anda mengalami banyak masalah dengan burn marks dalam operasi tertentu, Anda mungkin ingin mencoba menyemprotkan end mill dengan pelumas atau pasta lilin komersial. Hati-hati untuk tidak menggunakan terlalu banyak karena kelembaban berlebih dapat menyebabkan pembengkokan. Meningkatkan keterlibatan alat atau menurunkan RPM juga dapat melawan burn marks.
Chip Marks
Chip marks adalah kompresi dangkal di permukaan kayu yang telah disemprotkan atau ditekan ke dalam permukaan. Cacat ini dapat membengkak dengan peningkatan kadar air, memperburuk finishing lebih jauh. Cacat ini umumnya disebabkan oleh pengeluaran chip yang buruk dan biasanya dapat diperbaiki dengan menerapkan pendingin blast udara di wilayah pemotongan selama operasi.
Raised Grain
Raised grain, cacat umum lainnya dari kayu, adalah ketika satu atau lebih bagian workpiece sedikit lebih rendah dari yang lain. Cacat ini terutama masalah saat memesin kayu lunak dengan alat tumpul karena serat akan merobek dan merubah bentuk daripada dipotong secara bersih. Efek ini diperparah saat memesin dengan feed rendah dan kayu memiliki kadar air yang tinggi. Variasi pembengkakan dan penyusutan antara bagian kayu yang rusak dan yang tidak rusak memperparah kekurangan ini. Itulah sebabnya raised grain adalah pemandangan umum pada kayu yang terkena cuaca. Alat pegangan yang dipasang terlalu ketat juga memiliki kemungkinan menyebabkan raised grain.
Membedakan Harvey Tool Wood Cutting & Plastic Cutting End Mills
https://www.harveytool.com/products/material-specific-end-mills/woodTukang mesin sering menggunakan Plastic Cutting End Mills untuk pekerjaan kayu, karena alat ini memiliki geometri internal yang sangat mirip dengan End Mill for Wood. Keduanya memiliki lembah flute yang besar dan tepi pemotong tajam, menguntungkan untuk pemesinan plastik dan kayu. Perbedaan utama antara cutter plastik Harvey Tool dan woodcutter adalah sudut wedge (kombinasi relief primer dan sudut rake). Garis woodcutter memiliki rake yang lebih rendah tetapi masih memiliki relief angle yang tinggi untuk mempertahankan ketajaman tepi pemotong. Rake yang lebih rendah dirancang untuk tidak “menangkap” seperti cutter plastik saat bekerja kayu. Ini dimaksudkan untuk memotong kayu dan memberikan finishing permukaan berkualitas tanpa menyebabkan tear-out.
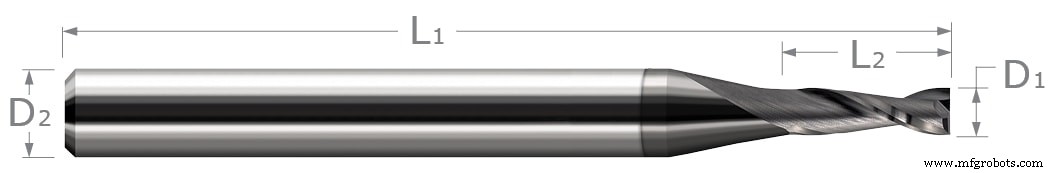
Harvey Tool menawarkan End Mills for Wood yang mencakup opsi upcut dan downcut. Opsi upcut dirancang untuk pemesinan kayu alami dan buatan, dengan gaya 2-flute dan sudut wedge yang dirancang untuk memotong serat kayu tanpa menyebabkan tear out atau leaving a fuzzy grain finish. Opsi downcut dioptimalkan untuk pemesinan kayu alami dan buatan dan membantu mencegah pengangkat pada vacuum tables.
Untuk bantuan lebih lanjut dalam mencapai operasi pemesinan yang sukses, atau informasi lebih lanjut tentang tawaran End Mills for Wood Harvey Tool, silakan hubungi tim insinyur Harvey Tool di 800-645-5609.