Penguasaan Mesin Frais Miniatur: Tingkatkan Presisi dan Performa
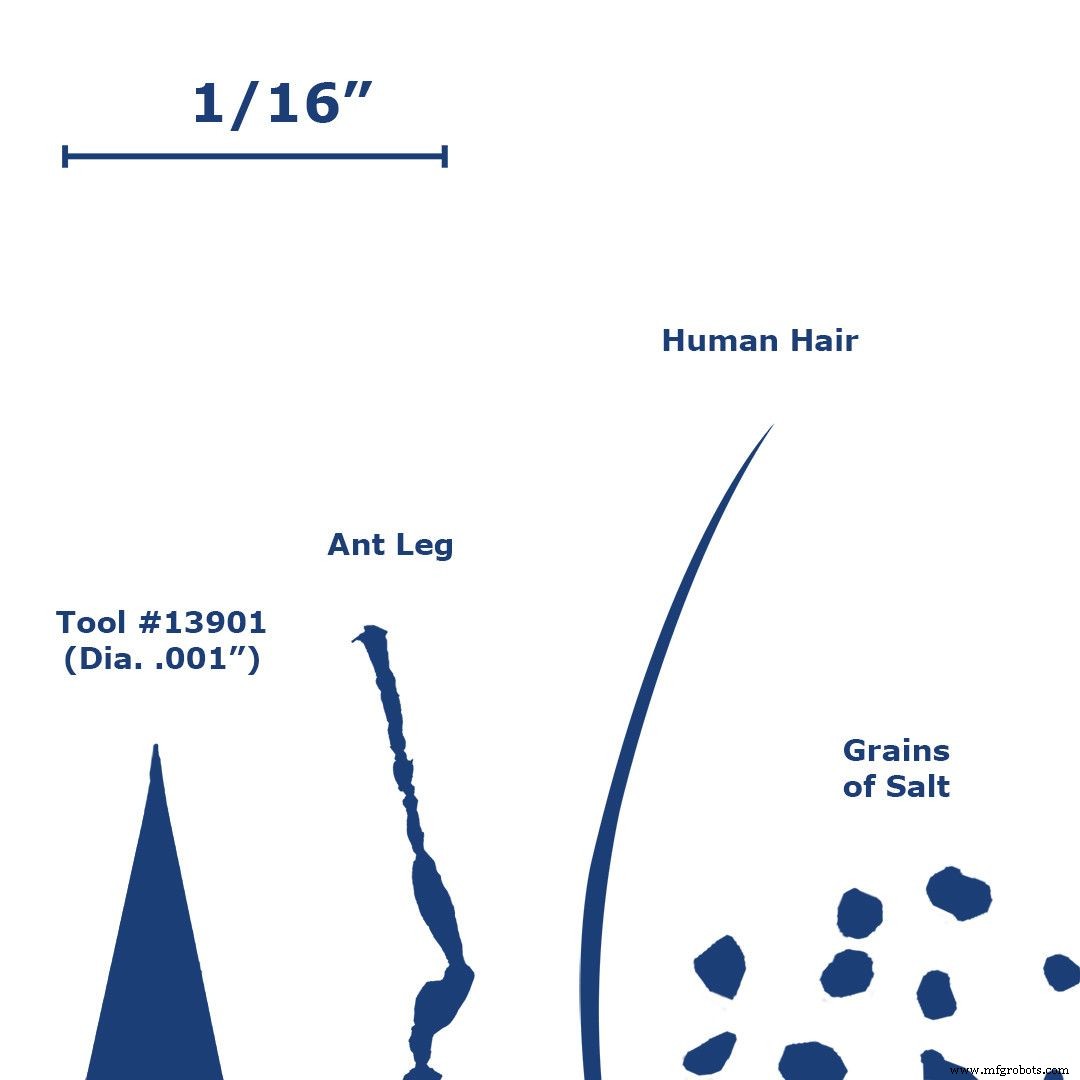
Industri mesin secara umum mengartikan mikromesin dan frais akhir miniatur sebagai setiap frais akhir dengan diameter di bawah 1/8 inci. Ini juga sering menjadi titik di mana toleransi harus dipertahankan dalam jendela yang lebih ketat. Karena diameter alat secara langsung berkaitan dengan kekuatan alat, frais akhir miniatur jauh lebih lemah daripada sejenisnya yang lebih besar, dan oleh karena itu, kekurangan kekuatan harus dipertimbangkan saat memikromesin. Jika Anda menggunakan alat ini dalam aplikasi berulang, maka optimasi proses ini merupakan kunci.
Perbedaan Pemotongan Utama Antara Frais Konvensional dan Frais Miniatur
Runout
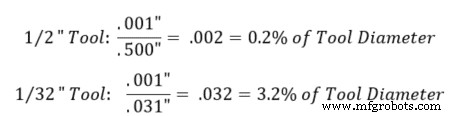
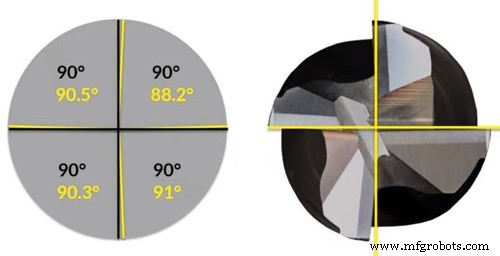
Runout selama operasi memiliki efek yang jauh lebih besar pada alat miniatur, karena bahkan jumlah yang sangat kecil dapat memiliki dampak besar pada keterlibatan alat dan gaya pemotongan. Runout menyebabkan gaya pemotongan meningkat karena keterlibatan fluting yang tidak merata, memicu beberapa fluting aus lebih cepat daripada yang lain pada alat konvensional, dan keruntuhan pada alat miniatur. Getaran alat juga mempengaruhi umur alat, karena pukulan intermiten dapat menyebabkan alat mengilat atau, dalam hal alat miniatur, patah. Sangat penting untuk memeriksa runout dari pengaturan sebelum memulai operasi. Contoh di bawah ini menunjukkan seberapa besar perbedaan runout 0,001" antara alat dengan diameter 0,500" dan alat dengan diameter 0,031".
Ketebalan Chip
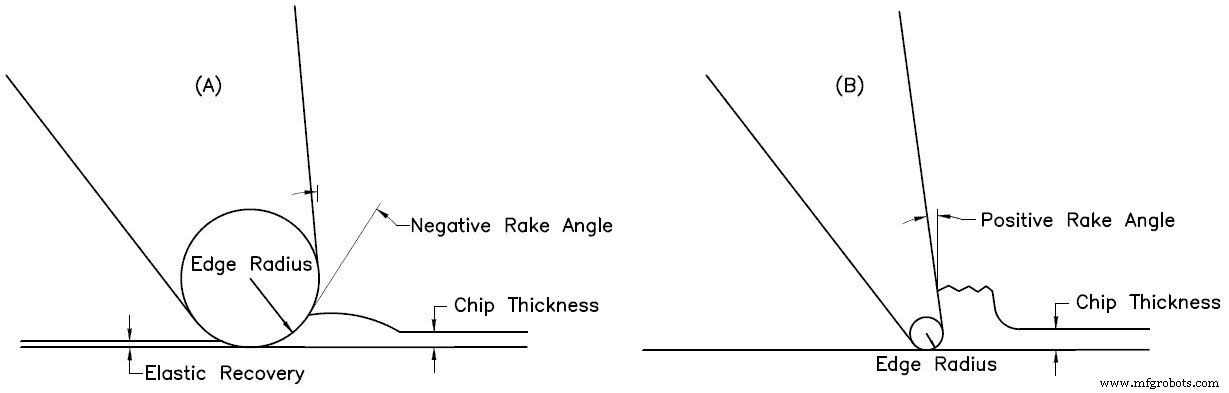
Rasio antara ketebalan chip dan jari-jari tepi (persiapan tepi) jauh lebih kecil untuk alat miniatur. Fenomena ini terkadang disebut "efek ukuran" dan sering mengakibatkan kesalahan dalam prediksi gaya pemotongan. Saat rasio ketebalan chip terhadap jari-jari tepi lebih kecil, pemotong akan lebih banyak menggoreskan bahan daripada memotongnya. Efek menggores ini pada dasarnya disebabkan oleh sudut rake negatif yang diciptakan oleh jari-jari tepi saat memotong chip dengan ketebalan kecil.
Jika ketebalan ini kurang dari nilai tertentu (nilai ini tergantung pada alat yang digunakan), bahan akan tertekan di bawah alat. Setelah alat melewati dan tidak ada pembentukan chip, sebagian bahan yang digores akan pulih secara elastis. Pemulihan elastis ini menyebabkan gaya pemotongan dan gesekan yang lebih tinggi karena luas kontak yang meningkat antara alat dan benda kerja. Kedua faktor ini pada akhirnya mengakibatkan aus alat yang lebih besar dan keasalan permukaan.
Defleksi Alat dalam Aplikasi Konvensional versus Mikromesin
Defleksi alat memiliki dampak yang jauh lebih besar pada pembentukan chip dan akurasi operasi dalam operasi mikromesin, dibandingkan dengan operasi konvensional. Gaya pemotongan yang terkonsentrasi pada sisi alat menyebabkan alat membengkok ke arah berlawanan dengan arah pengiriman. Magnitudo defleksi ini tergantung pada kekakuan alat dan jarak alat yang terlepas dari poros. Alat dengan diameter kecil secara inheren kurang kaku dibandingkan alat dengan diameter besar karena mereka memiliki jauh lebih sedikit bahan yang memegangnya di tempat selama operasi. Secara teoretis, menggandakan panjang yang terlepas dari pengikat akan menghasilkan defleksi 8 kali lebih besar. Menggandakan diameter frais akhir akan menghasilkan defleksi 16 kali lebih kecil. Jika alat pemotong miniatur patah pada lewat pertama, kemungkinan besar disebabkan oleh gaya defleksi yang mengalahkan kekuatan karbida. Berikut beberapa cara untuk meminimalkan defleksi alat.
Homogenitas Benda Kerja
Homogenitas benda kerja menjadi faktor yang diragukan seiring berkurangnya diameter alat. Ini berarti bahan mungkin tidak memiliki properti yang seragam pada skala yang sangat kecil karena sejumlah faktor, seperti permukaan wadah, impidensi yang tidak larut, batas kristal, dan dislokasi. Asumsi ini umumnya disimpan untuk alat yang memiliki diameter pemotong di bawah 0,020", karena sistem pemotongan perlu sangat kecil agar homogenitas mikrostruktur bahan dapat dipertanyakan.
Finishing Permukaan
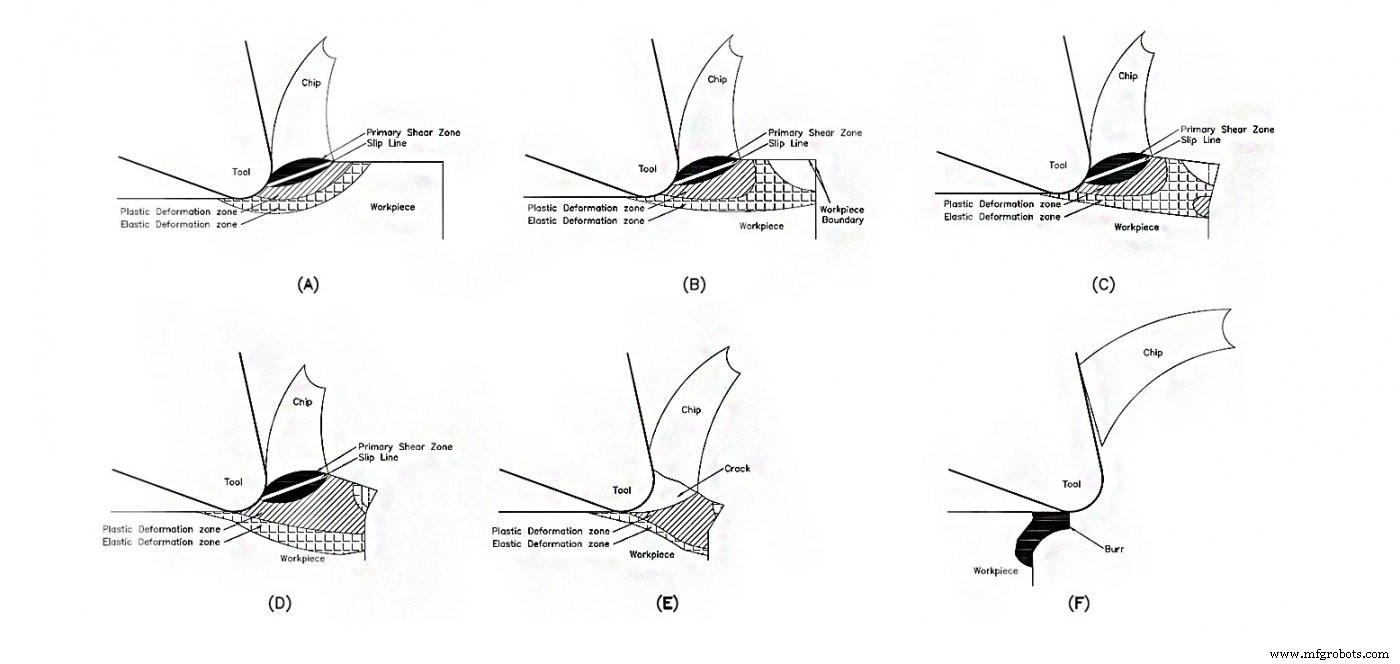
Mikromesin dapat menghasilkan sejumlah burr dan keasalan permukaan yang lebih besar dibandingkan mesin konvensional. Dalam frais, burr meningkat seiring bertambahnya laju pengiriman, dan berkurang seiring bertambahnya kecepatan. Selama operasi pemotongan, chip diciptakan oleh kompresi dan pemotongan bahan benda kerja di sepanjang zona pemotongan primer. Zona pemotongan ini dapat dilihat pada Gambar 2 di bawah ini. Seperti yang disebutkan sebelumnya, rasio ketebalan chip terhadap jari-jari tepi jauh lebih tinggi dalam aplikasi miniatur. Oleh karena itu, zona deformasi plastis dan elastis diciptakan selama pemotongan dan terletak bersebelahan dengan zona pemotongan primer (Gambar 2a). Akibatnya, saat tepi pemotongan dekat dengan tepi benda kerja, zona elastis juga mencapai tepi ini (Gambar 2b). Deformasi plastis menyebar ke area ini seiring kemajuan tepi pemotongan, dan lebih banyak deformasi plastis terbentuk di tepi karena zona deformasi elastis yang terhubung (Gambar 2c). Burr permanen mulai terbentuk ketika zona deformasi plastis terhubung (Gambar 2d) dan diperluas setelah chip retak di sepanjang garis licin (Gambar 2e). Ketika chip akhirnya terlepas dari tepi benda kerja, burr tertinggal di belakang (Gambar 2f).
Praktik Terbaik Jalur Alat untuk Frais Miniatur
Karena kerapuhan alat miniatur, jalur alat harus diprogram dengan cara yang menghindari jumlah gaya pemotongan yang tiba-tiba, serta memungkinkan distribusi gaya pemotongan di sepanjang sumbu yang berbeda. Untuk alasan ini, praktik berikut harus dipertimbangkan saat menulis program untuk jalur alat miniatur:
Memborong ke dalam Bagian
Piringan melingkar adalah praktik terbaik untuk bergerak ke bawah secara aksial ke dalam bagian, karena mendistribusikan gaya pemotongan secara merata di bidang x, y, dan z. Jika Anda harus bergerak ke dalam bagian secara radial pada kedalaman potong tertentu, pertimbangkan jalur alat bergelombang karena ini secara bertahap memuat gaya pemotongan pada alat bukan sekaligus.
Mikromesin dalam Jalur Melingkar
Anda tidak boleh menggunakan kecepatan dan laju pengiriman yang sama untuk jalur melingkar seperti yang Anda gunakan untuk jalur linier. Ini karena efek yang disebut kecepatan sudut majemuk. Setiap gigi pada alat pemotong memiliki kecepatan sudutnya sendiri saat aktif dalam poros. Saat jalur alat melingkar digunakan, komponen kecepatan sudut lain ditambahkan ke sistem dan, oleh karena itu, gigi pada bagian luar jalur alat berjalan dengan kecepatan yang sangat berbeda dari yang diharapkan. Laju pengiriman alat harus disesuaikan tergantung pada apakah operasi melingkar internal atau eksternal. Untuk mengetahui cara menyesuaikan laju pengiriman Anda, baca artikel ini tentang berputar dalam lingkaran.
Pembuatan Slot dengan Frais Miniatur
Jangan mendekati slot miniatur dengan cara yang sama seperti slot yang lebih besar. Dengan slot miniatur, Anda ingin sebanyak mungkin fluting pada alat, karena ini meningkatkan kekakuan alat melalui inti yang lebih besar. Ini mengurangi kemungkinan alat patah karena defleksi. Karena ada lebih sedikit ruang untuk chip mengeluarkan diri dengan jumlah fluting yang lebih tinggi, keterlibatan aksial harus dikurangi. Dengan alat diameter besar, Anda mungkin menurun 50% - 100% dari diameter alat. Tetapi saat menggunakan frais akhir dengan jumlah fluting yang lebih tinggi, hanya turun antara 5% - 15%, tergantung pada ukuran diameter dan risiko defleksi. Laju pengiriman harus ditingkatkan untuk menyesuaikan dengan keterlibatan aksial yang berkurang. Laju dapat ditingkatkan bahkan lebih tinggi saat menggunakan frais akhir bola karena penipisan chip terjadi pada kedalaman potong ringan ini dan mulai bertindak seperti frais laju tinggi.
Melambatkan Laju Pengiriman Anda di Sekitar Sudut
Sudut bagian menciptakan jumlah gaya pemotongan tambahan karena lebih banyak alat yang terlibat dengan bagian. Untuk alasan ini, bermanfaat untuk melambatkan laju pengiriman Anda saat memesin di sekitar sudut untuk memperkenalkan alat pada gaya-gaya ini secara bertahap.
Climb Milling versus Konvensional Milling dalam Aplikasi Mikromesin
Ini adalah pertanyaan yang cukup sulit untuk dijawab ketika berkaitan dengan mikromesin. Climb milling harus digunakan setiap kali finishing permukaan berkualitas yang diminta pada cetakan bagian. Jenis jalur alat ini pada akhirnya mengarah pada gaya pemotongan yang lebih dapat diprediksi/lebih rendah dan oleh karena itu finishing permukaan yang berkualitas lebih tinggi. Dalam climb milling, pemotong melibatkan ketebalan chip maksimum di awal potongan, yang memberikan kecenderungan untuk dorong jauh dari benda kerja. Ini dapat secara potensial menyebabkan masalah getaran jika pengaturan tidak memiliki kekakuan yang cukup. Dalam milling konvensional, saat pemotong berputar kembali ke dalam potongan, ia menarik dirinya ke dalam bahan dan meningkatkan gaya pemotongan. Milling konvensional harus digunakan untuk bagian dengan dinding tipis panjang serta operasi yang halus.
Operasi Gabungan Roughing dan Finishing
Operasi ini harus dipertimbangkan saat mikromesin bagian dinding tipis tinggi karena dalam beberapa kasus tidak ada dukungan yang cukup untuk bagian untuk lewat finishing.
Tips Berguna untuk Mencapai Operasi Mikromesin yang Berhasil dengan Frais Miniatur
Coba meminimalkan runout dan defleksi sebanyak mungkin saat mikromesin dengan frais akhir miniatur. Ini dapat dicapai dengan menggunakan pengangkat alat shrink-fit atau press-fit. Maksimalkan jumlah kontak tangkai dengan collet sambil meminimalkan jumlah stick-out selama operasi. Periksa kembali cetakan Anda dan pastikan Anda memiliki frais akhir yang sebesar mungkin karena alat yang lebih besar berarti defleksi yang lebih kecil.
Pilih kedalaman potong yang sesuai sehingga rasio ketebalan chip terhadap jari-jari tepi tidak terlalu kecil karena ini akan menyebabkan efek menggores.
Jika memungkinkan, uji kekerasan benda kerja sebelum memesin untuk mengonfirmasi properti mekanik bahan yang diiklankan oleh penjual. Ini memberikan operator gambaran tentang kualitas bahan.
Gunakan alat yang dilapisi jika memungkinkan saat bekerja dalam bahan ferrous karena jumlah kelebihan panas yang dihasilkan saat memesin jenis logam ini. Lapisan alat dapat meningkatkan umur alat antara 30%-200% dan memungkinkan kecepatan yang lebih tinggi, yang merupakan kunci dalam mikromesin.
Pertimbangkan untuk menggunakan bahan pendukung untuk mengontrol kemunculan burr selama aplikasi mikromesin. Bahan pendukung ditambahkan pada permukaan benda kerja untuk memberikan gaya pendukung tambahan serta meningkatkan kekakuan tepi asli benda kerja. Selama operasi, bahan pendukung yang burr dan mengalami deformasi plastis bukan benda kerja.
Gunakan coolant flood untuk menurunkan gaya pemotongan dan finishing permukaan yang lebih baik.
Periksa dengan seksama jalur alat yang akan diterapkan karena beberapa penyesuaian dapat berjalan jauh dalam memperpanjang umur alat miniatur.
Periksa dua kali geometri alat untuk memastikan itu sesuai dengan bahan yang Anda mesin. Jika tersedia, gunakan alat variasi pitch dan variasi helix karena ini akan mengurangi harmoni pada RPM yang sangat tinggi yang biasanya digunakan oleh alat miniatur.