Buka Kekuatan Tersembunyi: Peningkatan Kontrol Hurco WinMax yang Tidak Anda Ketahui
Telah ada sejumlah peningkatan pada kontrol Hurco WinMax selama beberapa bulan dan tahun terakhir yang kami tidak pernah benar-benar bagikan kepada pelanggan kami. Kontrol Hurco sangat mudah digunakan dan mudah untuk belajar sendiri sehingga seringkali ada fitur yang terlewatkan yang bisa sangat berguna dan sangat kuat jika operator mengetahuinya. Saya pikir ini akan menjadi topik yang bagus untuk artikel blog untuk membantu pengguna kami menemukan dan memahami fitur-fitur ini jika sebelumnya tidak mengetahuinya.
Menggunakan Work Offsets dalam Program Conversational (G54-G59, 93 Auxiliary Offsets):
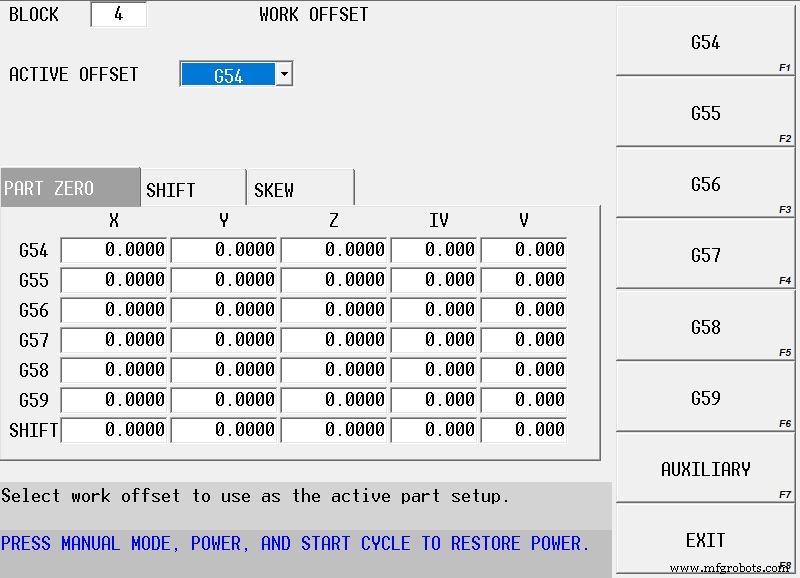
Seringkali ada kebutuhan untuk beralih antara berbagai setup pada mesin – seperti saat Anda memiliki beberapa operasi yang diatur di berbagai gigin pada meja. Sebelumnya operator harus memasukkan Change Part Setup ke dalam program setiap kali mereka ingin beralih ke koordinat setup yang berbeda, dan satu lagi untuk beralih kembali. Ini bermasalah karena, jika perpindahan kecil diperlukan, di sumbu X misalnya, maka operator perlu mencari SETIAP Change Part Setup dalam program yang merujuk ke lokasi tertentu dan melakukan perubahan…yang bisa dengan mudah ada puluhan tempat di seluruh program. Namun, dengan menggunakan fitur Work Offsets perubahan dapat dilakukan di satu lokasi tunggal (G55 misalnya) dan di mana saja work offset tertentu dipanggil perubahan akan digunakan.
Blok Work Offset terletak di bagian pemrograman conversational di bawah tab Miscellaneous (Miscellaneous, More>, Work Offset).
Tab Stock Allowance:
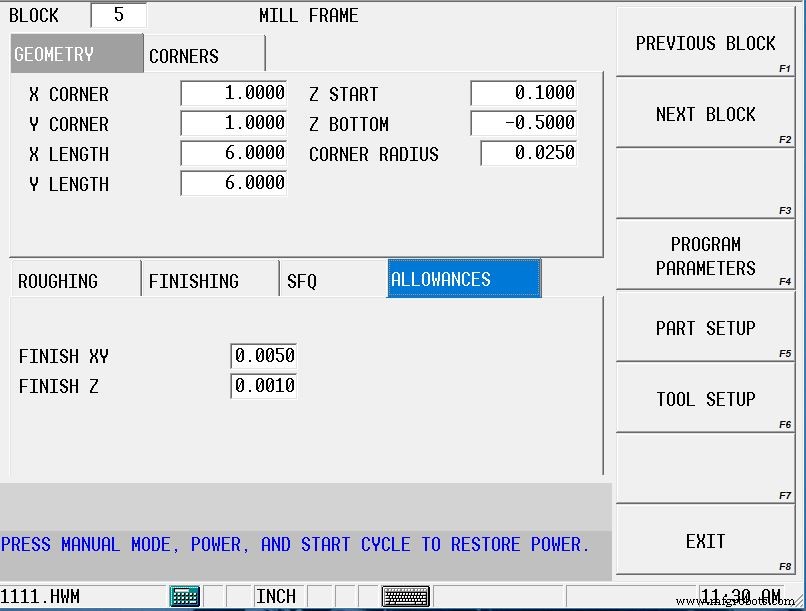
Secara historis pada kontrol Hurco jumlah sisa bahan untuk finishing allowance adalah pengaturan global yang terletak di Program Parameters untuk program conversational tertentu. Tantangan dengan pengaturan “global” ini terlihat saat Anda perlu mengubah jumlah sisa bahan untuk blok tertentu, atau jika Anda ingin meninggalkan grind-stock pada fitur sebelum pemanasan – yang akan berarti Anda perlu bohong tentang diameter alat atau ukuran fitur. Namun, dengan mengaktifkan tab Stock Allowance di program parameters kedua tantangan ini dapat dengan mudah diatasi.
Dengan tab Stock Allowance aktif, Anda dapat mengatur jumlah bahan yang akan tersisa untuk pass finishing di setiap blok conversational program secara independen; dan, untuk mengurangi kebutuhan untuk bohong ke kontrol saat meninggalkan grind-stock, allowance stock akan TIDAK dihapus jika Anda tidak memprogram finishing tool. Ini juga dapat membantu saat melegakan stres bagian selama pemesinan. Cukup tinggalkan stok sekarang, salin dan tempel blok ke lokasi berbeda nanti dalam program, dan kemudian hapus nilai allowance.
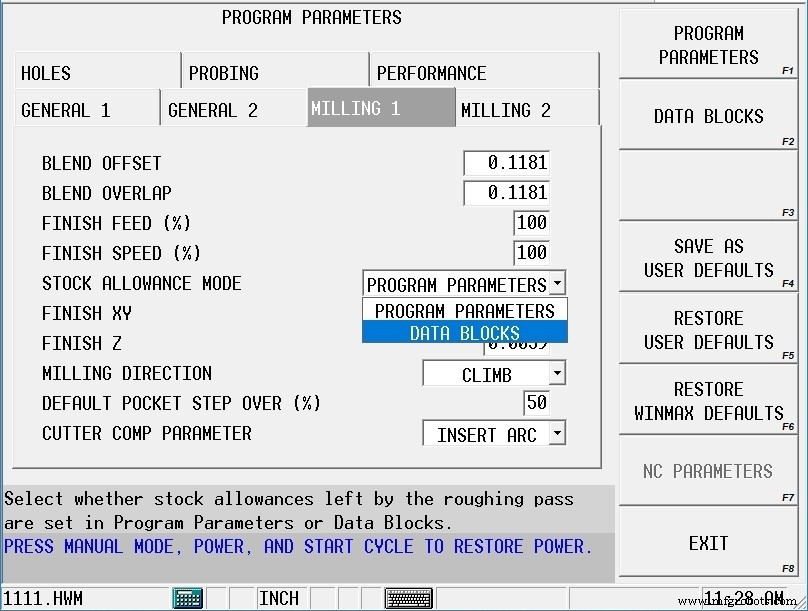
Untuk mengubah pengaturan sehingga kontrol akan mengizinkan penggunaan tab Stock Allowance, buka Program Parameters, pilih tab Milling 1 di bagian atas halaman, dan atur Stock Allowance Mode menjadi DATA BLOCK. Ingat untuk menyimpan pengaturan ini sebagai USER DEFAULT jika Anda ingin ini menjadi pengaturan default baru untuk program conversational di masa depan.
Mengatur Posisi Referensi Kembali untuk Program NC (G28):
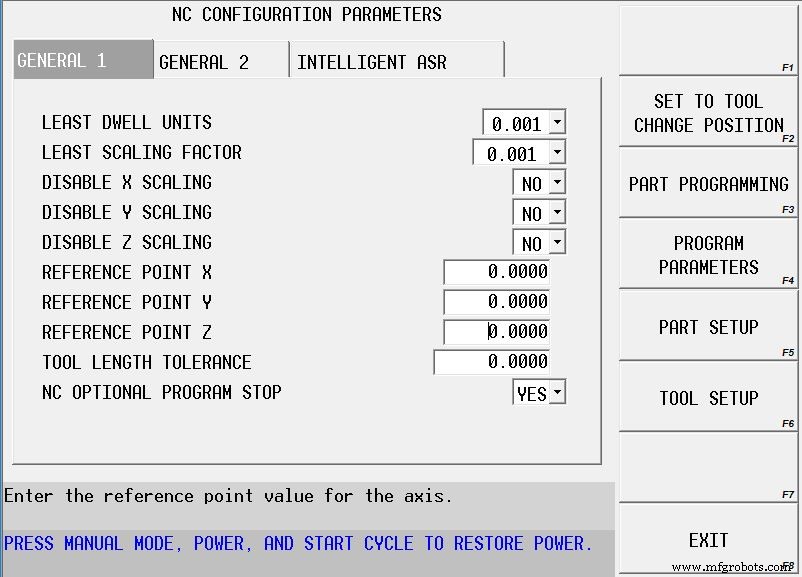
Dalam banyak program NC penggunaan posisi referensi kembali G91 G28 XYZ sangat umum. Sebagai pengaturan default kode ini akan mengirim mesin ke posisi home untuk setiap sumbu. Namun, Hurco telah menyediakan pengaturan di NC Parameters yang akan memungkinkan pengguna untuk menentukan di mana mesin harus berjalan ketika perintah G28 dieksekusi.
Dengan program NC aktif, pilih PROGRAM PARAMETERS dari layar INPUT, pilih softkey NC PARAMETERS, pilih softkey NC CONFIGURATION PARAMETERS, dan atur lokasi yang diinginkan untuk Titik Kembali Referensi X, Y, dan Z.
First Peck Offset:
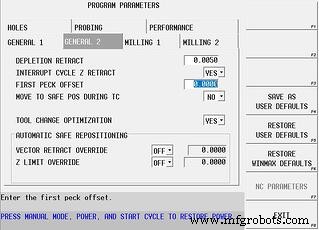
Setiap blok pemrograman conversational memiliki bidang Z START dan Z BOTTOM untuk menentukan titik cepat dan kedalaman akhir dari fitur mana pun dalam arah sumbu Z. Blok-blok ini juga memiliki bidang PECK DEPTH. Kadang-kadang, tergantung pada nilai, alat akan memotong banyak udara saat pecking sebelum sebenarnya menyentuh bahan. Pengaturan Program Parameter FIRST PECK OFFSET dapat membantu mengatasi waktu yang sia-sia ini.
Misalnya, saat memasukkan Z START .100” dan kedalaman peck .025”, kontrol akan mulai pecking pada lokasi .100” di atas bagian…maka akan memakan waktu 5 peck penuh sebelum alat sebenarnya mulai menghapus bahan. Dengan mengatur parameter FIRST PECK OFFSET ke nilai .100” kontrol akan memaksa alat untuk menempatkan diri di lokasi Z START, menggeser atau turun sejumlah FIRST PECK OFFSET, dan mulai pecking dari lokasi baru tersebut. Dalam contoh di atas bahan akan dihapus pada peck pertama dan oleh karena itu menghilangkan waktu yang sia-sia. Parameter ini dapat ditemukan pada tab GENERAL 2 dari Program Parameters.
Menampilkan Desainator Sumbu alih-alih IV & V dengan Pengaturan Universal Rotary Default:
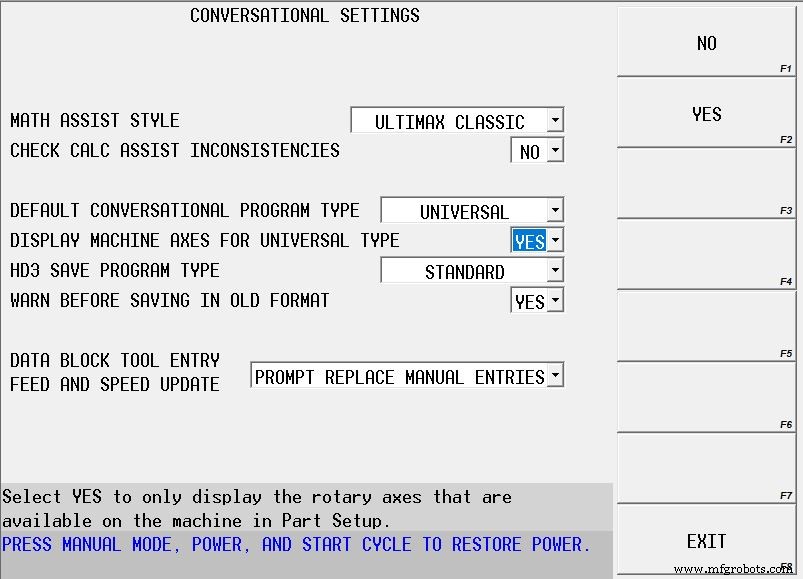
Saat Anda membuat program conversational baru, pengaturan default untuk tipe program adalah UNIVERSAL ROTARY…yang tentu saja adalah pengaturan yang kami ingin Anda gunakan untuk banyak alasan. Namun, saat tipe program diatur ke Universal Rotary layar setup bagian akan menampilkan X, Y, Z, IV, dan V sebagai sumbu untuk mesin…terlepas dari jenis mesin. Pada mesin 5-axis ini dapat membuat bingung karena tidak menampilkan sumbu aktual mesin, dan pada mesin 3-axis ini membuat bingung karena tidak ada sumbu ke-4 atau ke-5 yang tersedia.
Untuk mengubah perilaku ini kita perlu mengubah salah satu pengaturan preferensi pengguna. Tekan tombol AUXILIARY pada panel kontrol, pilih ikon UTILITY SCREEN dari menu pop-up, pilih softkey USER PREFERENCES di layar, pilih CONVERSATIONAL SETTINGS, dan atur DISPLAY MACHINE AXES FOR UNIVERSAL TYPE ke nilai YES.
Untuk mesin 4 dan 5-axis ini akan menyebabkan kontrol menampilkan desainator A, B, atau C aktual untuk sumbu, dan untuk mesin 3-axis ini akan menghilangkan penambahan sumbu secara keseluruhan. Ini TIDAK akan mengubah cara program existing berperilaku dan tidak perlu ada perubahan pemrograman yang diikuti untuk program di masa depan. Ini hanya akan menyederhanakan tampilan.
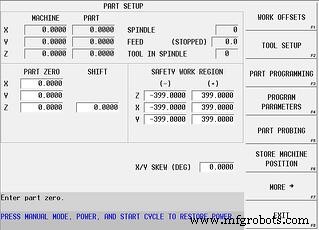
Menggunakan bidang X/Y SKEW (DEG) di layar Part Setup:
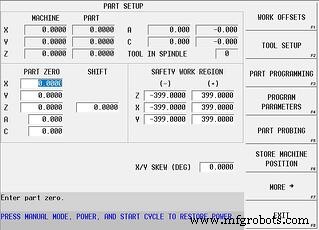
Dengan memasukkan nilai ke dalam bidang yang disediakan di layar Part Setup, seluruh program dapat dicemiringkan untuk tujuan apa pun yang diinginkan. Misalnya: jika program diproses dalam orientasi tidak berputar seperti biasa, tetapi bagian harus ditempatkan pada mesin dengan sudut 45 derajat agar dapat muat dalam setup kita, maka nilai 45 derajat dapat dimasukkan ke dalam bidang yang disediakan dan seluruh program akan dieksekusi dengan orientasi berputar.
Meskipun tujuan yang dimaksud dari bidang ini adalah untuk memindai bagian untuk kemiringan, ternyata sangat berguna untuk input manual nilai untuk alasan seperti contoh di atas.
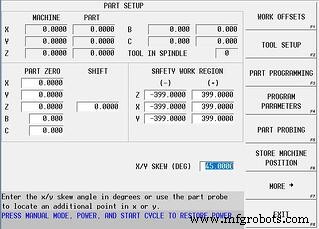
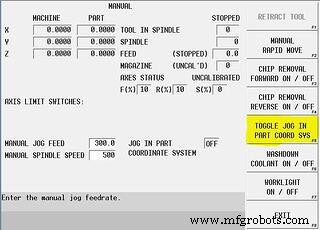
Jog Along Current (active) Work Coordinate System:
Mirip dengan penggunaan sudut SKEW yang disebutkan di atas untuk pemrograman, ada juga kalang ketika Anda mungkin perlu secara manual menjalankan mesin sepanjang koordinat kerja yang dicemiringkan (aktif) juga. Untuk melakukan ini Anda cukup perlu memilih tombol mode di layar setup fungsi manual.
Tekan tombol mode MANUAL pada panel kontrol, pilih softkey MANUAL FUNCTION SETUP di layar, dan pilih softkey TOGGLE JOG IN PART COORD SYS. Sekarang, dengan toggle ini aktif, kapan saja sumbu X atau Y dijalankan secara manual, menggunakan roda jog atau tombol jog, kedua sumbu X&Y akan berjalan sesuai…memindahkan alat bersama tepi yang sesuai dari bagian. Untuk mematikan fitur ini, cukup toggle softkey lagi. Fitur ini juga tersedia selama siklus interrupt pada mesin 5-axis saat transform plane aktif.