Pemesinan 5-Axis Disederhanakan: Membongkar Mitos dan Membuka Kemampuan Canggih
Pada Februari 2013 saya memposting artikel berjudul: “5-Axis…it just ain’t that scary”, dan hingga saat ini itu telah menjadi salah satu artikel paling populer di seri blog saya. Jadi, saya pikir saya akan mengembangkan artikel itu sedikit lebih lanjut, dan menyelami lebih dalam apa yang dapat dilakukan dengan teknologi 5-axis…dan menunjukkan bahwa bahkan fitur canggih 5-axis sebenarnya bukanlah apa-apa selain kesehatan umum multi-axis, ketika Anda memecahnya.
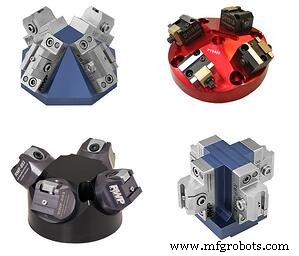
Dengan semua hyper di sekitar pemesinan 5-axis selama beberapa tahun terakhir, relatif mudah untuk mengedukasi bengkel tentang manfaat beralih ke platform pemrosesan 5-sisi, atau 3+2, untuk membantu membuat bengkel mereka lebih efisien dan pada akhirnya lebih menguntungkan. Namun, kami secara teratur mendapat argumen bahwa, meskipun mereka dapat melihat manfaat menjalankan bagian dalam hanya satu setup, mereka percaya bahwa mereka hanya dapat menjalankan satu bagian pada satu waktu…dan itu tidak benar. Dengan sedikit kreativitas dalam fixturing, atau dengan memanfaatkan beberapa OEM fixturing yang diproduksi profesional yang tersedia di pasar, Anda dapat dengan mudah menambahkan lebih banyak bagian ke dalam proses – dan bahkan mengotomatisasi proses sepenuhnya atau sebagian jika diinginkan.
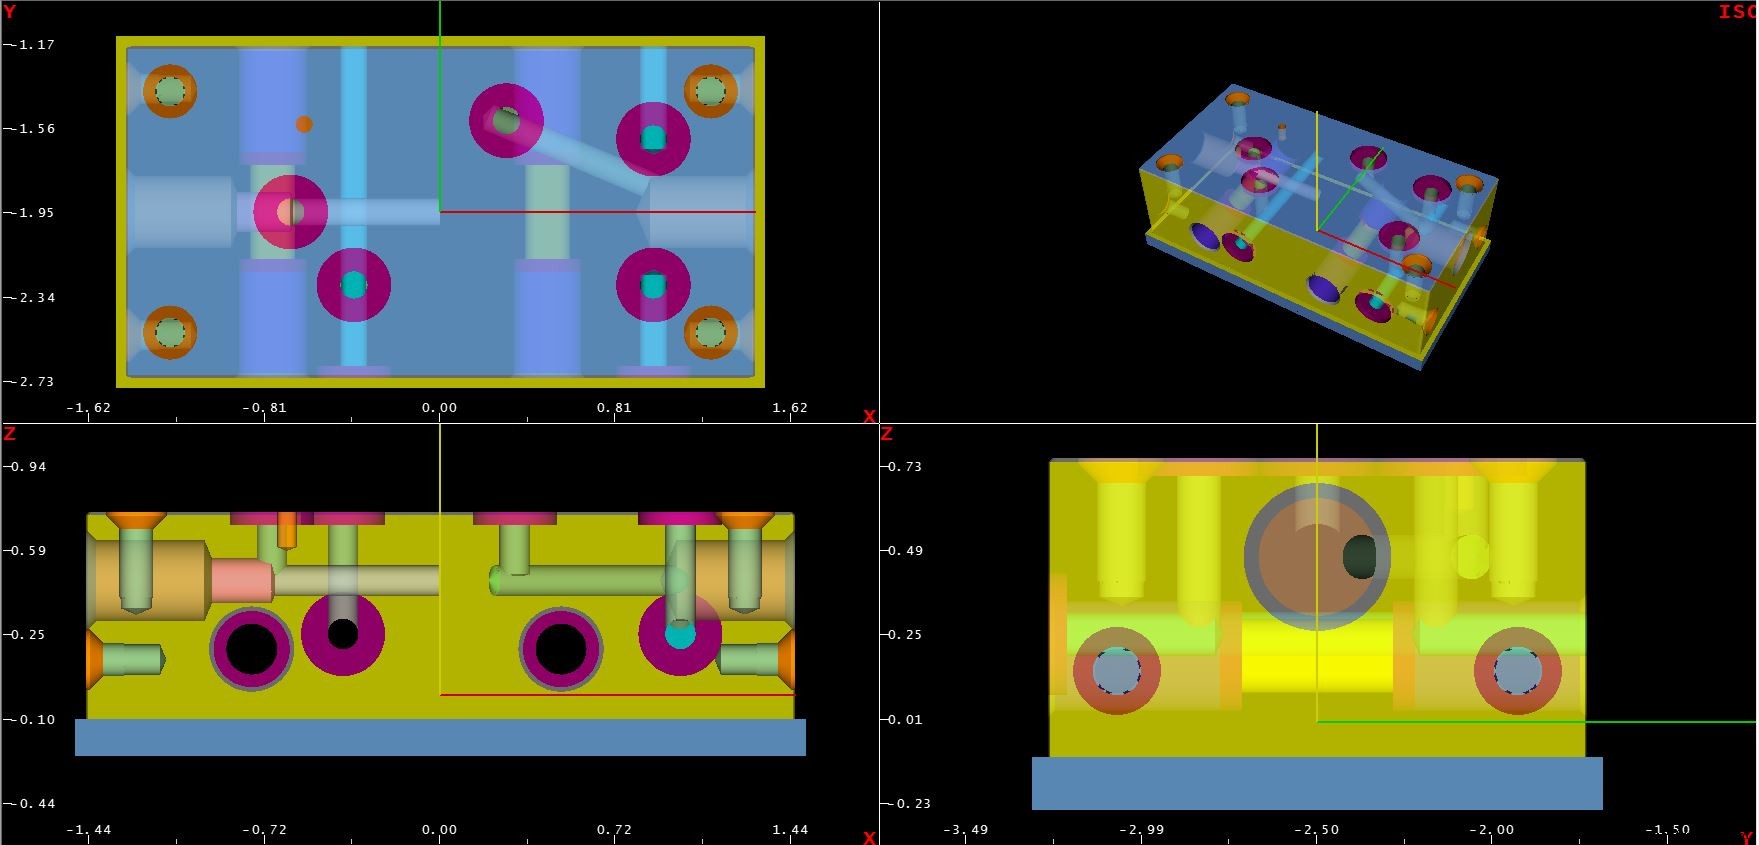
Saya baru saja bekerja dengan pelanggan, yang menjalankan manifold berbentuk persegi sederhana, dan 5 sisi bagian memiliki fitur sederhana - seperti port, lubang berselang atau bersudut, dan beberapa selang O-ring - yang perlu diproses dengan setidaknya setup…kandidat yang sempurna untuk proses 5-sisi atau 3+2!!!
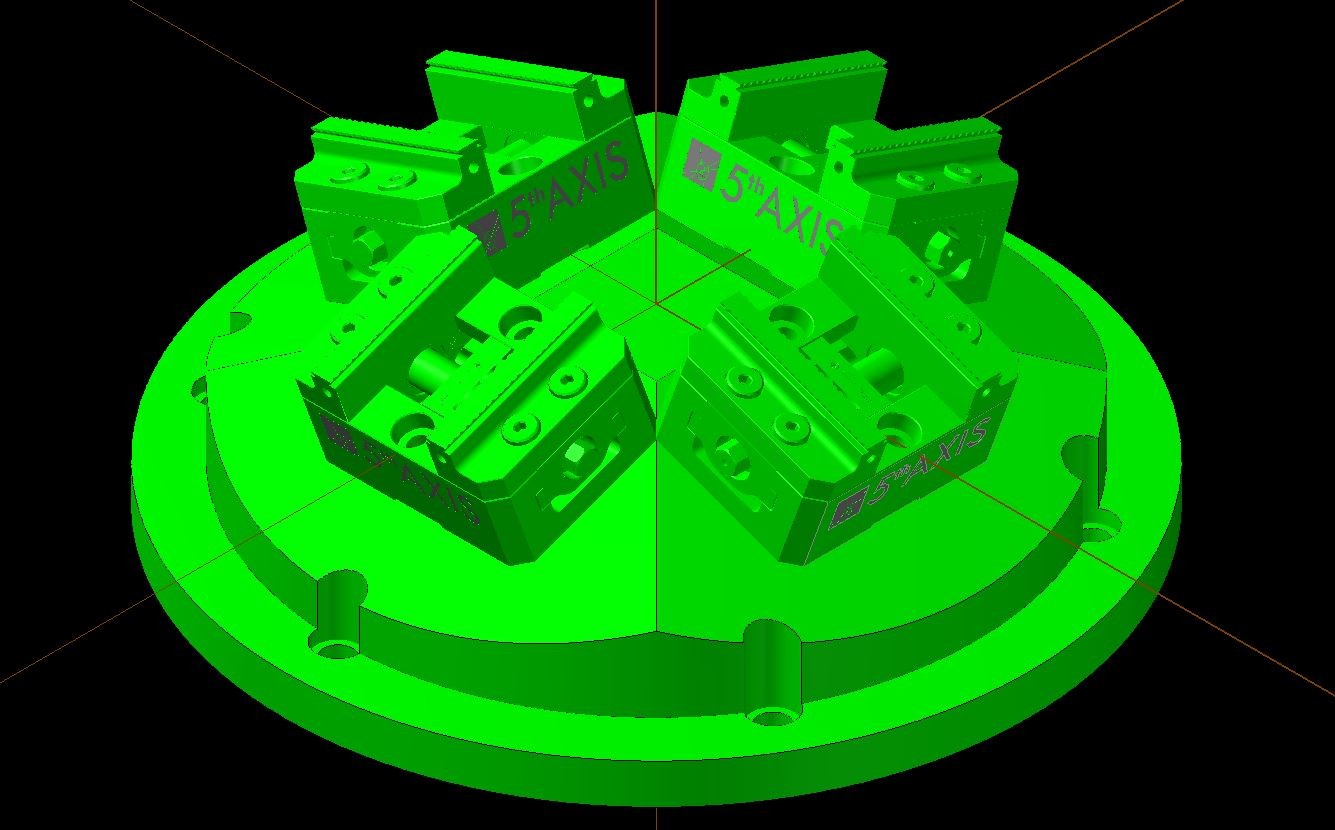
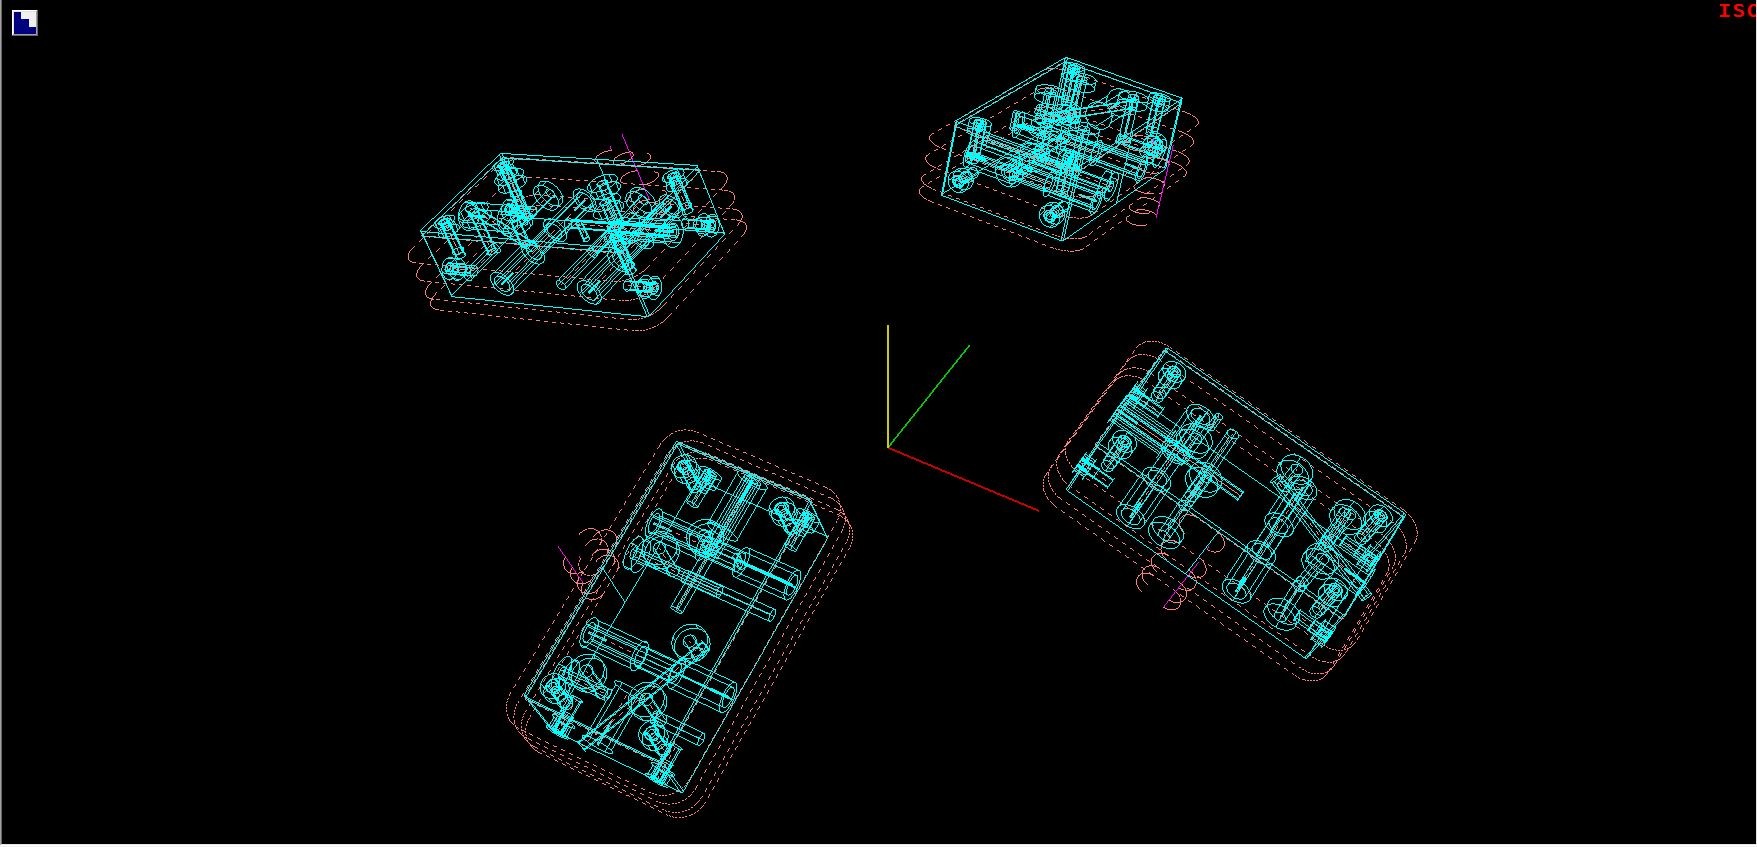
Setelah melihat bagian, ia menyadari bahwa ia dapat – menggunakan fixture yang tersedia secara komersial, dengan empat gigin dipasang pada piramida 20° – membawa proses sederhana ini ke tingkat berikutnya. Fixture ini akan memberikan jarak cukup untuk mencapai semua 5 sisi dari keempat bagian, termasuk satu lubang ber sudut, dan ia akan mampu menghasilkan empat bagian lengkap setiap kali ia membuka pintu…semua dengan hanya SATU SETUP BAGIAN! Bayangkan itu…karena ini adalah pekerjaan berulang untuk bengkel ini, mereka dapat dengan mudah beralih dari pekerjaan kompleks satu ke yang lain sangat cepat, dan mampu menyelesaikan banyak operasi, pada banyak bagian, dalam hanya satu setup…dan hanya perlu mengambil satu koordinat kerja yang mudah ditemukan.
Jadi, seberapa sulit pemrogramannya, Anda bertanya? Saya yakin Anda berpikir itu harus menjadi malapetaka untuk melacak semua bagian terpisah itu, dan semua muka bagian serta sudut yang terus berubah. Nah, apakah Anda akan percaya jika saya katakan itu sebenarnya cukup sederhana?
Karena ini adalah artikel nomor dua dalam seri, saya akan mulai menjelaskan proses ini di tempat artikel lainnya berhenti. Jika Anda perlu menyegarkan ingatan Anda, atau ingin mempelajari lebih lanjut tentang pemrograman bagian 5-sisi, silakan merujuk ke artikel sebelumnya saya dengan klik di sini, atau lihat seri video singkat ini tentang pemrograman 5-sisi: klik di sini untuk video pelatihan
Untuk memulai proses pengulangan dan optimasi program, kita terlebih dahulu harus memiliki program untuk diulang dan dioptimalkan. Menggunakan prinsip yang diajarkan dalam artikel sebelumnya, atau dalam video pelatihan online yang ditautkan di atas, mari kita asumsikan bahwa kita telah membuat program bagian yang berhasil, untuk satu workpiece tunggal - tetapi setelah membuktikan program, kami memutuskan untuk memasang ini dalam fixture multi-sisi, dan mengoptimalkan seluruh proses agar lebih efisien...setelah fakta. Mari kita juga asumsikan bahwa bagian ini diprogram dari titik referensi yang terletak di permukaan bawah tengah bagian itu sendiri (kita akan menggunakan bagian pelanggan yang disebutkan di atas).
Sekarang, jika kami telah memutuskan untuk menggunakan fixture multi-sisi dari awal, kami mungkin telah menangani proses ini sedikit berbeda. Namun, karena saya mencoba untuk menunjukkan bahwa bahkan perubahan dalam proses "di tengah jalan" tidak harus menjadi alasan untuk kecemasan, kami akan menggunakan beberapa fitur kontrol sederhana untuk menyelesaikan tugas ini, dan proses akan berhasil ketika kami selesai.
Setelah semua bagian telah dimuat pada fixture, hal pertama yang perlu kita lakukan adalah memindahkan titik asal - dari titik referensi sebelumnya yang terletak pada bagian tunggal, ke lokasi baru yang akan kita gunakan untuk proses baru ini. Karena kami menjalankan beberapa bagian pada fixture bundar, tempat yang paling jelas untuk direferensi untuk pemesinan adalah tengah atas fixture itu sendiri. Karena kami tidak ingin memprogram ulang bagian, kami akan mengakibatkan variasi posisi ini dengan blok transform plane. Sebuah transform plane biasanya digunakan untuk mengubah orientasi dan menempatkan perubahan sementara di workplane, tetapi di sini kami akan menggunakannya untuk sementara memindahkan dan mengubah orientasi seluruh program bagian. Karena transform plane dapat ditumpuk - berarti jika tidak dibatalkan, transform plane baru akan menjadi perubahan bertahap dari transform plane sebelumnya - kami akan menjaga transform plane pertama ini aktif hingga akhir program, dan seluruh proses selesai - dan kemudian kita akan membatalkannya.
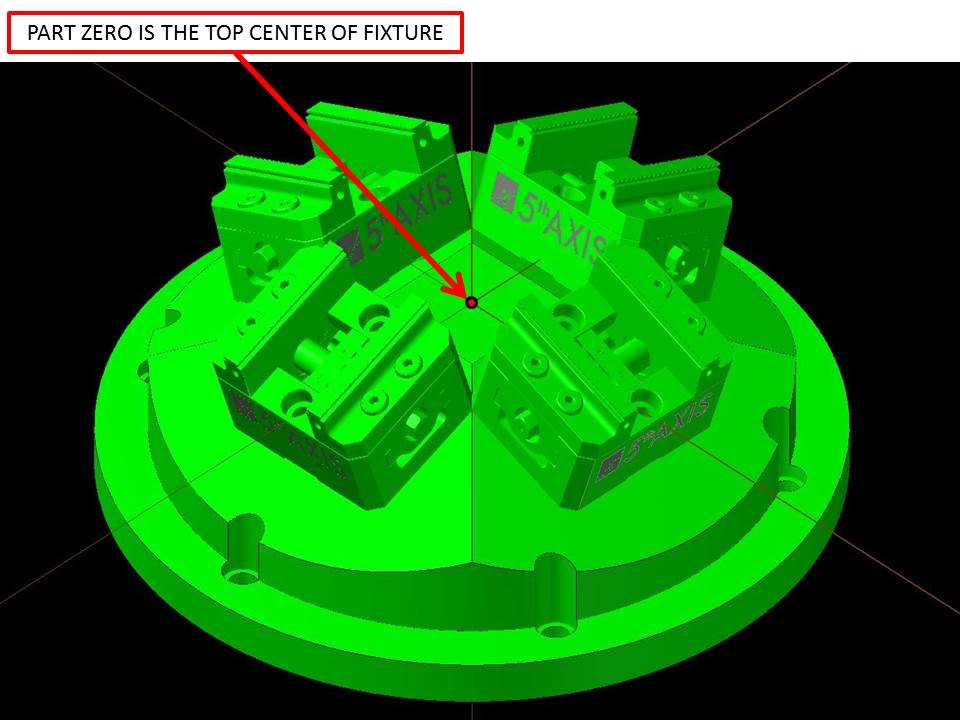
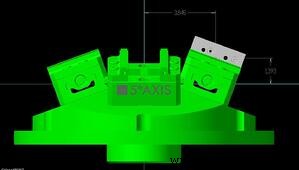
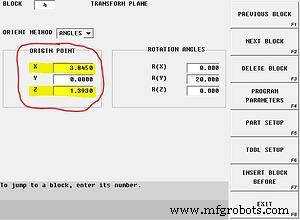
Dalam contoh ini, bagian pertama pada fixture (pada posisi 3 jam) terletak 3.845” di arah positif sepanjang sumbu X, dari tengah fixture; dan 1.393” positif di sumbu Z (lihat gambar di atas). Oleh karena itu, kita akan memasukkan nilai-nilai ini ke dalam bidang XYZ untuk "titik asal" transform plane. Setelah kita memindahkan seluruh program ke posisi, kita harus memiringkan 20° - di sekitar sumbu Y - untuk menyelaraskan dengan fixture. Untuk menyelesaikan ini, kita akan memasukkan positif 20 ke dalam bidang "sudut rotasi" untuk rotasi di sekitar sumbu Y. Contoh di bawah ini menunjukkan blok program conversational, tetapi hal yang sama dapat dicapai dalam NC dengan kode: G68.2 X3.845 Y0 Z1.393 B20...kode G68.2 menetapkan transform plane, XYZ digunakan untuk memindahkan titik referensi, dan memiringkan di sekitar sumbu Y adalah perubahan sumbu B.
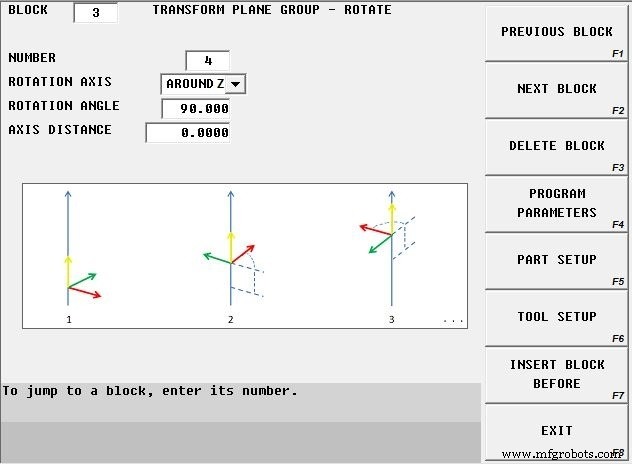
Setelah bagian pertama telah dimiringkan dan dipindahkan, kita sekarang harus menangani tiga bagian lainnya pada fixture. Kami akan melakukannya dengan "melakukan loop" langkah sebelumnya, dan mengeksekusi program bagian lagi pada interval 90° yang tersisa. Langkah ini akan diselesaikan dengan perintah "transform plane group". Transform plane group memungkinkan kita untuk membuat pola transform plane di arah mana pun - dan dalam kasus ini, memutar (atau looping) empat kali, di sekitar titik pusat fixture, di sumbu Z, setiap 90°.
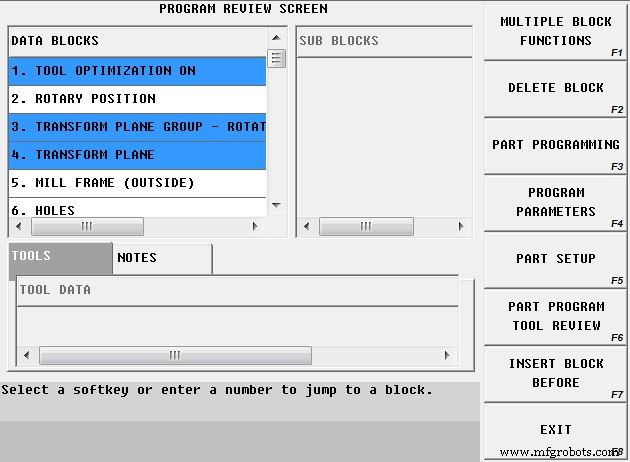
Hal terakhir yang perlu kita tangani adalah perubahan alat. Karena program ini menggunakan lebih dari dua puluh alat - dan program ditulis untuk menjalankan hanya satu bagian tunggal - saat kita menjalankannya di mesin ia akan menyelesaikan satu bagian lengkap sebelum beralih ke bagian berikutnya...yang tidak akan sangat efisien. Untuk melawan masalah ini kita akan mengaktifkan "toolchange optimization". Blok TCO akan mengoptimalkan perubahan alat sehingga setiap kali alat dimasukkan ke dalam sumbu utama, kontrol akan memeriksa seluruh proses dan menentukan berapa kali, dan di lokasi mana, alat tertentu digunakan...dan kemudian mengeksekusi semua proses tersebut sebelum menyelesaikan perubahan alat lain. Ini akan mengurangi jumlah perubahan alat dari 80 - yang akan diperlukan untuk menjalankan setiap bagian lengkap sebelum beralih ke bagian berikutnya - menjadi hanya 20...yang adalah jumlah alat yang digunakan dalam program bagian.
Hasil akhirnya adalah empat bagian yang selesai, dalam satu operasi tunggal, yang terletak pada fixture multi-bagian, dari satu program bagian sederhana, dan dengan hanya satu setup bagian yang mudah ditemukan. Nah, tidak mudah?
Untuk mempelajari lebih lanjut tentang teknologi 5-axis, silakan tonton webinar rekaman kami yang disebut "Take Five for 5-Axis...complex technology simplified", atau kunjungi situs pendidikan kami di www.5-axis.org.



