Mahir dalam Pemrograman CNC 5-Axis dengan Tool Vectors: Panduan Praktis
Saat memprogram dalam 5-axis, kita memiliki dua opsi berbeda yang dapat kita gunakan untuk memerintahkan gerakan dan posisi rotasi. Kami dapat mengeluarkan data menggunakan sudut rotasi, atau vektor alat. Meskipun masing-masing memiliki kelebihan dan kekurangannya, saya lebih suka mengonfigurasi postprocessor untuk mengeluarkan perintah rotasi ini sebagai vektor alat IJK, alih-alih sudut rotasi sumbu ABC yang lebih umum, jika diberikan pilihan.
Menggunakan vektor alat IJK membuat program independen dari konfigurasi mesin tertentu. Karena kita tidak memerintahkan panggilan sumbu spesifik (A, B, atau C) mesin bebas untuk menggunakan sumbu apa pun yang tersedianya, untuk memosisikan alat ke posisi dan sudut miring yang diperintahkan. Kebebasan ini memungkinkan program bagian yang sama dibagikan di antara beberapa mesin berbeda di bengkel – terlepas dari konfigurasi mesin – dan dapat menawarkan banyak kebebasan dalam penjadwalan pekerjaan di lantai bengkel.
Vektor alat juga dapat membuat pembuatan postprocessor lebih mudah. Saat memprogram toolpath 5-axis menggunakan sistem CAM, perangkat lunak akan secara otomatis menghitung perintah yang diperintahkan secara internal menggunakan vektor alat. Oleh karena itu, wajar bahwa postprocessor yang cukup mengeluarkan perintah yang telah dibuat sebelumnya, tanpa harus menterjemahkannya, akan jauh lebih mudah untuk dibuat. Jika kita mengonfigurasi post untuk menterjemah setiap perintah menjadi perintah sumbu A, sumbu B, atau sumbu C, maka postprocessor akan perlu bekerja lebih keras - dan akan menjadi lebih kompleks dan akan memakan waktu lebih banyak untuk dikonfigurasi dan diuji.
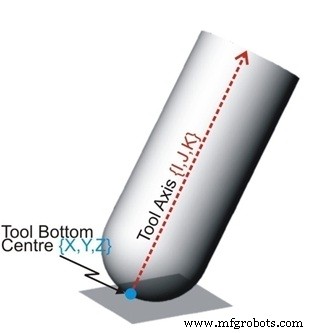
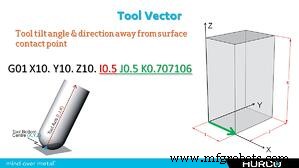
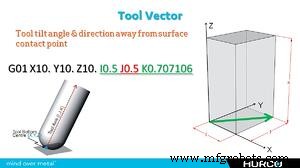
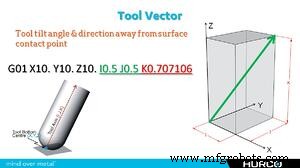
Jadi, apa itu vektor alat? Vektor alat hanyalah nilai IJK dalam program, yang ditambahkan di akhir posisi XYZ, yang menentukan sudut dan arah alat harus miring dari posisi XYZ yang diperintahkan. Misalnya: perintah vektor alat G01 X10. Y10. Z10. I0.5 J0.5 K0.707106 akan menjadi posisi alat dan sumbu yang sama seperti memanggil G01 X10. Y10. Z10. B45. C45…tanpa harus memanggil perintah sumbu spesifik. Perintah kedua HANYA dapat digunakan pada mesin dengan konfigurasi mesin BC.
Meskipun titik data vektor alat TIDAK diukur dalam jarak, dan tidak memiliki satuan ukuran yang terkait dengannya, ini adalah bagaimana saya melihatnya dalam pikiran saya saat mencoba divisualisasikan sudut miring yang diperintahkan dari alat. Tiga huruf yang digunakan dalam vektor sesuai dengan tiga sumbu mesin…I berada di sepanjang sumbu X, J di sepanjang sumbu Y, dan K di arah sumbu Z. Dalam contoh di bawah, hanya untuk tujuan visualisasi, mari kita asumsikan setiap token IJK adalah ukuran dalam inci. Dari titik kontak alat XYZ, asumsikan titik di ruang yang .50” positif di sumbu X, .50” positif di sumbu Y, dan .70716” ke atas di arah Z positif. Sekarang, dalam pikiran Anda, bayangkan garis yang dimulai dari pusat ujung alat dan meluas ke atas melalui titik di ruang yang dibuat oleh token IJK. Itu akan menjadi sudut dan arah miring yang diperintahkan dari alat. Cukup mudah!
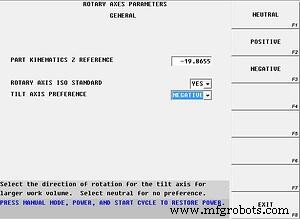
Ada satu hal terakhir yang harus kita bahas ketika membicara tentang penggunaan vektor alat untuk memprogram dalam 5-axis. Saat Anda mengizinkan mesin untuk menentukan bagaimana ia akan menggunakan sumbu rotasi yang tersedia untuk memosisikan alat ke sudut miring yang diperintahkan, dan kita mengakui bahwa ada setidaknya dua solusi yang dapat diterima untuk setiap kombinasi 5-axis, kita harus menentukan cara untuk memaksa kontrol untuk memilih yang paling sesuai dengan konfigurasi mesin individu. Kami melakukannya dengan menerapkan sesuatu yang disebut “preferensi sumbu miring”…sebuah pengaturan dalam parameter kontrol untuk setiap kontrol mesin perkakas yang mampu memprogram dengan input vektor alat.
Preferensi sumbu miring digunakan untuk memaksa solusi dari perintah 5-axis saat ini yang merupakan arah rotasi terbaik untuk mesin tempat program dieksekusi. Misalnya: pada mesin trunion, di mana sumbu A dapat miring 110 derajat di arah negatif, tetapi hanya 30 derajat di arah positif (seperti mesin trunion 5-axis Hurco mana pun), kita perlu melakukan apa yang kita dapatkan untuk “memaksa” kontrol untuk selalu miring negatif jika memungkinkan...memastikan bahwa kita memiliki perjalanan sumbu yang cukup untuk menyelesaikan pergerakan.