Menguasai Pemrograman 5-Sumbu: Sumbu Alat, Kontrol Tabrakan, dan Praktik Terbaik
 Jika Anda meminta sepuluh programmer 5-sumbu berbeda untuk memprogram bagian tunggal yang sama, Anda kemungkinan besar akan mendapatkan sepuluh strategi machining yang berbeda. Bergantung pada pengalaman, konfigurasi mesin, perangkat lunak CAM, alat, workholding, dan sejumlah kriteria lainnya setiap orang melihat jalur yang harus ditempuh sedikit berbeda. Tapi semuanya menuju tempat yang sama…sebuah bagian yang berhasil diselesaikan. Artikel ini akan menjadi bagian pertama dalam seri multipart tentang pemrograman 5-sumbu.
Saat Anda mulai memprogram dalam NC 5-sumbu Anda akan dengan cepat menyadari bahwa salah satu hambatan pertama Anda akan memahami dampak dari banyaknya pengaturan parameter kontrol yang melelahkan. Mengatur salah satu parameter ini dengan salah pasti dapat berarti perbedaan antara sukses dan gagal saat menghasilkan toolpath yang diinginkan - karena setiap parameter ini memiliki pekerjaan penting yang harus dilakukan untuk kontrol sumbu alat dan tabrakan.
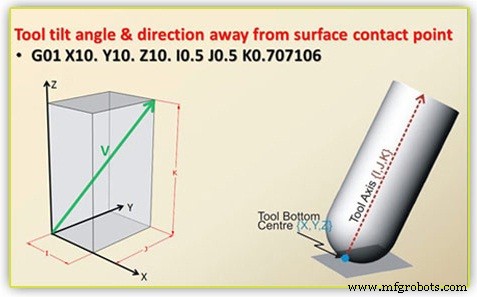
Parameter kontrol sumbu alat menentukan seberapa jauh dan ke arah mana alat akan miring, dan bagaimana kemiringan itu akan dikontrol dan dijalankan selama proses machining. Fitur umum seperti garis, permukaan, bidang, titik, dan rantai digunakan untuk mengontrol bagaimana sudut kemiringan yang ditetapkan untuk alat akan dipertahankan. Setelah alat terhubung ke salah satu fitur umum yang disebutkan di atas, alat akan mempertahankan hubungan tersebut dengan fitur; dengan demikian mengontrol sudut kemiringannya…jika titik atau garis telah ditetapkan, misalnya, ujung alat akan mengikuti toolpath yang diprogram, tetapi tepi atas alat akan selalu menunjuk ke titik yang ditetapkan, atau mengikuti garis yang ditetapkan untuk mempertahankan jumlah kemiringan yang ditentukan oleh programmer. Demikian juga jika permukaan atau bidang dipilih, alat akan terus mempertahankan sudut kemiringan yang ditetapkan sehubungan dengan permukaan atau bidang yang dipilih sebagai fitur kontrol.
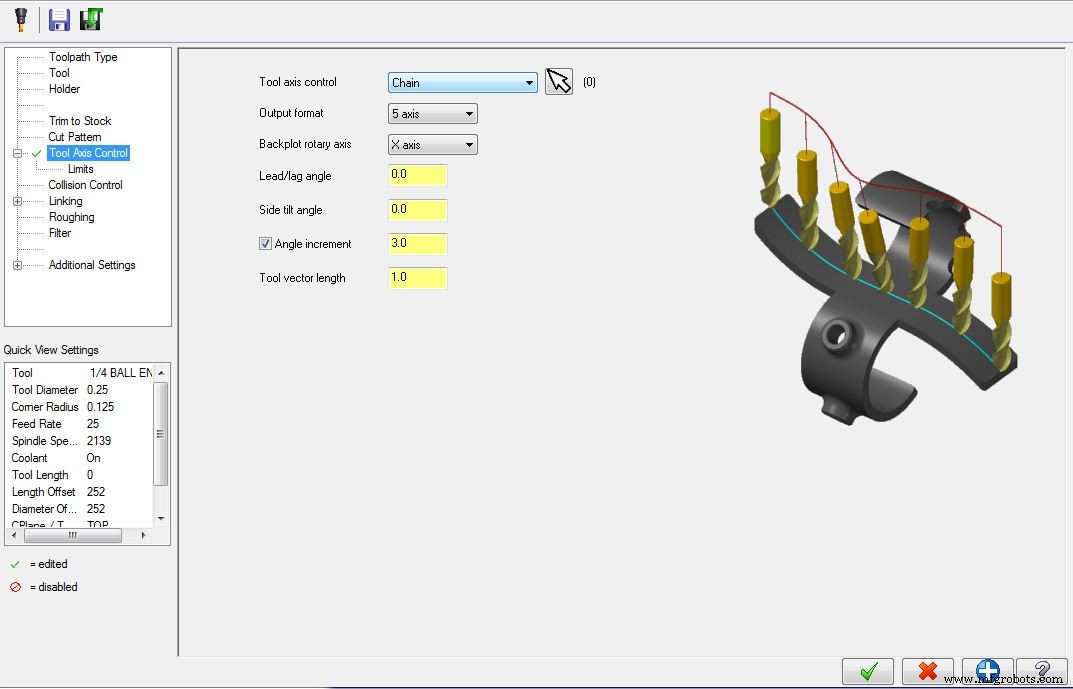
Selain – atau bersama - dengan penggunaan fitur geometris, sudut miring depan, belakang, dan sisi juga dapat ditetapkan untuk mengontrol kemiringan sumbu alat. Dalam kasus sudut depan atau belakang, sudut kemiringan yang ditetapkan adalah dalam hubungan dengan arah perjalanan…sudut depan miring dengan arah perjalanan, seolah-olah ia memimpin di depan alat; dan sudut belakang miring dari arah perjalanan, seolah-olah alat tertinggal di belakang potongan. Sudut miring sisi ditetapkan sebagai derajat positif atau negatif, dan akan mengarahkan alat untuk miring ke sisi kiri atau kanan arah perjalanan.
Programmer juga harus belajar menggunakan parameter kontrol tabrakan, yang merupakan batasan yang mempengaruhi alat dan seberapa jauh, dan ke arah mana, alat diizinkan untuk miring…terlepas dari metode kontrol sumbu alat yang digunakan. Mengizinkan alat untuk miring secara buta, tanpa memperhatikan batasan, dapat memungkinkan alat atau holder alat untuk bersentuhan dengan workpiece atau mesin itu sendiri, menyebabkan tabrakan. Belajar untuk menggunakan baik parameter kontrol sumbu alat dan kontrol tabrakan secara efektif adalah salah satu hal yang dapat membedakan programmer 5-sumbu yang baik dari programmer 5-sumbu yang hebat.
Pertanyaan umum mungkin adalah mengapa kita perlu miringkan alat dalam pertama tempat. Mengapa tidak cukup menjaga alat tetap tegak lurus terhadap permukaan yang sedang dipotong seperti yang kita lakukan dalam machining 3-sumbu? Jawabnya mengapa kita miringkan alat dalam machining 5-sumbu adalah karena kita bisa! Miringkan cutter paling umum untuk tooling dengan sudut radius, dan tidak alat sudut persegi seperti flat endmills. Kemampuan untuk miringkan alat berarti kita memotong pada radius dan bukan pada pusat bawah cutter – yang akan memberikan kontrol yang lebih baik atas chip-load dan feedrates, dan akan memberikan permukaan yang jauh lebih baik dan umur alat yang lebih lama. Karena pusat bawah alat berputar tidak memiliki kecepatan efektif, menggunakan alat yang selaras vertikal bekerja lebih seperti alat itu diseret, alih-alih memotong sepanjang toolpath.