Pemesinan Presisi Komponen Penerbangan Toleransi Tinggi
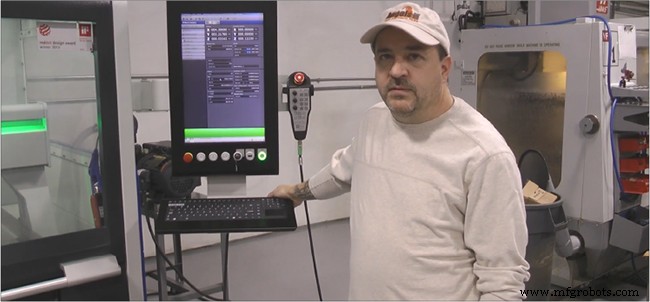
Rapid DTM didirikan sebagai bengkel satu orang pada tahun 2002 oleh Presiden, Tim Allard. Setelah bekerja untuk perusahaan besar seperti Hitchiner Manufacturing, ia memiliki kesempatan untuk melatih keterampilan sebagai pemasin pada berbagai macam peralatan yang mencakup mesin kecepatan tinggi Roku Roku, mesin Hermle 5-axis dengan Kontrol Heidenhain, dan beberapa Makino high-end. Namun awalnya, di perusahaan sendiri, ia terutama melakukan pekerjaan engineering dan peralatan pertama yang dibelinya adalah mesin CMM.
Allard menjelaskan, “Saya pikir saya akan membangun bisnis dari sisi kualitas ke bawah yang merupakan kebalikan dari cara orang lain melakukannya. Itu ternyata berjalan baik bagi saya karena kami bisa mendapatkan Sertifikasi ISO. Untuk bengkel sebesar kami untuk memiliki Sertifikasi ISO sejak awal, Anda tahu tidak semua orang memilikinya, dan sangat sedikit perusahaan ukuran kami yang memilikinya sama sekali. Ini ideal untuk pemesinan bagian penerbangan toleransi tinggi.”
Pada tahun 2004, Allard lagi meneliti teknologi pemesinan kecepatan tinggi karena ia melihat peluang dalam memproduksi grafit untuk pembuat cetak regional yang memiliki mesin insulator dan memerlukan elektroda. Dia ingat, “Jadi, saya mencari mesin yang cocok untuk memesin grafit dan itulah saat DATRON muncul di radar saya melalui pencarian web. Saya pergi ke DATRON dan melihat mesin serta menjalankan angkanya tapi tidak bisa melakukannya pada saat itu. Saya tahu itu cocok hanya perlu mengatur waktu yang tepat.”
Jadi, sementara itu, Allard membeli Haas VF-1 dengan spindel 30.000 RPM dan BT 30 Taper dan paket pemesinan kecepatan tinggi mereka. Dia menjelaskan bahwa pekerjaan yang mereka dapatkan lancar tetapi tidak ideal. “Pada hari awal, kami mendapatkan semua housing aluminium besar ini yang kami hogging dengan end mill ¾ inci. Selama bertahun-tahun, itulah jenis pekerjaan yang kami dapatkan, tapi kami tidak pernah benar-benar mendapat banyak uang melakukannya.”
Tetapi, hal-hal berubah cepat ketika majikan sebelumnya Hitchiner Manufacturing menutup divisi tempat ia bekerja dan 25 karyawan yang telah bekerja untuknya pergi bekerja di perusahaan lain. Allard berkata, “Mereka semua menjadi pelanggan saya dan salah satu dari mereka pergi ke BAE Systems dan dia yang awalnya membawa kami ke sana.”
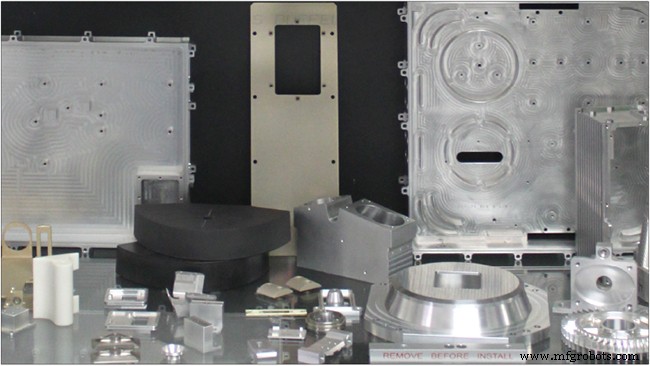
Spesialisasi dalam Pemesinan Bagian Penerbangan Toleransi Tinggi
Hari ini, BAE Systems dan pelanggan industri penerbangan lain seperti Fibertek di Herndon, VA mewakili 95% bisnis Rapid DTM dan ini telah terbukti sangat menguntungkan bagi perusahaan. Begitu menguntungkan sehingga pada tahun 2016, Allard memutuskan untuk merempitkan fokus perusahaan secara eksklusif pada bisnis niche pembuatan bagian kecil ini sesuai spesifikasi yang ketat yang diminta oleh industri. “Saya ingin fokus pada apa yang kita lakukan dengan baik dan menghilangkan beberapa hal lainnya. Saya memiliki dua mesin vertical machining center besar, satu Haas VF-5 besar dan satu Doosan besar dan saya katakan mari kita buang kedua mesin ini dan dapatkan mesin lain yang akan melengkapi Haas kecil kami dan tetap pada pekerjaan niche kecil ini dengan cutter-cutter kecil ini yang melonjak sejauh mil, Anda tahu di mana Anda benar-benar perlu bisa memutarnya dengan cepat dan mempertahankan beberapa akurasi.”
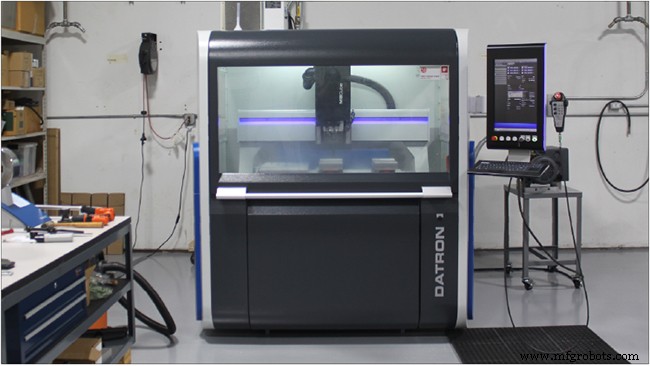
Jadi, mereka membeli DATRON M8Cube dan juga berinvestasi besar dalam bisnis metrologi mereka dengan menggandakan kapasitas metrologi mereka. Selain CMM mereka mereka sekarang memiliki sistem vision dan beberapa pekerjaan mereka adalah pekerjaan metrologi dan CMM langsung. Misalnya, DMG Mori memiliki mereka memeriksa bagian demo yang dibuat pada mesin mereka dan mereka juga mengukur bagian untuk bengkel mesin lain. Allard telah membangun reputasi begitu besar untuk keahliannya dalam CMM hingga dia bahkan memberikan pelatihan CMM untuk Hexagon Metrology, perusahaan tempat ia membeli peralatan CMM. Pelanggan lain Hexagon adalah sebuah bengkel mesin besar, dan sementara dia melatih mereka untuk menggunakan CMM mereka dia mengetahui bahwa mereka kesulitan dengan pekerjaan milling di mana mereka harus menggunakan alat yang sangat kecil untuk memotong steel. Dia menjelaskan kepada mereka bahwa pada RPM maksimal 12.000 mesin milling mereka tidak memadai untuk tugas. Ketika dia memberi tahu mereka bahwa dia memiliki DATRON yang dapat memill bagian mereka mereka bertanya, “Apa itu DATRON?” Dia menjelaskan, “Masalah dengan melakukan pekerjaan seperti ini adalah alat aus sangat cepat karena mereka tidak dapat menahan panas yang harus Anda dapatkan di sana dan keluar terutama dengan jenis steel ini yang cenderung work harden.” Dengan penjelasan itu, mereka menyarankan Allard untuk melakukan pekerjaan untuk mereka, dan dia merespons dengan menyarankan mereka mendapatkan mesin DATRON sendiri. Itu bukan karena saya tidak ingin membantu, cuma karena kami sebenarnya tidak mencari lebih banyak bisnis. Kami dijadwalkan 12 minggu ke depan dan sibuk. Mesin DATRON kami sendirian berjalan 10 jam sehari Senin hingga Jumat dan 5 jam hari Sabtu.”
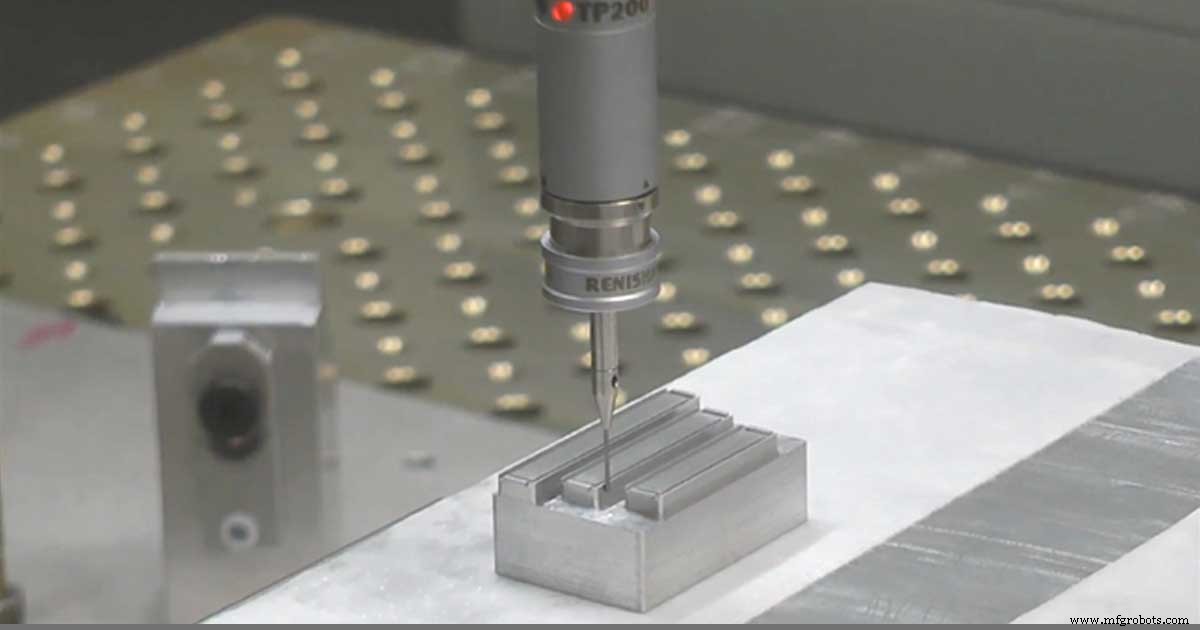
Saat membandingkan DATRON dengan mesin lain yang telah dijalani Allard katanya, “Jelas, dari segi kecepatan spindel, mereka lebih tinggi dari yang sebagian besar orang keluarkan. Haas tidak menawarkan apa pun yang lebih tinggi dari 15.000 RPM dan mesin lain dengan ukuran ini tidak berjalan dengan kecepatan spindel yang dijalankan DATRON. Di atas itu, akurasi yang dimiliki DATRON sangat luar biasa. Anda tahu, saya memeriksa semuanya di CMM, dan saya telah memposting video yang menunjukkan kita memeriksa keberundukan bagian yang keluar dari DATRON dan kita sekitar 4 mikron.”
Allard tidak merasa ada banyak perbedaan antara bengkel kerja dan bengkel prototipe karena bahkan ketika mereka hanya memprototipe bagian, ada kemungkinan besar itu akan berubah menjadi pekerjaan produksi run pendek di jalan. Sebagai contoh, dia menunjuk bagian BAE yang dimulai sebagai 5 prototipe 2 tahun yang lalu, dan pada hari ini dia menjalankan 35 rangkaian. “Kami membuat prototipe asli, jadi ketika saatnya untuk pesanan produksi mereka, kami adalah satu-satunya perusahaan yang memenuhi syarat untuk melakukan pekerjaan. Karena sifat bagian itu, dan fakta bahwa kami telah membuktikan kita bisa melakukannya, mereka tidak ingin memberikannya kepada orang lain. Ini adalah proyek yang aneh, itu sedikit luar biasa dan itulah yang kami lakukan. Hal ini mungkin jatuh ke dalam tumpukan “no quote” untuk banyak bengkel karena itu kompleks, semua pekerjaan 3D, toleransi ketat, kuantitas rendah, hal yang sebagian besar orang tidak ingin disentuh, … dan itulah yang saya sukai.”
Karena fokus mereka pada industri penerbangan, mesin DATRON Rapid DTM biasanya digunakan untuk memill aluminium, tetapi mereka juga menggunakannya untuk memesin 303 stainless, 17-4 stainless, 6AL-4V titanium, G10, dan banyak Delrin menurut Allard. Untuk BAE Systems, bagian-bagian bervariasi sedikit tetapi serupa dalam beberapa cara – salah satunya adalah blok aluminium kecil MIC-6 yang berukuran sekitar 5 inci x 3 inci dan tebal setengah inci. Rapid DTM memill slot vertikal kecil yang dipotong ke dalamnya yang cukup dalam. Allard menjelaskan, “Jadi, kami menggunakan alat yang sangat kecil yang melonjak jauh lebih dari yang harus Anda lakukan dengan salah satu alat ini − tetapi ini adalah jenis hal yang telah saya lakukan selama bertahun-tahun.” Beberapa tahun yang lalu, saat mereka mulai membuat bagian ini, operator Haas mereka membutuhkan waktu sekitar 10 jam untuk memproduksi satu unit. Melalui evolusi teknologi CAM, pada dasarnya mampu melakukan lebih banyak rest machining, kita berhasil menurunkan waktu siklus menjadi sekitar 5 hingga 6 jam pada mesin Haas mereka.
Allard berkata,“Tetapi saat kami memindahkan pekerjaan ke DATRON, kami menurunkan waktu siklus menjadi sekitar 2,5 jam dengan peningkatan lebih dari 50%.”
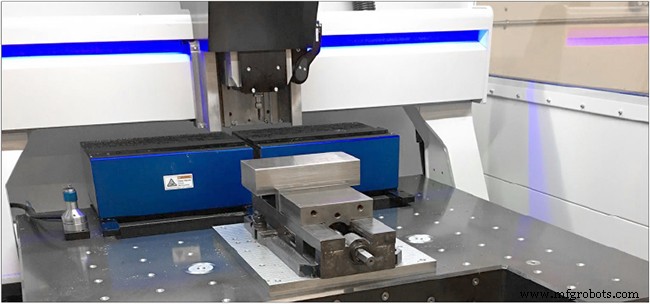
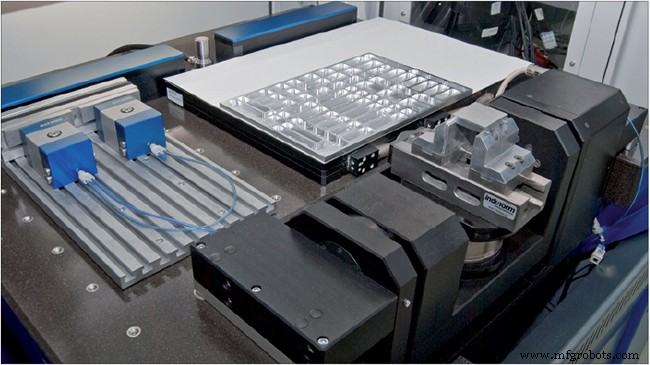
Dalam kasus prototipe dan produksi run pendek Rapid DTM, banyak bagian yang mereka produksi memiliki waktu siklus pendek, jadi waktu setup yang cepat sangat penting. Allard mengatakan, “Saya menjalankan kuantitas rendah dari segala sesuatu. Pada pekerjaan selama 4 hari terakhir, waktu siklus kami 44 detik, jadi, saya memuat bagian masuk dan keluar … yang bukan jenis pekerjaan favorit saya. Fakta bahwa setup pada M8Cube cepat dan mudah sangat membantu.” Area pemesinan pada DATRON M8Cube adalah luas 40″ x 32″ yang memungkinkan beberapa setup seperti sekop, klem pneumatik dan vacuum chucks. Ini memberikan produsen fleksibilitas untuk menyesuaikan dengan kebutuhan yang berubah dan untuk mengganti dengan cepat. Mesin Rapid DTM juga memiliki potongan di depan ranjang yang memungkinkan clamping vertikal untuk memesin ujung workpiece yang sangat panjang atau tinggi.
Terkait area kerja besar M8Cube, Allard mengatakan, “Setiap beberapa hari ada pekerjaan yang berbeda yang masuk untuk berjalan di DATRON dan itulah sifat pekerjaan saya. Itu juga bagian dari tantangan dalam prototipasi, Anda harus menyiapkan sekop, vacuum chucks dan perkakas. Ketika tim dari BAE Systems datang dan melihat M8Cube, salah satu hal pertama yang mereka sebutkan adalah untuk mesin dengan ukuran dan berat ini, itu memiliki banyak travel XY.”
Allard juga sangat terkesan dengan presisi M8Cube dan kualitas probe terintegrasi Renishaw. “Sebagai bagian dari bisnis metrologi kami, saya telah menggunakan teknologi probing untuk selama-lamanya dan ada probing Renishaw di Haas. Tapi saya melakukan demonstrasi on perbedaan dalam cara kerja kedua sistem dan beberapa keuntungan yang dimiliki DATRON. Anda dapat melakukan segala sesuatu yang Anda lakukan di DATRON di Haas tetapi mungkin memerlukan beberapa macro berbeda untuk melakukannya. Dengan DATRON, ada menu probing yang jauh lebih besar karena there’s begitu banyak hal yang dapat Anda lakukan dalam siklus yang sama.
Misalnya, kemarin saya menggunakan soft jaws. Jadi, Anda memiliki dua sekop sekop yang diatur dengan celah di antara mereka. Jadi, saya ingin menetapkan Z zero dari atas sekop belakang. Saya ingin menetapkan X zero ke centerline sekop belakang dan kemudian Y zero saya di luar yang melintasi kedua sekop. Dengan Haas, saya harus melakukannya sebagai dua siklus berbeda. Saya bisa melakukan web X dan Z sebagai satu siklus dan kemudian saya harus memindahkan spindel ke centerline di arah Y dan kemudian melakukan siklus web Y. Sedangkan, dengan DATRON, dengan cara menu yang disiapkan, Anda dapat mengoffset X dan Y untuk probe Z dan Anda dapat mengoffset Y untuk probe X. Anda tidak memiliki opsi ini dalam siklus Renishaw bawaan untuk Haas. Tidak ada sistem probing lain di luar sana (yang saya ketahui) yang memberikan fleksibilitas seperti yang DATRON miliki.”