Memahami dan Mengelola Backlash CNC: Penyebab, Pengukuran, dan Solusi
Hari ini saya akan membicara tentang Backlash CNC yang ditemukan di sumbu mesin CNC.
Saya akan menjelaskan
- apa itu backlash CNC,
- penyebab backlash CNC,
- kapan khawatir tentang backlash CNC,
- cara mengukur backlash,
- cara menyelesaikan dan mengkompensasi backlash CNC melalui perangkat keras dan perangkat lunak kontrol CNC.
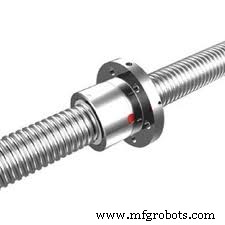
Backlash CNC
Apa itu Backlash CNC?
Backlash CNC adalah jenis mainan yang ditemukan di sumbu mesin CNC.
atau Anda mungkin mengatakan,
Backlash CNC adalah non-gerakan sumbu CNC yang terjadi pada pembalikkan sumbu.
Penyebab Backlash CNC?
Mainan (backlash) ini mungkin disebabkan oleh
- Jarak yang dipertahankan di bagian mekanis untuk mengurangi gesekan.
- Seiring waktu bagian mekanis longgar.
- Seiring waktu bagian mekanis terus bergerak dan menggosok satu sama lain dan setelah waktu lama mereka kehilangan bentuk dan ukuran asli mereka.
Backlash CNC sudah ada
Sumbu mesin CNC bergerak karena Lead Screw dan Lead Screw Nut-nya. Selalu ada backlash yang sangat kecil di lead screw dan lead screw nut untuk mengurangi kerusakan dan aus.
Backlash CNC Kapan Khawatir
Baik jika backlash sumbu mesin CNC Anda dekat 0,0001 inci tetapi tidak selalu mungkin, jadi 0,0003 inci hingga 0,0004 inci dapat diterima. Tapi jika jumlah mainan di lead screw dan nut melewati batas ini maka saatnya untuk khawatir, dan hubungi tim pemeliharaan mekanis Anda.
Backlash CNC Cara Mengukur?
Backlash mesin CNC dapat diukur dengan Indikator Berdinding yang dipasang di Stander Dapat Disesuaikan.
Letakkan stander di tempat tidur CNC dan arahkan jarum (plunger) indikator berdinding ke sumbu yang ingin Anda ukur.
- Tetapkan jarum berdinding ke 0,0 mm (nol).
- Sekarang gerakkan sumbu ke satu arah 0,5 mm. Indikator berdinding harus menunjukkan perjalanan 0,5 mm.
- Sekarang balikkan sumbu yang sama 0,5 mm.
Jika indikator berdinding Anda sekarang kembali ke 0,0 mm, maka semuanya baik. Tapi jika tidak, jika saat pembalikan berdinding tertinggal, maka jumlah berdinding tertinggal adalah backlash.
Backlash CNC Cara Menyelesaikan? ( Kompensasi Backlash )
Sekarang Anda memiliki dua pilihan cara perangkat keras dan cara perangkat lunak untuk menyelesaikan backlash CNC.
Anda lebih baik memilih cara perangkat keras terlebih dahulu, karena biasanya backlash disebabkan oleh aus lead screw atau lead screw nut, jadi lebih baik menyelesaikan masalah dengan mengencangkan sedikit jika longgar dari yang diperlukan, ada banyak cara perangkat keras lain untuk mengatasi backlash.
Kontrol CNC juga memberi kita kemampuan untuk mengontrol (mengompensasi) backlash CNC melalui parameter mereka.
Kompensasi Backlash CNC melalui Parameter Kontrol CNC Seberapa Sukses?
Saran yang lebih baik adalah Anda menyelesaikan masalah dengan mengganti lead screw (jika memungkinkan) atau lead screw nut, atau hanya mengencangkan jika longgar mungkin berhasil, tapi jika tidak
Parameter kontrol CNC dapat diubah untuk mengompensasi backlash, mesin bubut CNC yang saya kerjakan dengan kontrol Fanuc memiliki 0,012 mm yang diatur dalam parameternya sebagai kompensasi backlash untuk sumbu x dan z.
Jadi nilai seperti itu dapat diubah untuk menyelesaikan masalah backlash.
Tapi perubahan seperti itu tidak bertahan lama, karena jika backlash disebabkan oleh aus perangkat keras, maka jika Anda tidak mengambil langkah apa pun perangkat keras akan terus aus dan seiring waktu backlash akan meningkat maka Anda harus mengubah parameter backlash lagi dengan nilai yang lebih besar.



