Pemahaman Blok Program CNC: Panduan Komprehensif
Artikel ini bukan hanya untuk prajurit CNC level pemula, yang lain dapat membacanya sebagai pengingat keterampilan pemrograman CNC mereka.
Saat melihat program CNC pada mesin CNC baik itu mesin pemutaran CNC, mesin frais CNC, mesin gerinda CNC, Anda akan melihat satu hal yang sama Blok Program CNC.
Blok Program CNC
Setiap program CNC adalah urutan dari banyak blok program CNC yang ditulis bersama-sama untuk membentuk jalur alat lengkap untuk satu atau banyak alat.
Jalur alat ini memberitahu mesin CNC bagaimana prajurit CNC ingin komponennya diproses.
Setiap blok program CNC menambah/ubah/modifikasi informasi berguna ke dalam program CNC.
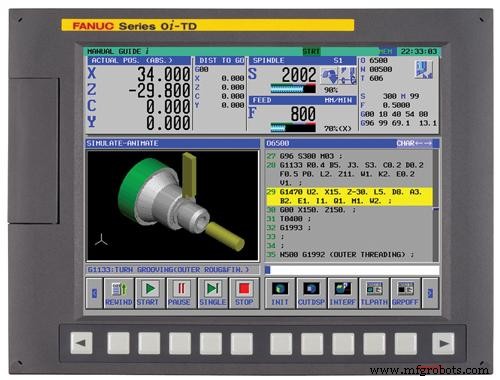
Kontrol CNC Fanuc
Struktur Sebuah Blok Program CNC
Sebuah blok program CNC biasanya ditulis sebagai
N50 G01 X100 Y-50.02 F100 M08
Seperti yang Anda lihat dalam blok program CNC di atas ini adalah Enam Kata yang dipisahkan oleh Spasi.
Setiap kata adalah sekelompok karakter alfanumerik,
setiap kata dipimpin oleh karakter seperti di atas N, G, X, Y, F, M
dan bagian sisa terdiri dari beberapa nilai numerik bertanda/tidak bertanda seperti di atas 50, 01, 100, –50.02, 100, 08
Perintah Pemrograman CNC
Setiap kata ini memiliki nilai yang sangat penting dalam pemrograman CNC
Anda dapat melihat kata ini sebagai perintah atau instruksi, terdapat banyak perintah,
beberapa standar yang biasanya ditemukan dalam program CNC untuk kontrol mesin CNC apa pun.
beberapa bergantung pada mesin CNC dan kontrol CNC, bervariasi dari kontrol ke kontrol.
Tetapi intinya adalah bahwa prajurit CNC setidaknya harus tahu/memahami beberapa perintah program CNC yang banyak digunakan.
N50 G01 X100 Y-50.02 F100 M08
(ini adalah kode program CNC yang sama yang diberikan di atas)
Nomor Urutan N dalam Blok Program CNC
N50 – adalah nomor urutan, dalam kehidupan nyata Anda melihat banyak daftar yang ditulis dengan nomor seri, mengapa nomor seri diberikan, mereka hanya membuat pengurutan, pencarian seperti tugas mudah.
demikian pula setiap blok program CNC diberikan nomor seri untuk membuat pencarian, pengaturan blok program CNC mudah.
Anda (Prajurit CNC) tidak diharuskan menggunakannya, Anda bahkan dapat menulis program CNC tanpa menggunakan nomor urutan (N).
Tetapi nomor urutan blok program CNC (N) membuat hidup lebih mudah, karena saat Anda mulai mempelajari pemrograman siklus canned CNC Anda akan melihat bahwa kita tidak dapat memprogram sama sekali tanpa nomor urutan (atau setidaknya kita harus menomori setidaknya satu atau dua blok program CNC G71, G72).
Pemrograman G-Code
Kemudian kata selanjutnya adalah G01
Setiap kata program CNC yang dimulai dengan huruf depan G disebut G-code.
G-codes banyak digunakan/dipahami prajurit CNC bahkan tidak bisa bermimpi pemrograman tanpa G-codes (kontrol CNC terbaru memberi kita cara lain untuk memprogram tetapi masih mereka menyediakan cara untuk memprogram dalam gaya G-Code konvensional).
Setiap G-code memiliki fungsionalitas dan urutan operasi yang begitu luas terkait dengannya sehingga setiap G-code mungkin memerlukan tutorial sepanjang panjang untuk menjelaskan kerjanya.
Banyak sudah dijelaskan secara singkat di sini bahkan dengan contoh kode program yang menunjukkan penggunaannya di dalam program CNC.
G01 adalah G-code untuk Linear-Interpolation yang berarti, Anda ingin alat mesin CNC pergi ke posisi tertentu dengan feed yang terkontrol (baca di bawah Tool Feed)
karena Anda harus memberi tahu posisi tertentu dan jumlah feed.
Posisioning
N50 G01 X100 Y-50.02 F100 M08
(ini adalah kode program CNC yang sama yang diberikan di atas)
setelah G01 Anda melihat X100
X menunjukkan sebuah Sumbu dari mesin CNC.
Mesin pemutaran CNC biasanya memiliki Dua-Sumbu X dan Z
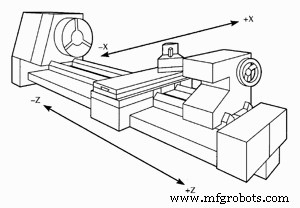
Sumbu Mesin Pemutaran CNC X, Z
Mesin frais CNC biasanya memiliki Tiga-Sumbu X, Y, Z
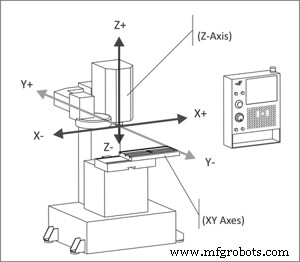
Sumbu Mesin Frais X Y Z
karena X100 berarti Anda ingin alat bergerak 100 (mm atau inci dapat diatur oleh G-code) dalam arah sumbu X.
kemudian datang Y-50.02
ini memberitahu mesin CNC untuk memindahkan alat ke –50.02 (mm atau inci) dalam arah sumbu Y.
Tool Feed
F100 di sini F adalah Feed, Setiap perintah gerak memerlukan Feed diberikan sehingga alat dapat dipindahkan dengan jumlah feed tersebut ke posisi tertentu.
Feed diberikan sebagai Feed per Menit atau Feed per Revolusi.
M-Code dalam Pemrograman CNC
M08 di sini M adalah M-code (Miscellaneous code).
Anda mungkin berpikir M-codes sebagai machine-codes karena sebagian besar mengontrol perilaku mesin CNC.
Terdapat banyak M-codes beberapa ditemukan di setiap kontrol mesin CNC seperti M08 ini adalah kode untuk memesan mesin CNC untuk membuka coolant (Coolant ON), untuk memutar spindel kita menggunakan M02 atau M03 untuk menghentikan spindel kita menggunakan M05.



