Fanuc G72.2 Salin Bentuk Linier: Duplikasi Bentuk Efisien pada Mesin Frais CNC
Fanuc G72.2 Salin Bentuk Linier
Menggunakan Kode G Salin Bentuk Linier G72.2, bentuk yang ditentukan oleh subprogram dapat dihasilkan berulang kali dengan gerakan Linier.
Pemrograman
G72.2 P... L... I... J...
Parameter
| Parameter | Deskripsi |
|---|
| P | Nomor subprogram |
| L | Jumlah kali operasi diulang |
| I | Geser sepanjang sumbu X |
| J | Geser sepanjang sumbu Y |
Data Kode G
| Modal/Non-Modal | Grup Kode G |
|---|
| Non-Modal | 00 |
Catatan Pemrograman
Catatan
- Dalam blok G72.2, alamat selain P, L, I dan J diabaikan.
- P, I dan J harus selalu ditentukan.
- Jika L tidak ditentukan, bentuk disalin sekali.
Untuk geser (I, J), tentukan inkremen. Geser geometris ke-n sama dengan geser yang ditentukan kali (n - 1). |
Blok pertama subprogram
Selalu tentukan perintah gerakan dalam blok pertama subprogram yang melakukan salinan linier. Jika blok pertama hanya berisi nomor program seperti O00001234; dan tidak memiliki perintah gerakan, gerakan mungkin berhenti di titik awal bentuk yang dibuat oleh salinan ke-n (n = 1,2, 3, ...).
Contoh program yang salah
O00001234 ; G00 G90 X100.0 Y200.0 ; ; ; M99 ;
Contoh program yang benar
O00001000 G00 G90 X100.0 Y200.0 ; ; ; M99 ;
Keterbatasan
Menentukan dua atau lebih perintah untuk menyalin bentuk
G72.2 tidak dapat ditentukan lebih dari sekali dalam subprogram untuk membuat salinan linier (Jika dicoba, alarm PS0901 akan terjadi).
Dalam subprogram yang menentukan salinan linier, namun, salinan rotasional (G72.1) dapat ditentukan. Demikian pula, dalam subprogram yang menentukan salinan rotasional, salinan linier dapat ditentukan.
Perintah yang tidak boleh ditentukan
Dalam program yang melakukan salinan linier, hal berikut tidak boleh ditentukan:
Perintah untuk mengubah bidang yang dipilih (G17 hingga G19)
Perintah untuk menentukan koordinat polar (G16)
Perintah kembali ke posisi referensi(G28)
Peralihan sumbu
Rotasi sistem koordinat (G68)
Penskalaan (G51)
Cermin program (G51.1)
Blok tunggal
Penghentian blok tunggal tidak dilakukan dalam blok dengan G721.1 atau G72.2.
Contoh Pemrograman G72.2
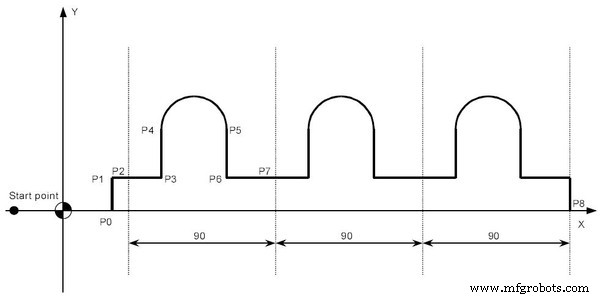
Program utama
O3000 ; N10 G90 G00 X-30. Y0 ; N20 X0 ; N30 G01 G17 G41 X30. D01 F100 ; (P0) N40 Y20. ; (P1) N50 X40. ; (P2) N60 G72.2 P3100 L3 I90.0 J0 ; N70 G90 X310. Y0 ; (P8) N80 X0 ; N90 G40 G00 X-30.0 ; N100 M30 ;
Sub program
O3100 G91 G01 X20. ; (P3) N100 Y30. ; (P4) N200 G02 X40. I20. ; (P5) N300 G01 Y-30. ; (P6) N400 X30. ; (P7) N500 M99 ;



