Menguasai Siklus Bubut G90: Panduan Lengkap untuk Bubut Kasar CNC dan Lainnya
Format Siklus Bubut G90
Siklus bubut G90 disebut dengan banyak nama seperti,
Siklus Tetap G90, Siklus Pemotongan Lurus G90, Siklus Bubut Kasar G90, Siklus Canned Bubut Kasar G90, Siklus Box G90.
Siklus bubut G90 digunakan untuk bubut sederhana namun beberapa pass mungkin dengan menentukan lokasi sumbu X untuk pass tambahan.
Terkait: Kode Contoh Program CNC Siklus Bubut Fanuc G90
Siklus Canned Bubut Kasar G90 dapat digunakan untuk
- Bubut lurus.
- Operasi borboran.
- Pemotongan taper.
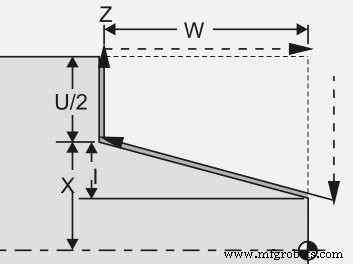
Pemrograman
G90 X... Z... I...
atau
G90 X... Z... R...
Parameter
| Parameter | Deskripsi |
|---|
| X | Diameter yang akan dipotong. |
| Z | Titik akhir pada sumbu z. |
| Q | Sudut pada titik awal. |
| I atau R | Jarak dan arah taper (Nilai radius). |
Catatan – beberapa kontrol CNC menggunakan “I” untuk taper dalam siklus pemotongan lurus G90 dan beberapa kontrol CNC yang lebih baru menggunakan “R” untuk nilai taper.
Nilai Inkremental
Anda dapat menggunakan nilai inkremental seperti U dan W alih-alih X dan Z dalam siklus bubut G90.
G90 U... W...
U – jarak inkremental sumbu x ke target.
W – jarak inkremental sumbu z ke target.
Kerja/ Operasi
- Bawa alat ke posisi awal.
- Lakukan potongan dengan siklus bubut G90 dengan memberikan nilai X Z
- Lakukan potongan/pass tambahan dengan hanya memberikan nilai sumbu X (pass tambahan bersifat opsional)
- Akhirkan siklus bubut G90 dengan membuat perintah gerakan dengan G00, G01 dll.
Siklus bubut G90 memberikan kemampuan untuk mengontrol kedalaman setiap pass.
Contoh Program CNC
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
Penjelasan Kode
Seperti yang Anda lihat dalam kode program CNC di atas,
Potongan pertama dibuat pada X51
Potongan kedua dibuat pada X46
Potongan ketiga dibuat pada X41
…
Potongan terakhir dibuat pada X30
Pembatalan Siklus Bubut G90
Siklus bubut G90 adalah Kode G modal.
“Modal” Kode G berarti mereka tetap berlaku hingga mereka dibatalkan atau diganti oleh Kode G yang bertentangan.
Artinya siklus bubut G90 tetap aktif hingga perintah gerakan lain diberikan seperti G00, G01 dll. Seperti dalam contoh program CNC di atas Kode G G90 dibatalkan dengan Kode G G30.
Singkatnya siklus bubut G90 harus diakhiri dengan membuat perintah gerakan seperti G00, G01 dll.
Siklus Bubut G90 vs Siklus Bubut G71
Siklus bubut G90 hanya dapat membuat potongan lurus dan taper, Anda tidak dapat memotong busur (interpolasi lingkaran) dengan siklus bubut G90.
Sebaliknya Siklus Bubut G71 memotong lurus, taper dan busur juga.



