Contoh Program Siklus Pengasahan Kasar Haas G71 untuk Pengasahan Kasar Dalam
Bubut CNC Haas menggunakan sintaks satu baris siklus canned pengasahan kasar G71.
Contoh program CNC ini menunjukkan penggunaan siklus bubut G71 untuk pengasahan kasar ID (Pengasahan Kasar Dalam).
Anda mungkin suka
- Format Satu Baris Siklus Bubut Kasar G71
- Siklus Bubut CNC Fanuc G71 atau Siklus Canned Penghapusan Stok (Format Dua Baris)
- Contoh Program Siklus Bubut Kasar dan Halus Fanuc G70 G71
- Contoh Pemrograman CNC dengan Siklus Bubut Kasar Fanuc G71 dan G70
Dalam contoh pemrograman CNC di bawah ini
1 – Borboran digunakan untuk seluruh operasi pengasahan kasar dengan Siklus Bubut Kasar G71.
2 – Borboran yang sama digunakan untuk potongan finishing dengan Siklus Finishing G70.
Contoh penggunaan Haas G71 untuk Pengasahan Kasar dan Finishing I.D.
Contoh Program CNC Haas
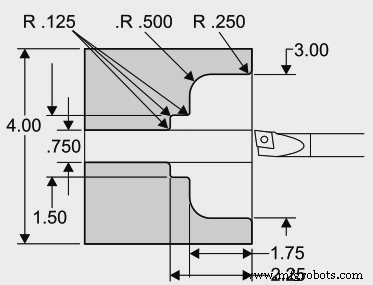
Contoh Program Haas G71
O1136 N1 T101 N2 G97 S2000 M03 N3 G54 G00 X0.7 Z0.1 M08 N4 G71 P5 Q12 U-0.01 W0.005 D0.08 F0.01 N5 G00 X4.5 N6 G01 X3. R.25 F.005 N7 Z-1.75 R.5 N8 X1.5 R.125 N9 Z-2.25 R.125 N10 X.75 R.125 N11 Z-3. N12 X0.73 N13 G70 P5 Q12 N14 M09 N15 G53 X0 G53 Z0 M30
Penjelasan Program CNC Haas
N1 – Offset 1 Alat 1
N3 – Rapid ke posisi awal
N4 – U adalah minus untuk Pengasahan Kasar I.D. G71
N5 – N5 adalah awal dari geometri jalur bagian yang ditentukan oleh P5 dalam baris G71
N12 – N12 adalah akhir dari geometri jalur bagian yang ditentukan oleh Q12 dalam baris G71
N13 – G70 Mendefinisikan pass finishing untuk baris P5 melalui Q12
N15 – Untuk mengirim mesin ke rumah untuk penggantian alat



