
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Mengoptimalkan Live Tooling CNC Haas dengan Siklus Terpadu G81–G95

Siklus CNC Haas G81, G82, G83, G85, G89, G95 dengan Live Tooling

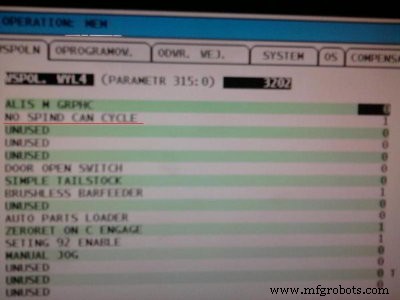
Sebelum menggunakan siklus terpadu G81, G82, G83, G85, G89, G95 dengan live tooling muka atau aksial harus dipastikan bahwa parameter CNC Haas 315 bit 1 (NO SPINDLE CAN CYCLE) telah diatur dengan benar.

Parameter Haas 315 COMMON SWITCH 4 – Bor Haas

Parameter CNC Haas 315 bit 1 (NO SPIND CAN CYCLE)

Mengoptimalkan Live Tooling CNC Haas dengan Siklus Terpadu G81–G95

Parameter CNC Haas 315 bit 1

Parameter Bor CNC Haas 315 bit 1 Diatur ke 1

Jika parameter bor CNC Haas 315 bit 1 diatur ke 1, spindel utama tidak akan diaktifkan selama siklus terpadu.

Parameter Bor CNC Haas 315 bit 1 Diatur ke 0

Jika parameter bor CNC Haas 315 bit 1 diatur ke 0 siklus terpadu beroperasi dengan cara biasa dengan memutar spindel utama.


Mesin CNC

  1. Masalah Umum Mesin CNC dan Solusi Ahli
  2. Optimalkan Performa Router CNC dengan Teknik Tooling Ahli
  3. Panduan Pembuatan Cetakan CNC: Menguasai Papan Tooling dan Prototipe
  4. Ubah Router CNC Anda menjadi Bisnis Menguntungkan
  5. Router Kayu CNC: Presisi Serbaguna untuk Mebelar Berkualitas & Lebih Lagi
  6. Mengintegrasikan Alat Haas ke Fusion 360 dengan Mudah: Panduan Langkah demi Langkah
  7. GS-4000LM CNC Turning Center: Live Tooling untuk Heavy‑Duty Precision
  8. Menguasai Pemrograman G81 C-Axis untuk Live Tooling pada Bor CNC Haas
  9. Mahir Tap Lubang Dalam pada Haas CNC: Teknik Chip Breaking & Peck
  10. Menguasai Panggilan Sub-Program Lokal Haas CNC M97: Contoh Langkah demi Langkah