Mahir Interpolasi Lingkaran Haas CNC: Pemrograman & Contoh Praktis G02/G03
Penjelasan pemrograman interpolasi lingkaran Haas CNC Milling dengan contoh program CNC, contoh-contoh ini menunjukkan bagaimana IJK atau R dapat diberikan dalam program CNC saat memrogram Interpolasi Lingkaran dengan kode G G02 G03.
Interpolasi Lingkaran Haas
Mengapa Menggunakan IJK saat R Lebih Mudah Diprogram?
R lebih mudah untuk didefinisikan, meskipun lebih mudah untuk membuat kesalahan dan mendapatkan radius yang salah. Jika R digunakan, dan Anda membuat kesalahan dengan titik awal atau titik akhir, dan mesin masih dapat melakukan radius, dan melakukannya, maka Anda akan memiliki radius yang salah.
Jika Anda membuat kesalahan dengan metode I, J, K, mesin lebih mungkin akan berhenti dan memberikan alarm sebelum mengeksekusinya.
Meskipun menggunakan R dalam G02 atau G03 masih lebih mudah dan merupakan metode yang disukai untuk memprogram busur secara manual.
Apa itu R
R adalah jarak dari titik awal ke pusat lingkaran.
Apa itu IJK
“I” = Jarak inkremental dari Titik Awal ke pusat busur pada “sumbu X.”
“J” = Jarak inkremental dari Titik Awal ke pusat busur pada “sumbu Y.”
“K” = Jarak inkremental dari Titik Awal ke pusat busur pada “sumbu Z.”
Kapan Menggunakan R Negatif
Dengan R positif, kontrol akan menghasilkan jalur lingkaran 180 derajat atau kurang, tetapi untuk menghasilkan jalur lingkaran lebih dari 180 derajat, tentukan R negatif. Saat R digunakan, busur lengkap 360 derajat tidak mungkin. X, Y, atau Z diperlukan untuk menentukan titik akhir yang berbeda dari titik awal. Jadi apa pun di bawah busur 360 derajat dapat dilakukan dengan perintah R dalam G02 atau G03.
Cara Memotong Busur 360 Derajat atau Lingkaran Penuh
Penggunaan I, J, atau K adalah satu-satunya cara untuk memotong busur lengkap 360 derajat; dalam hal ini, titik awal sama dengan titik akhir dan tidak perlu X, Y, atau Z. Untuk memotong lingkaran lengkap 360 derajat (360°), Anda tidak perlu menentukan titik akhir X, Y, atau Z; cukup program I, J, atau K untuk menentukan pusat lingkaran.
Contoh Program
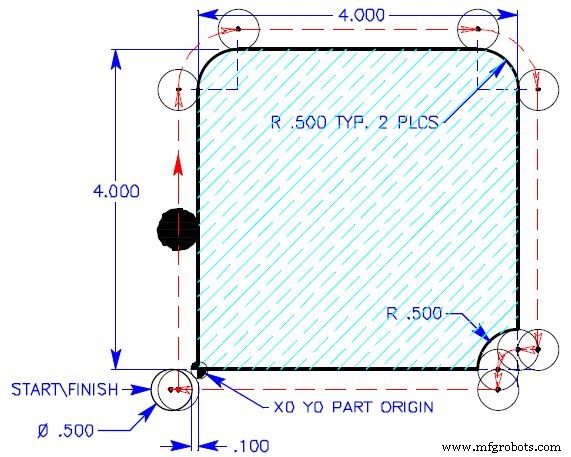
CATATAN: Contoh gerakan lingkaran tidak menggunakan kompensasi potong, jadi gerakan lingkaran didefinisikan dari pusat alat potong di sekitar busur.
G02 G03 dengan R
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 R0.75 G01 X3.5 G02 X4.25 Y3.5 R0.75 G01 Y0.25 X4. G03 X3.75 Y0. R0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30
G02 G03 dengan IJK
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 I0.75 J0. G01 X3.5 G02 X4.25 Y3.5 I0. J-0.75 G01 Y0.25 X4. G03 X3.75 Y0. I0. J-0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30



