Contoh Lengkap Siklus Pengemuka G94 Fanuc untuk Pemesinan CNC
Siklus Pengemuka Satu Pass G94 Fanuc
Kode-G G94 Fanuc digunakan untuk pengemuka kasar.
Siklus pengemuka G94 Fanuc digunakan untuk pengemuka sederhana (satu pass pengemuka) namun beberapa pass mungkin dengan menentukan lokasi sumbu Z untuk pass tambahan.
Terkait: Siklus Terpadu Pengemuka G72 Fanuc
Siklus pengemuka G94 Fanuc sangat mudah untuk diprogram dan digunakan. Parameter kode-G G94 dijelaskan di bawah,
G94 X… Z…
X: Titik akhir pada sumbu X.
Z: Titik akhir pada sumbu Z.
Kode Program CNC menggunakan Siklus Pengemuka G94 Fanuc
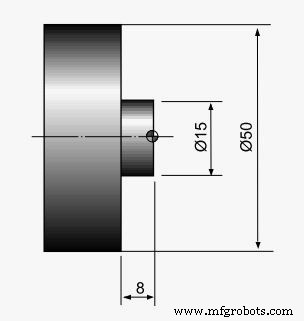
Contoh Program CNC Siklus Pengemuka G94 Fanuc
N10 G50 S2500 N20 G96 S180 M03 N30 T0100 N40 G00 X55.0 Z2.0 T0101 N50 G94 X15.0 Z-2.0 F0.2 N60 Z-4.0 N70 Z-6.0 N80 Z-8.0 N90 G00 X200.0 Z200.0 T0100 N95 M30
Penjelasan Kode Program CNC menggunakan Siklus Pengemuka G94 Fanuc
N40 : menunjukkan posisi awal alat.
N50 : nilai x dan z dengan siklus pengemuka G94 adalah nilai tujuan untuk potong pengemuka.
N60 : G94 adalah Kode G modal. Kode G “Modal” berarti mereka tetap berlaku sampai mereka dibatalkan atau diganti oleh kode G yang bertentangan. Artinya siklus pengemuka G90 tetap aktif sampai perintah gerakan lain diberikan seperti G00, G01 dll
Tetapi seperti yang Anda lihat blok program CNC N60 hanya menunjukkan nilai untuk sumbu z, jadi berarti siklus pengemuka G94 akan terus bekerja dan sekarang siklus pengemuka G94 akan membuat potong pengemuka kedua, di mana nilai sumbu x akan tetap sama tetapi nilai sumbu z sekarang akan menjadi -4.0
N70 : potong pengemuka ketiga akan diambil pada -6.0
N80 : potong keempat akan diambil pada -8.0
N90 : blok program CNC ini menunjukkan kode G yang bertentangan untuk G94 yaitu G00, jadi ini berarti Siklus Pengemuka G94 Fanuc telah berakhir. Alat akan bergerak cepat ke x200 z200.



