Konfigurasi Tool dan Work Offset Efisien Menggunakan G10 Programmable Data Entry
G10 Programmable offset digunakan untuk entri data alat (tool offset) dan entri data offset pemegang (work offset) dalam mesin CNC. Sangat mudah untuk mengambil offset dengan metode ini. g10 digunakan untuk melayani dalam program posisi datum. Kode ini sangat berguna dalam mesin ketika Anda ingin melakukan operasi pada multiple fixture atau melakukan proses yang sama berulang kali. Dengan menggunakan kode ini, kita dapat menghemat waktu yang diperlukan untuk pengaturan offset.
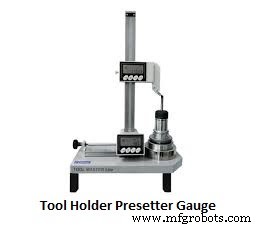
1] TOOL OFFSET DATA ENTRY (Tool offset) - Tool Holder Presetter Gauge digunakan untuk offset alat. Nilai X dan Y ditemukan di dalamnya, yaitu diameter dan panjang alat dihitung, Dan Anda dapat memasukkan nilai tersebut langsung di layar offset.
G10 L10 P1 R200 (Programmable offset, L 10- panjang alat, P1 – nomor offset alat, R200 – nilai panjang)
G10 L11 P1 R195 (Programmable offset, L 11- panjang aus alat, P1 – nomor offset alat, R195 – nilai panjang aus)
G10 L12 P1 R50 (Programmable offset, L 10- radius alat, P1 – nomor offset alat, R50 – nilai radius)
G10 L13 P1 R47 (Programmable offset, L 10- radius alat, P1 – nomor offset alat, R47 – nilai radius aus)
2] FIXTURE OFFSET DATA ENTRY (Work offset) - Dalam ini, kita harus mengambil offset multiple fixture. Nomor work offset biasanya diberikan sebagai P1 sampai P6 untuk memahami koordinat work offset fixture terhadap mesin.
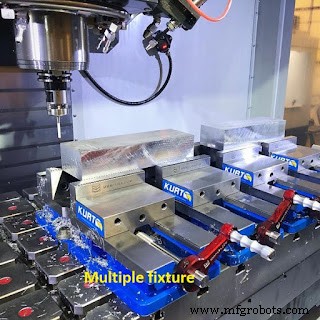
Di mana P1- G54 (koordinat work offset)
P2- G55 P3- G56 P4- G57 P5- G58 P6- G59
Block – G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ; (Programmable offset, L2- Data offset fixture, P1- koordinat workoffset. Anda dapat menggunakannya sesuai kebutuhan, masukkan nilai pengukuran offset X, Y & Z, A0.0 – Pada beberapa mesin, ada axis A, B & C tetapi di sini kita memasukkan nol)
Contoh: O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;



