Perintah G04 Jeda Haas: Keterlambatan Presisi dalam Detik dan Milidetik
Perintah G04 jeda Haas digunakan untuk menyebabkan penundaan atau jeda dalam program. Blok yang berisi G04 akan menunda selama waktu yang ditentukan dalam kode P.
Selama waktu jeda, gerakan slide dihentikan, tetapi spindel akan terus berputar pada RPM yang diprogram dan pendingin akan tetap menyala.
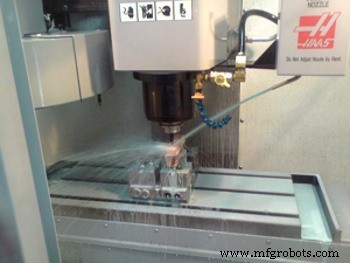
Perintah jeda G04 Haas
Format Perintah G04 Jeda Haas
G04 P_
G04 jeda Haas adalah G-code non-modal dan G-code grup 00.
Contoh
G04 P1.0 (untuk penundaan 1.0 detik) G04 P2.5 (untuk penundaan 2.5 detik)
Contoh
G04 P10.0 (Ini akan menunda program selama 10 detik.)
Perhatikan penggunaan titik desimal
G04 P10. (adalah jeda 10 detik, lihat titik desimal di akhir) G04 P10 (adalah jeda 10 milidetik. Tidak ada titik desimal)
Aplikasi Perintah G04 Jeda Haas
Aplikasi Part Catcher
Saat memprogram part catcher dalam program, Anda harus menggunakan kode G04 antara M53 dan M63 untuk menjeda tangkap pan dalam posisi terbuka cukup lama untuk memotong bagian dan memungkinkannya jatuh ke dalam kolektor.
Aplikasi Orientasi Spindel
Lubang lingkaran baut 3 lubang @ 120o pada 3” BHC
G00 X3.0 Z0.1 G98 M19 P0 G04 P2. (Jeda untuk stabilisasi motor; lama waktu tergantung pada pengaturan) M14 M133 P2000 G01 Z-0.5 F40.0 G00 Z0.1 M19 P120 G04 P2. (Jeda untuk stabilisasi motor; lama waktu tergantung pada pengaturan) M14 G01 Z-0.5 G00 Z0.1 M19 P240 G04 P2. (Jeda untuk stabilisasi motor; lama waktu tergantung pada pengaturan) M14 G01 Z-0.5 G00 Z0.1 M15 M135



