Siklus Pembuatan Geser G76 Haas: Pemotongan Multi-Pass untuk Geser Eksternal & Internal
Siklus pembuatan geser G76 Haas dapat digunakan untuk geser eksternal, geser internal, geser lurus, dan geser cone.
Dengan siklus pembuatan geser G76 Haas, seorang pemrogram dapat dengan mudah memerintahkan beberapa pass pemotongan sepanjang panjang geser.
Sifat beban alat dan aus dapat dikontrol dengan menggunakan kode P. Kode P dapat menentukan sisi alat memotong dan dapat menentukan seberapa banyak bahan akan dipotong.
Aplikasi Siklus Pembuatan Geser G76 Haas
Siklus pembuatan geser G76 Haas dapat digunakan untuk
- Pembuatan geser internal (pembuatan geser I.D.).
- Pembuatan geser eksternal (pembuatan geser O.D.).
- Pembuatan geser lurus.
- Pembuatan geser cone.
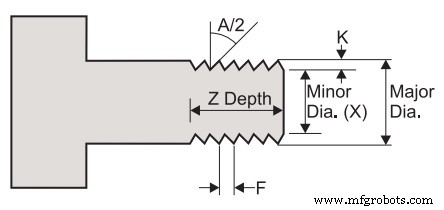
Siklus Pembuatan Geser G76 Haas
Format Siklus Pembuatan Geser G76 Haas
G76 X(U) Z(W) K D A F(E) I P Q
Parameter
X – lokasi absolut sumbu X, diameter kedalaman geser maksimum (opsional).
Z – lokasi absolut sumbu Z, panjang geser maksimum (opsional).
K – tinggi geser, menentukan kedalaman geser, ukuran radius.
D – kedalaman potong pass pertama.
A – sudut ujung alat (nilai: 0 hingga 120 derajat).
F(E) – kecepatan pengiriman, lead geser.
U – jarak inkremental sumbu X, awal hingga diameter kedalaman geser maksimum (opsional).
W – jarak inkremental sumbu Z, awal hingga panjang geser maksimum (opsional).
I – jumlah taper geser, ukuran radius (opsional).
P – pemotongan tepis tunggal (beban konstan) (opsional).
Q – sudut awal geser (jangan gunakan titik desimal) (opsional).
Pengaturan Mesin
Pengaturan 95 – ukuran chamfer geser.
Pengaturan 96 – sudut chamfer geser.
Pengaturan 86 – bahan biaya finishing geser.
Kode M
M23 – chamfering ON
M24 – chamfering OFF
Penjelasan Parameter Siklus Pembuatan Geser G76 Haas
K -Tinggi geser
Tinggi geser didefinisikan sebagai jarak dari puncak geser hingga akar geser. Kedalaman geser yang dihitung (K) akan menjadi nilai K dikurangi bahan biaya finishing (pengaturan 86, bahan biaya finishing geser) adalah jumlah ini.
D – Kedalaman potong pass pertama
Kedalaman potong pertama melalui geser ditentukan dalam D. Kedalaman potong terakhir melalui geser dapat dikontrol dengan pengaturan 86.
Chamfer Geser
Pada akhir geser, chamfer opsional dilakukan. Ukuran dan sudut chamfer dikontrol dengan pengaturan 95 (ukuran chamfer geser) dan pengaturan 96 (sudut chamfer geser).
P – Pemotongan Tepis Tunggal (beban konstan) (opsional)
Empat opsi untuk G76 pemotongan geser berganda tersedia
- P1: pemotongan tepis tunggal, jumlah pemotongan konstan
- P2: pemotongan ganda tepis, jumlah pemotongan konstan
- P3: pemotongan tepis tunggal, kedalaman potong konstan
- P4: pemotongan ganda tepis, kedalaman potong konstan



