Pengeboran Benang CNC Mudah dengan Siklus Canned Mach3 Turn G76
Siklus canned Mach3 Turn Threading G76 digunakan untuk pengeboran benang pada mesin pemutaran CNC yang dikendalikan dengan perangkat lunak Mach3 Turn.
Terdapat opsi lain untuk pengeboran benang dengan Mach3 Turn seperti G-Code pengeboran benang G32, tetapi ingat bahwa G32 bukan siklus pengeboran benang sehingga prajurit CNC harus melakukan kode tambahan untuk setiap pass benang.

Pengeboran Benang Mach3 Turn
Siklus canned pengeboran benang Mach3 Turn G76 membuat pengeboran benang sangat mudah hanya satu baris kode yang diperlukan untuk memprogram siklus pengeboran benang.
Manfaat tambahan dari siklus pengeboran benang Mach3 Turn G76 adalah dengan beberapa perubahan nilai prajurit CNC dapat menyesuaikan operasi pengeboran benang mereka.
Dengan siklus pengeboran benang Mach3 Turn G76 prajurit CNC dapat melakukan pengeboran benang internal atau eksternal untuk
- benang lurus
- benang taper
- benang multi-start.
Format Siklus Pengeboran Benang Mach3 Turn G76
G76 X Z Q P H I R K L C B T J
X – Nilai akhir dalam sumbu x.
Z – Nilai akhir dalam sumbu z.
Q – Jumlah Spring Passes. (opsional)
P – Pitch benang
H – Kedalaman pass pertama dan pass berikutnya.
I – Sudut infiltrasi.
R – Titik awal benang dalam sumbu x (opsional).
K – Titik awal benang dalam sumbu z (opsional)
L – Chamfer – run-out benang (opsional)
C – Clearance sumbu X untuk rapid return.
B – Kedalaman Pass Terakhir (opsional)
T – Taper (opsional)
J – Kedalaman minimum per pass (opsional)
Penjelasan
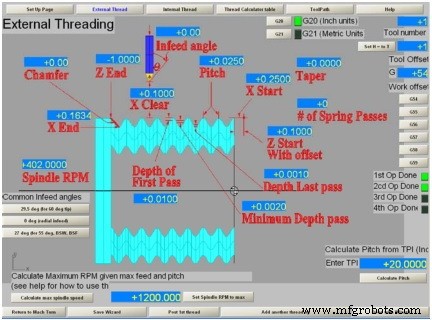
Penjelasan Siklus Canned Pengeboran Benang Mach3 Turn G76
C – memberikan clearance X untuk gerak rapid return. Selalu ditentukan sebagai positif dan Mach3 menangani arah terbalik untuk benang internal.
Q – memberikan jumlah spring passes (yaitu potong di posisi akhir X).
I – memberikan sudut infiltrasi dalam derajat. Ini adalah Nol untuk infiltrasi radial dan biasanya 29 atau 29,5 derajat untuk benang unified atau ISO metrik atau 27 derajat untuk bentuk sudut 55 derajat seperti BSW atau BSF.
L – sudut retract atau chamfer adalah “sudut rotasi” dan bukan chamfer aktual.
L90 akan retract selama 1/4 revolusi
L360 akan 1 rev.
L720 akan 2 rev.



