Menguasai LinuxCNC: Panduan Lengkap Kode G & M untuk Pengontrolan Mesin CNC
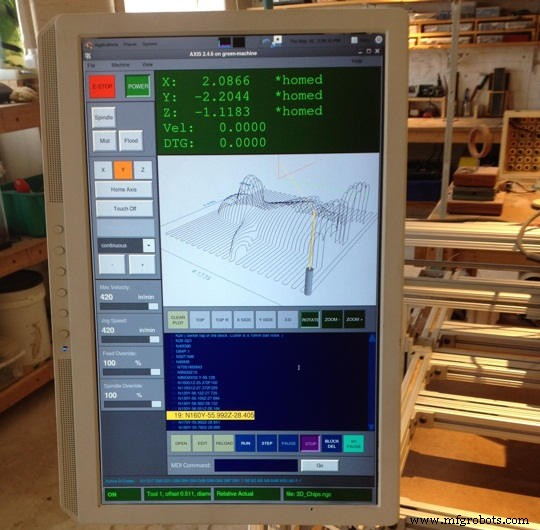
LinuxCNC adalah sistem perangkat lunak untuk kontrol komputer pada alat mesin seperti mesin fres dan bubut. LinuxCNC adalah perangkat lunak gratis dengan kode sumber terbuka. LinuxCNC menyediakan beberapa antarmuka pengguna grafis termasuk satu untuk layar sentuh.
Kode G
| Kode G | Deskripsi |
|---|
| G0 | Gerakan Linear Cepat |
| G1 | Feed Linear |
| G2 | Feed Busur Searah Jarum Jam |
| G3 | Feed Busur Berlawanan Jarum Jam |
| G4 | Jeda |
| G5.1 | Quadratic B-Spline |
| G5.2 G5.3 | Blok NURBs |
| G7 | Mode Diameter (bubut) |
| G8 | Mode Radius (bubut) |
| G10 L1 | Setel Entri Tabel Alat |
| G10 L10 | Setel Tabel Alat, Dihitung, Werkstuk |
| G10 L11 | Setel Tabel Alat, Dihitung, Fixture |
| G10 L2 | Pengaturan Asal Sistem Koordinat |
| G10 L20 | Pengaturan Asal Sistem Koordinat Dihitung |
| G17 | Bidang XY |
| G18 | Bidang ZX |
| G19 | Bidang YZ |
| G17.1 | Bidang UV |
| G18.1 | Bidang WU |
| G19.1 | Bidang VW |
| G20 | Satuan Inci |
| G21 | Satuan Millimeter |
| G28 | Pergi ke Posisi Tertentu |
| G28.1 | Simpan Posisi Absolut Saat Ini untuk G28 |
| G30 | Pergi ke Posisi Tertentu |
| G30.1 | Simpan Posisi Absolut Saat Ini untuk G30 |
| G33 | Gerakan Ter sinkronisasi Spindel |
| G33.1 | Pembuatan Geser Kaku |
| G38.2 – G38.5 | Probing |
| G38.2 | Probe menuju werkstuk, berhenti pada kontak, sinyal error jika gagal |
| G38.3 | Probe menuju werkstuk, berhenti pada kontak |
| G38.4 | Probe menjauh dari werkstuk, berhenti pada hilangnya kontak, sinyal error jika gagal |
| G38.5 | Probe menjauh dari werkstuk, berhenti pada hilangnya kontak |
| G40 | Batalkan Kompensasi Cutter |
| G41 | Kompensasi Cutter Kiri dari Jalur |
| G42 | Kompensasi Cutter Kanan dari Jalur |
| G41.1 | Kompensasi Cutter Dinamis Kiri dari Jalur |
| G42.1 | Kompensasi Cutter Dinamis Kanan dari Jalur |
| G43 | Offset Panjang Alat |
| G43.1 | Offset Panjang Alat Dinamis |
| G49 | Batalkan Offset Panjang Alat |
| G53 | Gerakan dalam Sistem Koordinat Mesin |
| G54 | Pilih Sistem Koordinat 1 |
| G55 | Pilih Sistem Koordinat 2 |
| G56 | Pilih Sistem Koordinat 3 |
| G57 | Pilih Sistem Koordinat 4 |
| G58 | Pilih Sistem Koordinat 5 |
| G59 | Pilih Sistem Koordinat 6 |
| G59.1 | Pilih Sistem Koordinat 7 |
| G59.2 | Pilih Sistem Koordinat 8 |
| G59.3 | Pilih Sistem Koordinat 9 |
| G61 | Mode Jalur Tepat (Mode Kontrol Jalur) |
| G61.1 | Mode Jalur Tepat (Mode Kontrol Jalur) |
| G64 | Mode Kontrol Jalur dengan Toleransi Opsional |
| G73 | Siklus Bor dengan Pemecahan Kerikil |
| G76 | Siklus Pembuatan Geser Multi-Pass (Bubut) |
| G80 | Batalkan Siklus Terpadu |
| G81 | Siklus Bor |
| G82 | Siklus Bor dengan Jeda |
| G83 | Siklus Bor Peck |
| G85 | Siklus Borah, Feed Out |
| G86 | Siklus Borah, Spindel Berhenti, Cepat Out |
| G89 | Siklus Borah, Jeda, Feed Out |
| G90 | Mode Jarak Absolut |
| G91 | Mode Jarak Inkremental |
| G90.1 | Mode Jarak Absolut untuk Busur (offset I, J & K) |
| G91.1 | Mode Jarak Inkremental untuk Busur (offset I, J & K) |
| G92 | Offset Sistem Koordinat |
| G92.1 | Batalkan Offset Sistem Koordinat |
| G92.2 | Batalkan Offset Sistem Koordinat |
| G92.3 | Kembalikan Offset Sumbu |
| G93 | Mode Waktu Invers |
| G94 | Mode Unit per Menit |
| G95 | Mode Unit per Revolusi |
| G96 | Kecepatan Permukaan Konstan |
| G97 | Mode RPM |
| G98 | Retract ke Posisi Awal (Mode Retract Z Siklus Terpadu) |
| G99 | Retract ke Posisi R (Mode Retract Z Siklus Terpadu) |
Kode M
| Kode M | Deskripsi |
|---|
| M0 M1 | Jeda Program |
| M2 M30 | Akhir Program |
| M60 | Jeda Pergantian Palet |
| M3 M4 M5 | Kontrol Spindel |
| M6 | Pergantian Alat |
| M7 M8 M9 | Kontrol Pendingin |
| M48 M49 | Enable/Disable Override Feed / Spindel |
| M50 | Kontrol Override Feed |
| M51 | Kontrol Override Spindel |
| M52 | Kontrol Feed Adaptif |
| M53 | Kontrol Stop Feed |
| M61 | Setel Nomor Alat Saat Ini |
| M62-M65 | Kontrol Output |
| M66 | Kontrol Input |
| M67 | Kontrol Output Analog |
| M68 | Kontrol Output Analog |
| M100-M199 | Kode M yang Didefinisikan Pengguna |
Operator Biner
| Operator | Deskripsi |
|---|
| + | Penjumlahan |
| – | Pengurangan |
| * | Perkalian |
| / | Pembagian |
| OR | Atau non-eksklusif |
| XOR | Atau eksklusif |
| AND | Logika dan |
| MOD | Operasi modulus |
| ** | Operasi pangkat |
| EQ | Kesetaraan (EQ) |
| NE | Tidak Sama (NE) |
| GT | Strictly greater than |
| GE | Greater than or equal to |
| LT | Strictly less than |
| LE | Less than or equal to |
Fungsi
| Nama Fungsi | Hasil Fungsi |
|---|
| ATAN[Y]/[X] | Inverse tangent empat kuadran |
| ABS[arg] | Nilai absolut |
| ACOS[arg] | Inverse cosine |
| ASIN[arg] | Inverse sine |
| COS[arg] | Cosine |
| EXP[arg] | e pangkat yang diberikan |
| FIX[arg] | Bulatkan ke bawah ke integer |
| FUP[arg] | Bulatkan ke atas ke integer |
| ROUND[arg] | Bulatkan ke integer terdekat |
| LN[arg] | Logaritma basis-e |
| SIN[arg] | Sine |
| SQRT[arg] | Akar Kuadrat |
| TAN[arg] | Tangent |
| EXISTS[arg] | Periksa Parameter bernama |
Kata Huruf
| Huruf | Arti |
|---|
| A | Sumbu A mesin |
| B | Sumbu B mesin |
| C | Sumbu C mesin |
| D | Nomor kompensasi radius alat |
| F | Kecepatan pengiriman |
| G | Fungsi umum (Lihat tabel Grup Modal) |
| H | Indeks offset panjang alat |
| I | Offset X untuk busur dan siklus terpadu G87 |
| J | Offset Y untuk busur dan siklus terpadu G87 |
| K | Offset Z untuk busur dan siklus terpadu G87.
Rasio Gerakan Spindel untuk gerakan sinkron G33. |
| M | Fungsi variatif (Lihat tabel Grup Modal) |
| N | Nomor baris |
| P | Waktu jeda dalam siklus terpadu dan dengan G4.
Kunci yang digunakan dengan G10. |
| Q | Increment feed dalam siklus terpadu G73, G83 |
| R | Radius busur atau bidang siklus terpadu |
| S | Kecepatan spindel |
| T | Pemilihan alat |
| U | Sumbu U mesin |
| V | Sumbu V mesin |
| W | Sumbu W mesin |
| X | Sumbu X mesin |
| Y | Sumbu Y mesin |
| Z | Sumbu Z mesin |
| / | Hapus blok |
| () | Komentar |
| ; | Komentar |
| MSG, | Pesan |
Pesan Error Umum
Kode G di luar rentang
Sebuah Kode G yang lebih besar dari G99 digunakan, cakupan Kode G di LinuxCNC adalah 0 – 99. Tidak semua angka antara 0 dan 99 adalah Kode G yang valid.
Kode g yang tidak diketahui digunakan
Sebuah Kode G digunakan yang bukan bagian dari bahasa Kode G LinuxCNC.
kata i,j,k tanpa Gx untuk menggunakannya
kata i, j dan k harus digunakan pada baris yang sama dengan Kode G.
Tidak dapat menggunakan nilai sumbu tanpa kode g yang menggunakannya
Nilai sumbu tidak dapat digunakan pada baris tanpa G code modal yang berlaku atau G code pada baris yang sama.
File berakhir tanpa tanda persen atau akhir program
Setiap file Kode G harus diakhiri dengan M2 atau M30 atau dibungkus dengan tanda persen %.



