
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

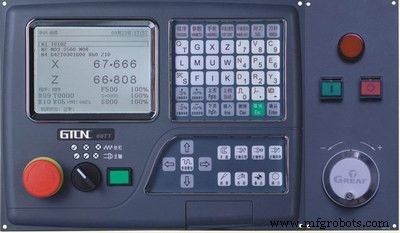
Referensi Lengkap Kode G dan Kode M untuk CNC Bubut GTCNC-60TT

Kode G dan Kode M GTCNC-60TT

Kode G dan Kode M untuk CNC Bubut GREAT-60TT atau GTCNC-60TT.

Referensi Lengkap Kode G dan Kode M untuk CNC Bubut GTCNC-60TT

Kode G

Kode GDeskripsi
G00Gerak cepat
G01Interpolasi linear
G02Interpolasi lingkaran searah jarum jam
G03Interpolasi lingkaran berlawanan jarum jam
G33Pemotongan gwinda
G04Tunda
G20Input format inci
G21Input format metrik
G28Kembali titik referensi pertama sumbu X, Z
G281Kembali titik referensi pertama sumbu X
G283Kembali titik referensi pertama sumbu Z
G26Kembali titik asli program sumbu ZX
G261Kembali titik asli program sumbu X
G263Kembali titik asli program sumbu Z
G40Batalkan kompensasi radius alat
G41Kompensasi radius potong, kiri
G42Kompensasi radius potong, kanan
G60Posisi akurat
G64Pengolahan jalur berkelanjutan
G77Siklus pemotongan diameter dalam/luar silinder/kerucut terpadu
G78Siklus pemotongan gwinda terpadu
G79Siklus pemotongan muka akhir terpadu
G70Siklus penyelesaian putaran
G71Siklus putaran kasar silinder multi-siklus
G72Siklus putaran kasar muka akhir multi-siklus
G173Siklus putaran kasar kontur multi-mode
G174Siklus bor titik muka akhir multi-siklus
G175Siklus bor/gerotong diameter dalam/luar multi-siklus
G176Siklus pemotongan gwinda multi-siklus
G90Pemrograman absolut
G91Pemrograman inkremental
G52Setel koordinat lokal
G94Mode umpan per menit
G95Mode umpan per putaran
G96Kontrol kecepatan permukaan konstan
G97Batalkan kontrol kecepatan permukaan konstan
G22Daur ulang program
G800Batalkan daur ulang program

Kode M

Kode MDeskripsi
M00Jeda program.
M02Akhir program.
M30Akhir program.
M20Akhir program, eksekusi berulang sesuai kali yang diatur dalam parameter, digunakan untuk uji CNC
M03Putaran mesin searah jarum jam
M04Putaran mesin berlawanan jarum jam
M05Berhenti mesin
M08Pendingin nyala
M09Pendingin mati
M10Kuncup chuck
M11Buka kuncup chuck
M55Perketat pusat
M54Lepas pusat
M23Pelumasan nyala
M22Pelumasan mati
M25Tertentu pengguna 1 nyala
M24Tertentu pengguna 1 mati
M71Tertentu pengguna 2 nyala
M70Tertentu pengguna 2 mati
M73Tertentu pengguna 3 nyala
M72Tertentu pengguna 3 mati
M75Tertentu pengguna 4 nyala
M74Tertentu pengguna 4 mati
M77Tertentu pengguna 5 nyala
M76Tertentu pengguna 5 mati
M79Tertentu pengguna 6 nyala
M78Tertentu pengguna 6 mati
M81Tertentu pengguna 7 nyala
M80Tertentu pengguna 7 mati
M83Tertentu pengguna 8 nyala
M82Tertentu pengguna 8 mati
M12Periksa 0V valid
M13Periksa +24V valid
M18Periksa 0V valid
M19Periksa +24V valid
M28Periksa 0V valid
M29Periksa +24V valid
M14Periksa 0V valid lewati
M15Periksa +24V valid lewati
M16Periksa 0V valid lewati
M17Periksa +24V valid lewati
M97Lewati
M98Panggil
M99Kembali panggilan
M41Tingkat 1
M42Tingkat 2
M43Tingkat 3
M44Tingkat 4
M317Hapus sumbu X koordinat mesin
M319Hapus sumbu Z koordinat mesin
M320Hapus sumbu X dan Z koordinat mesin

Mesin CNC

  1. Memahami Struktur Program C: Panduan untuk Pemula
  2. Menguasai Kode M CNC: Pengantar Lengkap
  3. Program Contoh Freesan CNC Lengkap – Tutorial & Penjelasan Kode-G
  4. Pemahaman Blok Program CNC: Panduan Komprehensif
  5. Menguasai Pemrograman CNC: Panduan Pemula untuk Kontrol Fanuc
  6. Panduan Lengkap Kode M Mesin Frais Haas: Fungsi, Pengaturan & Penggunaan
  7. Kode M Tormach CNC: Panduan Lengkap Fungsi M0–M9
  8. Prosedur Pemanasan Palu untuk Performa Optimal
  9. Panduan Lengkap Kode M Mach3 untuk Pemesinan CNC
  10. Mahir Kode M: Kuis Pemrograman CNC