
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Menguasai Siklus Bor G86 untuk Pemotongan CNC Fanuc

Siklus Bor G86

Siklus Bor Fanuc G86 digunakan untuk bor lubang.
Alat bergerak ke dasar lubang dengan feed dan kemudian tarik keluar dari lubang dengan kecepatan traverse cepat.

Format Siklus Bor G86

G86 X Y Z R F K

Parameter
X Y – Data posisi lubang.
Z – Kedalaman bor (Absolut).
R – Posisi awal alat di atas lubang.
F – Kecepatan feed pemotongan.
K – Jumlah pengulangan (jika diperlukan).

Menguasai Siklus Bor G86 untuk Pemotongan CNC Fanuc

Siklus Bor G86

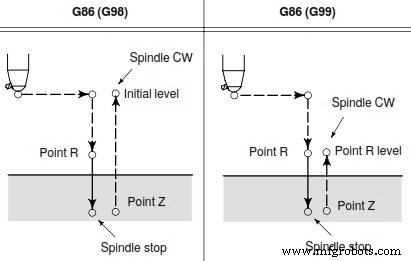
Operasi Siklus Bor G86

1 – Setelah pemosisi di sumbu X– dan Y–, traverse cepat dilakukan ke titik R.
2 – Bor dilakukan dari titik R ke titik Z.
3 – Ketika spindle berhenti di dasar lubang, alat ditarik dalam traverse cepat.

Posisi Pengembalian Alat
Plane pengembalian tergantung pada kode G G98, G99.
Jika G98 ditentukan dengan siklus bor G86 alat kembali ke Initial-level.
Jika G99 ditentukan maka alat akan kembali ke level R.

Contoh Program Siklus Bor G86

M3 S2000 G90 G99 G86 X300. Y–250. Z–150. R–100. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5

Mesin CNC

  1. Panduan Lengkap Siklus Pengeboran Busur G76 CNC Fanuc
  2. Kuasai Siklus Penggerusan G75 Fanuc untuk Operasi CNC yang Presisi
  3. Referensi Lengkap Kode G Fanuc – Semua Perintah Dijelaskan
  4. Menguasai Siklus Pembuatan Gawian Fanuc G92: Pemrograman Sederhana & Kontrol Presisi
  5. Contoh Pemrograman Bubut CNC Fanuc Ramah Pemula – Potongan Lurus, Taper, dan Busur
  6. Memahami Siklus Penggilingan Benang G78 dalam Pemrograman Bor Fanuc
  7. Referensi Lengkap G-Code Mesin Frais Hurco untuk Prajurit CNC
  8. Menguasai Sub-Programming Fanuc: Penggunaan Efisien M98 untuk Siklus Pengeboran Benang
  9. Referensi Lengkap Kode G Fanuc untuk Pemrograman CNC
  10. Siklus Goresan ECS G86 dengan Fitur Henti Spindel