
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Program G150 Pocket Milling Haas: Contoh Langkah demi Langkah untuk Kotak Persegi 5mm×5mm×0.5mm

Dikirim oleh: Brian

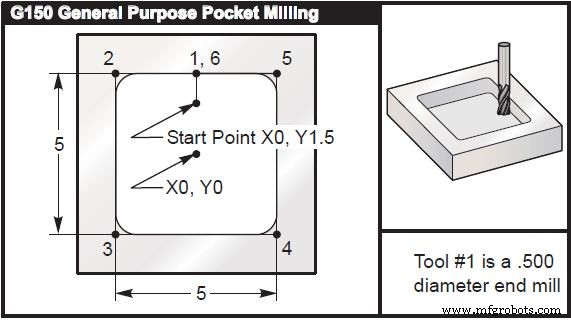
Gambar Teknis

Program G150 Pocket Milling Haas: Contoh Langkah demi Langkah untuk Kotak Persegi 5mm×5mm×0.5mm

Program CNC

(5.0 x 5.0 x 0.500 DP. Square Pocket) Main Program % O01001 T1 M06 (Tool #1 is a 0.500” diameter endmill) G90 G54 G00 X0. Y1.5 (XY Start Point) S2000 M03 G43 H01 Z0.1 M08 G01 Z0.1 F10. G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X0. Y1.5 G00 Z1. M09 G53 G49 Y0. Z0. M30 % Subprogram % O01002 G01 Y2.5 (1) X-2.5 (2) Y-2.5 (3) X2.5 (4) Y2.5 (5) X0. (6) (Close Pocket Loop) M99 (Return to Main Program) %

Mesin CNC

  1. Contoh Program Siklus Pengasahan Kasar Haas G71 untuk Pengasahan Kasar Dalam
  2. Contoh Freesan CNC: Menguasai Siklus Pemboran Terpadu G81
  3. Program Contoh Freesan CNC Lengkap – Tutorial & Penjelasan Kode-G
  4. Pemrograman Mesin Frees CNC: Panduan Contoh Ramah Pemula
  5. Program Freesan Kantong Lingkaran L930 untuk Mesin CNC Sinumerik 840/840C
  6. Program Freesan Slot CNC untuk Pemula: Contoh Sederhana & Panduan Langkah demi Langkah
  7. Perintah Busur Luban Busur G71 CNC Haas – Contoh Praktis untuk Pemboran Luban Efisien
  8. Freesan CNC: Program Lingkaran Luban Busur G70 – Contoh Sederhana & Akurat
  9. Panggilan Subprogram Haas M98: Panduan Praktis & Contoh Kode
  10. Menguasai Panggilan Sub-Program Lokal Haas CNC M97: Contoh Langkah demi Langkah