
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Perintah Busur Luban Busur G71 CNC Haas – Contoh Praktis untuk Pemboran Luban Efisien

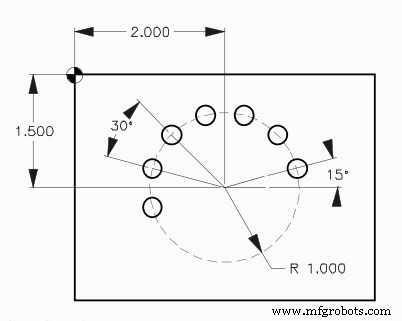
Kode contoh program CNC untuk perintah Busur Luban Busur G71.

Perintah busur luban busur G71 memudahkan pembuatan lubang jarak sama dalam busur.

Siklus terpadu G73, G74, G76, G77, atau G81-G89 dapat digunakan dengan Kode-G busur luban busur G71.

Format Busur Luban Busur G71

G71 I J K L
I – Jari-jari busur luban busur
J – Sudut awal lubang pertama (0 hingga 360° CCW dari horizontal pada posisi 3 jam).
K – Jarak sudut antara lubang (+ atau -)
L – Jumlah lubang jarak sama di sekitar busur luban busur.

Baca artikel lengkap G71 Busur Luban Busur – Pemrograman Mesin Frees CNC

Contoh Pemrograman Busur Luban Busur G71

Perintah Busur Luban Busur G71 CNC Haas – Contoh Praktis untuk Pemboran Luban Efisien

Contoh Program Busur Luban Busur G71

O005 N10 T2 M06 N20 G90 G54 G00 X2. Y-1.5 N30 S1451 M03 N40 G43 H02 Z1. M08 N50 G81 G99 Z-0.45 R0.1 F8. L0 N60 G71 I1.0 J15. K30. L7 N70 G80 G00 Z1. M09 N80 G53 G49 Z0. M05 N90 M30

Mesin CNC

  1. Panduan Pemrograman CNC Fanuc: Contoh Sederhana dan Kaya Fitur
  2. Contoh Program CNC: Interpolasi Busur G03 – Menguasai Matematika Di Balik Pemesinan CNC
  3. Contoh Program Siklus Pengasahan Kasar Haas G71 untuk Pengasahan Kasar Dalam
  4. Program Siklus Pemboran G81 CNC Fanuc – Contoh Langkah demi Langkah
  5. Program Freesan Slot CNC untuk Pemula: Contoh Sederhana & Panduan Langkah demi Langkah
  6. Sudut Luban Busur G72 CNC – Kode Contoh untuk Pemboran Akurat
  7. Busur Luban Busur G71: Pemrograman Mesin Frees CNC Mudah untuk Pemboran Luban Busur yang Tepat
  8. Freesan CNC: Program Lingkaran Luban Busur G70 – Contoh Sederhana & Akurat
  9. Mahir Siklus Tap G84: Panduan Praktis Pemrograman CNC
  10. Menguasai Panggilan Sub-Program Lokal Haas CNC M97: Contoh Langkah demi Langkah