Daftar lengkap kode G dan kode M untuk pemrograman Fagor 800M 800T.
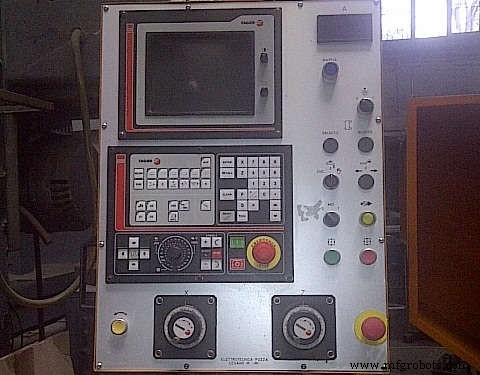
Daftar lengkap kode G dan kode M untuk pemrograman Fagor 800M.
| Kode G | Deskripsi |
|---|
| G00 | Posisi cepat |
| G01 | Interpolasi linear |
| G02 | Interpolasi lingkaran searah jarum jam |
| G03 | Interpolasi lingkaran berlawanan arah jarum jam |
| G04 | Tunda |
| G05 | Sudut bundar |
| G06 | Interpolasi lingkaran dengan koordinat pusat mutlak |
| G07 | Sudut persegi |
| G08 | Busur bersinggungan dengan jalur sebelumnya |
| G09 | Busur yang didefinisikan oleh tiga titik |
| G10 | Pembatalan citra cermin |
| G11 | Citra cermin pada X |
| G12 | Citra cermin pada Y |
| G13 | Citra cermin pada Z |
| G17 | Pemilihan bidang XY |
| G18 | Pemilihan bidang XZ |
| G19 | Pemilihan bidang YZ |
| G20 | Panggilan ke subroutine standar |
| G21 | Panggilan ke subroutine parametrik |
| G22 | Identifikasi subroutine standar |
| G23 | Identifikasi subroutine parametrik |
| G24 | Akhir subroutine |
| G25 | Lompat/panggilan tanpa syarat |
| G26 | Lompat/Panggilan jika sama dengan 0 |
| G27 | Lompat/Panggilan jika tidak sama dengan 0 |
| G28 | Lompat/Panggilan jika lebih kecil dari |
| G29 | Lompat/Panggilan jika sama dengan atau lebih besar dari |
| G30 | Tampilkan kode error |
| G31 | Simpan asal koordinat |
| G32 | Pulihkan asal koordinat yang disimpan sebelumnya dengan G31 |
| G36 | Campuran radius otomatis |
| G37 | Masuk singgung |
| G38 | Keluar singgung |
| G39 | Penyisiran |
| G40 | Pembatalan kompensasi radius alat |
| G41 | Kompensasi radius alat kiri |
| G42 | Kompensasi radius alat kanan |
| G43 | Kompensasi panjang alat |
| G44 | Pembatalan kompensasi panjang alat |
| G47 | Pengolahan blok tunggal: ON |
| G48 | Pengolahan blok tunggal: OFF |
| G49 | Pengganti laju avancemen dapat diprogram % |
| G50 | Muat dimensi alat ke dalam tabel offset alat |
| G53/G59 | Offset nol |
| G67 N0 P202=K0 | Siklus terpadu posisi titik ke titik |
| G67 N0 P202=K1 | Siklus terpadu posisi linear |
| G67 N0 P202=K2 | Siklus terpadu posisi kotak panjang |
| G67 N0 P202=K3 | Siklus terpadu posisi pola grid |
| G67 N0 P202=K4 | Siklus terpadu posisi busur |
| G67 N1 P202=K0 | Siklus terpadu frais kotak panjang di dalam |
| G67 N1 P202=K1 | Siklus terpadu frais kotak lingkaran di dalam |
| G67 N2 P202=K0 | Siklus terpadu frais kotak panjang di luar |
| G67 N2 P202=K1 | Siklus terpadu frais kotak lingkaran di luar |
| G67 N3 | Siklus terpadu frais permukaan |
| G67 N4 | Siklus terpadu pengasahan sudut |
| G67 N6 | Siklus terpadu pemboran |
| G67 N7 | Siklus terpadu gerigian |
| G67 N8 | Siklus terpadu borong dan bor presisi |
| G67 N9 | Siklus terpadu pencetakan titik tengah |
| G70 | Pemrograman inci |
| G71 | Pemrograman metrik (dalam mm) |
| G72 | Faktor skala |
| G73 | Rotasi pola |
| G74 | Pencarian referensi mesin (Home) |
| G90 | Pemrograman dalam koordinat mutlak |
| G91 | Pemrograman dalam koordinat increment |
| G92 | Preset koordinat |
| G93 | Preset asal polar |
Daftar lengkap kode G dan kode M untuk pemrograman Fagor 800T.
| Kode G | Deskripsi |
|---|
| G00 | Posisi cepat |
| G01 | Interpolasi linear |
| G02 | Interpolasi lingkaran searah jarum jam |
| G03 | Interpolasi lingkaran berlawanan arah jarum jam |
| G04 | Tunda |
| G05 | Sudut bundar |
| G06 | Interpolasi lingkaran dengan koordinat pusat mutlak |
| G07 | Sudut persegi |
| G08 | Busur bersinggungan dengan jalur sebelumnya |
| G09 | Busur yang didefinisikan oleh tiga titik |
| G20 | Panggilan ke subroutine standar |
| G21 | Panggilan ke subroutine parametrik |
| G22 | Identifikasi subroutine standar |
| G23 | Identifikasi subroutine parametrik |
| G24 | Akhir subroutine |
| G25 | Lompat/panggilan tanpa syarat |
| G26 | Lompat/Panggilan jika sama dengan 0 |
| G27 | Lompat/Panggilan jika tidak sama dengan 0 |
| G28 | Lompat/Panggilan jika lebih kecil dari |
| G29 | Lompat/Panggilan jika sama dengan atau lebih besar dari |
| G30 | Tampilkan kode error |
| G31 | Simpan asal koordinat |
| G32 | Pulihkan asal koordinat yang disimpan sebelumnya dengan G31 |
| G33 | Pemotongan ulir |
| G36 | Campuran radius otomatis |
| G37 | Masuk singgung |
| G38 | Keluar singgung |
| G39 | Penyisiran |
| G40 | Pembatalan kompensasi radius alat |
| G41 | Kompensasi radius alat kiri |
| G42 | Kompensasi radius alat kanan |
| G47 | Pengolahan blok tunggal: ON |
| G48 | Pengolahan blok tunggal: OFF |
| G49 | Pengganti laju avancemen dapat diprogram % |
| G50 | Muat dimensi alat ke dalam tabel offset alat |
| G51 | Koreksi dimensi alat |
| G53/G59 | Offset nol |
| G66 | Ulangi pola (siklus kasar terpadu mengikuti bentuk bagian) |
| G67 N0 | Siklus putaran terpadu |
| G67 N1 | Siklus pemotongan muka terpadu |
| G67 N2 | Siklus putaran tapered terpadu |
| G67 N3 | Siklus uliran terpadu |
| G67 N4 | Siklus pembulatan terpadu |
| G67 N5 | Siklus ranuran terpadu |
| G67 N6 | Siklus pemboran sederhana terpadu |
| G67 N7 | Siklus pemboran ganda terpadu |
| G67 N8 | Siklus frais slot terpadu |
| G68 | Siklus kasar terpadu sepanjang sumbu X |
| G69 | Siklus kasar terpadu sepanjang sumbu Z |
| G70 | Pemrograman inci |
| G71 | Pemrograman metrik (dalam mm) |
| G72 | Faktor skala |
| G74 | Pencarian referensi mesin (Home) |
| G75 | Pemeriksaan sentuh |
| G81 | Siklus putaran terpadu untuk bagian lurus |
| G82 | Siklus pemotongan muka terpadu untuk bagian lurus |
| G84 | Siklus putaran terpadu untuk bagian bulat |
| G85 | Siklus pemotongan muka terpadu untuk bagian bulat |
| G86 | Siklus pemotongan ulir panjang terpadu |
| G90 | Pemrograman dalam koordinat mutlak |
| G91 | Pemrograman dalam koordinat increment |
| G92 | Preset koordinat / pengaturan batas nilai S maksimal |
| G93 | Preset asal polar |
| G94 | Laju avancemen sumbu F dalam mm/min (0.1 inci/min) |
| G95 | Laju avancemen sumbu F dalam mm/rev (0.1 inci/rev) |
| G96 | Kecepatan S dalam m/min (kaki/min) (Kecepatan Permukaan Konstan) |
| G97 | Kecepatan S dalam rev/min |



