Pemesinan Peck Drilling Efisien pada Mesin Bubut CNC Fanuc Menggunakan Siklus G74
Berikut adalah contoh pemrograman CNC untuk pemesinan sederhana pada mesin bubut CNC. Kontrol CNC Fanuc memiliki siklus peck drilling (Fanuc G74) yang sangat canggih dan serbaguna yang membebaskan kita dari banyak pekerjaan yang tidak diinginkan. Meskipun siklus peck drilling Fanuc G74 untuk kontrol CNC Fanuc dapat digunakan dalam berbagai cara tetapi contoh pemrograman CNC ini hanya melakukan peck drilling sederhana. Satu hal bagi pemula di bidang CNC adalah kita dapat dengan mudah memesin komponen hanya dengan memberikan feed dengan G01.
N10 G00 X0 Z10 N20 G01 Z-30 F0.2 N30 G01 Z10 F1
Jika kita dapat memesin dengan metode di atas mengapa menggunakan siklus peck drilling. Sebenarnya peck drilling (Fanuc G74) memberi kita beberapa manfaat tersembunyi seperti
- Umur bor yang lebih panjang
- Pemecahan chip yang tepat
- Pengeluran chip yang tepat
- Mencegah komponen panas
- Pemesinan yang halus
- Mudah diprogram
Jadi di sini adalah contoh program CNC sederhana yang menunjukkan peck drilling CNC sederhana (Fanuc G74) pada mesin bubut CNC
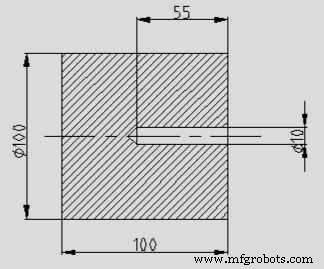
Pemesinan Bor Sederhana CNC Mesin Bubut dengan Siklus Peck Drilling Fanuc G74
N10 T5 N20 G97 S500 M03 N30 G00 X0 Z2 N40 G74 R1 N50 G74 Z-60 Q30000 F0.1 N60 G00 X100 Z100 N70 M30
Kode program CNC di atas menunjukkan bahwa alat nomor 5 yang merupakan bor, akan memesin komponen dengan siklus peck drilling G74. R dalam blok pertama menunjukkan jumlah ( 1 mm) bor akan kembali setelah memesin 30 mm setiap kali.



