Optimasi Pengepadatan Aspal: Pola Penggulingan Terbukti untuk Padat & Produksi
Kontraktor pengaspalan tahu banyak tentang campuran yang akan mereka gunakan pada proyek. Kebanyakan mereka tahu tepat berapa ton campuran yang dapat diproduksi pabrik aspal per jam. Mereka tahu kapasitas penyimpanan silo, dan mereka menentukan apakah pabrik akan menyediakan campuran untuk satu proyek saja atau untuk beberapa proyek secara bersamaan. Ketika kontraktor harus membeli campuran dari produsen, jumlah ton campuran yang akan dibeli biasanya adalah item kontrak dan persediaan yang dapat diprediksi.
Kontraktor juga tahu ukuran dan kapasitas truk pengangkut yang digunakan untuk mengirimkan campuran aspal panas (HMA) ke proyek. Dari pengalaman, kontraktor memperkirakan waktu perjalanan bolak-balik dari pabrik ke lokasi pekerjaan dan menentukan berapa banyak muatan setiap truk dapat antar per satuan waktu.
Namun ketika datang kepada penurunan dan pengepadatan aspal, prediksi produktivitas tidak tentu. Terutama untuk pengepadatan, variabel seberapa banyak HMA yang diproduksi dan kapan dikirimkan mempengaruhi suhu aspal saat dipadatkan. Suhu campuran adalah elemen paling krusial dalam pengepadatan. Menjaga kompaktor di zona gulungan yang tepat untuk mencapai padat target memerlukan pola gulungan aspal yang tepat.
PRAKTIK TERBAIK PENGEPADATAN ASPAL
Produsen kompaktor mengajarkan beberapa prosedur operator untuk meningkatkan produktivitas. Karena hampir semua penggulingan awal saat ini menggunakan kompaktor ganda bergetar dua drum, praktik terbaik berikut berfokus pada operasi jenis kompaktor ini.
Lakukan lemparan pertama menuju paver dengan getaran menyala.
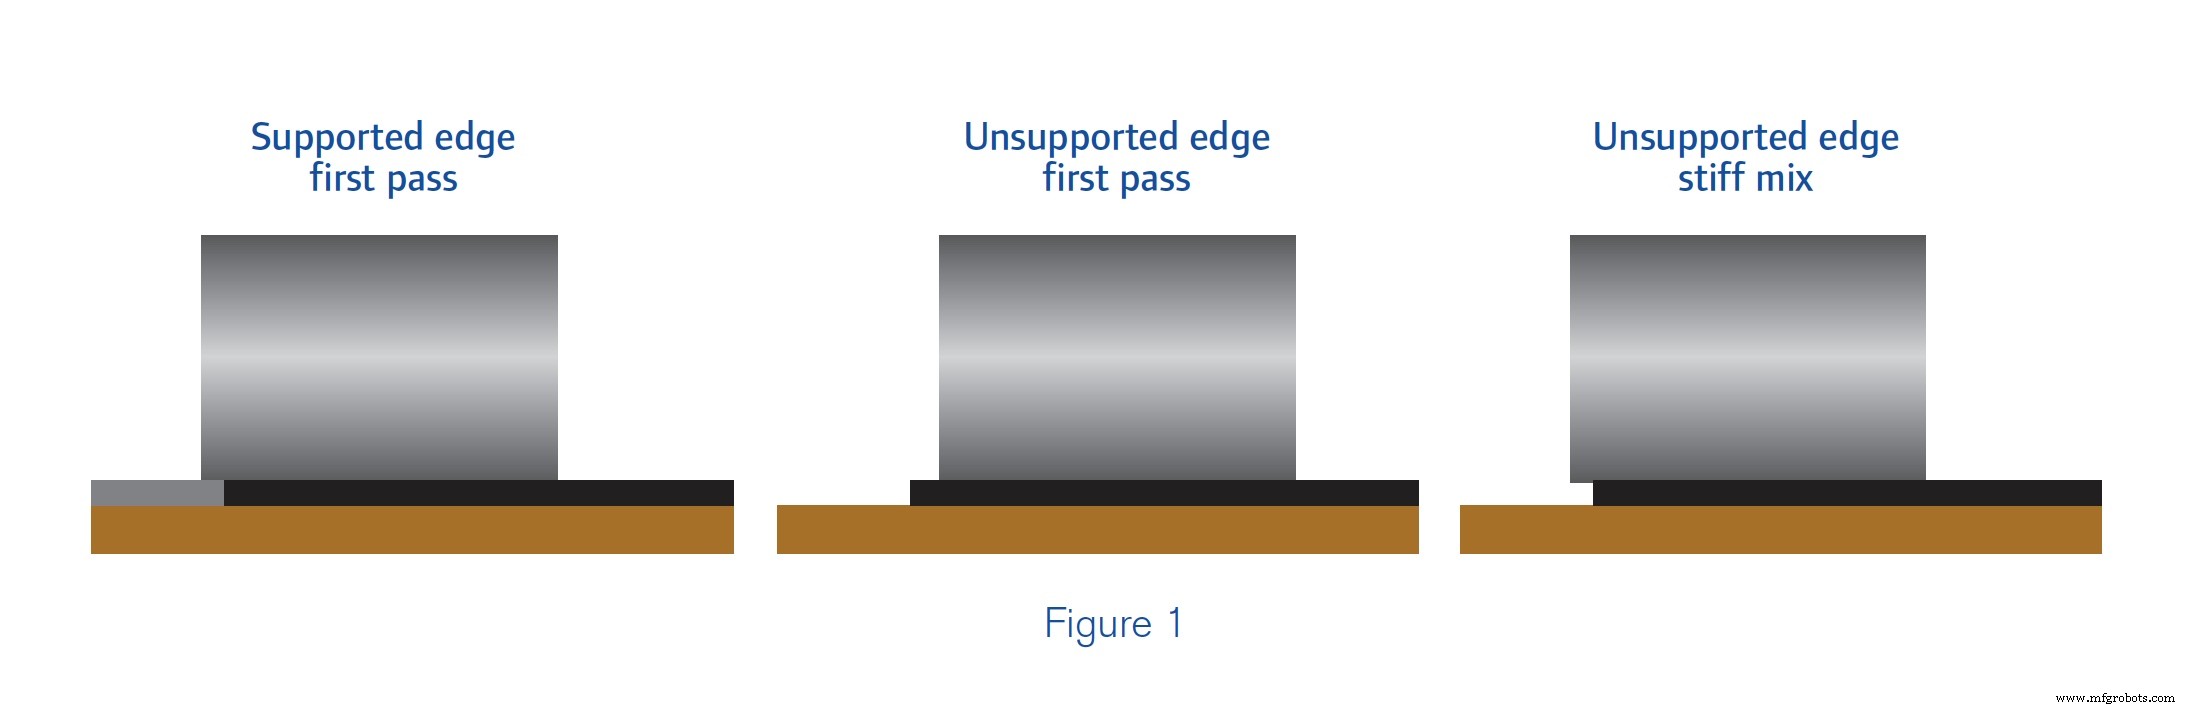
Lemparan pertama mencapai pengurangan ruang udara paling banyak karena viskositas campuran rendah dan kemampuan untuk mengatur ulang partikel agregat ke orientasi yang lebih dekat tinggi. Jika tepi perapian didukung terhadap gerakan lateral, operator harus sedikit menyelimuti sendok antara panel dingin dan panas. Semoga terampil operator, semakin sempit selimutan sendok yang dibutuhkan. Sebagian besar operator hanya membutuhkan 3 hingga 4 inci (75 hingga 100 milimeter) selimutan. Jika tepi perapian tidak didukung, operator harus membuat lemparan pertama ini 6 hingga 8 inci (150 hingga 200 milimeter) dari tepi untuk mengurangi dorongan lateral permukaan. Campuran yang lebih kaku mungkin tidak memerlukan langkah hati-hati ini. Gambar 1 menunjukkan orientasi drum yang tepat terhadap perapian pada lemparan pertama.
Berhenti gerak maju kompaktor, mengguling dalam busa kecil menuju tengah panel, pada jarak yang aman di belakang paver dan kru.
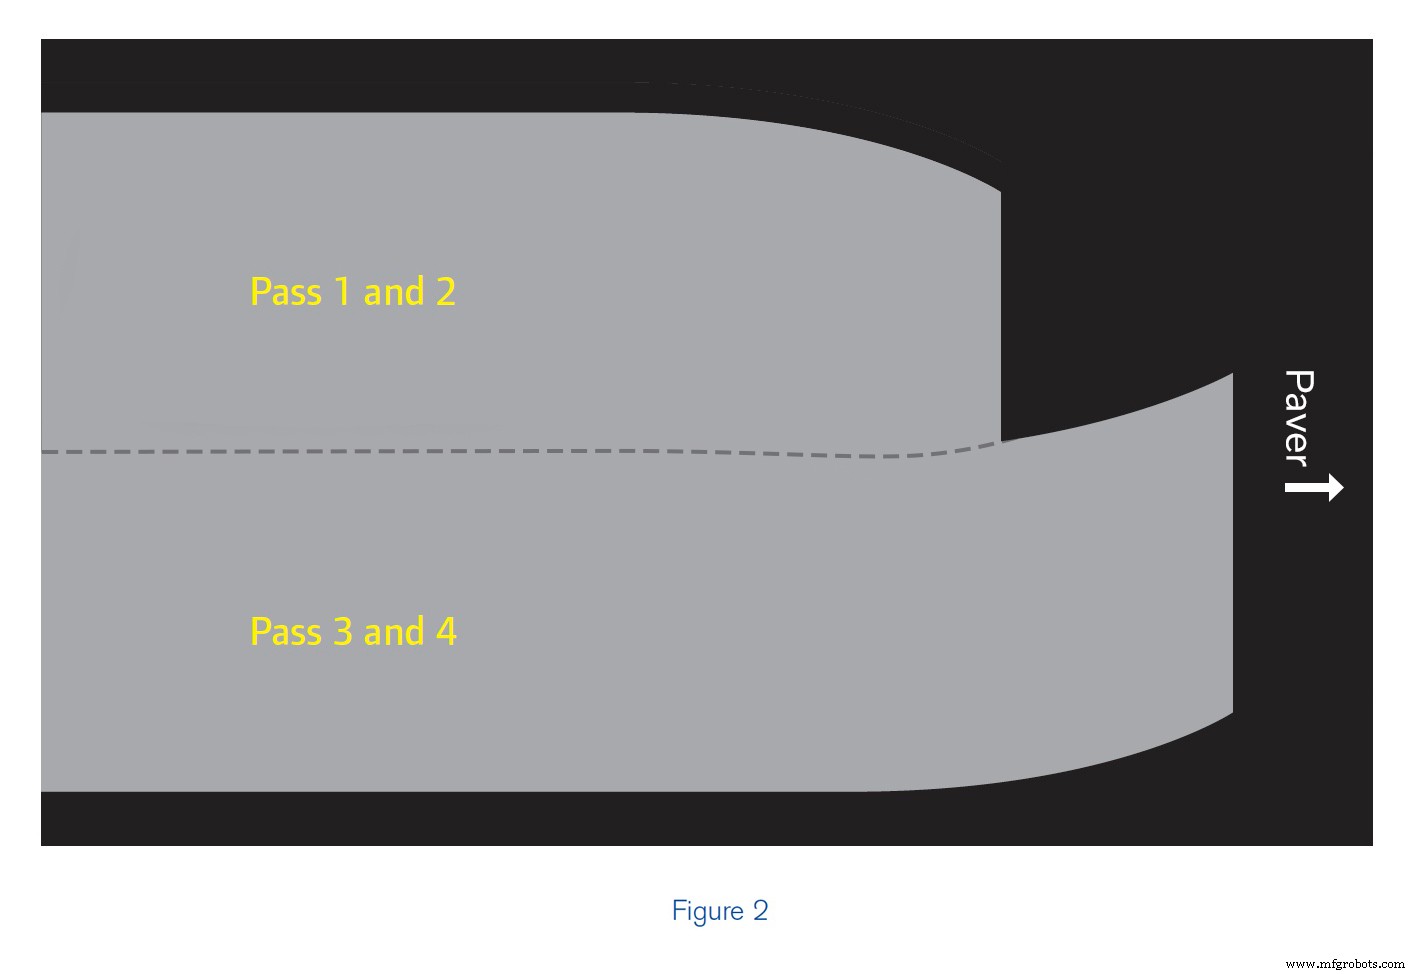
Alasan berhenti pada sudut adalah untuk memfasilitasi pengosongan depresi drum pada lemparan berikutnya. Ini membantu mencegah pembentukan bumbung pada perapian. Gambar 2 menunjukkan teknik ini. Lemparan di sisi kiri panel berhenti dalam busa kecil dan kompaktor kembali pada jalur yang sama. Lemparan maju berikutnya di sisi kanan panel, melewati lemparan maju sebelumnya, dengan busa kecil menuju tengah panel. Teknik ini memungkinkan kompaktor untuk mencapai padatan yang lebih seragam dengan tetap dalam rentang suhu yang sama dengan setiap lemparan berdampingan.
Gulingkan akhir setiap lemparan berikutnya melewati akhir lemparan bersebelahan dan sebelumnya.
Ini juga ditunjukkan dalam Gambar 2. Mengikuti gerak maju paver menjaga kompaktor awal dalam rentang suhu relatif yang sama dengan permukaan seperti paver. Membatasi panjang zona gulungan aspal awal membantu kompaktor depan mengikuti paver. Tidak ada teknik yang lebih penting dalam pengepadatan, terutama untuk campuran aspal mastic batu (SMA) dan Superpave.
MENCAPAI PADATAN ASPAL OPTIMAL
Selesaikan penggulingan awal sebelum campuran mendiin di bawah suhu yang konsisten dengan mencapai padat target. Teknik ini mencapai dua tujuan. Untuk sebagian besar campuran, ini memungkinkan produksi tertinggi tercapai. Untuk campuran yang menunjukkan kecenderungan, ini memungkinkan padatan tercapai sebelum campuran mulai menunjukkan ketidakstabilan.
Padatkan sendok untuk padatan yang seragam. Salah satu defisiensi yang lebih umum ditemukan dalam perapian HMA adalah padatan sendok rendah. Padatan rendah pada sendok disebabkan oleh teknik penurunan yang buruk, luting dan ngarak berlebihan, praktik penggulingan yang buruk, atau kombinasi dari ini. Praktik penggulingan yang buruk dapat diatasi dengan pelatihan yang tepat bagi operator kompaktor dan melalui pengalaman.
MEMILIH KOMPAKTOR BERDASARKAN LEBAR GULINGAN EFEKTIF
Panjang drum kompaktor bukan ukuran yang benar dari kapasitas produktif kompaktor. Sebaliknya, lebar drum efektif (EDW) adalah metrik yang penting. Perbedaan antara EDW dan panjang drum dapat signifikan. Secara umum, kedua dimensi ini dalam 10 persen. Beberapa contoh dalam Gambar 3 menunjukkan hubungan ini.
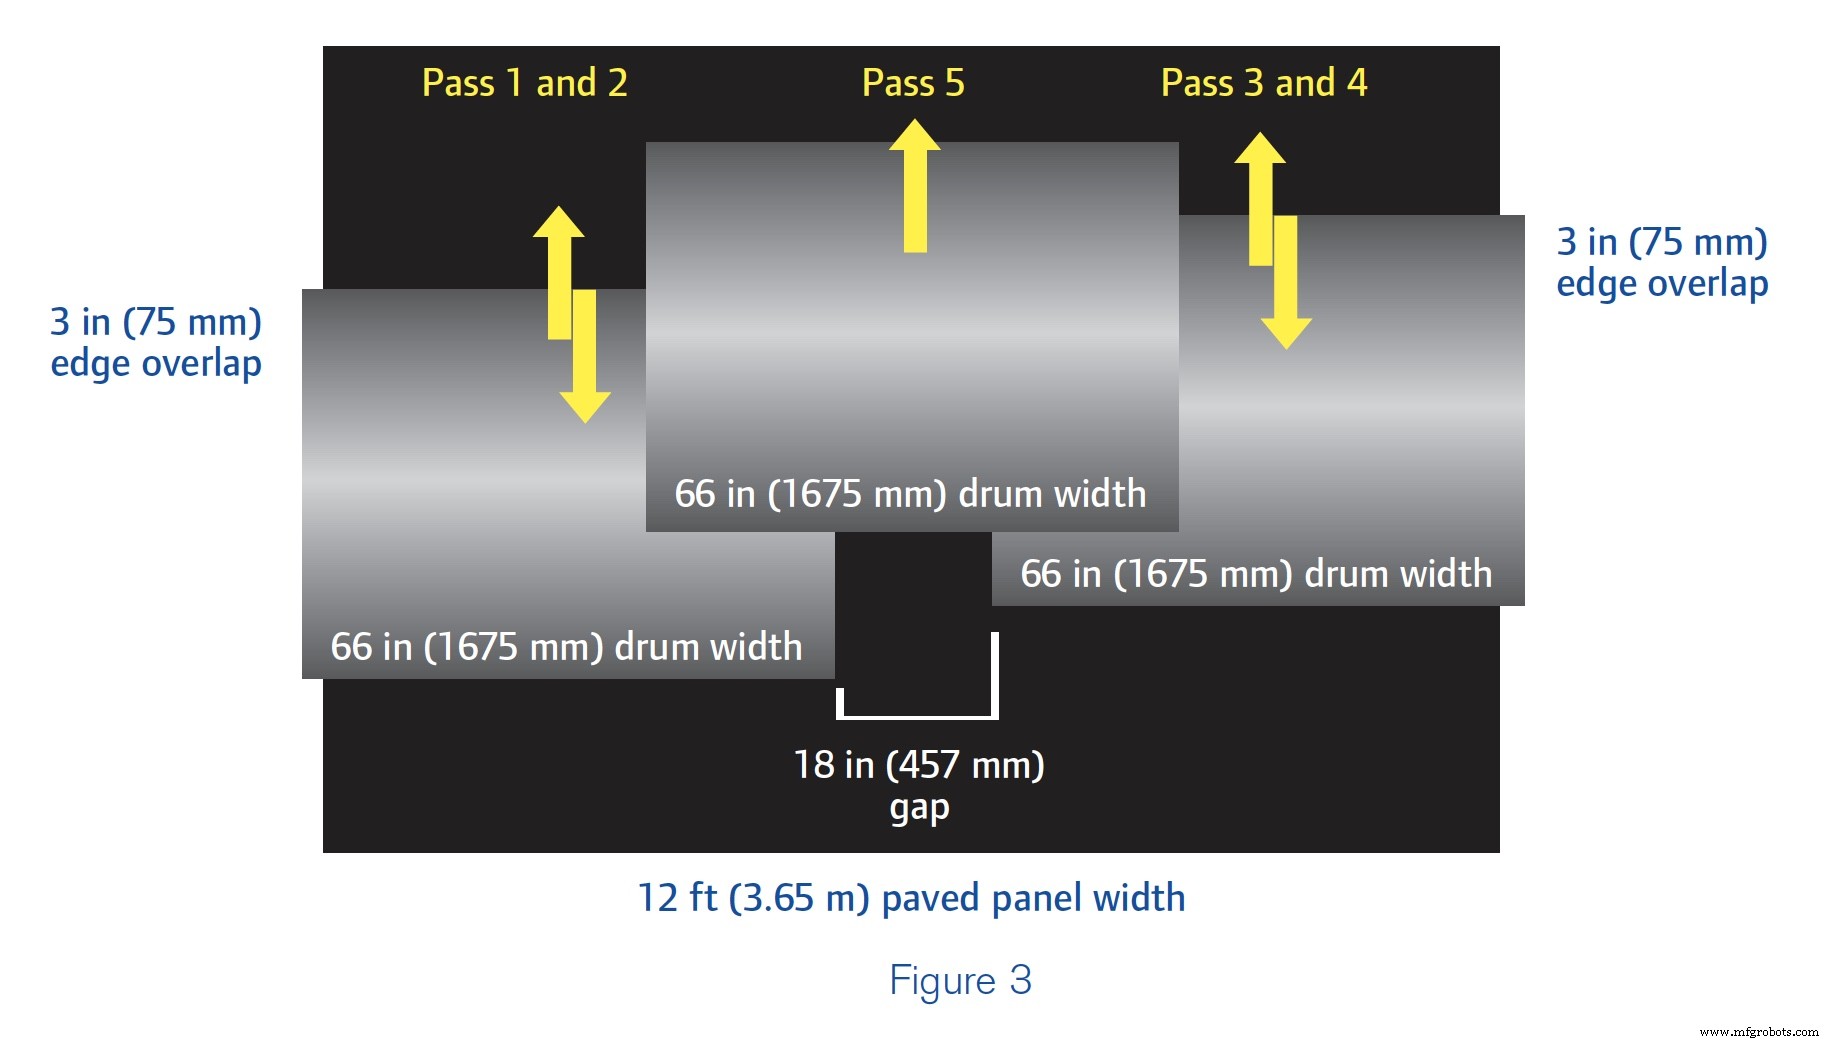
Lebar panel perapian dalam Gambar 3 membutuhkan tiga lemparan berdampingan kompaktor untuk memberikan cakupan lengkap. Sayangnya, bahkan operator terbaik akan gagal mencapai padatan perapian yang seragam saat membuat pola gulungan seperti yang ditunjukkan, karena gaya pengepadatan tidak diterapkan secara merata di seluruh lebar panel. Lemparan kelima menyelimuti permukaan perapian yang dipadatkan selama empat lemparan pertama tetapi hanya memberikan satu lemparan di tengah 18 inci (457 milimeter) panel. Ini berarti padatan akan paling rendah di tengah, sedikit lebih tinggi di kuartal luar panel, dan tertinggi di bagian di mana tiga lemparan drum dibuat. Ini tidak memenuhi persyaratan yang diperlukan. Lebar gulungan yang sempit juga mengganggu kemampuan operator untuk mengikuti paver.
Perhatikan dalam Gambar 4 bahwa hanya dua lemparan berdampingan yang diperlukan untuk menutupi sepenuhnya lebar panel yang sama dari Gambar 3. Ini adalah karena kompaktor dengan EDW yang lebih lebar. Operator yang terlatih dengan baik pada kompaktor dengan drum 78 inci (1980 milimeter) dapat memadatkan panel dengan cakupan seragam kecuali di tepat tengah di mana lemparan berdampingan sedikit berselimut. Menggunakan teknik penggulingan awal ini akan mencapai padatan seragam di seluruh panel dan membantu mencapai persyaratan.
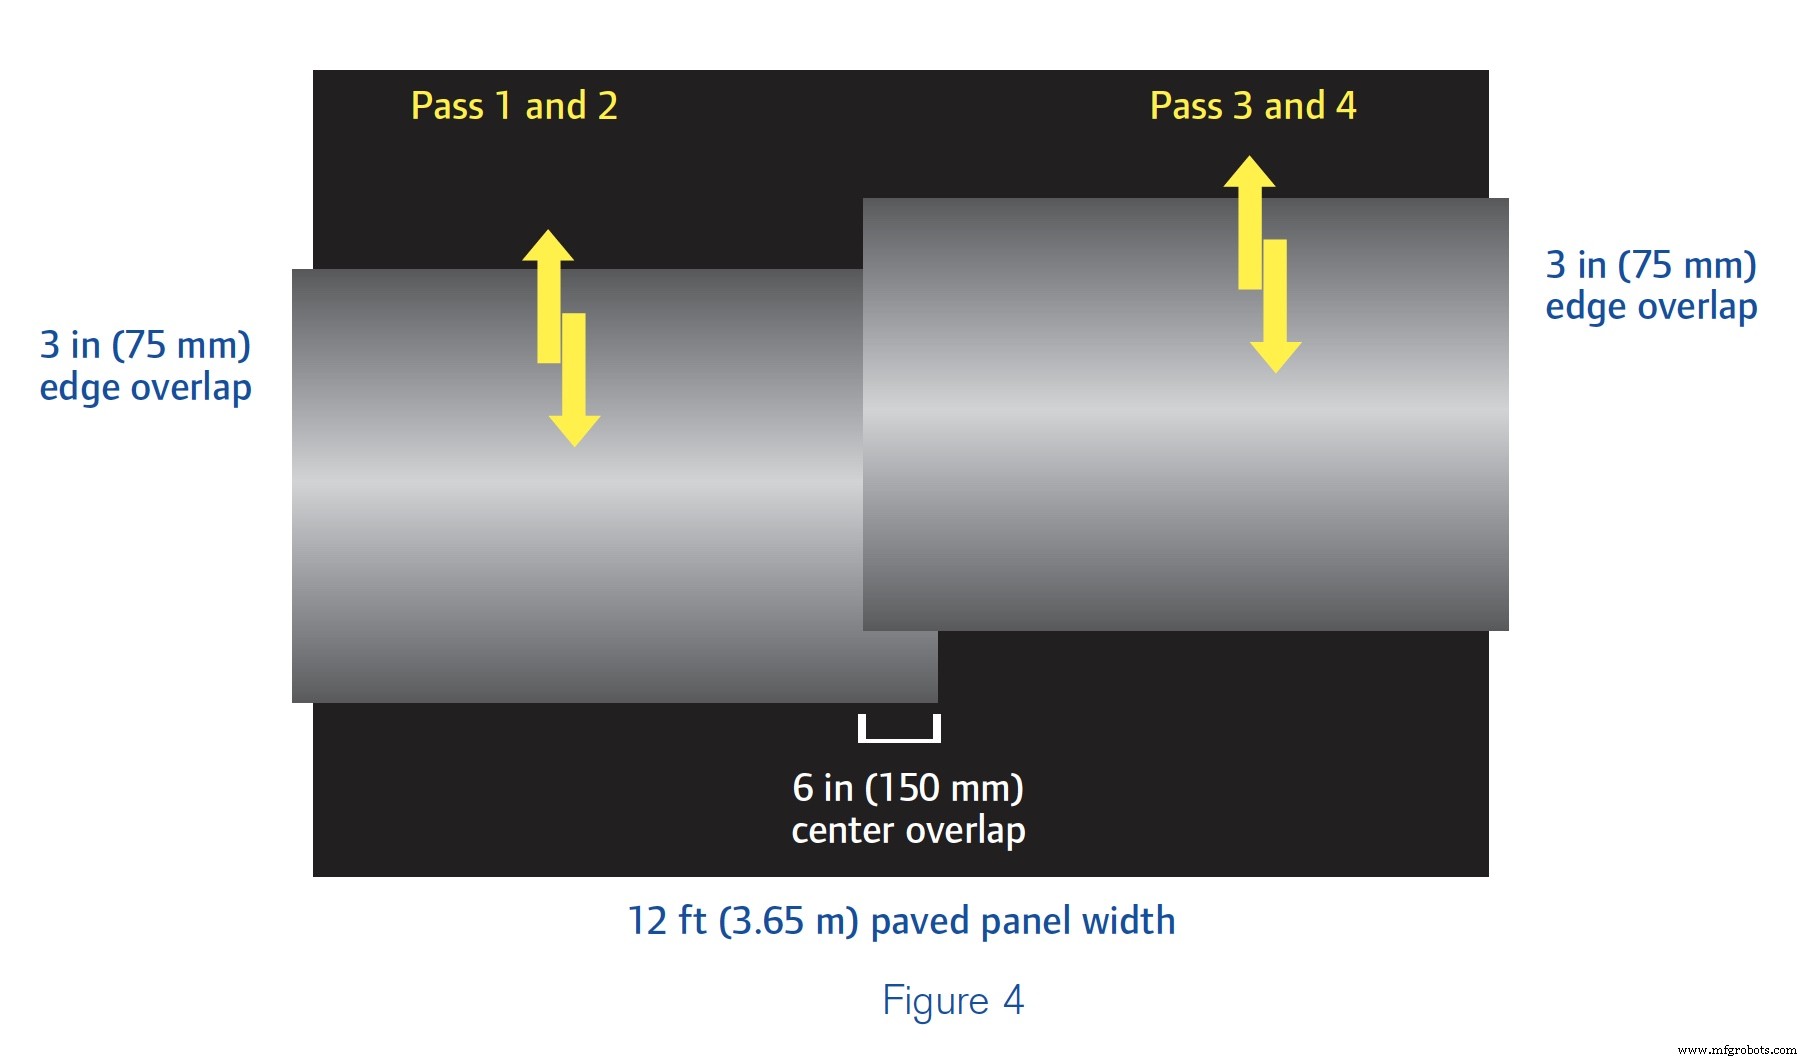
Juga mungkin untuk memiliki drum yang terlalu lebar untuk panel. Dalam Gambar 5, drum kompaktor lebar 84 inci (2135 milimeter).
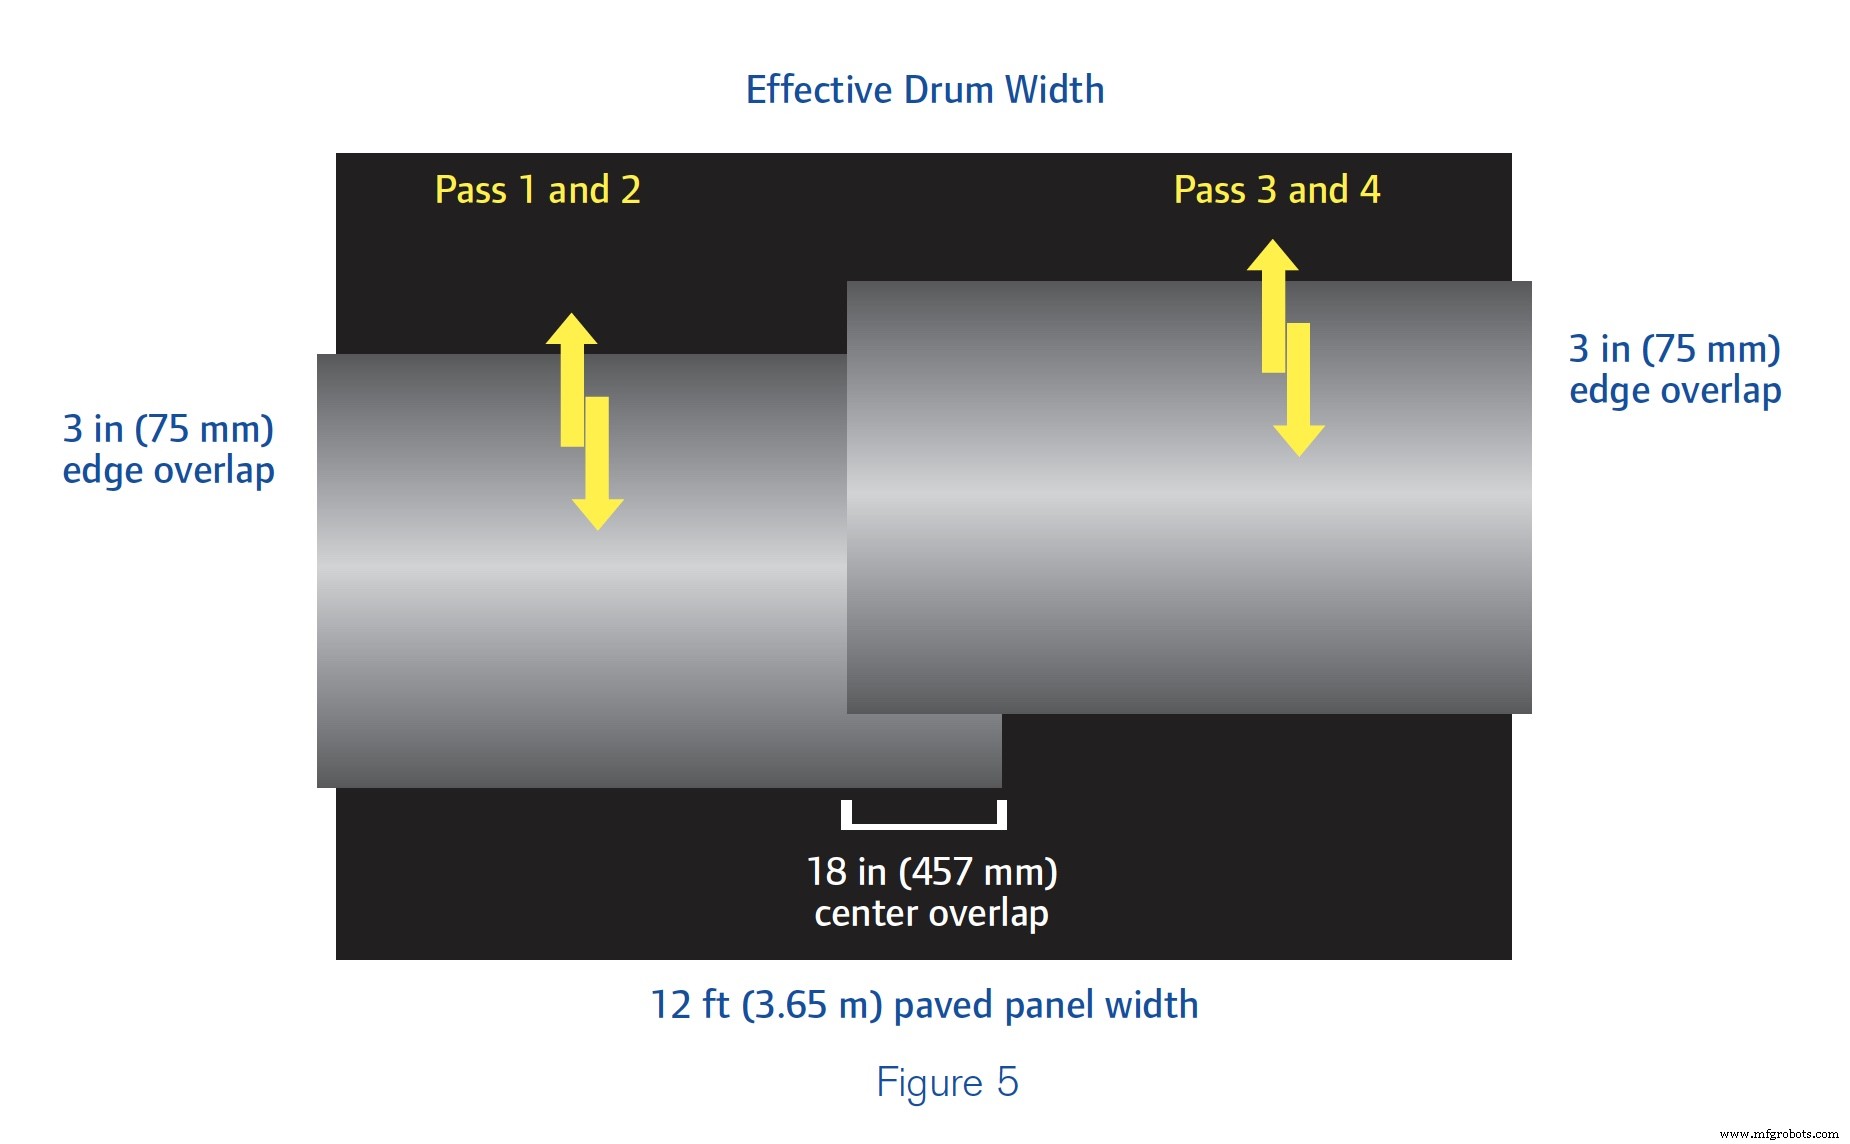
Tengah panel menerima gaya pengepadatan dua kali lebih banyak dari bagian luar. Karena kompaktor dengan drum yang terlalu lebar untuk perapian digunakan, hasil penggulingan awal akan gagal mencapai persyaratan. Selain itu, kompaktor yang lebih besar memiliki biaya kepemilikan dan operasional yang lebih tinggi, jadi ada pengembalian investasi yang lebih rendah bagi kontraktor.
Inilah alasan hampir semua produsen memproduksi kompaktor kelas tol dengan drum dalam tiga lebar dasar: 66, 78 dan 84 inci (1675, 1980 dan 2135 milimeter).
Kontribusi utama kompaktor terhadap kereta penurunan adalah kemampuan untuk mencapai padatan. Memilih ukuran kompaktor terkadang didasarkan pada apa yang ada di armada kontraktor. Karena mengikuti paver sama pentingnya dengan mencapai padatan seragam, perhatian pada pemilihan kompaktor dan pola gulungan menghasilkan manfaat, terutama dalam keberhasilan mencapai spesifikasi.
Pelajari lebih lanjut tentang dasar-dasar pengepadatan aspal.