Bagaimana Kode T Mempercepat Konfirmasi Panjang Alat dan Mengurangi Waktu Pengaturan
Kompensasi panjang alat menyederhanakan pemrograman dan meningkatkan pemesinan percoba serta penyesuaian ukuran selama penyiapan dan jalur produksi. Ini juga memungkinkan untuk merangka dan mengukur panjang alat potong menggunakan alat ukur panjang alat offline.
Meskipun kompensasi panjang alat adalah fitur yang baik, ini memiliki beberapa keterbatasan.
Apa saja keterbatasan kompensasi panjang alat?
1) Alat potong harus cukup kaku untuk pemesinan menggunakan kondisi pemotongan yang diprogram, dan 2) alat potong harus cukup panjang untuk mencapai permukaan pemesinan terdalam tanpa terlalu panjang sehingga tabrakan dengan halangan saat pergantian alat.
Di beberapa perusahaan, pemrogram menentukan komponen untuk merangka alat potong bersama dengan rentang panjang yang dapat diterima.
Banyak perusahaan, Namun, hanya menentukan nama dan ukuran alat, menyerahkan pada orang penyiapan untuk menentukan cara merangka alat potong. Orang penyiapan mungkin tidak yakin apakah setiap alat akan memiliki kekakuan yang memadai, atau apakah panjangnya dalam rentang yang dapat diterima.
Sementara mereka mungkin tidak dapat memastikan kekakuan, custom macro dapat memecahkan pertanyaan rentang panjang alat potong.
Setup Macro Dasar
Teknik ini sangat membantu untuk mesin dengan perjalanan sumbu Z yang terbatas, seperti mesin pusat vertikal kecil dan banyak mesin pusat horizontal. Kami menggunakan variabel sistem custom macro FANUC untuk mengakses data terkait offset, dan contoh kami juga mengasumsikan mesin memiliki set offset fixture standar enam FANUC dan pengguna berencana untuk mengatur panjang alat potong sebagai nilai offset kompensasi panjang alat.
Variabel dalam seri #2200 menyediakan akses ke offset geometri panjang alat. Yang dalam seri #5200 menyediakan akses ke offset fixture. Selain itu, contoh kami "mereferensikan kembali" nilai variabel sistem terkait. Nilai uji panjang alat kami adalah:
#149=4.0
#2=#[2200+#149] (Panjang alat saat ini)
Dengan variabel umum #149 diatur ke 4.0, ekspresi 2200+#149 menghasilkan 2204. Tanda pagar (#) di luar kurung siku membuat variabel sistem ini #2204, yang mengakses nilai offset geometri panjang alat nomor empat. Teknik serupa digunakan untuk mengakses nilai register Z-offset fixture yang saat ini berlaku. Kami juga menggunakan variabel sistem #4014 untuk mengakses nilai offset fixture yang saat ini berlaku (54-59).
Pertimbangkan ilustrasi.
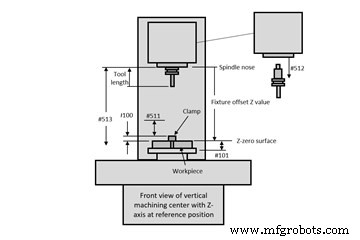
Data input berasal dari offset, dari konstanta sistem (#500 variabel umum permanen) dan dari nilai yang ditentukan dalam program. Offset mencakup nilai Z-offset fixture dan panjang alat yang dimasukkan dalam offset geometri kompensasi panjang alat.
Pengguna hanya perlu memasukkan konstanta sistem berikut sekali:
#511: Jarak aman untuk pergantian alat.
#512: Jumlah tarikan pengubah alat (konsultasikan dokumentasi pembangun mesin).
#513: Perjalanan sumbu Z (konsultasikan dokumentasi pembangun mesin).
Nilai ini cocok dengan program CNC:
#100: Jarak antara permukaan Z-zero dan halangan tertinggi (seperti klamp).
#101: Jarak antara permukaan Z-zero dan kedalaman terdalam. Nilai ini dapat ditentukan sebelum setiap pergantian alat.
Teknik ini beroperasi dari program T-code yang ditentukan pengguna. Setelah mengatur parameter (#6001, bit 5 untuk CNC FANUC yang lebih baru) ke 1, setiap kali CNC melihat kode T, itu akan menyimpan nilai T dalam variabel umum #149 dan mengeksekusi program O9000.
Ada dua gaya umum sistem pergantian alat otomatis.
Apa saja gaya umum sistem pergantian alat otomatis?
Dengan satu, kode T itu sendiri menyelesaikan pergantian alat. Dengan yang lain, kode T hanya memutar carousel alat, membawa alat ke stasiun siap sementara perintah M06 mengubah alat. Program contoh berikut seharusnya bekerja dengan baik untuk keduanya, meskipun pengguna mungkin harus memisahkan kode T dan M06 menjadi dua perintah agar program dieksekusi dengan benar.
Program Contoh
Berikut adalah program. Program utama (O6001) disingkat untuk hanya menunjukkan perintah terkait:
O6001 (Program utama)
G54 (Pilih offset fixture)
#100=2.0 (Tinggi fitur/halangan tertinggi dari permukaan Z-zero offset fixture)
#101=2.5 (Kedalaman pemesinan terdalam untuk alat 4)
(.)
(Perintah startup program)
(.)
T04 (Memanggil program O9000, custom macro T-code yang ditentukan pengguna)
M06 (Pergantian alat akan terjadi jika alat dalam rentang)
(.)
(Pemesinan dengan stasiun alat 4)
(.)
#101=1.0 (Kedalaman pemesinan terdalam untuk alat 5)
(Perintah startup alat)
(.)
T5 (Memanggil custom macro T-code yang ditentukan pengguna)
M06 (Pergantian alat akan terjadi jika alat dalam rentang)
(Pemesinan dengan alat 5)
(.)
(Sisa program pemesinan)
(.)
M30
O9000 (Custom macro pemeriksaan alat)
#1=ABS[#[5203+[#4014-53]*20]] (Nilai Z-offset fixture saat ini)
#2=#[2200+#149] (Panjang alat saat ini)
IF[[#1-#2-#511-#512-#100]GT0]GOTO5 (Apakah panjang alat baik?)
#3000=100(TOOL IS TOO LONG)
N5#3=#1+#101 (Kedalaman terdalam)
#4=#513+#2 (Jangkauan alat)
IF[[#4-#3]GT0]GOTO10 (Apakah alat akan mencapai permukaan terdalam?)
#3000=101(TOOL TOO SHORT)
N10T#149 (Putar alat ke posisi siap)
M99



