Mengoptimalkan Laju Pemasok untuk Operasi Frais Lingkaran yang Halus
Pernahkah Anda memperhatikan tanda saksi yang tersisa pada permukaan frais tidak konsisten antara gerakan linier dan lingkaran — meskipun mereka menggunakan laju pemasok yang sama? Pernahkah Anda bertanya-temu mengapa frais cenderung bergetar saat memproses busur internal? Alasannya terkait dengan perbedaan antara ukuran jari-jari jalur lingkaran garis tengah frais dan ukuran jari-jari jalur lingkaran permukaan kerja.
CNC menghasilkan laju gerakan untuk jalur garis tengah alat potong. Saat memproses kontur dua sumbu pada 10,0 ipm, ini adalah garis tengah alat potong yang bergerak pada 10,0 ipm. Saat memproses permukaan linier (G01), CNC akan memproses permukaan kerja lurus dengan tepat 10,0 ipm.
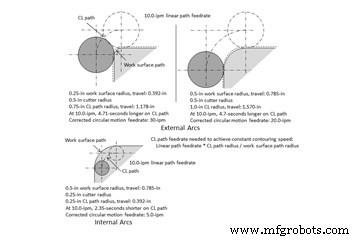
Dengan gerakan lingkaran, Namun, panjang gerakan lingkaran garis tengah frais akan berbeda dari panjang gerakan lingkaran permukaan kerja. Untuk busur eksternal, jalur garis tengah lebih panjang. Untuk busur internal, lebih pendek. Lihat ilustrasi untuk mendapat gambaran.
Jika laju pemasok benar untuk gerakan linier dan jika ia terlindungi dari perintah gerakan linier sebelumnya, CNC akan memproses permukaan bundar eksternal lebih lambat dan permukaan bundar internal lebih cepat daripada permukaan linier. Semakin besar perbedaan antara ukuran busur jalur garis tengah dan ukuran busur jalur permukaan kerja, semakin jelas perbedaan laju pemasok akan di titik kontak untuk pemesinan (titik tangensi alat). Hasilnya: memproses busur menggunakan laju pemasok gerakan linier dapat menyebabkan waktu siklus berlebihan untuk busur eksternal, getaran, finishing yang tidak diinginkan atau bahkan alat patah dengan busur internal.
Kondisi ini juga ada dengan alat potong titik tunggal yang digunakan untuk operasi putar. Tetapi karena radius hidung alat cukup kecil, jalur garis tengah dekat dengan jalur permukaan kerja, membuat efek jauh kurang jelas.
Lihat ilustrasi lagi. Untuk busur eksternal, perhatikan seberapa besar dampaknya pada waktu siklus. Jika menggunakan laju pemasok gerakan linier 10,0 ipm dengan jari-jari eksternal 0,25 inci yang diproses oleh frais diameter 1,0 inci, gerakan ini memakan waktu hampir 5 detik lebih lama dari yang seharusnya. Pemrogram harus meningkatkan laju pemasok gerakan lingkaran tiga kali lipat untuk memproses jari-jari permukaan kerja 0,25 inci dengan cara yang sama seperti permukaan linier.
Rasio antara ukuran jari-jari jalur permukaan kerja dan ukuran jari-jari jalur garis tengah menentukan seberapa besar untuk meningkatkan (jari-jari eksternal) atau menurunkan (jari-jari internal) laju pemasok gerakan lingkaran. Dalam contoh ini, jari-jari jalur permukaan kerja adalah 0,25 inci dan jari-jari jalur garis tengah adalah 0,75 inci (0,25 inci ditambah 0,5 inci). Membagi 0,75 dengan 0,25 menghasilkan 3,0. Alih-alih menggunakan laju pemasok gerakan linier F10,0, pemrogram akan membutuhkan laju pemasok F30,0 untuk gerakan lingkaran. Memprogram laju pemasok gerakan lingkaran yang tepat untuk busur eksternal dapat memberikan dampak besar pada waktu jalur produksi, terutama dengan pekerjaan volume tinggi.
Rasio yang sama ada untuk busur internal. Lagi, bagi jari-jari jalur garis tengah dengan jari-jari jalur permukaan kerja. Hasilnya akan selalu kurang dari satu. Kalikan hasil ini dengan laju pemasok yang digunakan untuk pemesinan linier. Ini menghasilkan laju pemasok yang lebih lambat dari laju pemasok jalur linier.
Beberapa produsen CNC memiliki fitur yang membantu Anda menangani masalah ini. Heidenhain, misalnya, menyertakan fitur "kecepatan kontur konstan". FANUC memperlambat gerakan lingkaran internal dengan "override sudut otomatis" menggunakan parameter tetapi menyerahkan pada pembangun mesin atau pengguna akhir untuk membuat pengaturan terkait (cari nomor parameter 7010 dengan CNC seri 0- dan 30 saat ini). Anda bahkan dapat menemukan bahwa sistem CAM Anda memiliki sesuatu yang dapat membantu.
PENTING: Hanya gunakan teknik ini ketika jumlah bahan yang dikeluarkan seimbang di sekitar kontur yang diproses — seperti saat finishing milling — atau saat memproses cetakan dan taokan near-net shape. Jangan menerapkan teknik ini untuk pemesinan kasar saat mengeluarkan banyak bahan dari permukaan yang diproses — terutama ketika ada lebih banyak bahan pada beberapa permukaan daripada yang lain. Meningkatkan laju pemasok dalam kasus ini akan secara dramatis meningkatkan beban alat.
Jika fitur seperti itu tersedia, pelajari cara menggunakannya. Jika tidak — atau jika Anda tidak puas dengan cara kerjanya, jangan lewatkan CNC Tech Talk bulan depan, yang akan membahas dua program G-code yang ditentukan pengguna yang membantu menangani masalah ini.



