Menguasai Mesin Swiss-Type: 6 Tips Pelatihan Teruji
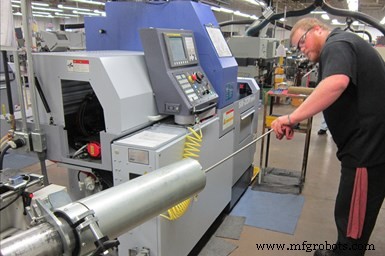
Beberapa waktu lalu, saya mendapat kesempatan untuk mengunjungi Vallorbs, sebuah bengkel mesin di Bird-in-Hand, Pennsylvania, yang memiliki pengalaman yang luas dengan lathe Swiss-type. Tentu saja, ia juga menghadapi tantangan untuk melatih karyawan baru cara mengoperasikan mesin yang canggih ini.
Seperti banyak bengkel lain, Vallorbs memulai dengan dasar-dasar saat melatih operator baru, termasuk mengajarkan cara menggunakan mikrometer dan membaca print bagian serta menjelaskan perbedaan antara mesin sliding-headstock versus turning center konvensional. Namun, menjalankan Swiss-type tidak sama dengan menjalankan lathe tradisional. Berikut adalah beberapa poin yang disampaikan kepada operator Swiss-type baru mereka:
- Ketahui perbedaan antara collet headstock dan guide bushing. Sementara collet yang berputar harus diatur lebih ketat untuk memegang bar saat sliding headstock bergerak masuk atau keluar, guide bushing harus diatur sehingga cukup longgar untuk memungkinkan bar melewati, namun tidak terlalu longgar untuk mengurangi dukungan bar yang diperlukan di dekat titik pemotongan. Perusahaan berpendapat bahwa satu-satunya cara nyata untuk belajar cara mengatur guide bushing yang benar adalah melalui pengalaman dan mendapatkan “rasa” dari pengaturan yang tepat di mana ada sedikit geseran saat memutar bar, namun tidak terlalu banyak geseran. Vallorbs biasanya membeli guide bushing yang 0,001 inci lebih besar dari diameter barstok. Dengan cara itu, operator tidak perlu mengecilkan guide bushing lebih dari 0,005 inci. Ia merasa mengecilkannya lebih dari itu dapat menyebabkan slot di guide bushing menutup terlalu ketat, yang dapat mencegah minyak pelumasan yang diperlukan mengalir ke dalam bushing.
- Ukur setiap bar sebelum memasang. Karena guide bushing harus di-longgarkan setiap kali sisa bar dihapus agar tidak menggores bushing saat pengeluaran, bushing harus diatur ulang setiap kali bar baru dimuat. Sebagian besar bar ground yang digunakan Vallorbs memiliki akurasi diameter ±0,0005 inci, berarti jumlah penyesuaian dapat bervariasi dari bar ke bar. Perusahaan mengatakan itu bukan masalah, karena operator perlu mengatur ulang guide bushing untuk setiap bar baru bagaimanapun. Yang bermasalah adalah jika diameter bar bervariasi sepanjang panjangnya. Misalnya, katakan ada bagian dari bar di mana diameter beberapa puluh ribuan lebih kecil dari nominal. Ini akan mengurangi dukungan yang akan diberikan guide bushing, mengakibatkan runout dan error konsentrisitas yang lebih tinggi. Mengukur bar sebelum memuatnya ke dalam bar feeder akan mengungkapkan deviasi diameter.
- Hati-hati saat meng-offset alat. Operator Swiss-type harus ingat bahwa satu alat mungkin digunakan untuk melakukan sejumlah operasi yang berbeda. Oleh karena itu, menyesuaikan offset untuk alat yang saat ini menghasilkan diameter yang terlalu besar, misalnya, mungkin berdampak buruk pada operasi berikutnya yang dilakukan alat tersebut untuk pekerjaan tertentu. Misalnya, penyesuaian bisa menyebabkan alat merough diameter yang berbeda terlalu dalam, berarti untuk pass finishing berikutnya alat akan memotong udara. Meski traveler pekerjaan menjelaskan setiap operasi yang akan dilakukan setiap alat, konsep ini masih dapat sulit dipahami bagi orang yang baru dalam Swiss-type.
- Ketahui bahan workpiece. Beberapa bahan lebih keras pada alat daripada yang lain. Operator mungkin harus mengubah offset saat menjalankan Inconel 718 cukup sering, berarti mereka harus dengan tekun mengukur setiap bagian setelah pemesinan. Ini mungkin tidak terjadi saat memesin bahan yang kurang menuntut seperti aluminium.
- Perhatikan garis coolant. Setelah pekerjaan baru berjalan, orang setup biasanya akan memantau untuk memastikan coolant diarahkan ke lokasi yang tepat dan chip dikeluarkan sebagaimana mestinya. Selama produksi, Namun, mungkin operator dapat menabrak garis coolant fleksibel dari posisi saat mengganti alat atau insert, misalnya. Jika tidak terdeteksi, ini dapat menyebabkan masalah seperti kerusakan alat, umur alat yang pendek atau finishing permukaan yang buruk.
- Dapatkan rasa untuk finishing. Fitur yang diputar terlihat berbeda dari yang di-mill. Keduanya mungkin memiliki rating finishing yang sama, tetapi permukaan yang di-mill memiliki witness marks yang tidak dihasilkan oleh turning. Vallorbs percaya ini terkadang memakan waktu sedikit bagi operator untuk mengapresiasinya. Demikian pula, lubang yang di-drill terlihat berbeda dari yang di-bore. Namun, jika toleransi lubang cukup longgar, mungkin mungkin untuk cukup drill lubang dan melewati operasi boring. Jika ragu-ragu, operator mungkin hanya perlu memeriksa spesifikasi finishing permukaan pada print bagian.



