Produksi Aerocomposites Otomatis: Cetak Cair vs. Termoplastik Di-las – Tinjauan Strategis

Saat OEM dan suplir menjelajahi bahan dan proses yang akan memungkinkan generasi pesawat berikutnya, dua pendekatan berbeda sedang dipertunjukkan. Yang pertama adalah cetak cair preform serat kering yang terlihat, misalnya, di garis RTM tingkat tinggi Spirit AeroSystem (Prestwick, Skotlandia) untuk spoiler Airbus A320 dan juga di program Wing of Tomorrow (WOT) yang dipimpin Airbus yang menggunakan placement otomatis noncrimp fabrics (NCF) dan infusi resin cair, diikuti curing luar autoklaf (OOA) di oven (lihat masing-masing “High-rate, automated aerospace RTM line delivers next-gen spoilers” dan “Update: Lower wing skin, Wing of Tomorrow”).
Yang kedua adalah komposit termoplastik (TPC) yang terlihat, misalnya, di Clean Sky 2 Multifunctional Fuselage Demonstrator (MFFD), di mana kulit stiffener dibuat menggunakan automated fiber placement — dikonsolidasikan in-situ untuk separuh atas dan dikonsolidasikan autoklaf untuk separuh bawah — diikuti dengan assembli melalui pengelasan. Program-program ini menggunakan otomatisasi untuk meningkatkan tingkat produksi dan kualitas sambil mengurangi biaya. Namun bagaimana perbandingannya?
Pusat Teknologi Produksi Ringan (ZLP) di Augsburg yang dioperasikan oleh Institut Struktural dan Desain German Aerospace Center (DLR). Di antara banyak proyek manufaktur kompositnya, PROTEC NSR dan Fast Lane RPB menawarkan kesempatan unik untuk membandingkan, masing-masing, RPB termoakur cetak cair untuk pesawat Airbus A350 berbadar ganda dengan RPB termoplastik untuk pesawat Airbus A320 berbadar tunggal. Keduanya bekerja dengan suplir Tingkat 1 struktur ini, Premium Aerotec Group (PAG, Augsburg, Jerman), dan mendemonstrasikan otomatisasi sambil mengevaluasi waktu siklus dan biaya.
Bulkhead termoakur cetak cair
“Kami memulai bertahun-tahun yang lalu dengan PAG di proyek AZIMUT untuk menganalisis proses manual untuk manufaktur komposit,” kata Dr. Lars Larsen, kepala teknologi assembli dan pengelasan di ZLP Augsburg. “Solusi otomatisasi pertama kami adalah untuk layup, dan lalu kami bekerja untuk mengotomatisasi lebih banyak operasi.” Tujuan utama PROTEC NSR adalah untuk membawa solusi khusus ini untuk produksi RPB dan memasukkannya ke dalam satu proses otomatis, menjelaskan Dr. Marcin Malecha, manajer proyek PROTEC NSR di DLR.
Preform dan gripper. Langkah proses untuk membuat preform kering yang dikemas vakum ditunjukkan pada Gambar 1 di bawah. Ini diinfusi dengan resin epoksi RTM6 menggunakan proses vacuum assisted process (VAP) berpaten Airbus, yang menggunakan membran semi-permeable untuk mengurangi porositas. Layup preform terdiri dari dua set 16 plies hingga panjang 5 meter menggunakan lebar penuh 1,27 meter dari kain serat karbon satin 5-harness. Di antara kedua set ini disematkan 25 potongan penguat bentuk kompleks berukuran hingga 1,5 kali 2,5 meter. Delapan stringer ditempatkan di atasnya.
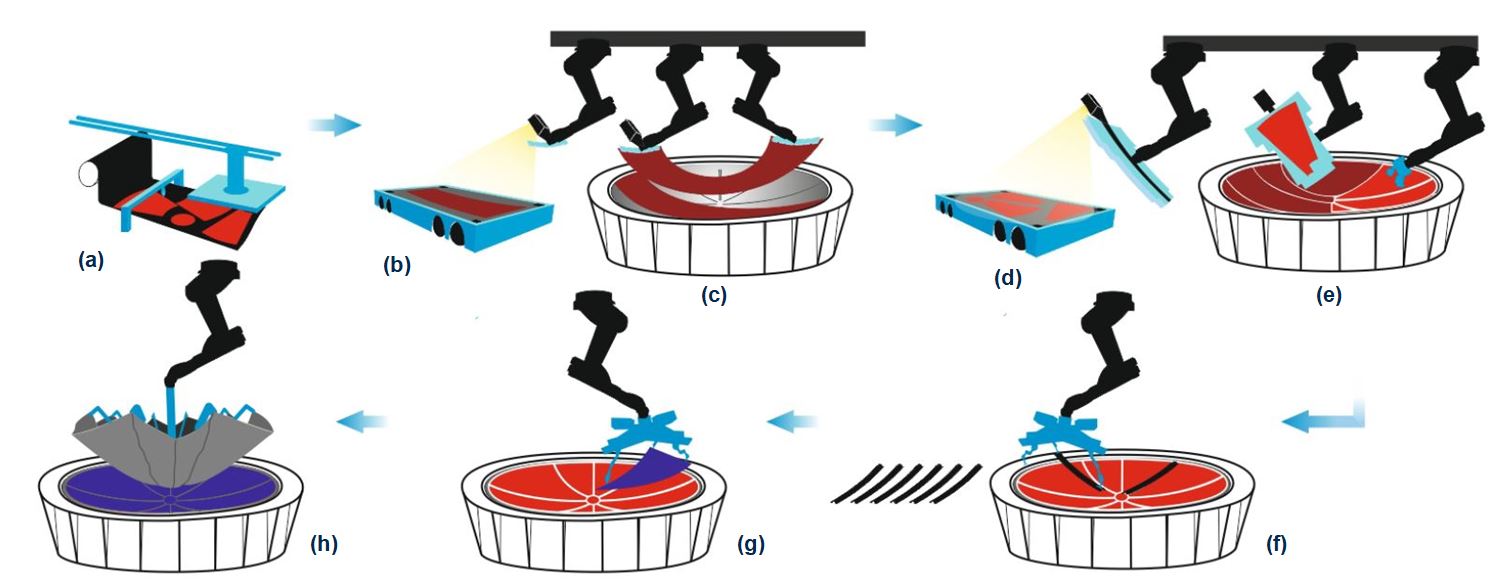
“Mengembangkan alat dan gripper yang dapat mencapai presisi yang diperlukan dalam draping dan penanganan adalah salah satu tantangan terbesar,” catat Larsen. Ini sebagian karena campuran yang kompleks dari plies yang memerlukan tiga mekanisme draping yang berbeda:
- Penerapan material lebar penuh langsung dari gulungan yang harus menyesuaikan bentuk cetakan.
- Draping plies struktural besar yang dipotong di mana dua robot bekerja sama, satu per tepi kain, untuk mengambil dan menciptakan geometri target cetakan untuk memastikan tanpa kerutan sebelum ditempatkan.
- Akomodasi untuk plies berbentuk kecil hingga 1,5 kali 2,5 meter.
“Untuk robot yang bekerja sama, kami mengembangkan end effector yang berisi enam modul yang dihubungkan oleh sendi bola,” Larsen menjelaskan. “Ini memungkinkan end effector untuk merubah bentuk, dengan cara yang mirip dengan ular, menyesuaikan geometri target cetakan. Perangkat pemanas terintegrasi mengaktifkan binder dalam kain saat dikularkan dan dibentuk, mempertahankan bentuk 3D dan posisinya setelah ditempatkan.”
Draping dan placement otomatis
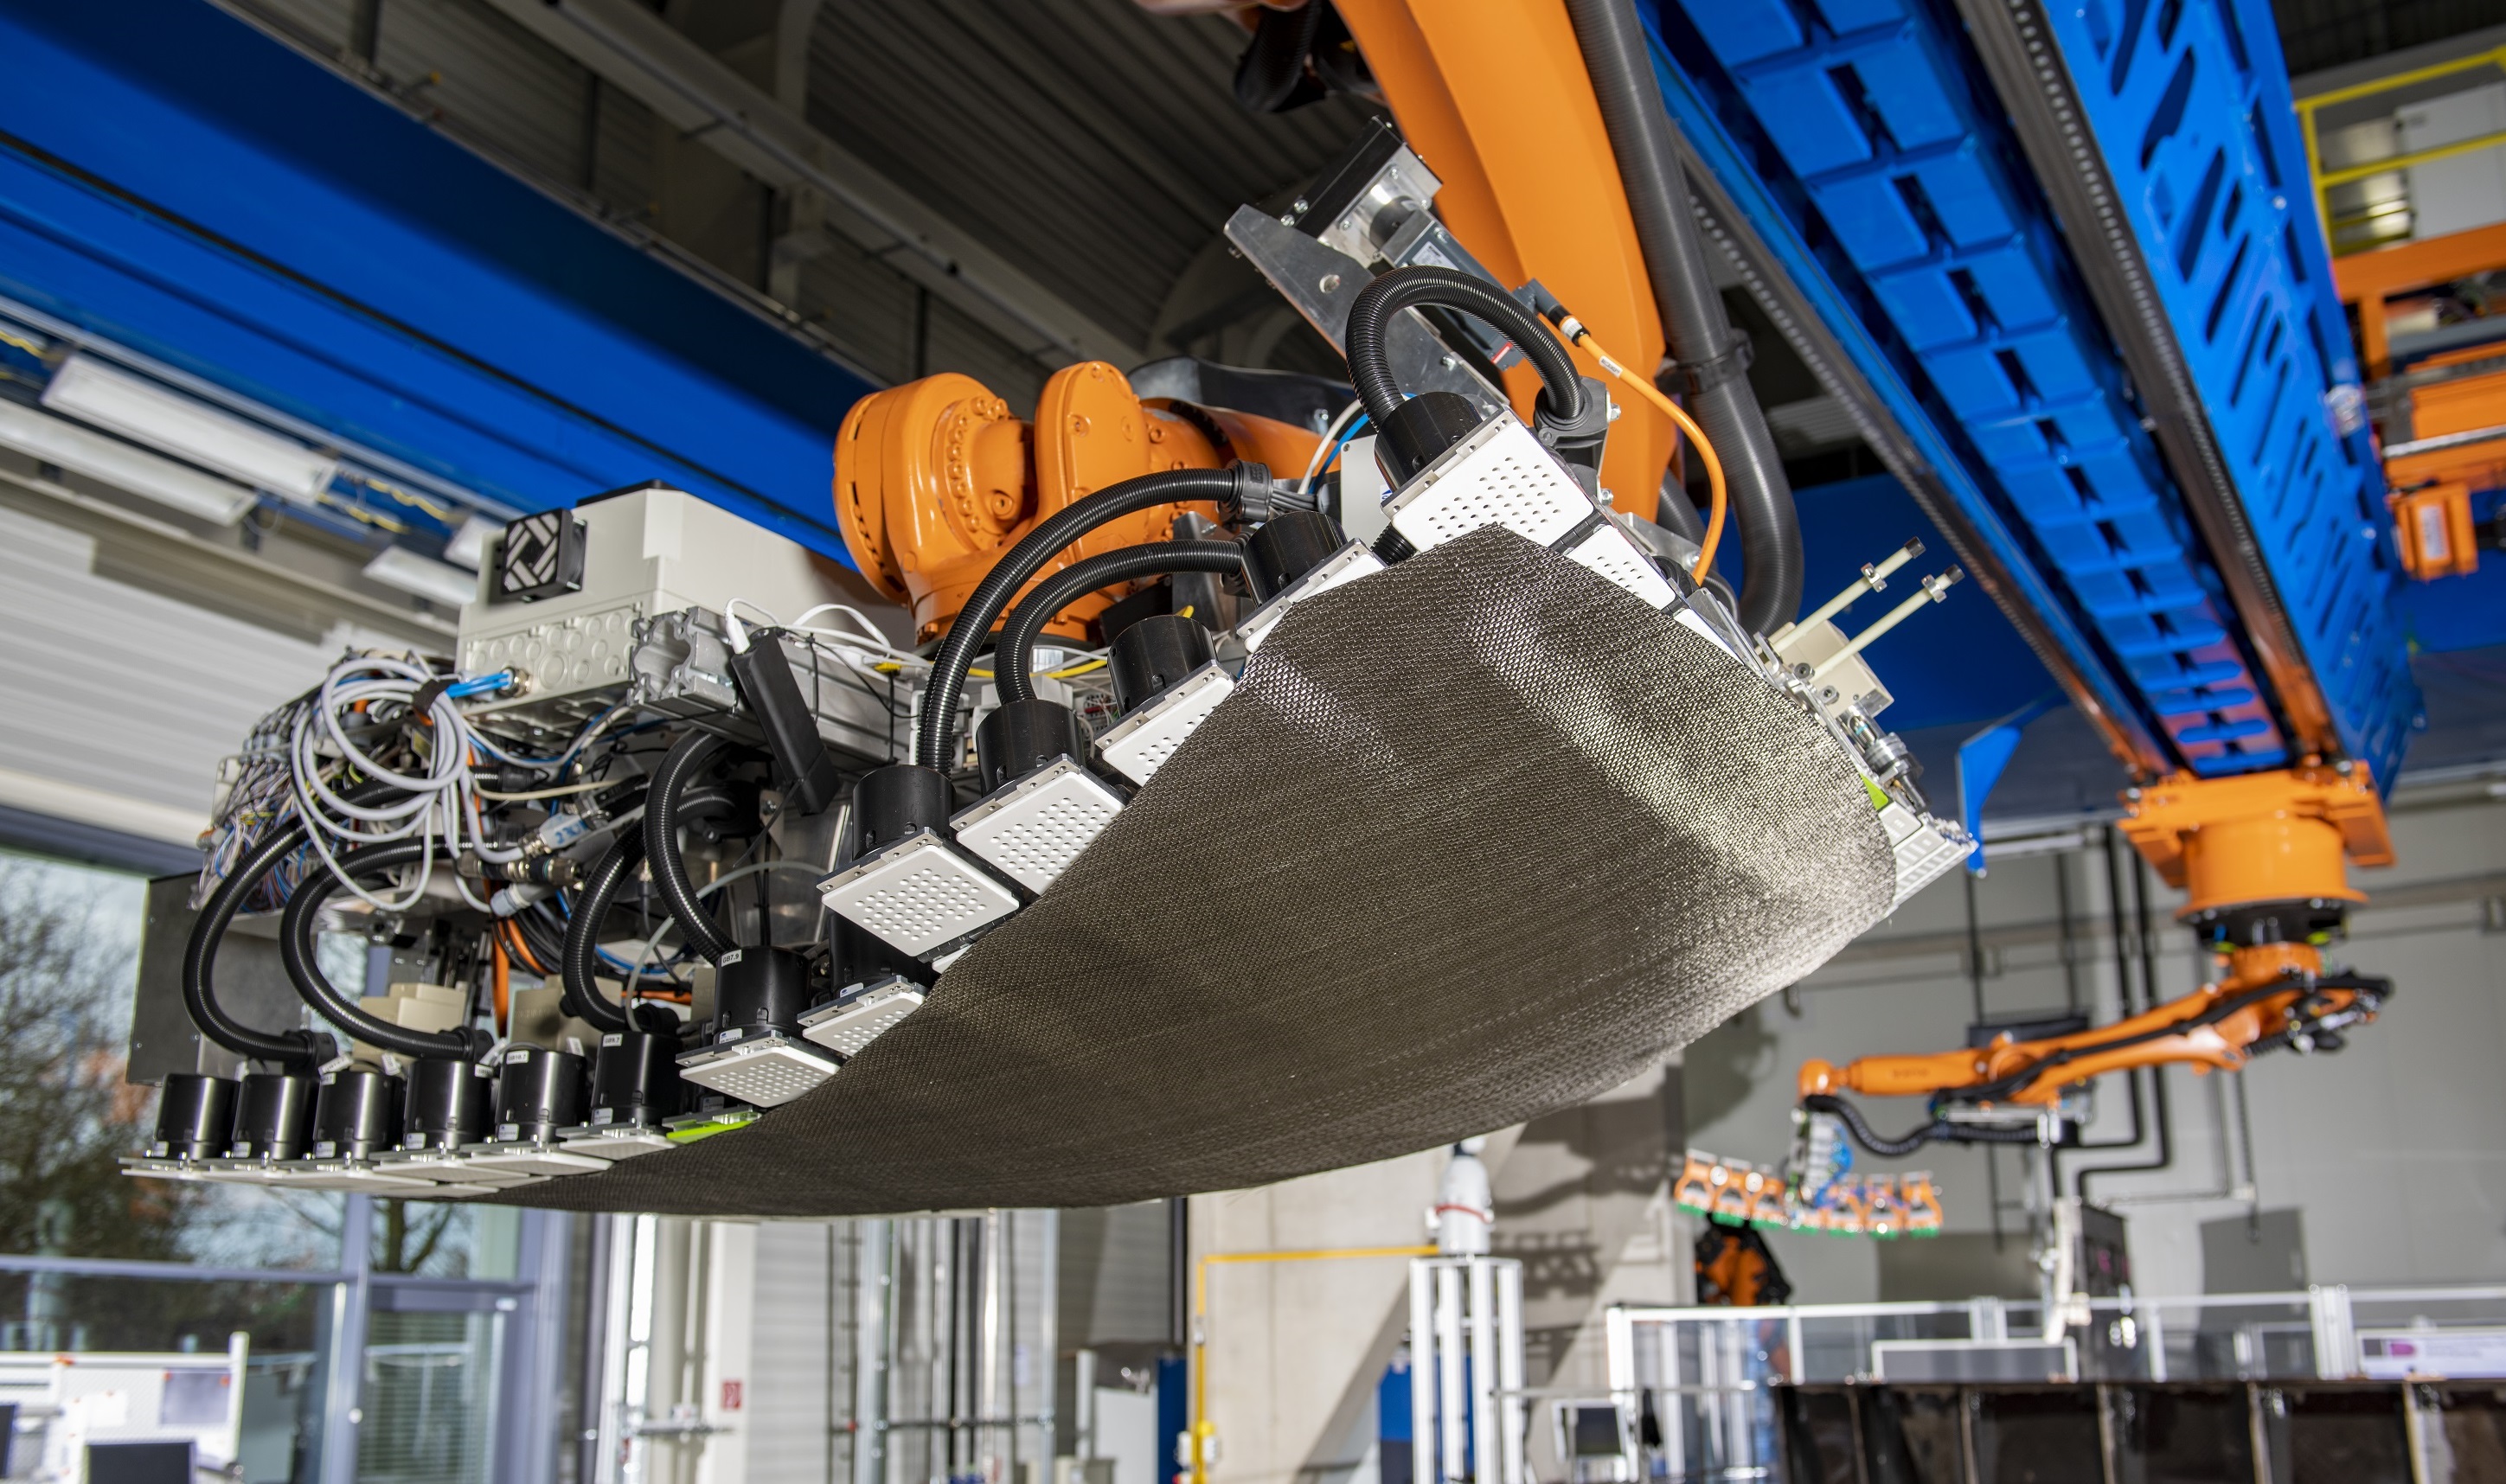
End effector memiliki gripper yang menggunakan 127 modul dilengkapi dengan vacuum suction untuk mengambil plies kain yang dipotong, mengubahnya menjadi bentuk 3D dan lalu memanaskannya sebelum menempatkannya di cetakan. Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)
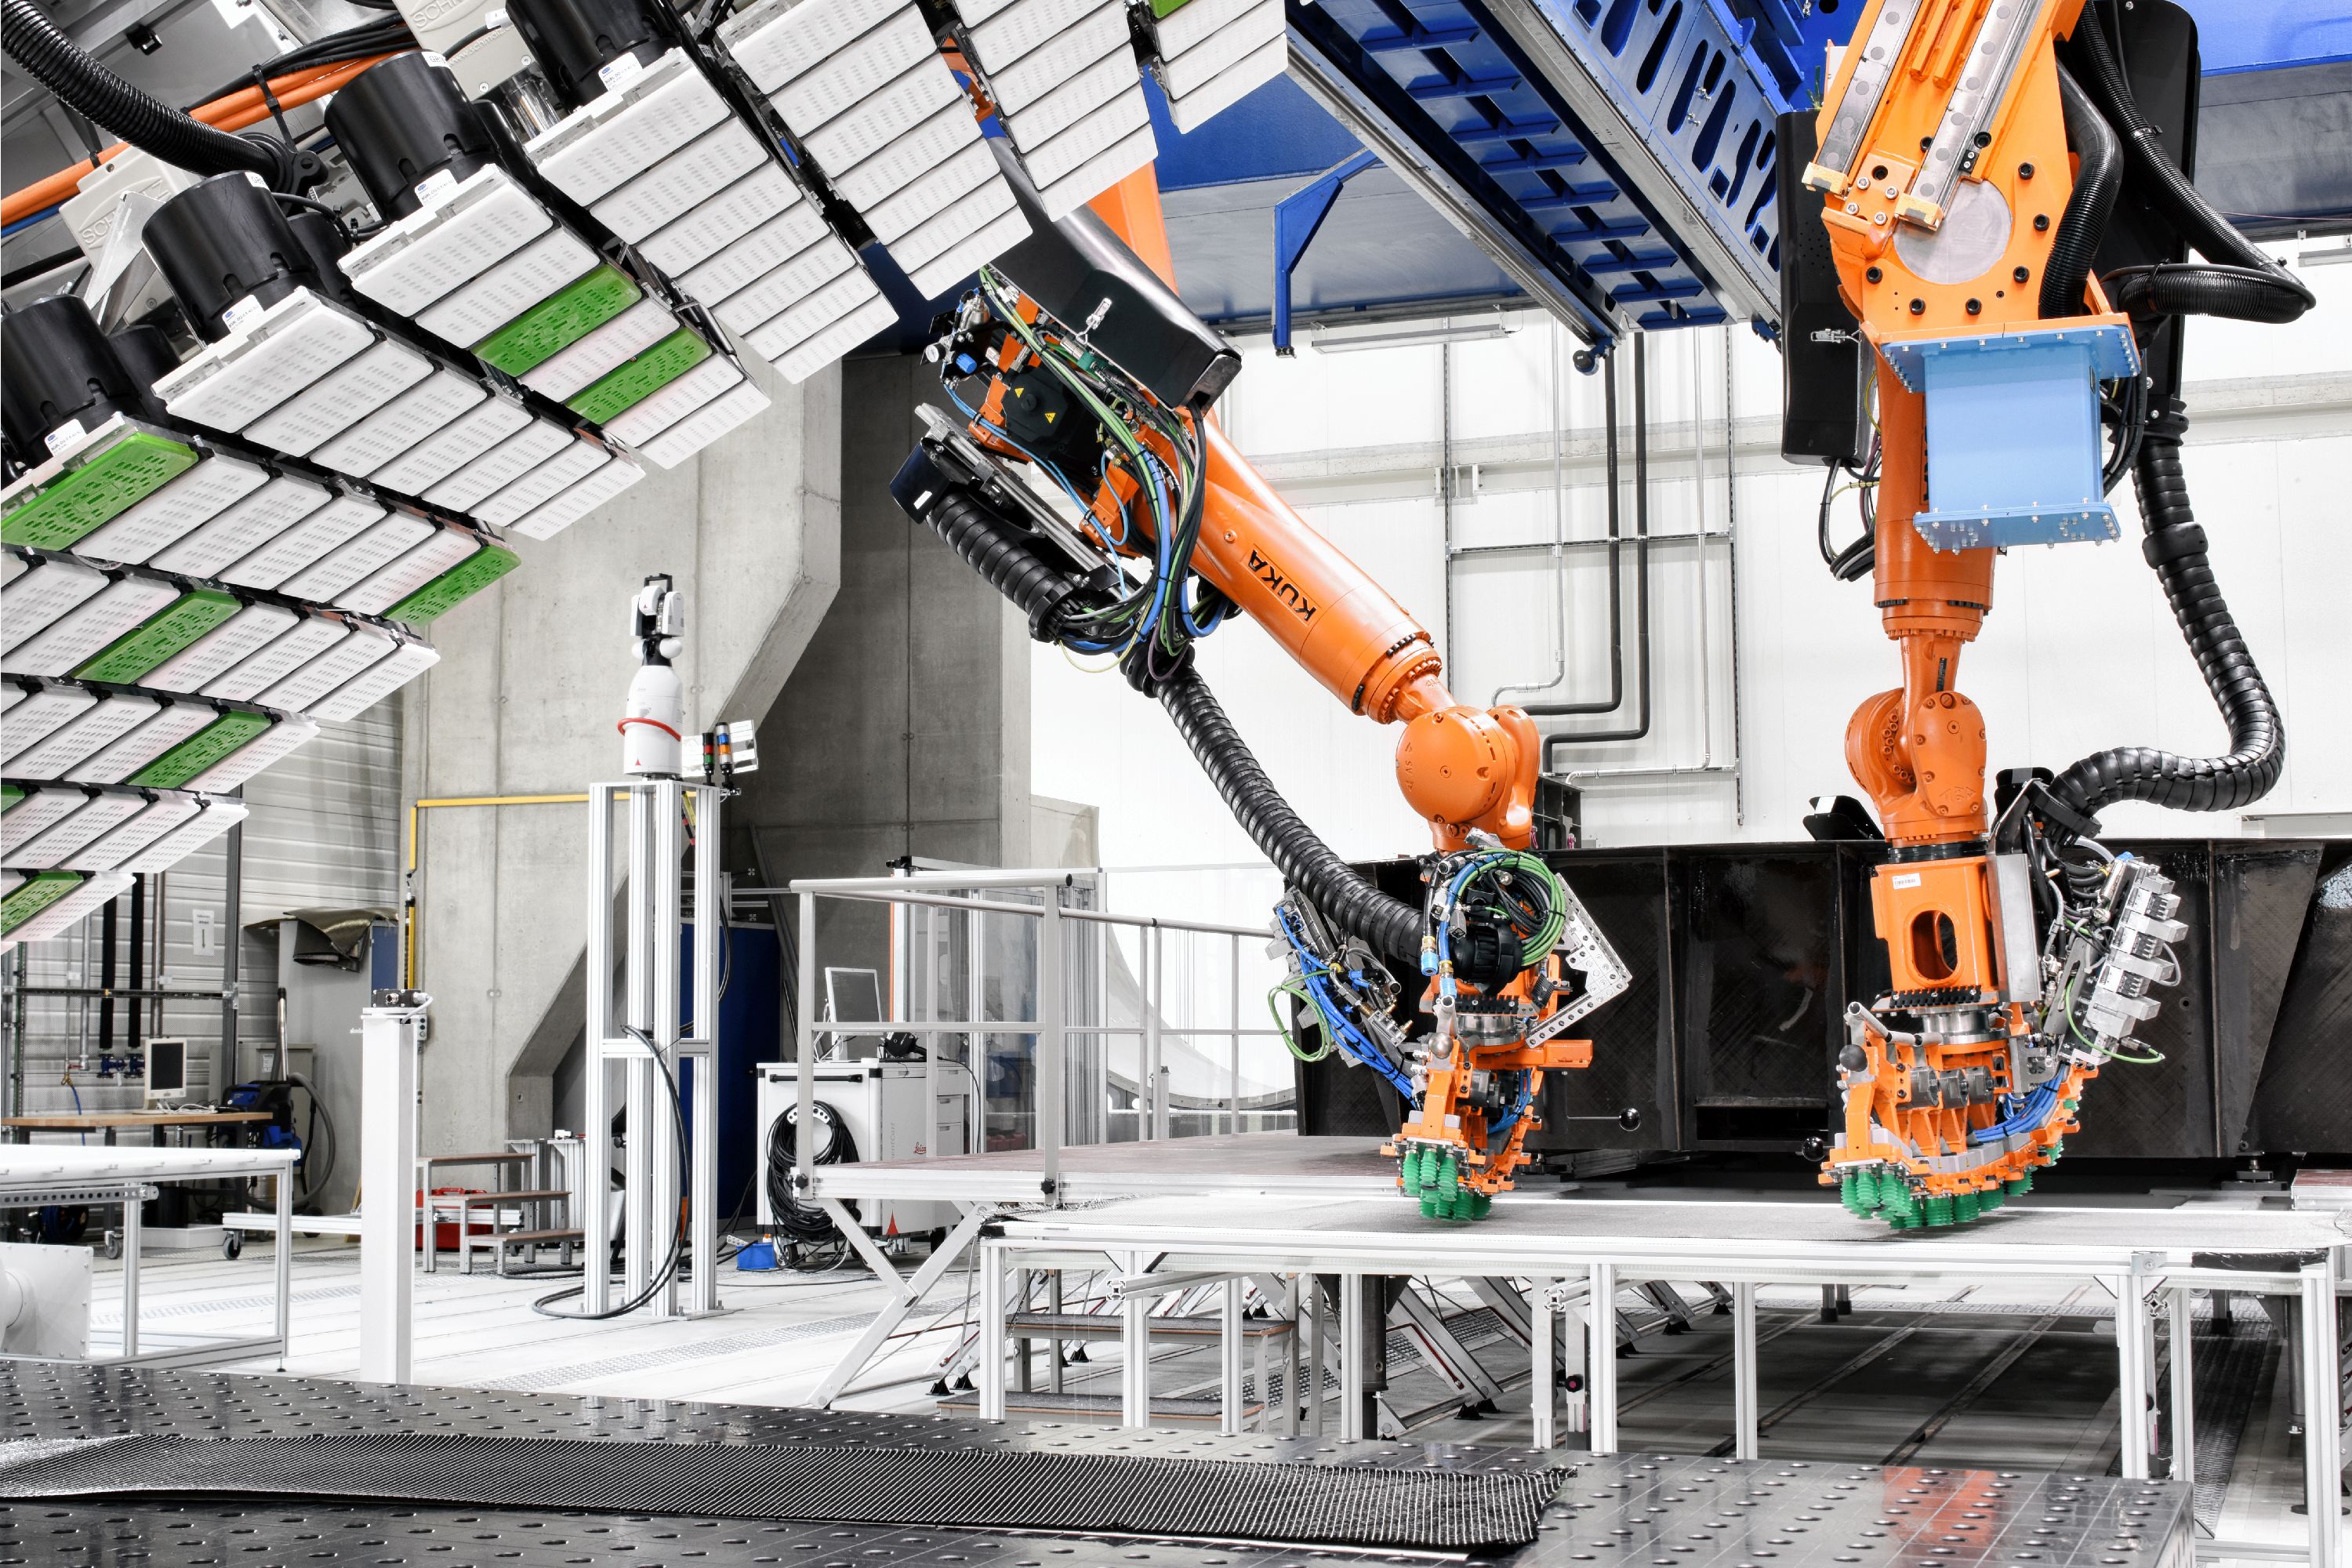
Di sini, gripper 127 modul (kiri) dan robot bekerja sama (latar belakang) dapat dilihat. Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)
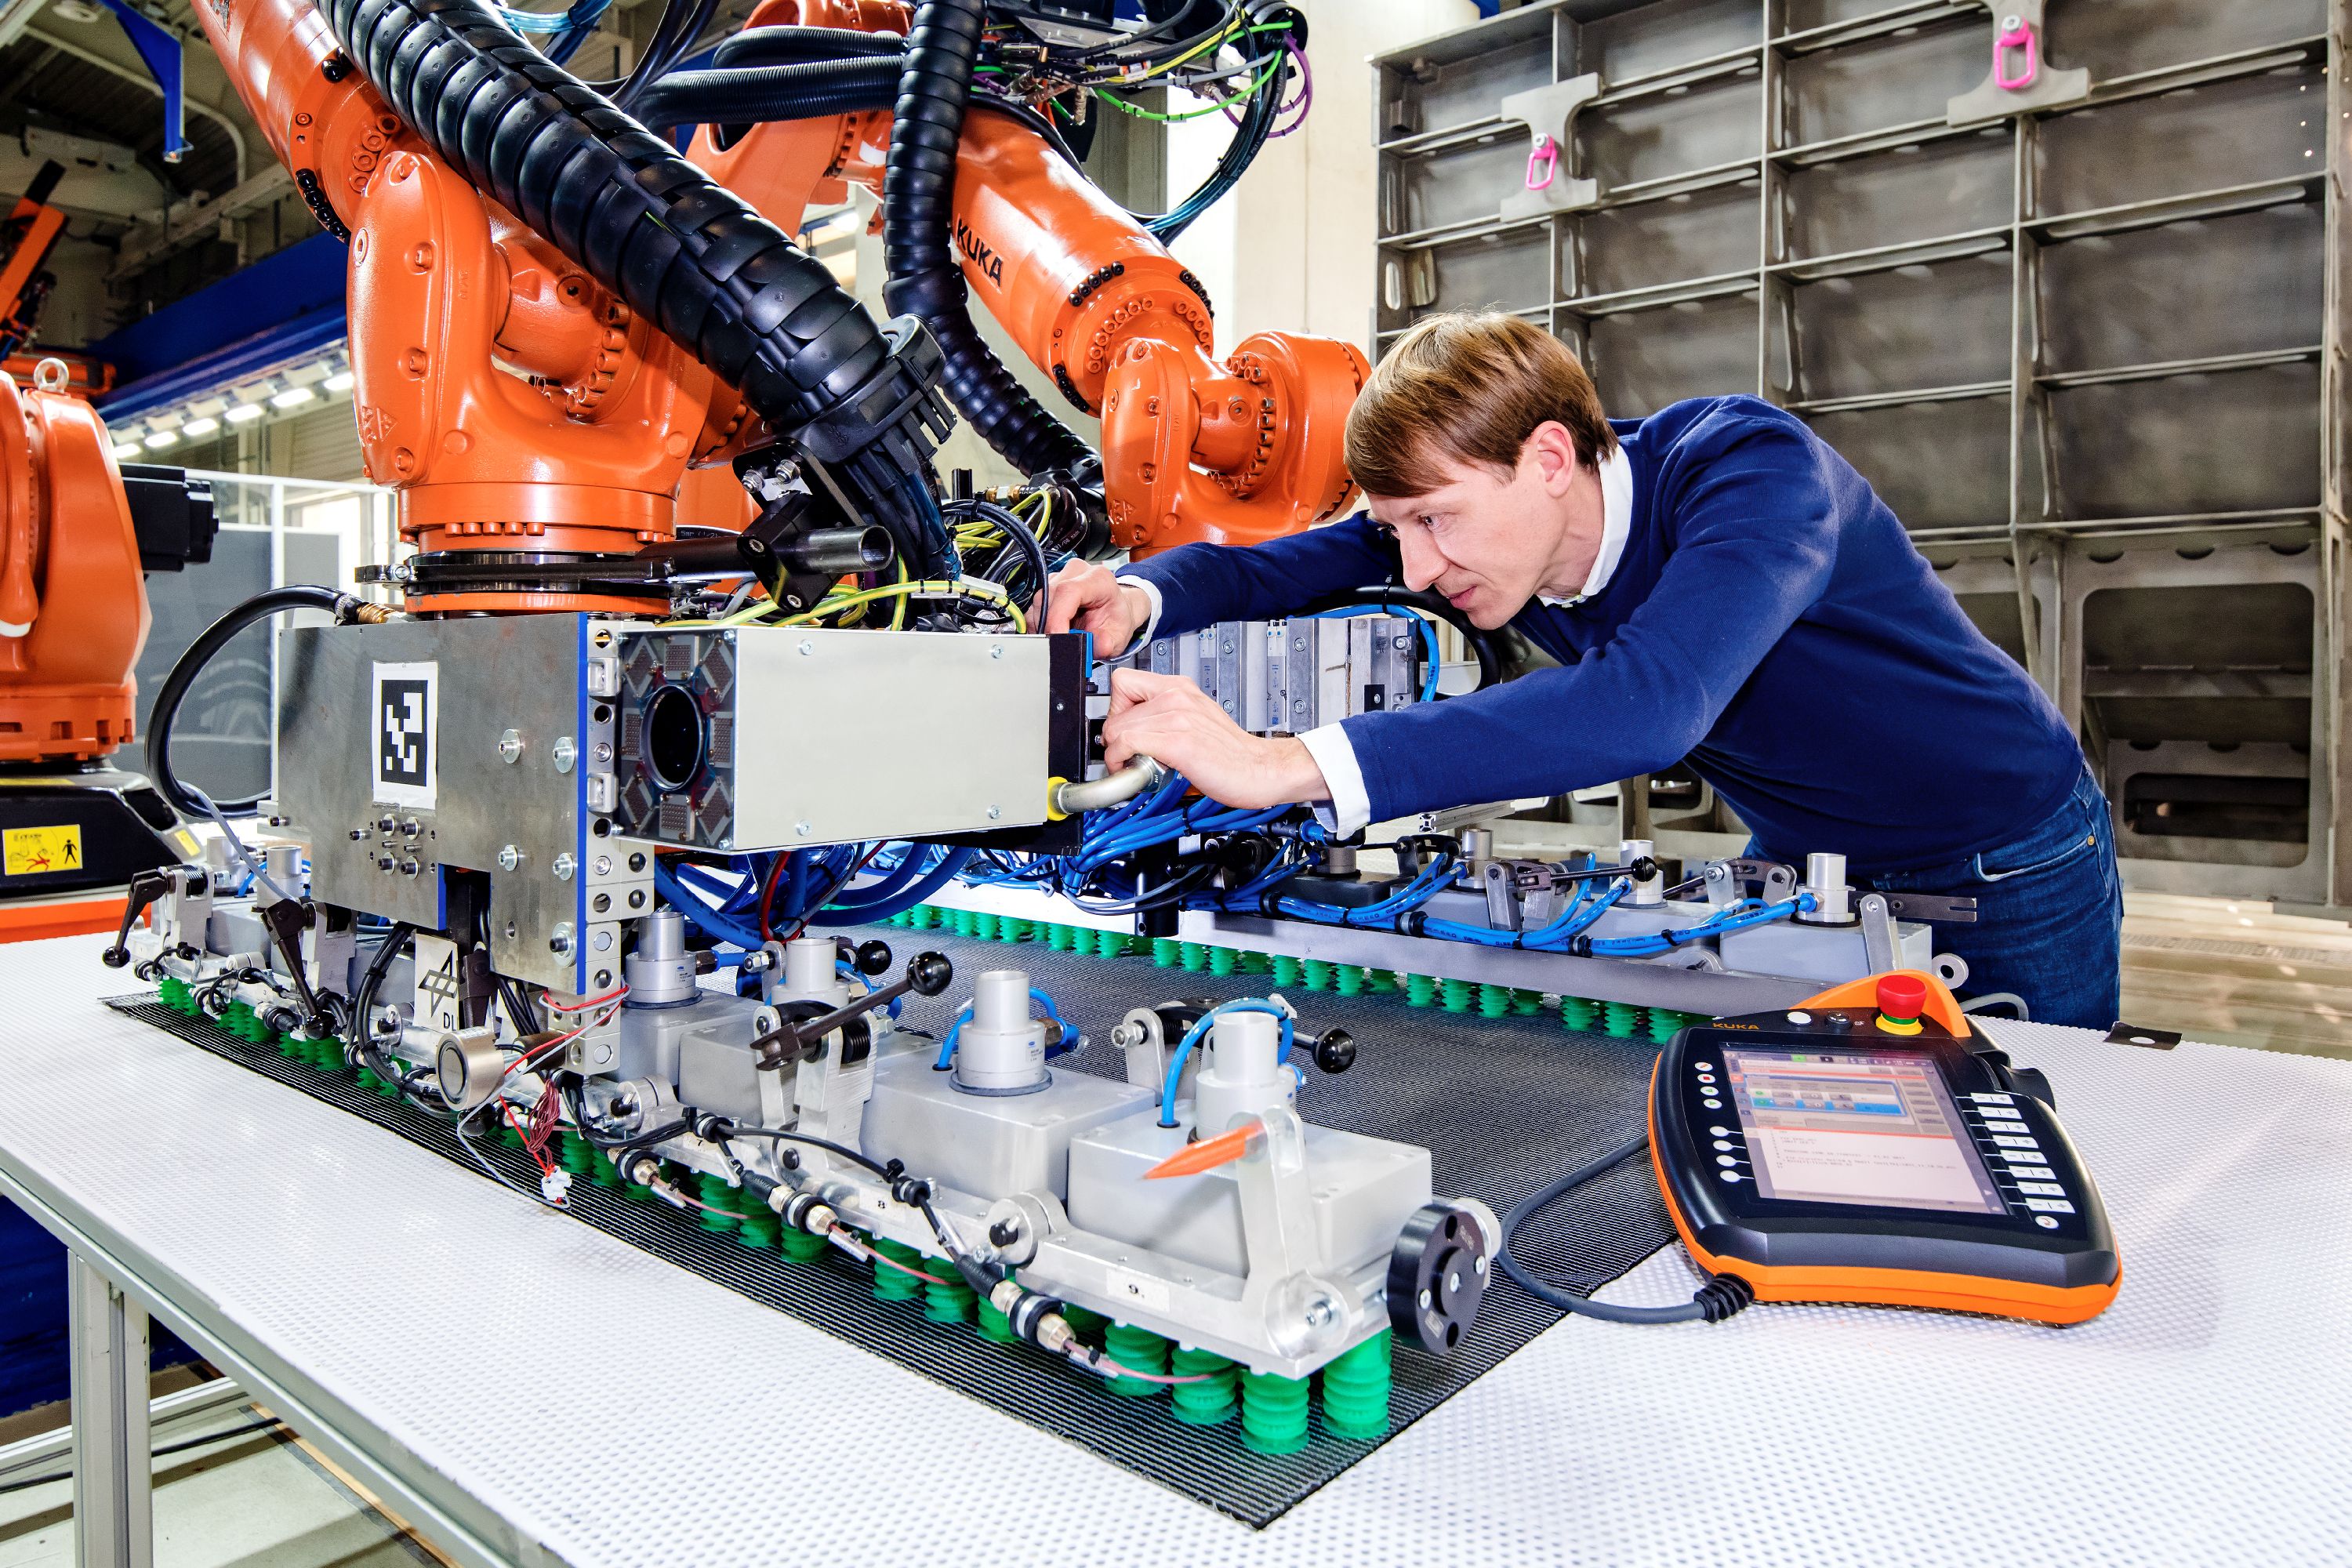
Untuk robot bekerja sama, end effector dikembangkan yang berisi enam modul yang dihubungkan oleh sendi bola. Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)

Setiap robot mengambil tepi kain lebar. Mereka lalu bekerja sama saat mengangkut kain untuk menciptakan geometri target yang diperlukan sebelum menempatkan kain ke dalam cetakan. Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)
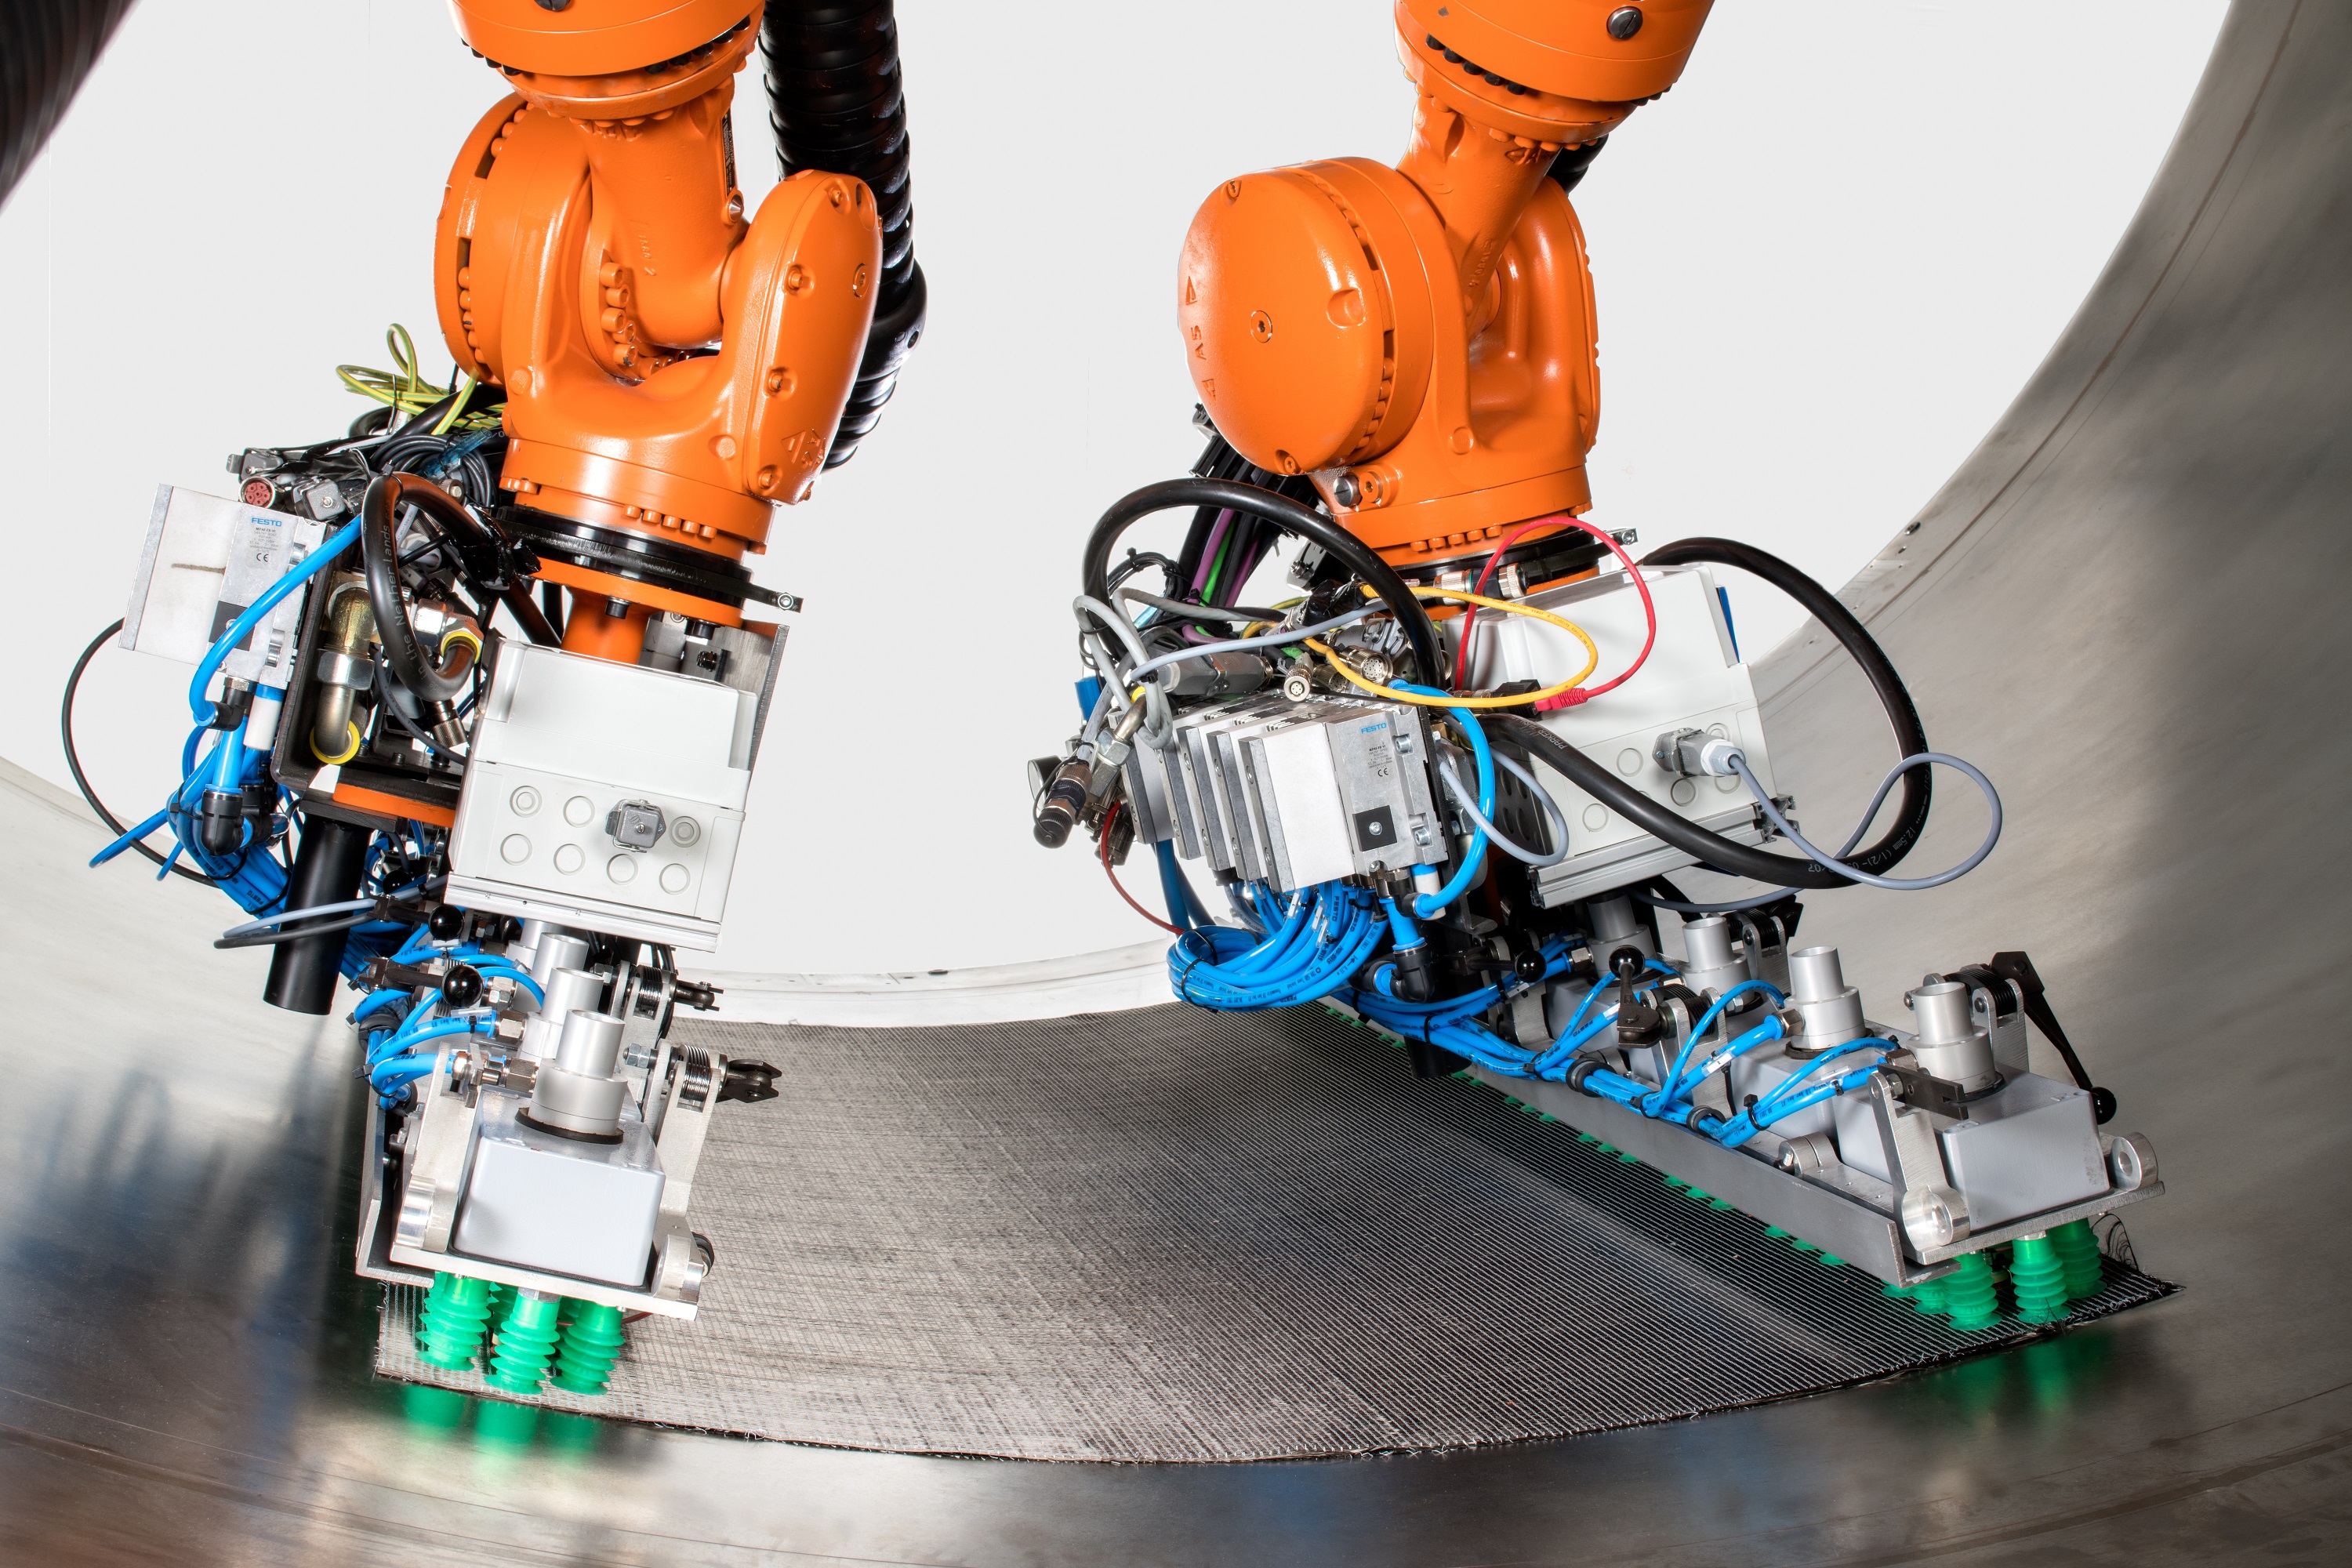
Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)
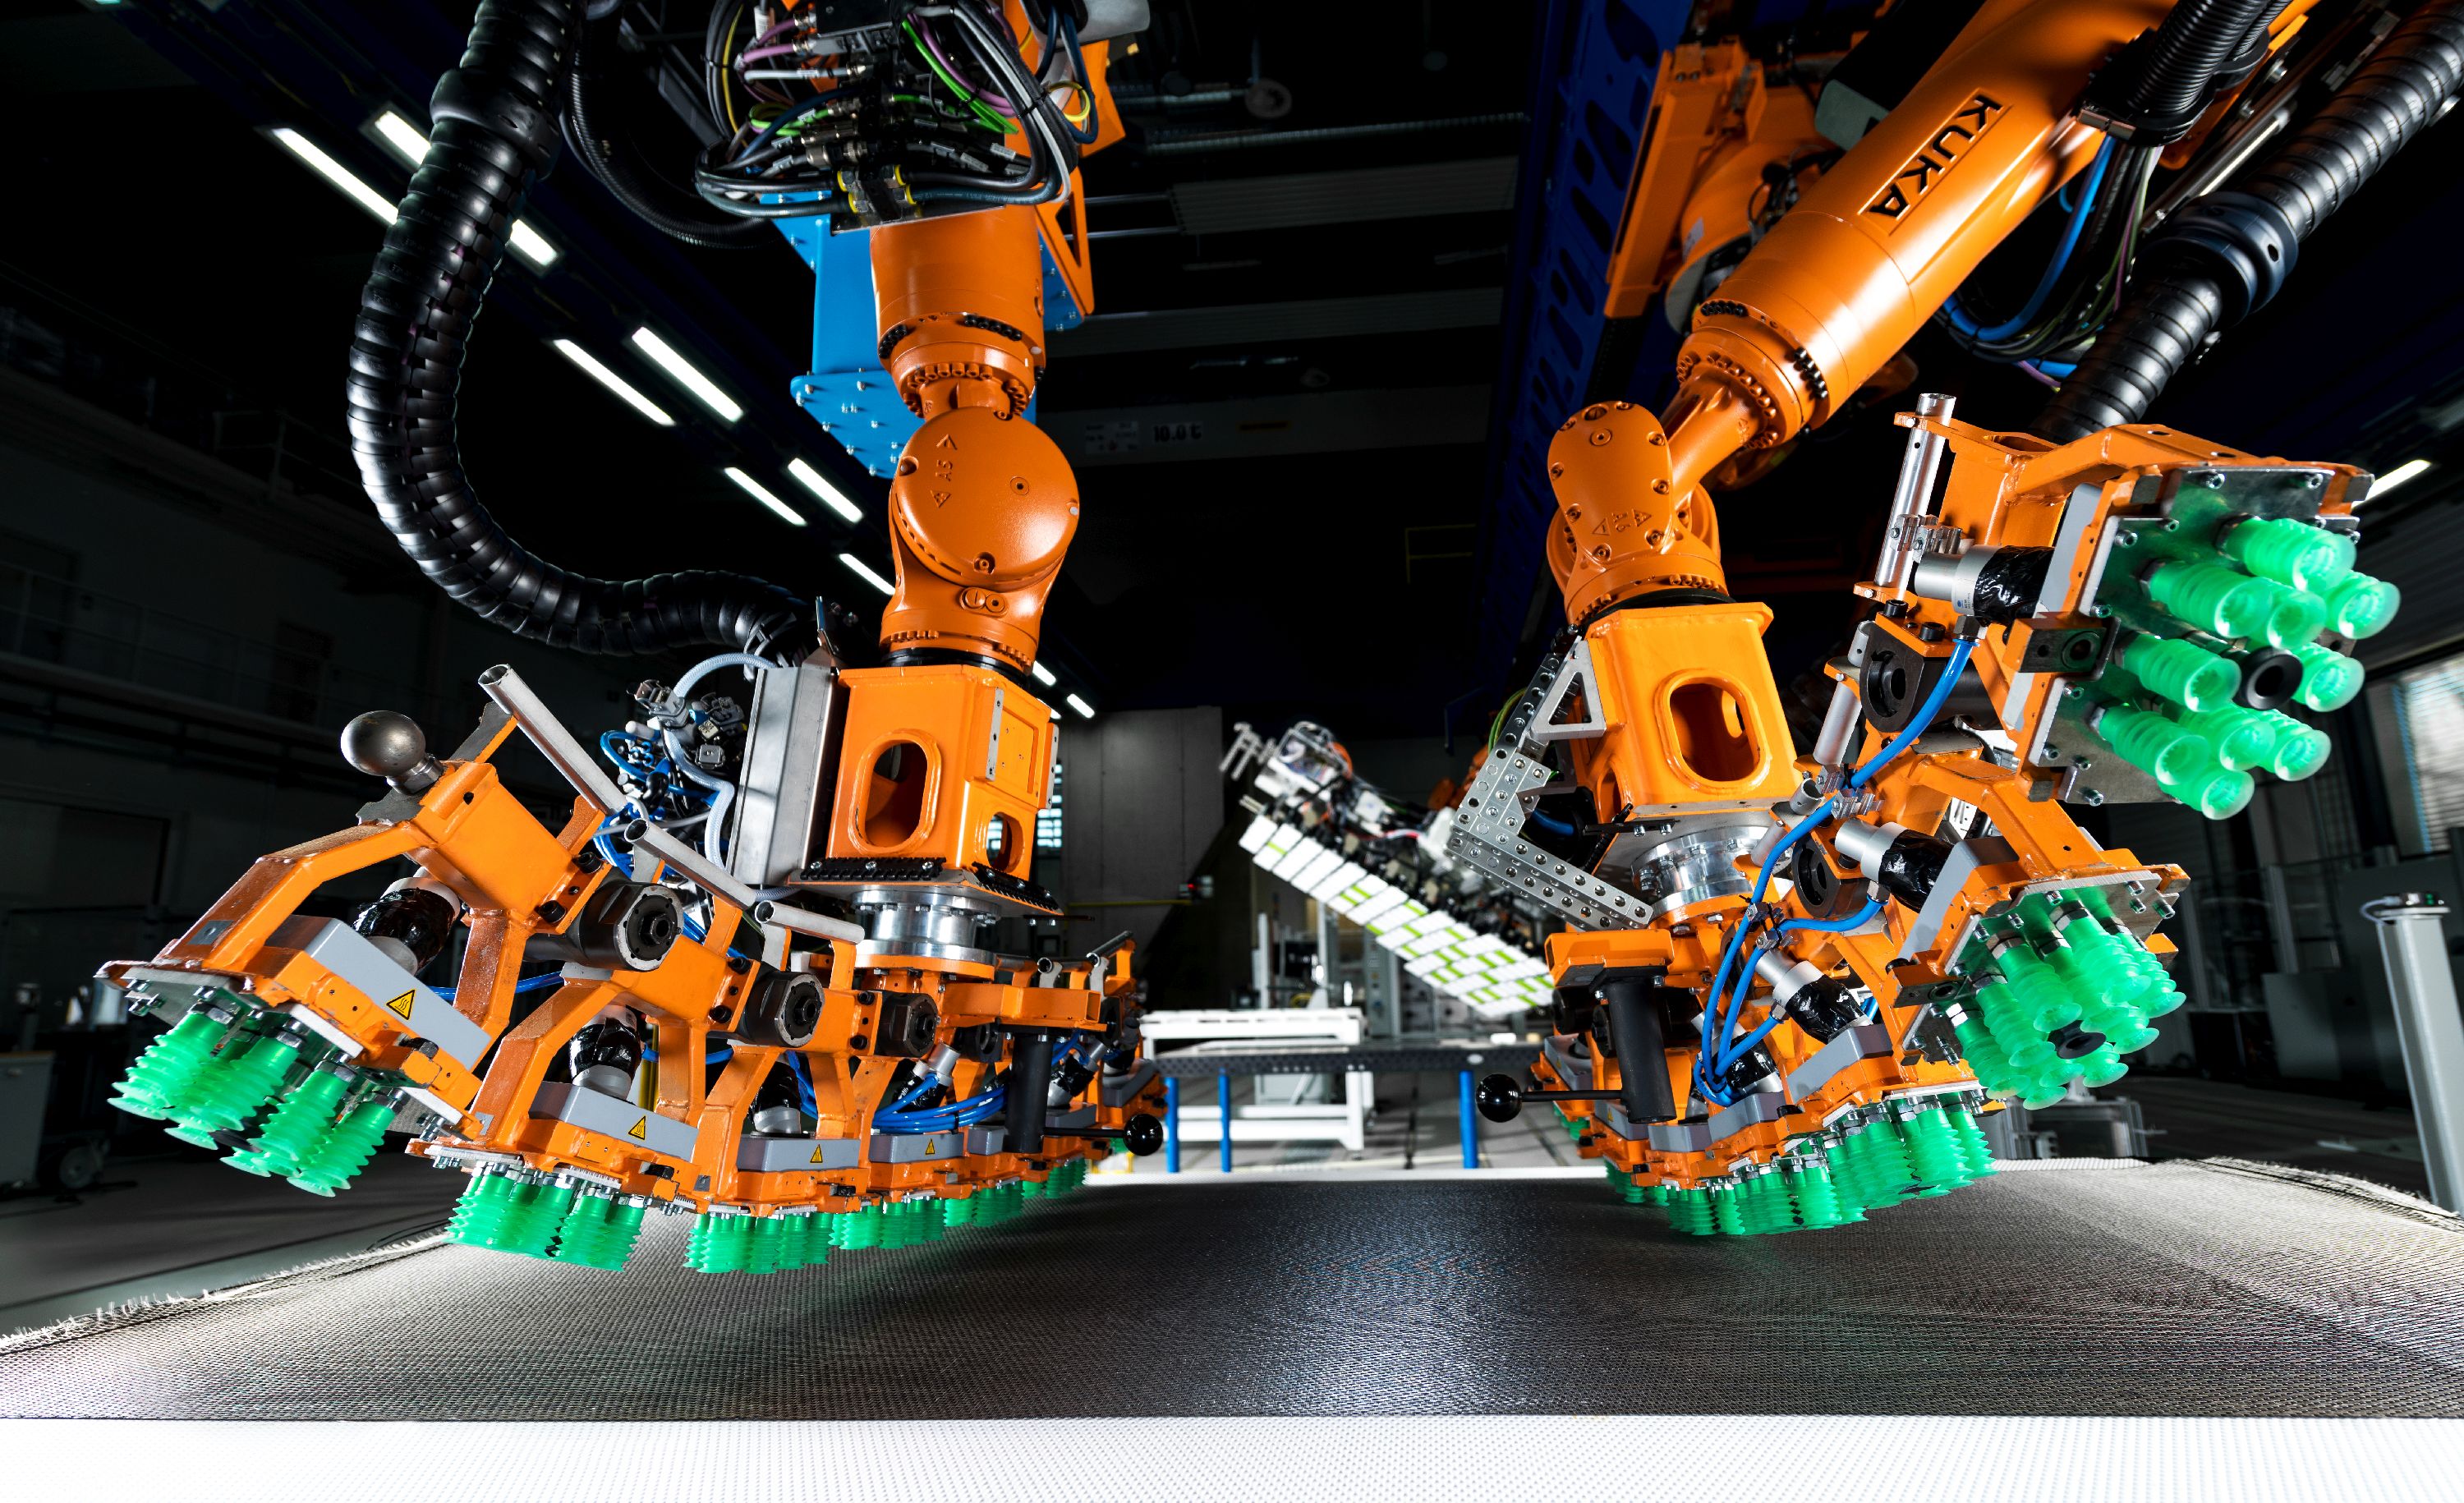
Close-up dari end effector robot kolaboratif. Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)
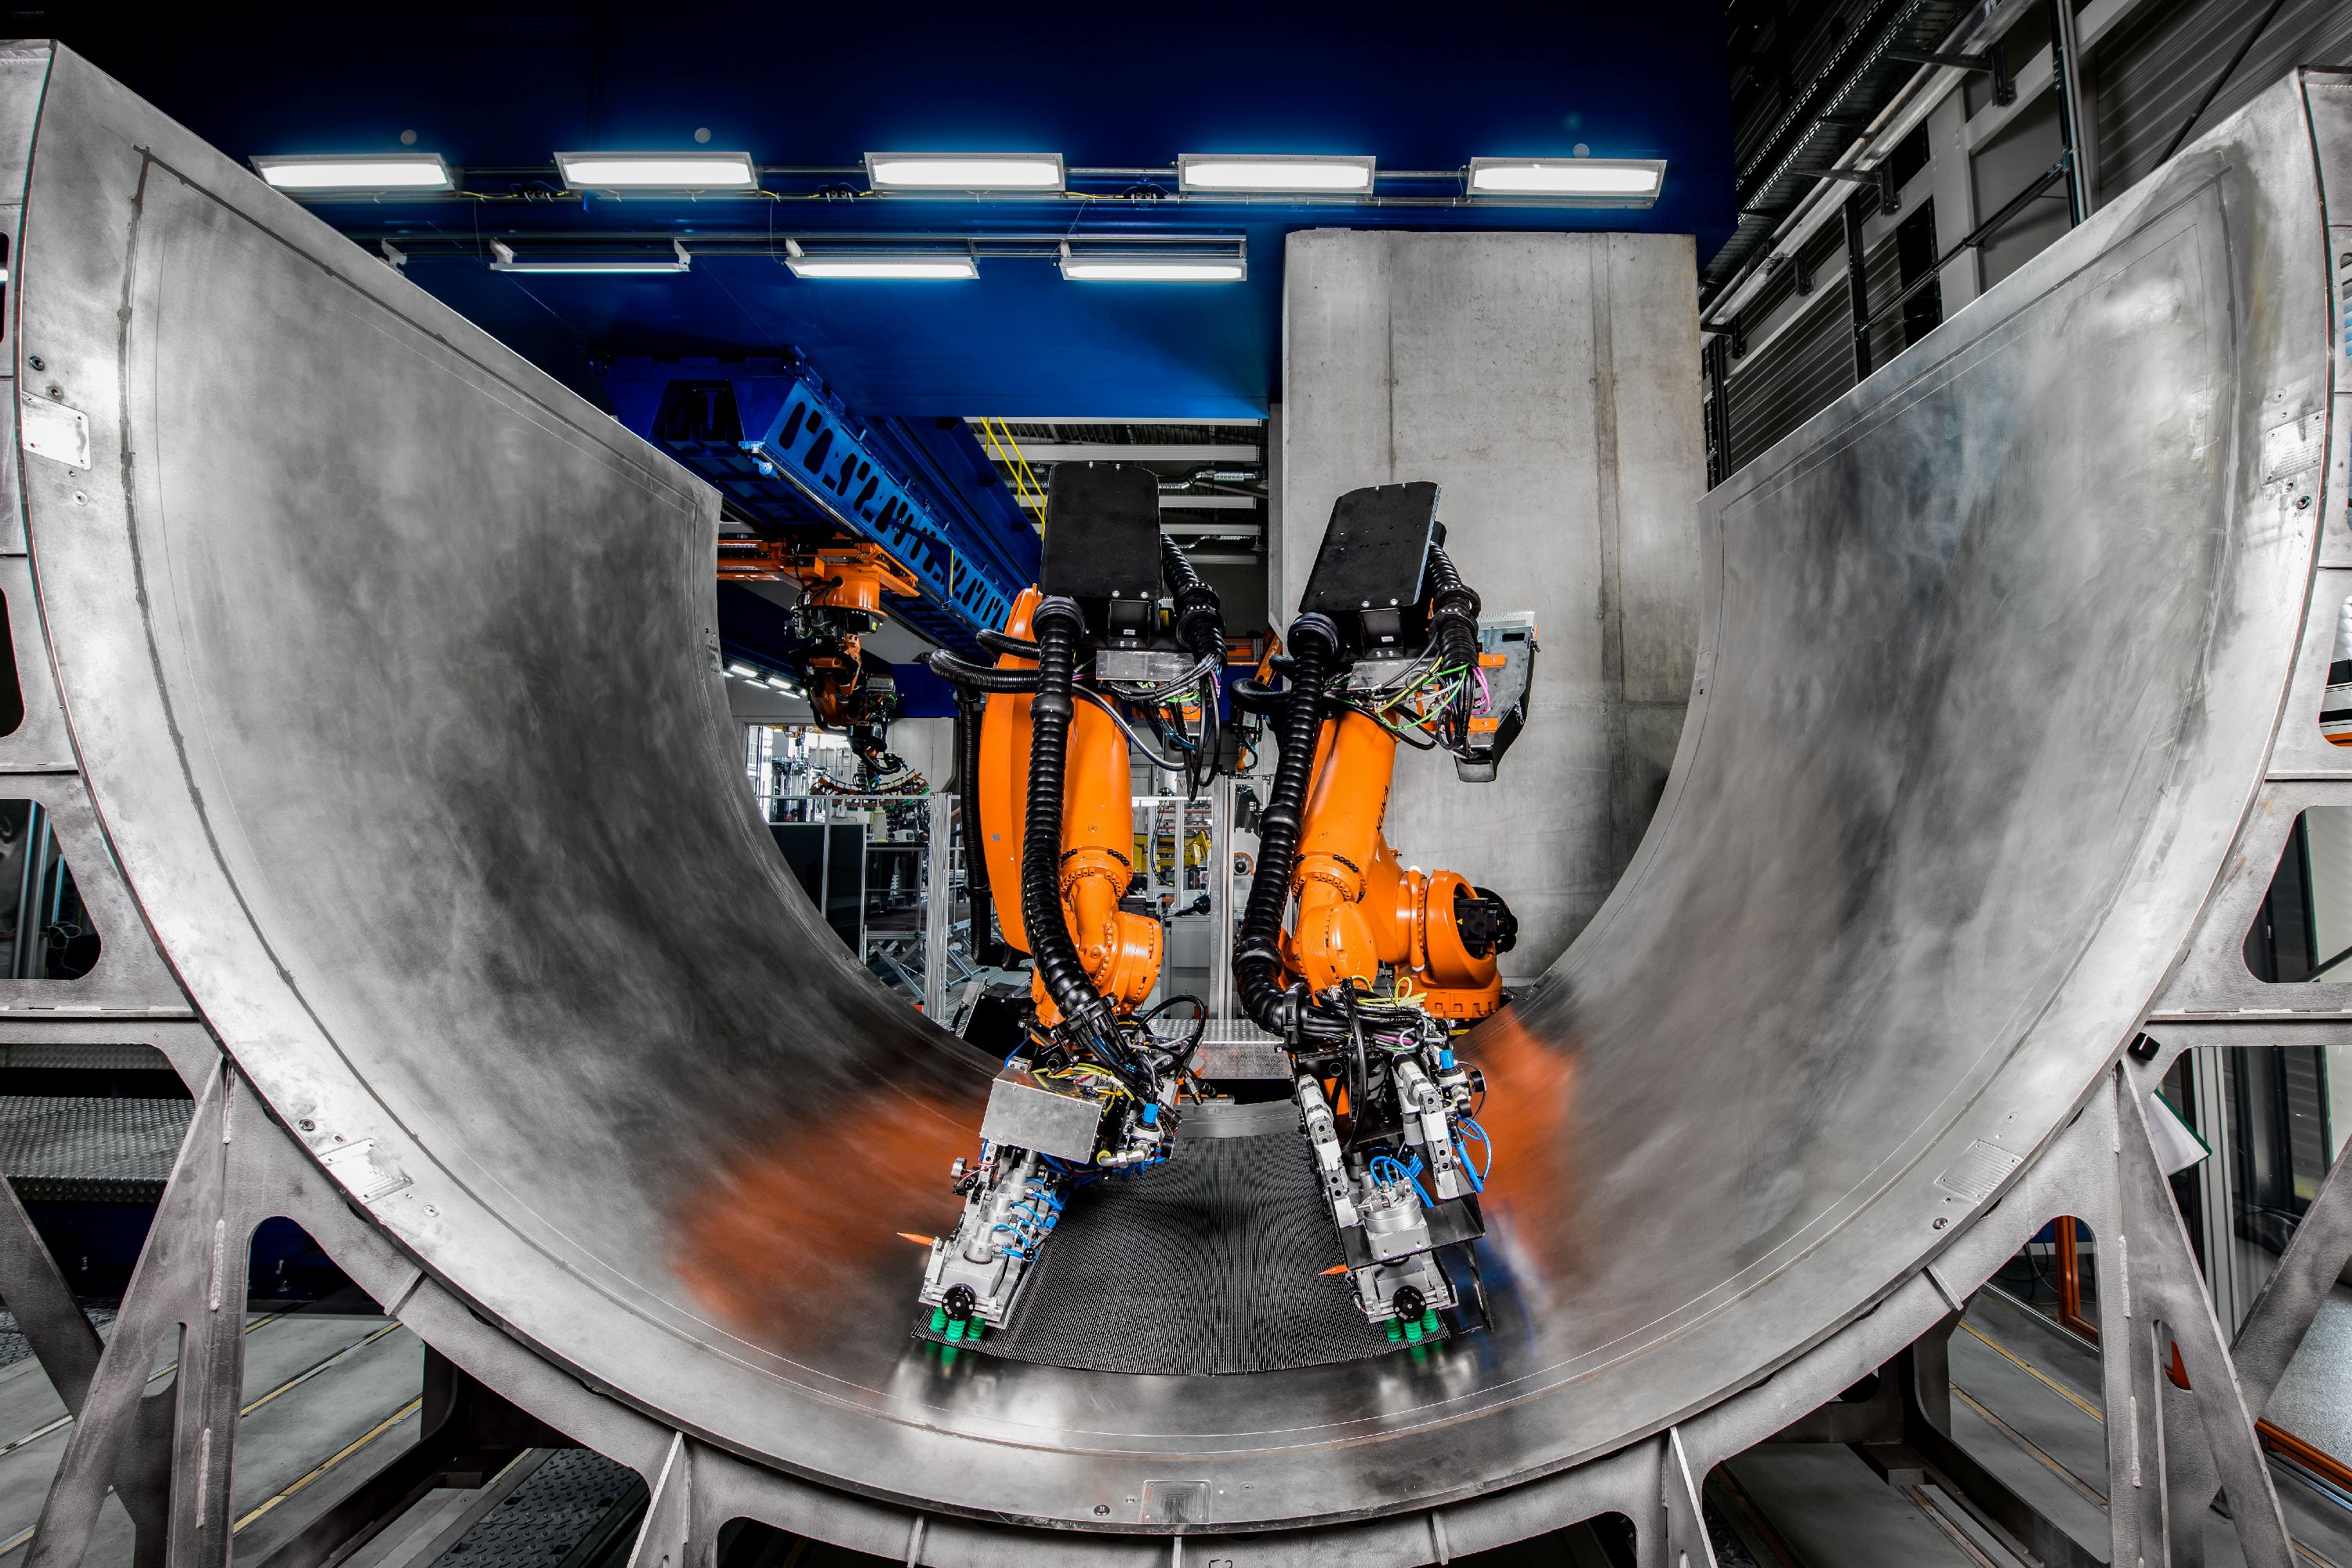
Sistem yang awalnya dikembangkan DLR untuk RPB belakang A320 sekarang juga telah dipertunjukkan untuk panel fuselage dan dirancang untuk fleksibel untuk berbagai aero-struktur besar, berdasarkan file desain digital-nya, tanpa mengajarkan kembali robot. Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)
Sebelum Berikutnya
Untuk plies berbentuk kecil hingga 1,5 kali 2,5 meter, jenis gripper kedua dikembangkan yang menggunakan 127 modul dilengkapi dengan vacuum suction untuk mengambil. “Gripper ini mengambil material dalam keadaan 2D dan lalu membenduknya ke geometri target,” Malecha menjelaskan. “Itu harus memutuskan modul 127 mana yang akan dipegang kokoh dan mana yang akan diizinkan meluncur untuk mengubah ply 2D menjadi bentuk 3D. Jadi, ini sangat mirip dengan cara tangan bekerja untuk draping. Kami melakukan banyak eksperimen dan memperoleh pengalaman tentang di mana memegang dan di mana melepaskan. Gaya dapat disesuaikan dengan seberapa intens modul memegang material.”
Inspeksi inline. Sensor optik di gripper modular memantau proses draping. Setelah menempatkan ply, end effector yang menggabungkan Leica T-Scan (Hexagon Manufacturing, Cobham, Inggris) dan sistem pengukuran sudut serat berbasis kamera oleh Profactor (Steyr, Austria) memeriksa kualitas. “Kami pertama kali mengukur sudut serat dan membandingkan dengan file CAD,” kata Malecha, “dan lalu kami mengukur tepi setiap potongan dan memeriksa posisinya terhadap file CAD.”
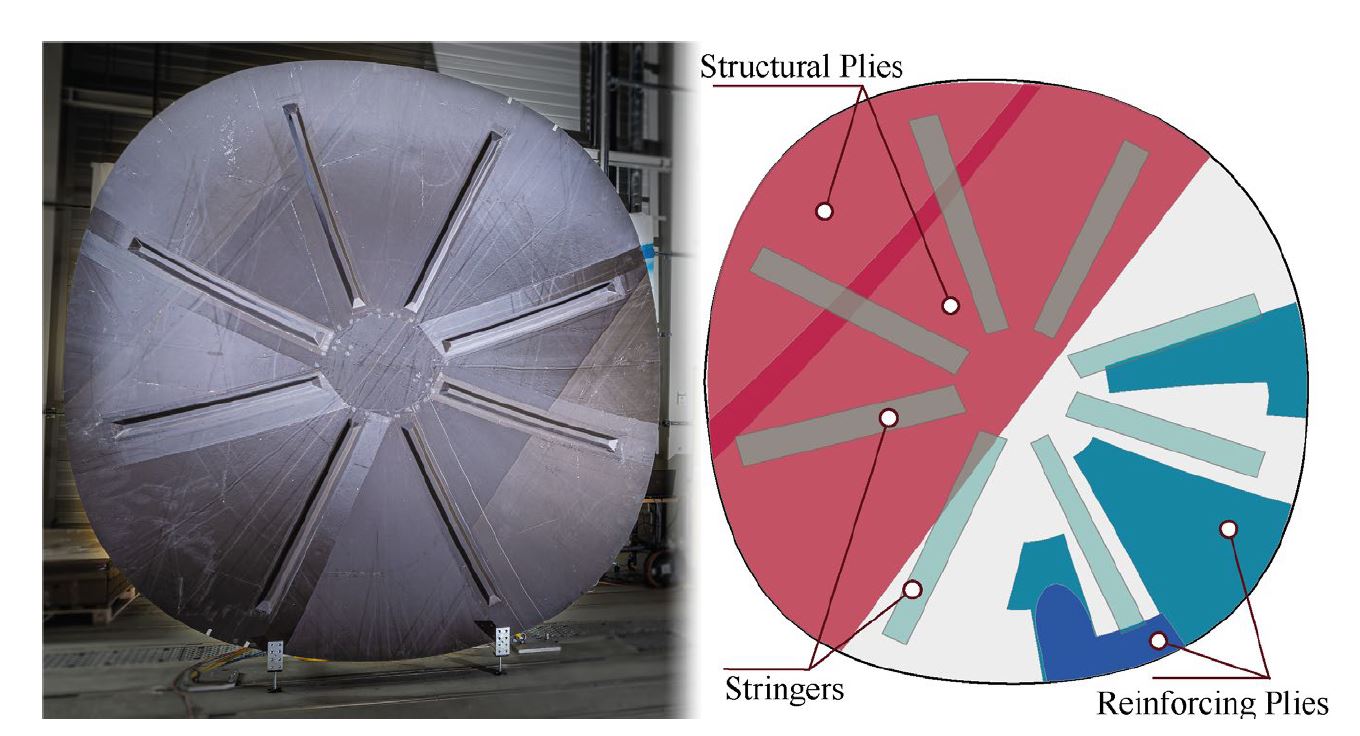
Stringer dan vacuum bagging. Setelah menyelesaikan preform, delapan stiffener (stringer) dipasang di atasnya. Untuk tugas ini, Multi Kinematic Gripper dikembangkan dan juga digunakan untuk menerapkan bahan bantu vacuum bagging. Gripper ini terdiri dari tiga robot 6-DOF kecil dan independen dan lengan rigid, semuanya dipasang di flange tengah robot industri 6-DOF. Bahan bantu vacuum bagging — peel ply, perforated release film dan resin flow media (bahan bantu sisi alat) — dipotong dan dipajang sebelumnya, dirancang untuk tempat ditempatkannya. “Mereka tidak perlu di-draping, hanya ditempatkan,” catat Malecha. Membran semi-permeable yang telah dibuat sebelumnya diterapkan secara semi-otomatis melalui end effector dengan mekanisme “seperti payung,” sementara placement tacky tape dan outer vacuum bag tetap manual tetapi juga dapat diotomatisasi.
Waktu siklus dan biaya. Bagi Malecha, tantangan terbesar adalah membangun sistem eksekusi manufaktur (MES) berbasis kecerdasan buatan (AI) modular untuk memantau dan mengontrol rantai proses. “Kami harus membangun sistem manajemen data yang dapat menggabungkan proses-proses yang sangat berbeda lalu memerintahkannya melalui MES melalui satu port pertukaran data,” katanya. “Kami dapat menggunakannya sesuai kebutuhan secara langsung, memungkinkan lebih banyak fleksibilitas dan penggunaan yang lebih luas daripada mengikuti urutan manufaktur yang ketat.”
Teknologi PROTEC NSR divalidasi dengan memproduksi demonstrator skala penuh pada Januari 2019, dan mencapai tingkat maturitas TRL 5-6 pertengahan 2019. Dibandingkan dengan state-of-the-art saat ini di PAG, rantai proses otomatis ini memotong waktu siklus aplikasi kain gulir sebesar 58% dan pick-and-place plies yang dipotong sebesar 50%. Biaya manufaktur untuk operasi ini dikurangi sebesar 11,5% dan 31%, masing-masing.
RPB termoplastik
“Proyek ini dimulai pada 2018 dengan PAG dan Institut für Verbundwerkstoffe (IVW, Kaiserslautern, Jerman) untuk menunjukkan apa yang mungkin dengan komposit termoplastik pada bagian besar dan struktur primer,” menjelaskan Dr. Stefan Jarka, manajer proyek Fast Lane RPB dan ahli teknologi pengelasan di ZLP Augsburg. “RPB bukan sebenarnya primer, karena persyaratan mekaniknya tidak setinggi sayap atau fuselage, tetapi ini menunjukkan apa yang mungkin untuk struktur datar besar, sedikit lengkung. Dalam waktu empat bulan, kami mengembangkan demonstrator RPB A320 sebagai contoh cara mengonversi struktur aluminium yang ada menjadi komposit termoplastik.”
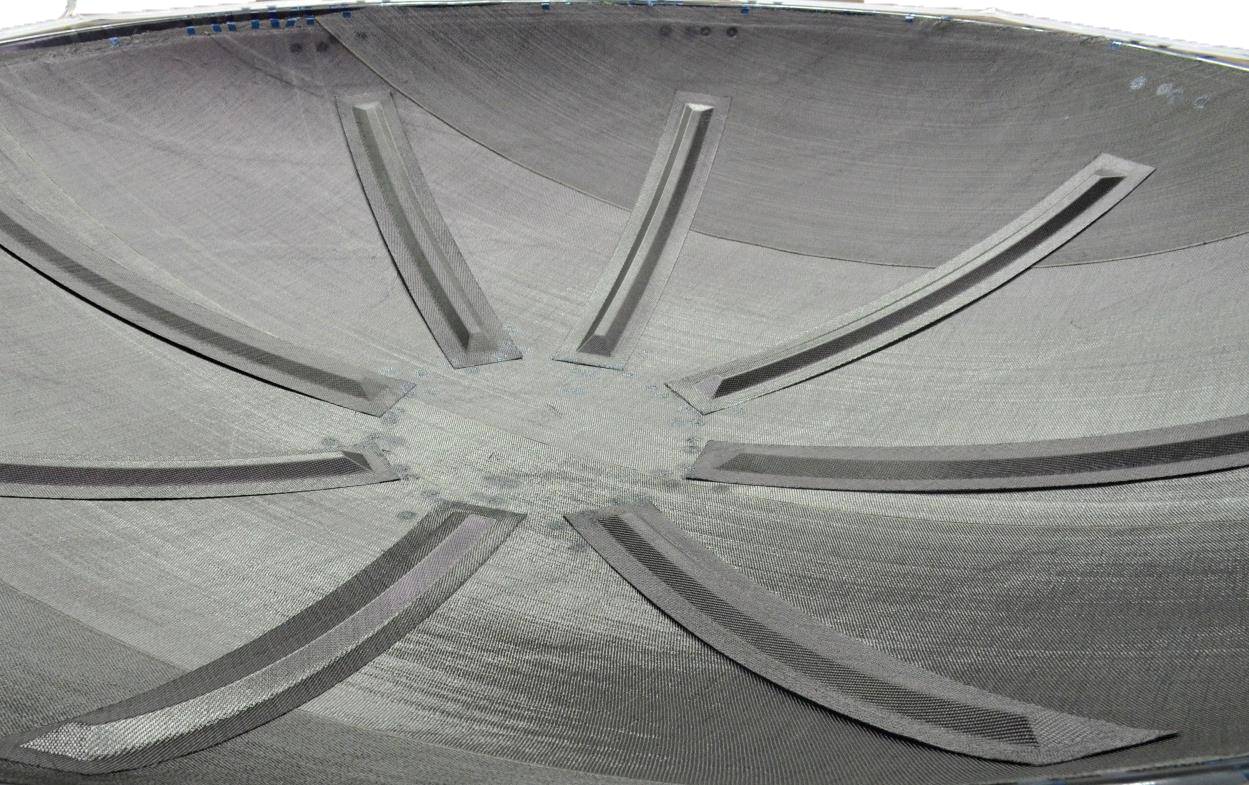
Demonstrator ini menggunakan organosheet kain serat karbon (CF)/polyphenylene sulfide (PPS) Cetex (Toray Advanced Composites, Nijverdal, Belanda) dan resistance welding. Elemen resistensi antara dua permukaan yang akan di-lasi menghasilkan panas dan tetap berada dalam struktur yang di-lasi. GKN Fokker (Hoogeveen, Belanda) telah menggunakan teknik ini selama bertahun-tahun untuk menghasilkan pintu landing gear dan leading edge tetap pesawat. Untuk RPB A320 ini, tim ZLP menggunakan elemen resistensi CF alih-alih mesh stainless steel konvensional.
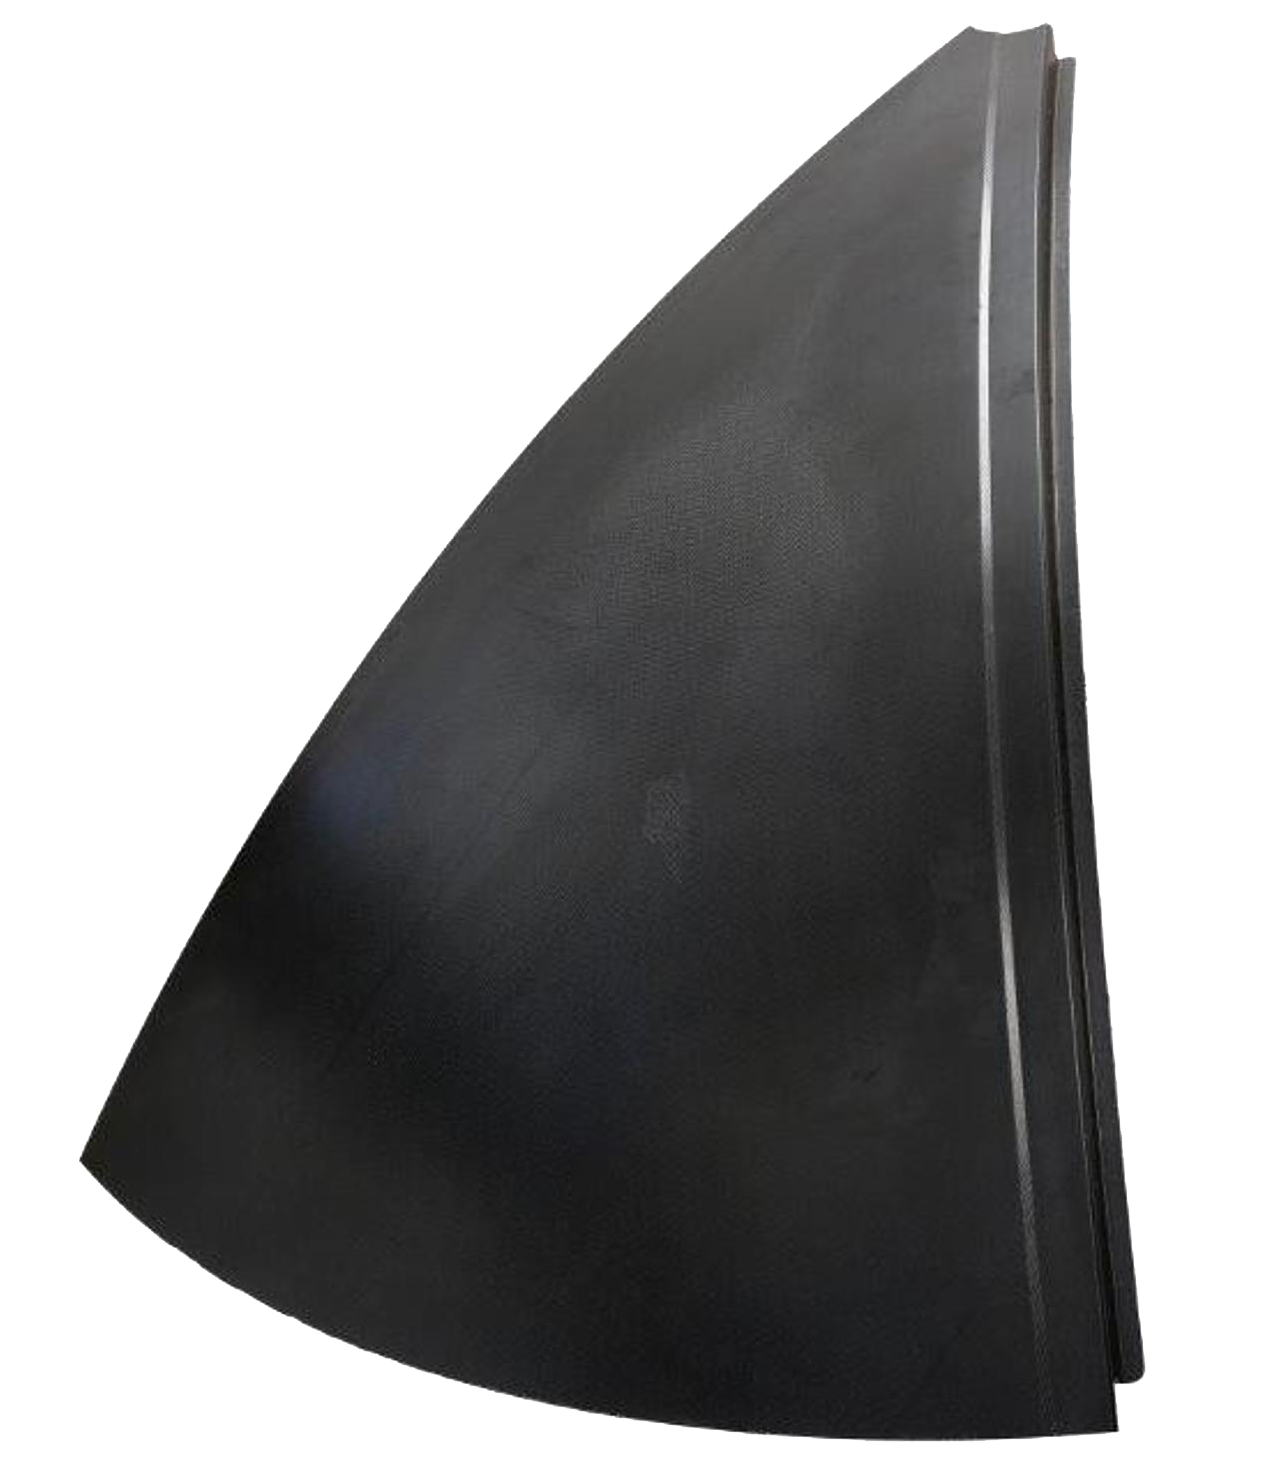
“RPB komposit termoplastik seharusnya memiliki harga yang sama atau lebih murah, tetapi bahan jauh lebih mahal,” catat Larsen. Jadi, pengurangan biaya produksi karena otomatisasi menjadi kunci, serta penggunaan delapan bagian petal identik. “Bagian-bagian ini diperlukan untuk membentuk bentuk lengkung ganda bagian,” Jarka menjelaskan. “Temoforming sebagai satu bagian tunggal akan membutuhkan press yang sangat besar yang akan terlalu mahal. Jadi, delapan bagian lebih kecil di-press-mold oleh IVW menggunakan alat logam yang cocok dan kami merakitnya menggunakan pengelasan otomatis. Tingkat otomatisasi untuk press-forming termoplastik lebih tinggi dibandingkan komposit termoakur. Anda sebagian besar menggunakan alat logam yang cocok, dengan suhu tinggi namun konstan sebagai masalah utama, tetapi ini juga membuat siklus press otomatis sangat cepat.”
Langkah proses keseluruhan untuk demonstrator RPB ditunjukkan pada Gambar 2. “Proses pengelasan yang kami gunakan bukan baru,” kata Jarka, “tetapi harus dikembangkan lebih lanjut untuk menyambungkan lembaran panjang 1,5 meter [dan lebar 40 milimeter] untuk bagian diameter 3 meter dan mengintegrasikan sistem inspeksi kualitas. Komponen pertama kali diposisikan dengan benar menggunakan jig positioning lalu energi listrik diterapkan untuk menghasilkan leleh plastik di zona las.”
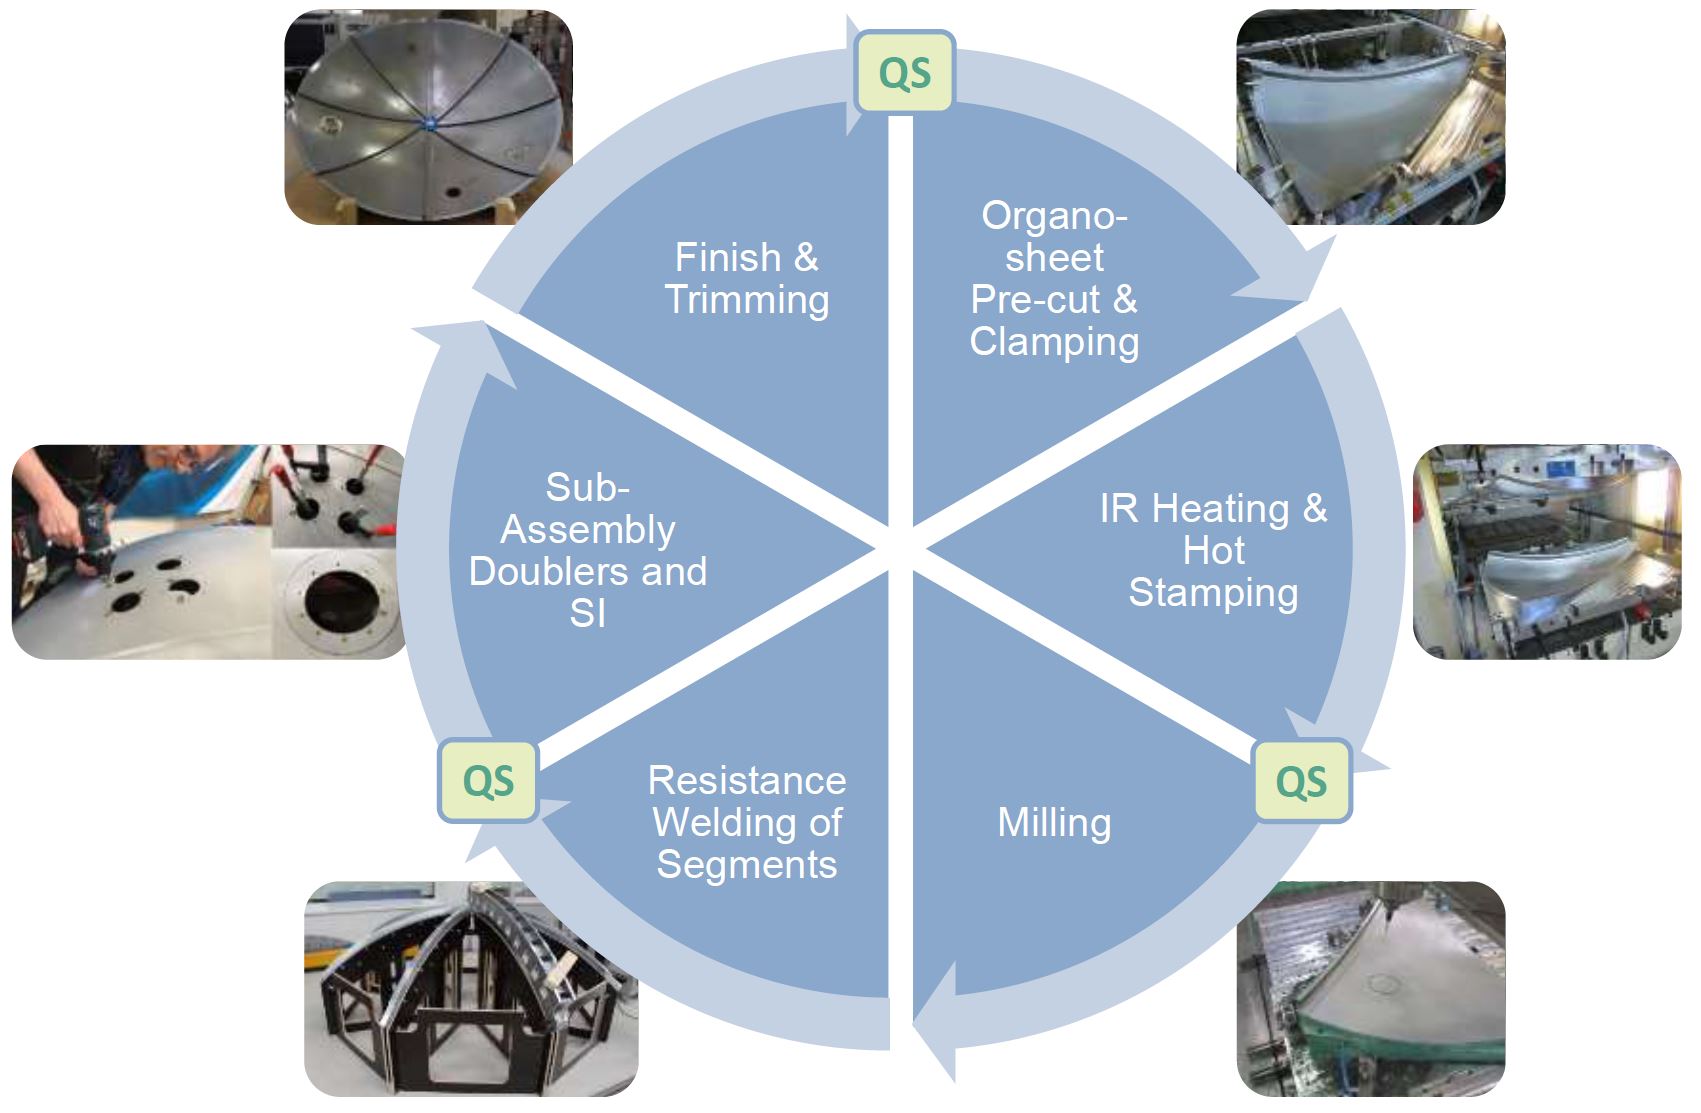
Gambar 2. Langkah proses RPB termoplastik
Langkah proses yang digunakan untuk menghasilkan delapan bagian (bawah) dari stamp-formed CF/PPS organosheet yang kemudian dihubungkan melalui resistance welding untuk membentuk demonstrator bulkhead A320. Kredit Foto: Institut Struktural dan Desain German Aerospace Center (DLR)
Integrasi QA. “Kami mencoba termografi, baik flash lamp- maupun ultrasonic-activated, tetapi tidak begitu mudah untuk mengukur zona las dengan ini,” Jarka menjelaskan. “Termografi sangat cepat, tetapi tidak mudah memberitahu Anda apakah Anda memiliki konsolidasi yang baik.” Sebaliknya, mereka menggunakan test rig standar untuk membuat beberapa sampel las, mengukur arus, tegangan dan suhu. “Kami kemudian memeriksanya dengan ultrasonic testing (UT) dan membuat korelasi antara parameter proses dan konsolidasi yang baik,” kata Larsen. “Jika kita memiliki parameter yang baik, maka kita memiliki bagian yang baik. Kami juga telah membangun simulasi proses untuk membandingkan data yang kami peroleh selama pengelasan dengan baseline awal yang kami tentukan.”
Otomatisasi dan waktu siklus. “Seluruh proses sangat cepat, pada skala bagian otomotif,” kata Jarka. “Kami mencapai TRL 3 dalam ulasan 2019 dan sejak itu mematangkan ke TRL 4. Kami akan mencapai TRL 6 pada akhir 2021.” Sebelum pandemi, PAG telah menunjukkan akan memasukkan RPB termoplastik ke dalam produksi pada 2021. Meskipun masa depan sekarang kurang jelas, RPB termoplastik masih dianggap sebagai pengubah permainan “fuselage of tomorrow,” mengurangi berat dari 41 menjadi 35 kilogram, waktu proses dan assembli sebesar 75% dan biaya bagian keseluruhan lebih dari 10%.
Membandingkan komposit TS dan TP
“Proses termoplastik begitu cepat sehingga Anda bisa lebih murah daripada aluminium dan bahkan mencapai tingkat produksi 100 pesawat per bulan,” kata Jarka. “RPB adalah aplikasi yang baik untuk pengelasan termoplastik tetapi juga untuk otomatisasi,” kata Malecha. “RPB serat kering cetak cair lebih mahal untuk diotomatisasi.”
“Tetapi otomatisasi ini menarik karena Anda bisa mendapatkan keuntungan nyata dengan mengotomatisasi hanya beberapa sub-proses,” kata Larsen. “Sebagai contoh, dengan mengotomatisasi auxiliaries, kami dapat menyelesaikan vacuum bagging dalam sekitar satu jam, sekitar 10 kali lebih cepat daripada proses manual.” Namun, dia mengakui bahwa biaya adalah hambatan besar untuk menerapkan perbaikan semacam itu. “Biaya alat digital, robot dan pengembangan terlalu besar untuk satu bagian tunggal, seperti RPB. Namun jika kami dapat mengembangkan pendekatan modular di mana Anda dapat menggunakan sistem ini untuk banyak bagian, maka biaya ini dapat dibagikan lebih luas, sehingga terjangkau saat dihitung dengan waktu dan tenaga kerja yang berkurang.” ZLP memang telah mencapai hal ini, sebagaimana dijelaskan dalam fitur CW Juli 2020: “Composites 4.0: Digital transformation, adaptive production, new paradigms.”
“Belum banyak perbandingan antara struktur komposit termoakur dan termoplastik,” kata Malecha. “Tetapi kami mulai membandingkan proses termoakur dan termoplastik.” Dia menargetkan tujuan berikutnya untuk menunjukkan bahwa las termoplastik memiliki properti yang diperlukan untuk sayap dan fuselage pesawat. Dan performa ini juga harus ditunjukkan untuk sayap besar terintegrasi cetak cair, misalnya. Itulah tepat apa yang diusulkan oleh program MFFD dan WOT. Dan kami menunggu hasilnya, serta hasil dari banyak proyek Clean Sky 2 dan EC lainnya, untuk menunjukkan langkah berikutnya.



