ULTEM & PEEK: Menguasai Bahan Pencetakan 3D Tinggi Performa
\n
Termoplastik berkinerja tinggi, seperti PEI, PAEK dan PPSU, semakin diminati untuk aplikasi manufaktur grade industri.
\n
Dalam bidang manufaktur aditif, Fused Deposition Modelling (FDM) adalah teknologi paling umum untuk mencetak dengan filament ini.
\n
Dalam tutorial ini, kami menjelajahi pencetakan 3D dengan termoplastik berkinerja tinggi, mencakup keuntungan, kekurangan, aplikasi, dan persyaratan pencetakan utama.
\n
Mengapa Menggunakan Termoplastik Berkinerja Tinggi?
\n
Tidak seperti PLA atau ABS, termoplastik berkinerja tinggi menawarkan properti mekanis yang superior—kekuatan, daya tahan, resistensi panas dan kimia—menjadikan mereka ideal untuk aplikasi teknik.
\n
Bahan
\n
PEI (ULTEM)
\n
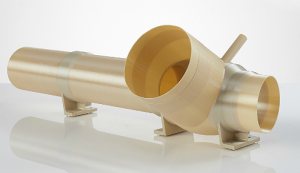
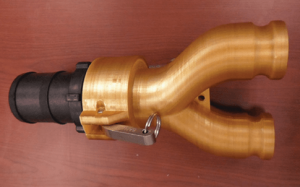
Polyetherimide (PEI), dikenal komersial sebagai ULTEM, adalah termoplastik teknik berkinerja tinggi yang tersedia dalam warna amber atau transparan. ULTEM 9085 dan ULTEM 1010 adalah grade yang paling banyak digunakan; Sabic baru-baru ini memperkenalkan dua varian baru berbasis ULTEM-1010.
\n\n
ULTEM 9085: Manfaat Utama
\n
\n
Retardan api inherently (FST-compliant, sertifikat untuk komponen pesawat)
\n
Rasio kekuatan-ke-bobot tinggi—lebih ringan dari aluminium namun daya tahan dampak setara
\n
Suhu defleksi panas 167 °C
\n
Resistensi kimia yang sangat baik terhadap cairan otomotif, larutan air, dan alkohol
\n
\n
Aplikasi
\n
Ideal untuk bagian penerbangan dan otomotif: komponen interior, saluran angin, pelindung listrik, dan alat kustom. Latécoère menggunakan ULTEM 9085 untuk membuat alat pesawat 50 % lebih ringan.
\n
Pengaturan printer yang direkomendasikan
\n
\n
Suhu extruder: 350 – 380 °C (ekstruder logam murni)
\n
Suhu panci cetak: 140 – 160 °C
\n
Penutup panci: Kapton tape, FR4 yang sedikit digosok, atau perf board
\n
Enclosure dipanaskan: diperlukan (lingkungan bangun hangat hingga panas)
\n
Kecepatan pencetakan: 20 – 30 mm/s
\n
\n
ULTEM 1010: Manfaat Utama
\n\n
\n
Kekuatan tarik tertinggi di antara filament FDM
\n
Stabilitas termal yang sangat baik—toleransi sterilisasi uap
\n
Kompatibel bio (ISO 10993/USP Class VI)
\n
Sertifikasi kontak makanan NSF 51
\n
\n
Aplikasi
\n
Digunakan di komponen penerbangan luar kabin, bagian otomotif, alat produksi makanan, dan peralatan medis kustom seperti panduan bedah dan loyang.
\n
Pengaturan printer yang direkomendasikan
\n
\n
Suhu extruder: 370 – 390 °C (ekstruder logam murni)
\n
Suhu panci cetak: 120 – 160 °C
\n
Penutup panci: Kapton tape, FR4 yang sedikit digosok, atau perf board
\n
Enclosure dipanaskan: diperlukan
\n
Kecepatan pencetakan: 20 – 30 mm/s
\n
\n
Keluarga PAEK (PEKK & PEEK)
\n
Polyaryletherketone (PAEK) mencakup PEEK dan PEKK—keduanya termoplastik suhu tinggi dan kekuatan tinggi.
\n
PEEK: Manfaat Utama
\n
\n
Resistensi panas hingga 260 °C
\n
Rasio kekuatan-ke-bobot yang sangat baik dan resistensi aus
\n
Resistensi kimia yang kuat terhadap pelarut, asam, dan basa
\n
Kompatibel dengan sterilisasi autoclave
\n
\n
Aplikasi
\n\n
Airbus Helicopters mengganti fitting pintu aluminium pada A350 XWB dengan PEEK, memotong berat sebesar 40 % dan meningkatkan fungsionalitas. PEEK juga cocok untuk bearing otomotif, bagian piston, dan prosedik kustom.
\n
Pengaturan printer yang direkomendasikan
\n
\n
Suhu extruder: 360 – 450 °C (ekstruder logam murni)
\n
Suhu panci cetak: ≥120 °C
\n
Penutup panci: Kapton tape
\n
Enclosure dipanaskan: 70 – 150 °C
\n
Kecepatan pencetakan: 10 – 50 mm/s (lapisan 0,2 mm)
\n
\n
PEKK: Manfaat Utama
\n
\n
Kekuatan, keawetan, dan resistensi aus yang tinggi
\n
Resistensi panas dan kimia yang superior
\n
\n
Aplikasi
\n
Cocok untuk komponen yang terkena jet fuel, minyak, dan hidrolik; digunakan di komponen pesawat luar angkasa dengan outgassing rendah. Starliner Boeing menggabungkan lebih dari 500 bagian PEKK, menawarkan penghematan biaya sekitar 60 %.
\n
Pengaturan printer yang direkomendasikan
\n
\n
Suhu extruder: 345 – 375 °C (ekstruder logam murni)
\n
Suhu panci cetak: 120 – 140 °C
\n
Penutup panci: Kapton tape
\n
Enclosure dipanaskan: 70 – 150 °C
\n
Kecepatan pencetakan: 20 – 50 mm/s (lapisan 0,2 mm)
\n
\n
PPSU (PPSF)
\n
Polyphenylsulfone (PPSU) termasuk termoplastik pencetakan 3D yang paling kuat untuk teknik.
\n
PPSU: Manfaat Utama
\n
\n
Suhu defleksi panas 205 °C dan resistensi kimia yang tinggi
\n
Kuat dan tahan lama
\n
Resistensi tinggi terhadap radiasi gamma; mampu sterilisasi (EtO, uap, plasma, panas kering, dingin)
\n
\n
Aplikasi
\n
Serbaguna di seluruh otomotif, medis, dan cetakan injeksi volume rendah. Resistensi sterilisasi uapnya menjadikannya ideal untuk alat medis; bagian otomotif di bawah kap dan pelindung elektronik juga mendapat manfaat.
\n
Pengaturan printer yang direkomendasikan
\n
\n
Suhu extruder: 360 – 390 °C (ekstruder logam murni)
\n
Suhu panci cetak: 140 – 160 °C
\n
Penutup panci: Kapton tape
\n
Enclosure dipanaskan: diperlukan
\n
Kecepatan pencetakan: 1000 mm/min
\n
\n
Keterbatasan Termoplastik Berkinerja Tinggi
\n
Tantangan utama termasuk biaya bahan yang tinggi dan kebutuhan akan keahlian pencetakan canggih. Ketersediaan printer FDM yang terbatas dapat menangani suhu ini dan kebutuhan akan pemrosesan pasca (misalnya, annealing untuk PEEK/PEKK) juga membatasi adopsi.
\n
Kesimpulan
\n
Termoplastik berkinerja tinggi berkembang pesat. Properti unik mereka sering menyediakan alternatif hemat biaya dan ringan dari alloy logam, membuka peluang baru untuk desain teknik. Seiring produsen memperluas portofolio bahan, harga diharapkan menurun, memperluas cakupan aplikasi dan memperkuat masa depan pencetakan 3D berkinerja tinggi.




 \n