Panduan Lengkap Pemesinan CNC: Teknik, Aplikasi, dan Praktik Terbaik
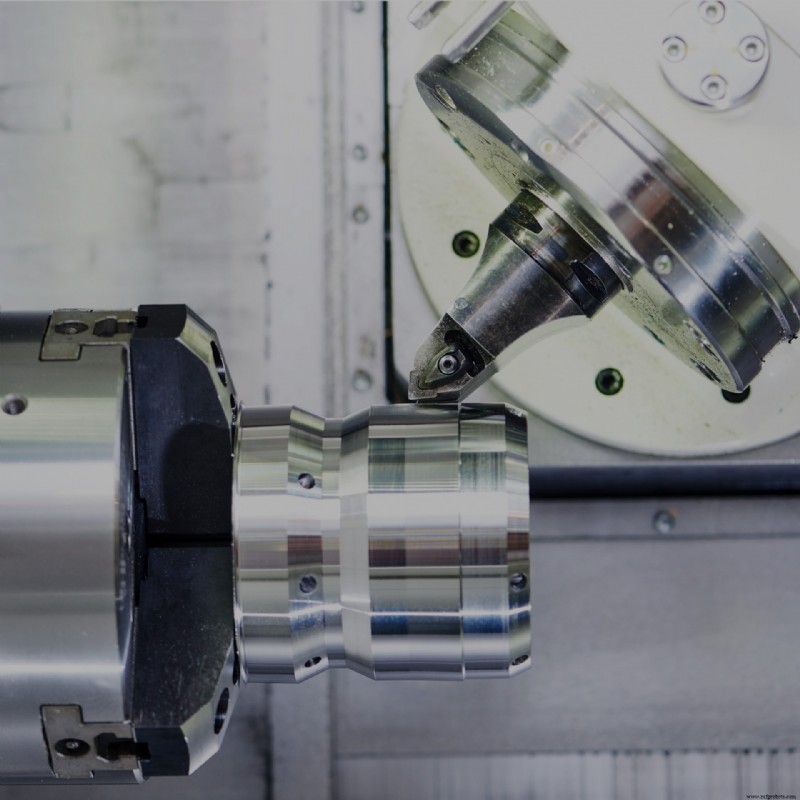
Pemesinan CNC (Computer Numerical Control) adalah proses manufaktur subtraktif modern, efisien, dan terotomatisasi yang memungkinkan produsen untuk membuat bagian yang dapat diulang dengan kualitas konsisten dari berbagai material, termasuk plastik, logam, dan komposit. Saat ini, bagian pemesinan CNC dapat ditemukan di berbagai industri, dari penerbangan hingga otomotif hingga medis.
Awalnya teknologi CNC dapat ditelusuri kembali ke beberapa titik dalam sejarah. Alat pemesinan modern pertama muncul pada tahun 1775 ketika industriwan mengembangkan alat bor yang memungkinkan produsen untuk menghasilkan silinder mesin uap dengan tingkat akurasi dan presisi yang lebih konsisten.
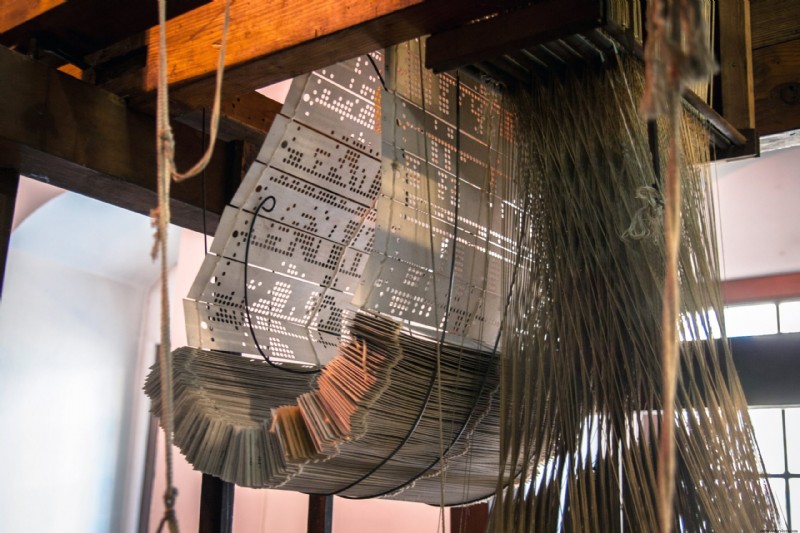
Kedahak teknologi komputasi modern muncul lebih awal pada abad itu, muncul dari industri tekstil. Pada tahun 1725, Basile Bouchon mulai menggunakan sistem lubang dihubungkan di kertas pita untuk mengkode data. Puluhan tahun kemudian pada tahun 1805, Joseph Marie Jacquard menyempurnakan proses, mengganti kertas pita dengan kartu lubang yang kuat. ketika diikat dalam urutan, kartu lubang mengarahkan bagaimana kain ditambahkan ke tenun, menyederhanakan proses dan menyediakan salah satu contoh pertama pemrograman. Mesin ini, tenun Jacquard, adalah dalam arti tertentu kedahak dari solusi komputasi dan otomatisasi modern kami.
Panduan ini tentang segala sesuatu yang terkait dengan pemesinan CNC akan membahas cara kerja proses pemesinan CNC modern, termasuk opsi material, pertimbangan desain, pengdoran biaya, dan lebih banyak. Lanjutkan membaca atau klik di sini untuk mengunduh PDF.
Jenis Pemesinan CNC
Saat ini, ada beberapa proses teknis yang termasuk di bawah cakupan pemesinan CNC.
Pemesinan 3 sumbu: Frais dan putar
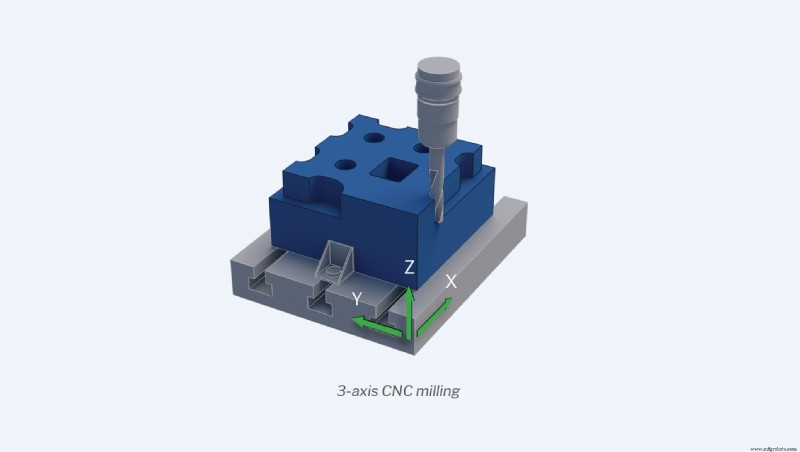
Setelah operator memasukkan instruksi pemesinan, mesin CNC 3 sumbu akan melakukan operasi masukan dengan menggunakan alat potong untuk memotong sepanjang tiga sumbu: X (kiri ke kanan), Y (depan ke belakang), dan Z (atas-bawah). Pemesinan CNC frais dan pemesinan CNC putar adalah dua contoh umum dari pemesinan 3 sumbu.
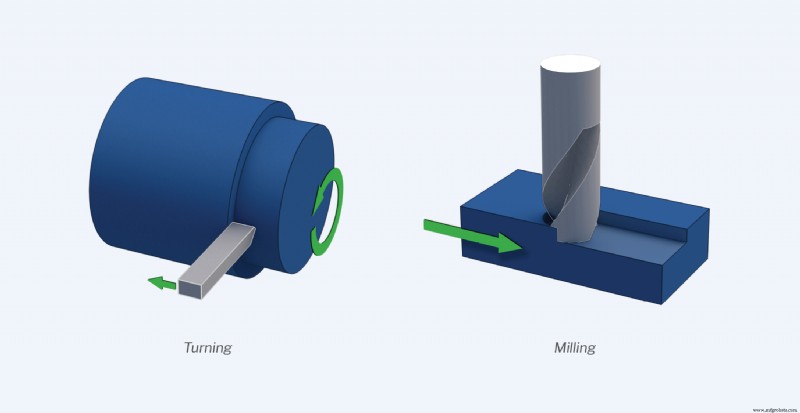
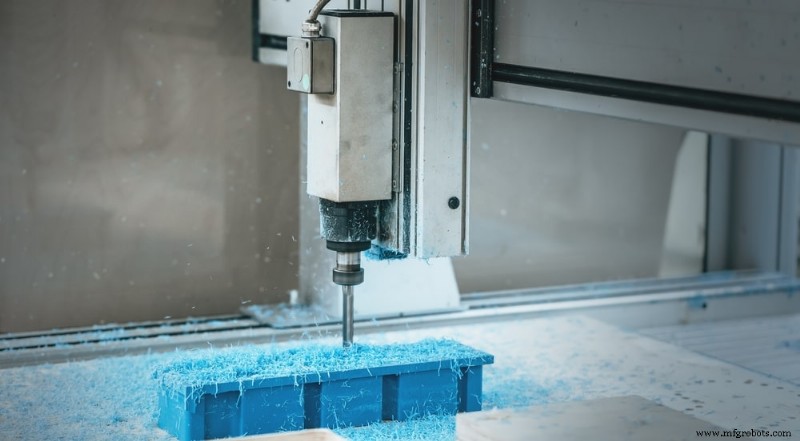
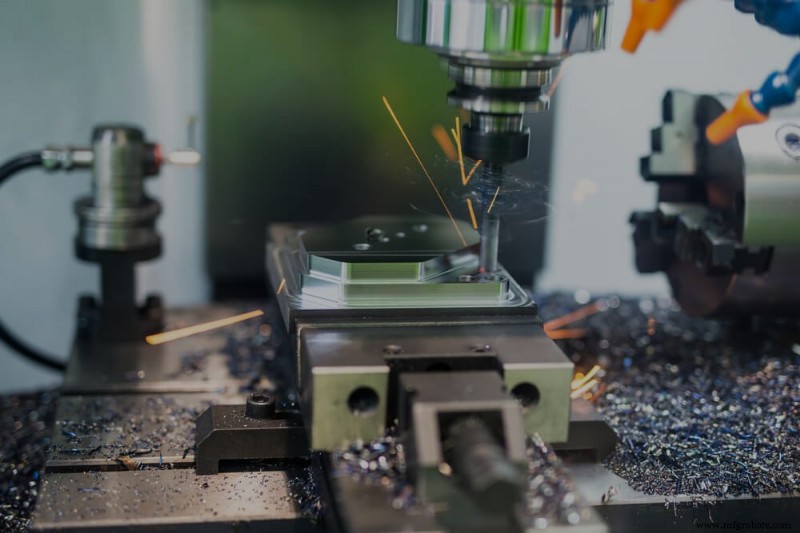
Pemesinan frais CNC 3 sumbu melibatkan pemasangan blok material — juga disebut workpiece atau “blank” — dengan tongkat atau tempat tidur mesin. Ini memegang workpiece tetap saat alat potong dan bor berputar, yang terlekat pada poros pusat, membuat potong untuk menghapus material dan membentuk komponen akhir. Mesin frais CNC 3 sumbu mudah diprogram dan dioperasikan dan dapat digunakan untuk membuat sebagian besar bagian dengan desain geometri sederhana.
Karena alat potong dan bor terbatas pada tiga sumbu, beberapa fitur desain atau area blank mungkin sulit diselesaikan atau dicapai (misalnya, bentuk konvensional atau rongga dalam dan sempit). Namun, beberapa setup dapat membantu memosisikan workpiece agar mesin dapat mencapai fitur ini. Meskipun hampir semua pekerjaan pemesinan 3 sumbu memiliki lebih dari satu setup per bagian, terlalu banyak setup per bagian dapat dengan cepat meningkatkan biaya produksi. Memproses bagian dengan geometri kompleks dapat, misalnya, memerlukan operator untuk secara manual memindahkan posisi workpiece, yang dapat mempengaruhi kecepatan pemrosesan, meningkatkan biaya tenaga kerja, dan menciptakan lebih banyak kesempatan untuk kesalahan manusia.
Proses pemesinan putar CNC bekerja sedikit berbeda. Blank dipasang pada poros berputar, dan bubut kemudian membentuk perimeter dalam dan luar potongan atau membuat lubang di sekitar sumbu pusat workpiece. Pembatasan desain yang paling signifikan dengan bubut CNC adalah bahwa mereka selalu menghasilkan bagian yang simetris rotasi. Oleh karena itu, proses ini ideal untuk manufaktur bagian seperti baut, mangkuk, atau kaki kursi. Untuk jenis bagian bulat ini, bubut dapat menghasilkan bagian lebih cepat dan dengan biaya lebih rendah daripada mesin frais CNC, terutama saat memproduksi bagian dalam volume tinggi.
Pemesinan 5 sumbu atau multi-sumbu
Proses pemesinan multi-sumbu memungkinkan alat pemotong memiliki kebebasan gerakan yang lebih besar sementara workpiece di-frais atau di-putar. Proses 3 sumbu memungkinkan baik blank atau alat potong untuk berputar, tetapi tidak keduanya. Sebaliknya, proses 5 sumbu memungkinkan baik workpiece maupun alat untuk berputar dan bergerak sepanjang sumbu X, Y, dan Z secara bersamaan. Pemesinan CNC 5 sumbu menghemat waktu dan ideal untuk membuat bagian kompleks dan presisi seperti yang ditemukan di industri medis, minyak dan gas, serta penerbangan.
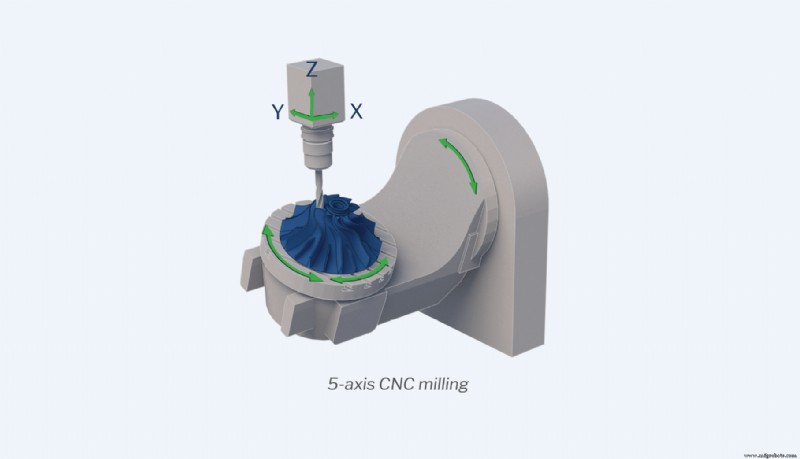
Keluarga pemesinan CNC multi-sumbu meliputi tiga proses:
- Pemesinan frais CNC 5 sumbu terindeks: Selama operasi frais CNC 5 sumbu terindeks, alat potong tidak hanya dapat bergerak sepanjang tiga sumbu linier, tetapi di antara operasi, meja pemesinan dan kepala alat dapat berputar di dua arah. Manfaat terpenting dari frais 5 sumbu adalah bahwa blank tidak lagi perlu disesuaikan secara manual di antara operasi pemotongan, yang memungkinkan penciptaan komponen dengan geometri kompleks dengan lebih akurat dan lebih efisien. Pemesinan 5 sumbu terindeks sangat bagus untuk pembuatan komponen seperti casing, jig, dan fixture. Proses ini berada di antara pemesinan frais CNC 3 sumbu dan pemesinan CNC 5 sumbu kontinu (lihat di bawah) dalam hal kecepatan, presisi, dan kemampuan untuk menangani geometri kompleks.
- Pemesinan frais CNC 5 sumbu kontinu: Mesin frais CNC 5 sumbu kontinu dapat bergerak dan memutar baik alat potong maupun workpiece secara bersamaan selama setiap operasi, memungkinkan pembuatan bagian dengan geometri yang sangat rumit dan permukaan yang halus. Meskipun ini adalah bentuk pemesinan CNC yang paling mahal per bagian, biaya frais CNC 5 sumbu kontinu biasanya terkompensasi oleh finishing permukaan yang lebih baik, kecepatan, dan stabilitas dimensi.
- Pemesinan mill-turning dengan alat aktif: Mill-turning menggabungkan elemen mesin bubut CNC dengan alat frais. Werkpiece dipasang pada poros berputar sementara alat potong menghapus material dari blank. Dengan menggabungkan elemen mesin bubut CNC dengan alat frais, mill-turning CNC menawarkan tingkat akurasi dan keseragaman geometri yang tinggi, membuatnya bagus untuk membuat bagian dengan simetris rotasi yang longgar, seperti poros noken atau kompresor sentrifugal.
Memilih jenis pemesinan CNC yang tepat
Saat memilih proses manufaktur untuk bagian Anda, Anda perlu mengevaluasi apakah itu cocok untuk pemesinan 3 sumbu atau 5 sumbu. Secara umum, bagian dengan desain yang lebih sederhana dapat dibuat dengan cepat dan terjangkau menggunakan mesin 3 sumbu, sementara mesin 5 sumbu lebih baik untuk membuat bagian dengan geometri kompleks dengan kecepatan dan akurasi yang meningkat.
Jika Anda memiliki anggaran terbatas atau hanya perlu memotong permukaan datar, mesin 3 sumbu adalah pilihan yang tepat. Selain lebih terjangkau, mesin 3 sumbu lebih sederhana diprogram, jadi Anda tidak akan perlu menanggung biaya bekerja dengan programmer dan operator 5 sumbu yang mahal. Selain itu, waktu persiapan lebih singkat dengan pemesinan 3 sumbu.
Jika Anda perlu memproduksi bagian yang lebih dalam atau yang memiliki geometri kompleks, Anda akan ingin menggunakan pemesinan 5 sumbu. Penggunaan mesin 5 sumbu memungkinkan Anda memesin werkpiece dari semua sisi tanpa perlu rotasi manual. Dengan pemesinan 5 sumbu, Anda akan memiliki hasil yang lebih tinggi, akurasi yang lebih besar, dan kebebasan gerakan yang meningkat, serta kemampuan untuk memproduksi bagian yang lebih besar dengan lebih cepat.
Material CNC Umum
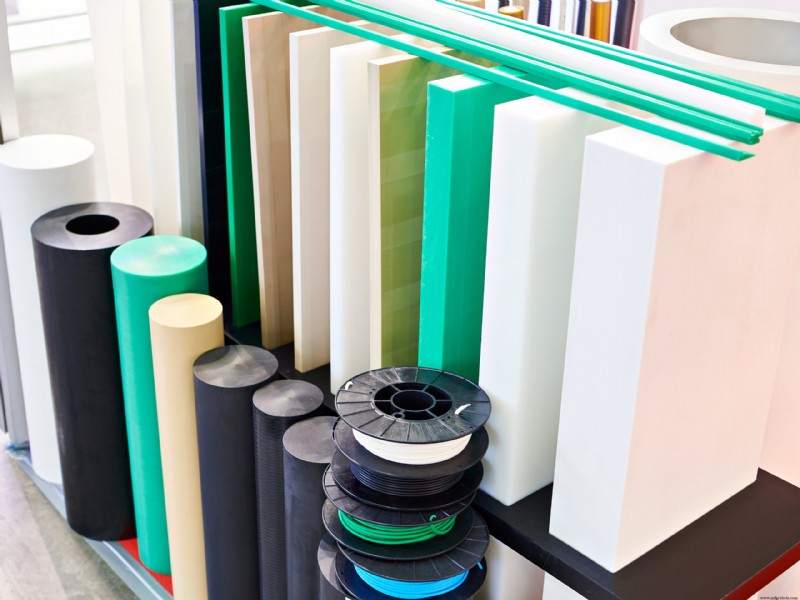
Salah satu keuntungan pemesinan CNC adalah proses ini kompatibel dengan banyak material yang berbeda, plastik dan logam adalah dua keluarga material yang paling umum. Berikut adalah beberapa plastik dan logam yang mungkin Anda temui.
Polimer berkinerja tinggi
- Akrilonitril butadien styren (ABS): ABS adalah termoplastik teknik yang tahan benturan dengan properti mekanis yang excelente. Kuat dan rigid sambil mempertahankan derajat fleksibilitas, ABS dikenal karena kekuatan mekanis, isolasi listrik yang baik, dan tahan terhadap abrasi dan tekanan.
- Polietilena padat (HDPE): Salah satu polimer termoplastik yang paling serbaguna, HDPE adalah material yang fleksibel dan mudah diproses yang sangat tahan terhadap retakan stres, kimia, dan korosif — bahkan pada suhu rendah. Ini juga menawarkan kekuatan benturan yang excelente. HDPE biasanya digunakan untuk membuat botol plastik, stop, seal, insulator, pipa, dan barang banyak lainnya.
- Polietilena tipis (LDPE): Utama digunakan untuk membuat ortosis dan prosesis, plastik keras dan fleksibel ini mudah di-las dan di-seal panas. Meskipun memberikan resistansi kimia yang baik, LDPE tidak ideal untuk aplikasi yang membutuhkan kekakuan, kekuatan struktur tinggi, atau resistansi suhu tinggi.
- Poliamida (PA) atau Nylon: Nylon adalah keluarga plastik gesekan rendah yang cocok untuk mengganti komponen logam, seperti bantalan atau bus, karena kombinasi unik elastisitas, kekakuan, dan ketegangan. Nylon dapat diperkuat dengan berbagai aditif untuk menciptakan properti material dan kimia spesifik atau digabungkan dengan plastik lainnya untuk meningkatkan performa dan karakteristik material.
- Poliamida (PA) atau Nylon 30% GF: Serat kaca, salah satu aditif paling umum untuk plastik teknik, secara dramatis meningkatkan kekuatan dan kekakuan bagian nylon. Sayangnya, serat ini juga meningkatkan kerapuhan material dan oleh karena itu hanya direkomendasikan untuk aplikasi yang tidak melibatkan stres benturan tinggi atau defleksi.
- Poli karbonat (PC): Plastik ini digunakan secara luas dari beberapa alasan — tahan lentur sambil tetap ringan, isolator listrik yang baik, dan secara alami tahan panas. PC secara inheren transparan dan translusen dan menerima pigmen dengan baik. Selain itu, PC tahan terhadap asid yang diencerkan, minyak, dan lemak, tetapi rentan terhadap aus hidrokarbon dan sinar UV.
- Polietereterketon (PEEK): Polimer berkinerja tinggi dengan kombinasi unik properti mekanis, PEEK tahan terhadap kimia, aus, creeping, kelelahan, cairan, dan suhu. Selain dapat didaur ulang dan biokompatibel, material ini juga ringan, kuat, dan tidak larut dalam semua pelarut umum. Mirip dengan nylon, PEEK dapat mengganti logam dalam pemesinan CNC. Aplikasi umum untuk material ini meliputi unit piston, bagian mesin pesawat kritis, dan serum gigi. Secara khusus, ini adalah salah satu plastik pemesinan CNC yang lebih mahal di pasaran.
- Polieterimida (PEI): Umum dikenal sebagai ULTEM®, PEI adalah plastik berkinerja tinggi dan standar manufaktur. Tidak hanya PEI kuat dan mudah digunakan, tetapi juga tahan terhadap kimia dan api, dan dapat menahan suhu yang sangat tinggi tanpa kehilangan properti listrik stabilnya. Untuk alasan ini, PEI biasanya digunakan untuk membuat produk seperti papan sirkuit, kacamata, peralatan persiapan dan sterilisasi makanan, dan bagian pesawat. Ini adalah salah satu polimer termoplastik amorf yang tersedia secara komersial yang mempertahankan integritas mekanis pada suhu tinggi.
- Polimetil metakrilat (PMMA): PMMA adalah polimer termoplastik rigid yang sering disebut akrilik atau kaca akrilik. Sangat tahan pecah, material keras dan ringan ini translusen dan tahan terhadap pelapukan dan sinar UV, membuatnya ideal untuk aplikasi stres rendah seperti rumah kaca, penutup lampu mobil dan lampu arah, atau panel surya. Namun, penting untuk dicatat bahwa PMMA rentan terhadap panas tinggi, benturan, aus, dan goresan, dan rentan pecah di bawah beban berat.
- Polioksimetilena (POM): Umum dikenal sebagai Asetal atau dengan nama mereknya, Delrin®, termoplastik teknik semi-kristal ini menawarkan stabilitas dimensi yang excelente, kekakuan, dan gesekan rendah. Karena properti ini, asetal sering digunakan untuk membuat bagian yang sangat presisi yang digunakan dalam aplikasi di mana diperlukan kekuatan tinggi, daya tahan, dan rentang suhu operasi yang luas (-40°C hingga 120°C).
- Polipropilena (PP): Plastik hemat biaya ini ringan, sangat tahan terhadap kimia dalam lingkungan korosif, dan tahan terhadap pelarut organik sebagian besar, agen delemak, dan elektrolit. Dibandingkan dengan LDPE dan HDPE, PP memiliki kekuatan benturan lebih rendah tetapi menawarkan kekuatan tarik yang lebih baik.
- Politetrafluorietilena (PTFE): PTFE, umum dikenal sebagai Teflon®, adalah polimer serbaguna yang disukai karena properti mekanisnya. Tahan terhadap kimia, suhu, cahaya, sinar UV, air, pelapukan, kelelahan, dan adhesi, PTFE biasanya ditemukan pada lapisan panci anti lengket tetapi juga digunakan dalam semikonduktor, gasget, dan bahkan beberapa aplikasi medis. Meskipun PTFE adalah salah satu plastik yang paling tahan korosi, ia sensitif terhadap creeping dan aus.
- Poli Klorida Vinil (PVC): PVC adalah salah satu plastik paling tua di dunia. Putih pekat dan rigid, PVC adalah alternatif karet yang terjangkau yang telah sangat diminati selama bertahun-tahun. Dengan resistansi yang kuat terhadap cahaya, kimia, dan korosi, PVC adalah material populer di sektor perawatan kesehatan, IT, transportasi, tekstil, dan konstruksi.
- Polietilena bobot molekular ultra tinggi (UHMW): Plastik yang keras, serbaguna, dan sangat mudah diproses, UHMW dapat digunakan untuk membuat bagian dengan resistansi abrasi dan aus yang tinggi, daya tahan, dan koefisien gesekan rendah. UHMW biasanya tidak cocok untuk aplikasi beban berat atau kondisi yang melebihi 80 hingga 100°C.
Logam
Baja dan baja karat, aluminium, dan logam lunak seperti kuningan, perunggu, titanium, dan tembaga adalah antara logam yang paling populer untuk diproses. Meskipun baja dan aluminium adalah yang paling sering diproses, setiap keluarga logam menawarkan seperangkat properti fisik dan titik harga yang berbeda.
- Aluminium: Aluminium adalah logam lunak, densitas rendah, non-magnetik yang jauh lebih mudah diproses dibandingkan baja. Karena kekuatan tarik rendah, logam ini sering dialim dengan material lain untuk menekankan properti fisik yang diinginkan. Aluminium umumnya sekitar 1/3 berat baja, berarti mereka menawarkan rasio kekuatan terhadap berat yang lebih baik. Ini dapat berguna untuk meringankan bagian. Mereka juga jauh lebih baik sebagai penghantar listrik dan panas dibandingkan baja.
- Baja: Baja adalah logam berbasis besi yang dialim dengan karbon dan logam lain, biasanya termasuk manganese, fosfor, atau sulfur. Baja cenderung lebih kuat dan lebih awet dibandingkan aluminium. Namun, mereka juga lebih berat dan lebih sulit diproses tanpa penggunaan karbida atau alat khusus lainnya, yang dapat meningkatkan biaya produksi.
- Baja karat: Perbedaan utama antara baja dan baja karat adalah bahwa yang terakhir dialim dengan kromium daripada karbon. Meskipun baja standar rentan terhadap karat dan korosi ketika terpapar kelembaban dan oksigen, kandungan kromium dalam baja karat menciptakan lapisan kromium oksida pasif pada permukaan logam, mencegah besi di dalamnya oksidasi lebih lanjut. Ini juga menghambat kemampuan baja untuk menghantarkan listrik. Baja karat dapat dialim dengan logam lain (termasuk molibdenum, nikel, atau titanium) untuk meningkatkan resistansi bagian terhadap korosi dan panas.
- Logam lunak: Logam lunak seperti kuningan, perunggu, titanium, dan tembaga menawarkan berbagai karakteristik fisik yang menarik untuk aplikasi tertentu. Namun, logam lunak — terutama yang memiliki kandungan tembaga tinggi — sebenarnya mungkin lebih sulit diproses karena duktilitas tinggi tembaga. Pemrosesan logam lunak dapat berkontribusi pada penumpukan panas yang meningkat di tempat pemotongan, aus alat yang lebih besar, dan galing (penumpukan lengket di tepi pemotong alat). Titanium, khususnya, juga lebih kurang rigid dibandingkan logam lain dan oleh karena itu memerlukan pegangan yang erat pada werkpiece untuk memastikan presisi dan akurasi. Semua faktor ini dapat berkontribusi pada biaya pemrosesan yang lebih tinggi untuk logam lunak.
Finishing Permukaan CNC dan Pemrosesan Pasca
Setelah bagian atau komponen diproses, mungkin perlu melalui satu atau lebih proses finishing. Proses-proses ini dapat digunakan untuk menghapus cacat estetika, meningkatkan penampilan produk, memberikan kekuatan dan resistansi tambahan, menyesuaikan konduktivitas listrik, dan lebih banyak. Opsi finishing umum untuk bagian yang diproses adalah anodisasi, pengecatan bubuk, dan pengasupan kerikil. Namun, juga umum untuk membiarkan bagian dalam kondisi as-machined atau as-milled ketika finishing lainnya tidak diperlukan.
Opsi Finishing CNC Umum
- Anodisasi (aluminium): Anodisasi adalah proses elektrokimia di mana aluminium atau titaniadium diendapkan dalam mandi elektrolit untuk mengketalkan lapisan oksida alami bagian yang diproses untuk membuatnya lebih padat, non-konduktif listrik, dan lebih awet. Finishing anodisasi juga menjanjikan kontrol dimensi yang baik, yang membuatnya paling cocok digunakan dalam aplikasi teknik berkinerja tinggi, khususnya untuk rongga internal dan bagian kecil. Anodisasi menawarkan salah satu finishing yang paling estetis untuk bagian pemesinan CNC, tetapi datang dengan harga yang lebih tinggi.
- Pengasupan kerikil (logam atau plastik): Pengasupan kerikil menggunakan sistem udara tekanan untuk menembakkan jutaan kaca ke bagian, yang secara efektif menghapus tanda alat dan cacat, dan dapat digunakan untuk membuat finishing permukaan yang konsisten, kasar, halus, atau satin. Pengasupan kerikil tidak menambahkan properti kimia atau mekanis dan, berbeda dengan pengecatan bubuk yang menambahkan material pada bagian, ini adalah finishing redutif, yang berarti proses menghapus material dari bagian. Ini adalah pertimbangan penting jika bagian Anda memiliki toleransi ketat. Pengasupan kerikil adalah salah satu finishing permukaan yang paling terjangkau tetapi harus dilakukan secara manual. Ukuran dan kelas kerikil juga akan mempengaruhi finishing akhir.
- Oksida hitam (baja, baja karat, tembaga): Proses perawatan elektrokimia atau kimia ini menciptakan oksida besi hitam pada permukaan logam ferrous. Juga disebut pemiteman, oksidasi, atau pasivasi hitam, proses ini tidak hanya menempatkan lapisan oksida hitam pada permukaan logam. Sebaliknya, reaksi kimia antara besi dalam logam dan larutan garam pengoksida menciptakan oksida besi yang disebut magnetit, yang memiliki penampilan hitam halus. Proses ini meningkatkan stabilitas dimensi dan penampilan estetik bagian sambil mengurangi refleksi cahaya permukaan, yang penting untuk bagian yang digunakan dalam aplikasi yang melibatkan radiasi. Piteman hitam baja juga dapat membantu memacu alat seperti ujung obeng dan bor.
- Pengecatan bubuk (semua logam): Pengecatan bubuk mirip dengan cat spray. Bagian yang diproses menerima lapisan primer untuk melindunginya dari korosi. Kemudian, bagian dicat dengan bubuk pengecatan kering dari pistola cat elektrostatis dan dikurasi dalam oven yang dipanaskan setidaknya 200°C. Beberapa lapisan dapat diterapkan untuk meningkatkan ketebalan finishing, yang menciptakan lapisan pelindung tipis pada bagian yang kuat, tahan aus, dan estetis. Proses ini dapat digabungkan dengan pengasupan kerikil untuk meningkatkan resistansi korosi bagian dan menciptakan keseragaman tekstur dan penampilan yang lebih besar. Berbeda dengan anodisasi, finishing pengecatan bubuk kompatibel dengan semua logam, lebih tidak rapuh, dan menawarkan resistansi benturan yang lebih besar. Namun, pengecatan bubuk umumnya menghasilkan kontrol dimensi yang lebih sedikit daripada finishing anodik dan tidak direkomendasikan untuk digunakan dalam komponen kecil atau permukaan internal. Titik harga yang lebih tinggi dari pengecatan bubuk juga dapat membuat produksi volume besar menjadi mahal.
- As-machined (logam atau plastik): Tidak menerapkan proses finishing pada bagian yang diproses disebut finishing “as-machined” atau “as-milled”. Bagian akan memiliki tanda alat kecil tetapi terlihat dan noda. Bagian as-machined memiliki toleransi dimensi yang paling ketat dan sangat terjangkau untuk diproduksi karena pemrosesan pasca tidak diperlukan. Ini ideal untuk aplikasi di mana integritas dimensi lebih penting daripada estetika. Namun, penting untuk dicatat bahwa tanpa finishing tambahan atau lapisan pelindung, kekerasan permukaan as-machined membuatnya rentan terhadap kerusakan, goresan, dan goresan.
Memilih material dan finishing yang tepat
Memilih material dan opsi pemrosesan pasca untuk bagian Anda sangat bergantung pada bagaimana dan di mana bagian Anda akan digunakan. Pertimbangan penggunaan akhir utama untuk memilih material dan finishing permukaan bagian Anda meliputi:
- Faktor lingkungan: Kondisi lingkungan dari aplikasi penggunaan akhir bagian tertentu memainkan peran signifikan dalam menentukan material dan perawatan yang ideal. Faktor seperti panas, dingin, api, radiasi UV, paparan kimia atau autoklav, dan lebih banyak harus dipertimbangkan untuk memastikan kelayakan bagian.
- Faktor listrik: Apakah bagian memerlukan properti konduktif atau isolatif adalah pertimbangan yang sama pentingnya. Mengetahui bagian Anda harus menghantarkan listrik, Anda dapat memilih material konduktif seperti tembaga, sedangkan material seperti Nylon 66 akan cocok saat mencari isolator yang baik.
- Faktor mekanis: Bagian yang dimaksudkan untuk menahan beban berat, aus, atau gaya eksternal lainnya harus dibuat dari material yang dapat menahan gaya tersebut. Mengidentifikasi properti yang paling diinginkan atau diperlukan untuk sebuah bagian — seperti fleksibilitas, resistansi benturan, kekuatan tarik atau tekan — dapat membantu tim menentukan material mana yang paling cocok.
- Pertimbangan kosmetik: Meskipun estetika dapat menjadi prioritas sekunder untuk beberapa bagian, ini bukan kasus untuk banyak produk konsumen. Beberapa bagian atau aplikasi mungkin memerlukan material dengan opsi kosmetik khusus ketika berkaitan dengan warna, transparansi, atau finishing permukaan.
- Toleransi: Tingkat variasi antara bagian diharapkan dalam manufaktur, dan toleransi dimensi merujuk pada rentang variasi yang dapat diterima yang bagian yang layak harus berada di dalamnya. Toleransi yang lebih ketat lebih membutuhkan tenaga kerja dan mahal untuk dicapai secara berulang tetapi mungkin diperlukan berdasarkan cara komponen digunakan.
Merancang untuk Pemesinan CNC
Membuat bagian berkualitas yang akan berfungsi sesuai harapan hanyalah separuh tantangan. Anda juga harus dapat memproses bagian dengan cara yang efisien dan hemat biaya. Desain untuk kemanufacturan (DFM) adalah kerangka proses yang membantu mengintegrasikan bagaimana bagian akan dibuat dengan desain bagian. DFM sangat penting untuk manufaktur dan mempengaruhi segalanya dari jadwal produksi dan biaya hingga efisiensi operasional dan kualitas bagian itu sendiri. Pertimbangan desain yang paling umum untuk pemesinan CNC meliputi:
Kantong dalam:
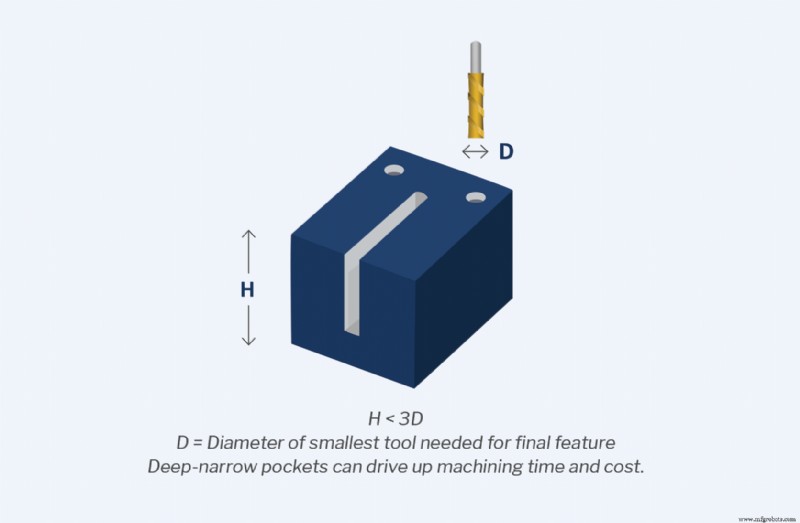
Fitur seperti kantong dalam atau sempit dan slot memerlukan alat yang lebih lama untuk diproses dengan benar. Namun, alat pemotong yang lebih lama lebih rentan terhadap patah dan seringkali kurang presisi karena getaran pemesinan, atau chatter. Fitur dalam biasanya memerlukan beberapa potongan untuk diproses dengan benar, yang meningkatkan baik waktu pemesinan dan biaya produksi — terutama karena alat yang lebih kecil kemungkinan akan diperlukan untuk menyelesaikan potongan akhir. Jika slot atau kantong dalam harus diproses, target untuk baik mengurangi kedalaman fitur sebanyak mungkin atau meningkatkan luas lintang kantong. Kedalaman kantong atau slot tidak boleh lebih dari 3x diameter alat terkecil yang diperlukan.
Area sempit:
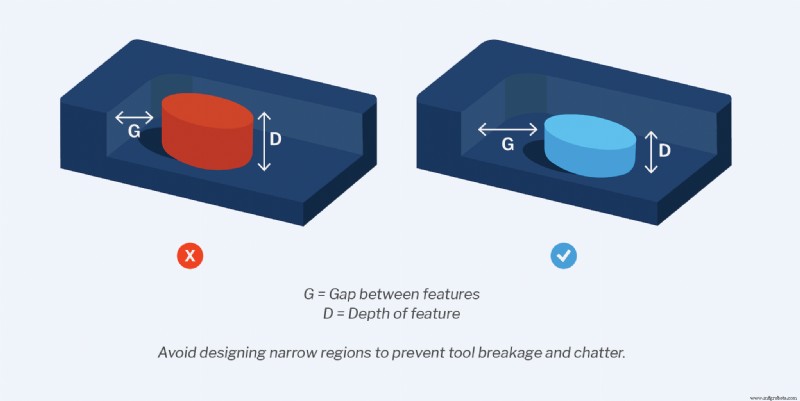
Fitur sempit membatasi ukuran alat pemotong yang dapat diterima. Ini dapat menjadi tantangan bagi produsen karena seberapa rentan alat panjang dan diameter kecil terhadap chatter dan patah. Sama seperti dengan fitur dalam, area sempit tidak boleh kurang dari 3x diameter alat pemotong terkecil. Meminimalkan kedalaman fitur ini memungkinkan Anda menggunakan alat pemotong yang lebih pendek dan diameter lebih besar, yang membantu mengurangi getaran mesin.
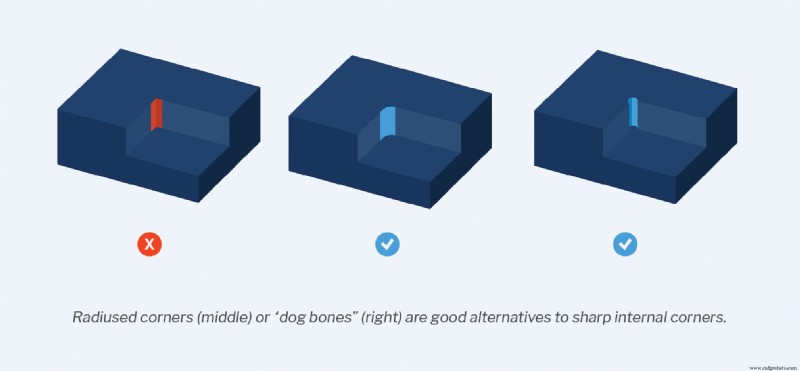
Sudut internal tajam:
Ujung frais CNC adalah bulat, yang membuatnya sulit untuk memproses sudut internal tajam karena bit akan menyisipkan radius sudut. Meskipun ada metode untuk memproses sudut internal tajam, proses ini cenderung mahal. Secara umum, sudut internal tajam harus dihindari untuk bagian yang diproses. Radius sudut internal juga harus lebih besar dari radius alat pemotong yang diinginkan. Dengan merancang radius internal yang lebih besar dari alat pemotong, mesin dapat menciptakan transisi yang halus antara dinding. Sebaliknya, radius internal yang sama besar dengan alat pemotong akan memaksa mesin untuk melakukan perubahan arah tiba-tiba, menghasilkan finishing yang kurang halus.
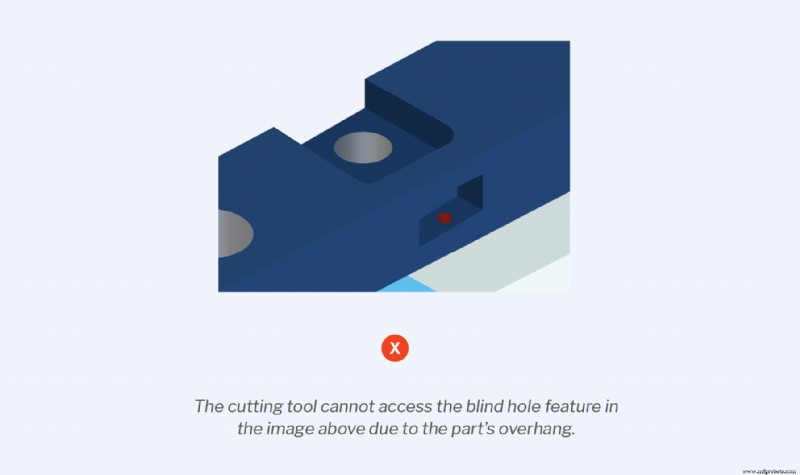
Fitur yang tidak dapat diakses:
Fitur seperti counterbores — yang terbuka di dalam kantong lain atau kantong dengan draf negatif — dapat menimbulkan tantangan yang signifikan bagi tim produksi. Fitur desain ini memerlukan waktu yang jauh lebih lama untuk diproses karena seberapa sulitnya untuk mengizinkan alat pemotong mengakses. Sangat penting untuk memastikan bahwa alat pemotong dapat mengakses semua fitur bagian secara bebas tanpa diblokir oleh fitur lain.
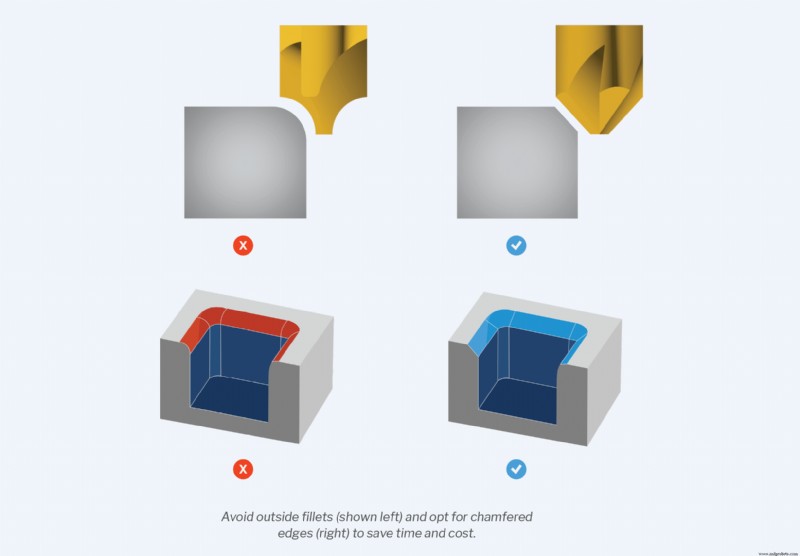
Fillet luar:
Fillet luar, atau sudut bulat di tepi atas kantong, boss, slot, dan fitur lainnya, memerlukan alat potong khusus yang didukung oleh setup pemesinan yang presisi — kombinasi yang dapat dengan cepat menjadi mahal. Penglihan atau pengasupan tepi luar dapat membantu menghindari biaya ini.
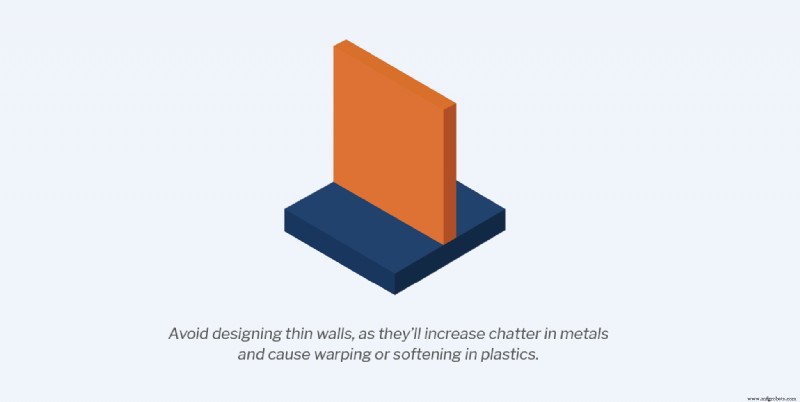
Ketebalan dinding:
Dinding tipis dapat menciptakan masalah untuk bagian logam dan plastik dan harus dihindari di mana saja mungkin. Dinding logam tipis, misalnya, lebih rentan terhadap chatter, yang berdampak negatif pada akurasi bagian dan finishing permukaannya. Bagian plastik dengan dinding tipis juga lebih cenderung meruncing atau melunak. Ketebalan dinding minimum untuk bagian logam harus 0,03 inci (0,762 mm) dan 0,06 inci (1,524 mm) untuk bagian plastik.
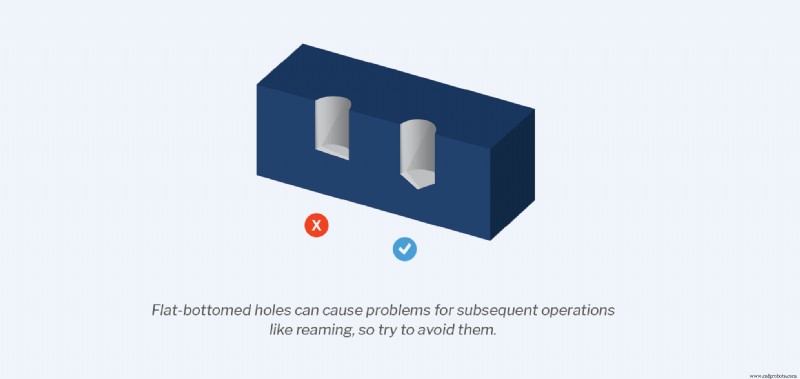
Lubang dasar datar:
Lubang dengan dasar datar tidak hanya sulit diproses, tetapi juga cenderung menciptakan kesulitan untuk operasi selanjutnya. Secara umum, tim produk harus menghindari lubang tirus dengan dasar datar untuk mendukung bor standar, yang membuat lubang dengan dasar berbentuk kerucut.
Bagian berul:
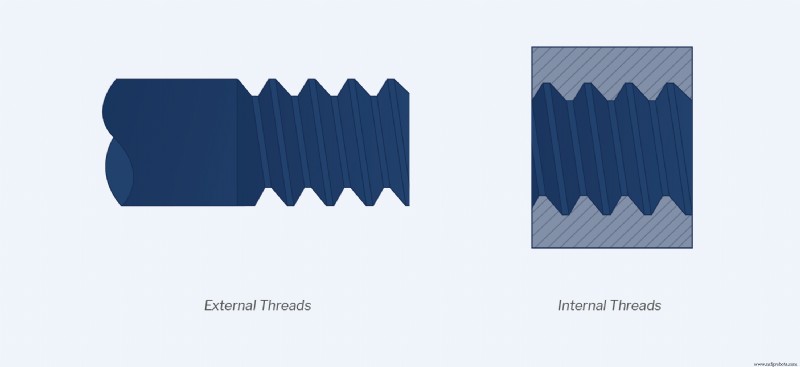
Saat memproses ul internal atau eksternal, ada beberapa pertimbangan desain yang berbeda.
Untuk ul internal:
- Sertakan countersink di akhir ul internal.
- Kurangi jumlah ul sebanyak mungkin. Sebagian besar stres bagian sebenarnya jatuh pada tiga ul pertama, jadi meningkatkan jumlah ul menghasilkan pengembalian yang menurun.
- Gunakan bentuk dan ukuran standar.
- Pilih ul kasar untuk menjaga biaya tetap rendah.
Untuk ul eksternal:
- Sertakan chamfer dalam semua desain baut.
- Hindari berakhir di dekat bahu area dengan diameter besar.
- Ul eksternal yang diputar harus memiliki saluran relief.
- Gunakan ul eksternal yang lebih pendek kecuali bagian secara khusus memerlukan kekuatan ul tinggi.
Pintu masuk dan keluar bor:
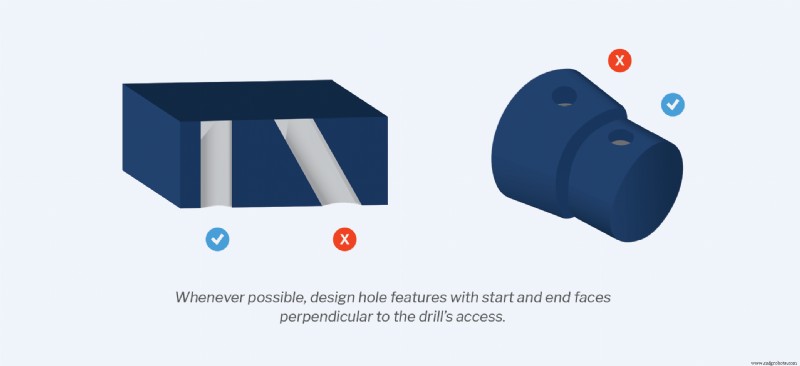
Jika permukaan werkpiece tidak tegak lurus terhadap sumbu bor, ujung bor akan menggelelah ketika bersentuhan dengan material. Untuk meminimalkan burr keluar yang tidak rata dan menyederhanakan proses penghapusan burr, pastikan fitur lubang memiliki muka awal dan akhir yang tegak lurus terhadap sumbu bor.
Daftar periksa untuk mengurangi biaya
1. Jaga bagian tetap sederhana
Bagian dengan desain atau proses manufaktur yang kompleks dapat memiliki sejumlah efek downstream. Kompleksitas dapat meningkatkan waktu pemrosesan dan biaya, memperkenalkan kesempatan untuk kesalahan, dan membuatnya sulit bagi pengguna akhir untuk memahami penggunaan yang tepat dari komponen atau bagian. Memisahkan karakteristik dan fitur desain mana yang vital untuk kelayakan bagian dari yang diinginkan namun tidak kritis membantu menghapus kompleksitas yang tidak perlu dari desain dan operasi pemrosesan bagian.
2. Rancang dengan mempertimbangkan geometri alat dan orientasi setup
Meskipun sebagian besar pekerjaan pemesinan CNC memerlukan lebih dari satu orientasi setup, Anda akan ingin menjaga jumlah orientasi per bagian pada minimum. Misalnya, jika Anda perlu membalik werkpiece tiga kali agar alat pemotong dapat mengakses semua fitur, ini akan meningkatkan biaya karena setiap setup memerlukan pemasangan ulang bagian, nol-kan mesin untuk menetapkan sumbu yang benar, dan menjalankan program G-code baru. Mesin 5 sumbu akan lebih mampu dalam hal ini karena mereka dapat mencapai lebih banyak fitur tanpa memerlukan banyak setup, meskipun ini tergantung pada geometri bagian tertentu.
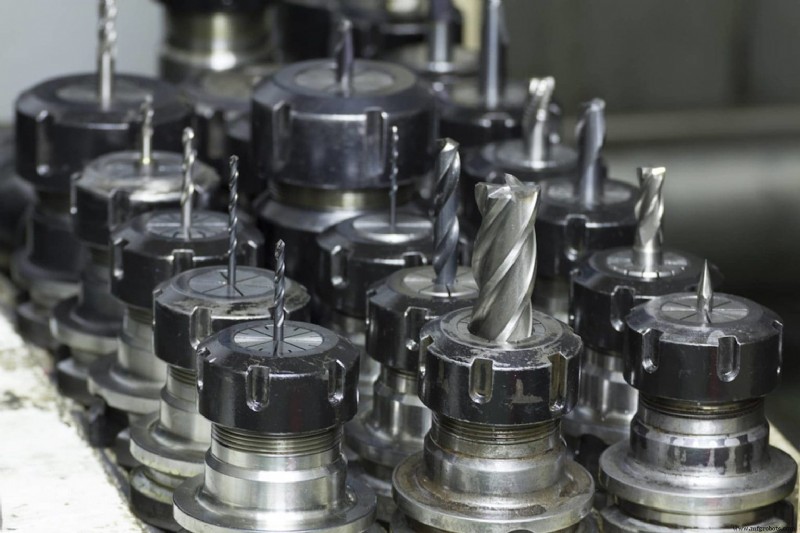
Meminimalkan jumlah alat pemotong yang diperlukan adalah cara lain untuk mengurangi biaya. Sekali mungkin, cobalah untuk menjaga radius tetap konsisten sehingga lebih sedikit alat yang diperlukan untuk memproses sudut internal. Demikian pula, hindari detail yang sangat kecil di mana saja mungkin. Alat pemotong yang lebih kecil tidak dapat memotong dalam dalam werkpiece dan juga lebih rentan terhadap patah. Biasanya, fitur internal terkecil yang dapat diproses adalah 0,0394 inci (1 mm), meskipun lubang dapat semkecil 0,0197 inci (0,5 mm).
3. Seimbangkan toleransi Anda
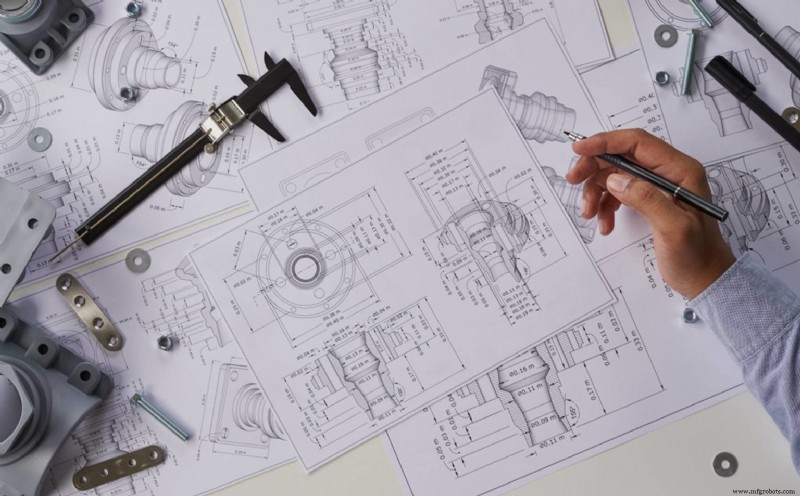
Pilih dimensi kritis Anda dengan hati-hati. Tidak semua dimensi memerlukan inspeksi atau kritis untuk kelayakan bagian, jadi fokus perhatian Anda pada yang paling penting. Menentukan seberapa presisi fitur tertentu perlu akan memungkinkan Anda untuk menyesuaikan toleransi sesuai, mengurangi biaya, dan menyederhanakan proses manufaktur. Pastikan toleransi masih dalam batas yang dapat diproses, mematuhi standar yang diberikan, dan mempertimbangkan penumpukan toleransi.
Hindari juga over-dimensioning bagian Anda. Gambar bagian yang tidak jelas mengalahkan tujuan dari dimensi geometris dan toleransi, yaitu untuk menjelaskan dan menyederhanakan komunikasi. Di Fast Radius, kami merekomendasikan agar Anda menyelaraskan datum gambar dengan sistem koordinat CNC, karena menggunakan referensi datum yang konsisten antara sistem pemrosesan dan pengukuran lebih mungkin untuk memastikan bagian ditempatkan secara akurat.
Jika memungkinkan, pastikan semua datum — titik, permukaan, atau sumbu yang digunakan sebagai referensi untuk pengukuran — merujuk pada setup yang sama. Jika datum diproses dalam setup sebelumnya, akan lebih sulit untuk mempertahankan toleransi yang ketat setelah perubahan setup. Terakhir, waspada tentang datum Anda. Memilih referensi datum yang mudah diukur dari akan memudahkan manufaktur.
4. Sesuaikan tingkat inspeksi
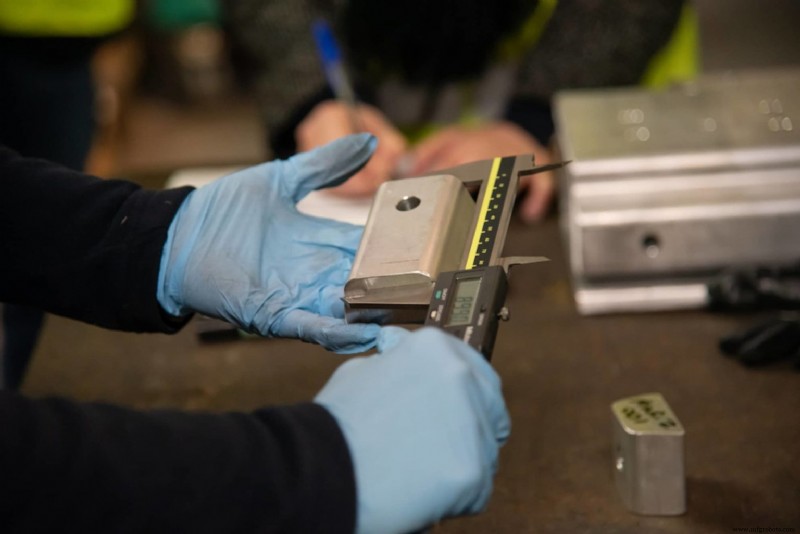
Sama dengan menyeimbangkan toleransi Anda, menerapkan tingkat inspeksi yang tepat secara strategis dapat membantu mengurangi biaya dan mengoptimalkan proses produksi. Opsi inspeksi umum mungkin termasuk inspeksi visual bagian, memeriksa dimensi bagian menggunakan alat tangan, atau inspeksi artikel pertama (FAI) di mana bagian pertama yang diproduksi diperiksa untuk memastikan semua persyaratan telah terpenuhi. Inspeksi yang lebih mendalam membutuhkan lebih banyak waktu dan tenaga kerja, yang meningkatkan biaya manufaktur.
Meningkatkan jumlah bagian yang Anda periksa juga akan meningkatkan biaya produksi, jadi penting untuk memilih rencana sampling yang tepat untuk memastikan kepercayaan di seluruh pesanan. Di Fast Radius, tingkat sampling default kami berdasarkan ANSI ASQ Z1.4 Level 2.
5. Desain untuk ukuran stok umum
Membuat bagian untuk ukuran stok umum dapat membantu menyederhanakan proses manufaktur dengan meminimalkan jumlah material yang perlu dihapus dari werkpiece. Misalnya: jika dapat diterima bahwa permukaan bagian mempertahankan finishing stoknya — yaitu, jika permukaan dapat lebih kasar dari 125 μin Ra — dan tidak perlu diproses, Anda memiliki kesempatan untuk mengurangi waktu pemrosesan tanpa mengorbankan kualitas bagian.
Ini sebabnya mengetahui ukuran stok umum untuk berbagai material itu penting. Misalnya, logam biasanya tersedia dalam sejumlah bentuk stok, termasuk lembar, batang, bar, atau tabung, yang dapat dibeli sesuai dimensi seperti panjang, lebar, ketebalan, dan diameter.
Perhatikan bahwa ukuran metrik lebih umum tersedia di Asia, sementara ukuran imperial lebih umum tersedia di AS.
6. Minimalkan risiko deformasi
Menghapus sejumlah besar material dari werkpiece dapat menyebabkan material berdeformasi. Ini memerlukan pemrosesan tambahan selama pemrosesan untuk mencegah deformasi, yang mengarah pada biaya yang lebih tinggi. Plastik memiliki risiko deformasi yang lebih tinggi dibandingkan logam.
7. Pilih material Anda dengan hati-hati
Material yang Anda pilih memiliki dampak yang signifikan pada biaya keseluruhan bagian Anda. Misalnya, logam umumnya lebih mahal daripada plastik. Hindari over-engineering bagian Anda dan pertimbangkan apakah grade atau sertifikat material tertentu diperlukan untuk bagian. Jika material umum dapat memenuhi persyaratan bagian atau beberapa material dapat diterima, pilih material yang lebih murah untuk menjaga biaya tetap rendah.
Kemampuan pemrosesan material juga harus dipertimbangkan. Misalnya, baja biasanya lebih sulit diproses, yang mengarah pada biaya yang lebih tinggi karena bagian baja memerlukan waktu lebih lama untuk diproses dan meningkatkan aus-alat pada alat pemotong.
Aplikasi umum untuk pemesinan CNC
Banyak industri mengandalkan proses pemesinan CNC untuk memproduksi bagian yang andal dan akurat yang memenuhi spesifikasi dan persyaratan regulasi yang presisi, termasuk sektor penerbangan, otomotif, perangkat medis, elektronik, dan manufaktur bagian komersial.
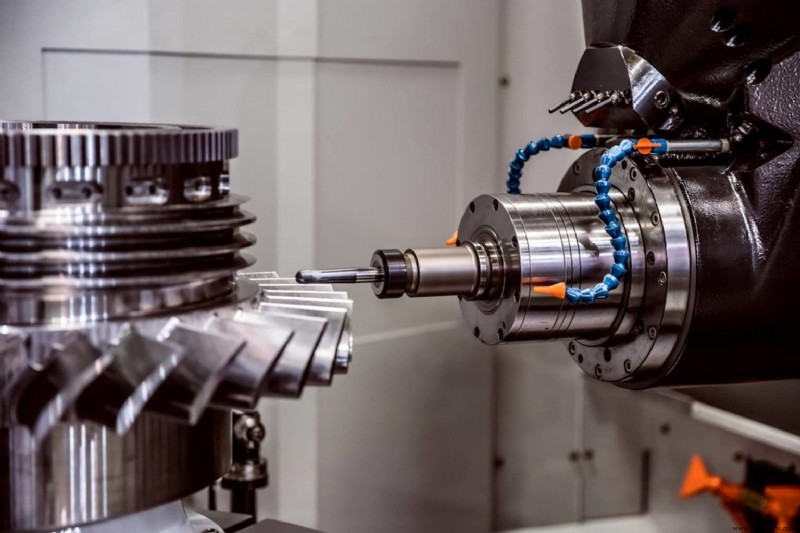
Bagian penerbangan dipegang pada standar kualitas, pengujian, dan regulasi yang tinggi untuk memastikan fungsi, pasang, dan keamanan yang tepat. Pemesinan CNC sangat cocok untuk membuat bagian plastik dan logam dengan toleransi yang sangat ketat yang memenuhi kebutuhan produsen penerbangan akan tingkat presisi yang luar biasa dan berbagai bagian yang sangat spesial. Hal yang sama berlaku untuk komponen otomotif.
Pemesinan CNC juga dapat digunakan untuk membuat berbagai macam perangkat medis, dari implan hingga alat bedah hingga komponen elektronik medis.
Perhatian dan presisi sangat penting saat memproduksi jenis perangkat dan alat ini, karena mereka dipegang pada standar dan persyaratan keamanan tambahan. Semikonduktor dan komponen elektronik juga memiliki persyaratan presisi dan standar toleransi yang sangat ketat, mengingat ukuran dan kompleksitas mereka. Sebagai proses, pemesinan CNC memiliki keterbatasan material yang sedikit, memungkinkan untuk digunakan dengan material konduktif seperti silikon. Banyak bagian komersial — dari cetakan aluminium dan ekstrusi hingga bagian baja dan plastik — juga dapat diproses.
Aplikasi umum lainnya untuk pemesinan CNC adalah tooling, atau proses pembuatan berbagai komponen, alat, mesin, dan pola master yang akan digunakan dalam produksi. Tooling adalah bagian integral dari setiap proses manufaktur dan cetak dan mencakup item seperti cetakan, jig, dan fixture.
Memulai proyek pemesinan CNC Anda dengan Fast Radius
Di Fast Radius, kami membuatnya sederhana dan mudah untuk mendapatkan bagian berkualitas melalui layanan pemesinan CNC kami. Untuk memulai, kunjungi os.fastraidus.com, unggah desain bagian Anda, dan Anda akan menerima umpan balik DFM instan. Situs ini juga memungkinkan Anda mengelola desain dan pesanan dari satu antarmuka yang intuitif.
Saat Anda memilih Fast Radius, Anda memilih untuk bekerja dengan sekelompok ahli yang berpengalaman. Anda akan menerima dukungan penuh dari tim kami yang terdiri dari insinyur, manajer sukses pelanggan, eksekutif akun, dan lainnya di seluruh bisnis. Kami juga akan memanfaatkan opsi pemesinan CNC domestik dan internasional untuk memastikan proyek Anda dilakukan seefisien mungkin, tanpa mengorbankan kualitas.
Hubungi kami hari ini untuk merasakan perbedaan Fast Radius atau klik di sini untuk mengunduh panduan lengkap kami sebagai PDF.
Siap membuat bagian Anda dengan Fast Radius?
Mulai penawaran Anda



