Stratasys Insight: Proven Strategies to Minimize Part Curl in FDM Printing
Mengharapkan cetakan 3D yang sempurna adalah tidak realistis, namun banyak pengguna menyalahkan mesin. Dalam panduan ini, kita akan menjelajahi bagaimana pengaturan Stratasys Insight dapat secara dramatis mengurangi keroncong bagian dan meningkatkan kualitas cetak secara keseluruhan.
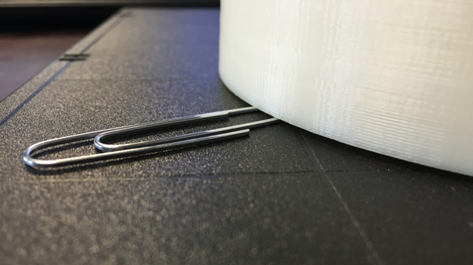
Saya bukan insinyur plastik, tetapi saya memahami bahwa termoplastik memiliki suhu transisi gelas: mereka meleleh dan membeku pada suhu tertentu. Teknologi FDM bergantung pada prinsip ini—bahan dipanaskan ke suhu transisi gelas, diekstrusi, dan kemudian pendingin menjadi bentuk padat. Sementara prosesnya sederhana, beberapa faktor dapat memperkenalkan distorsi dan keroncong, terutama pada bagian besar dengan bagian tebal.
ABS dan termoplastik lainnya menunjukkan penurunan yang rendah, namun laju pendingin yang berbeda—lebih cepat di luar, lebih lambat di dalam—seringkali menyebabkan penyusutan yang tidak diinginkan. Menghapus pembangunan 25-, 50-, atau 100-jam hanya untuk menemukan distorsi yang signifikan adalah frustrasi. Berita baik adalah beberapa langkah sederhana di Insight dapat mengurangi masalah ini.
Opsi 1: Tingkatkan Geometri Dasar
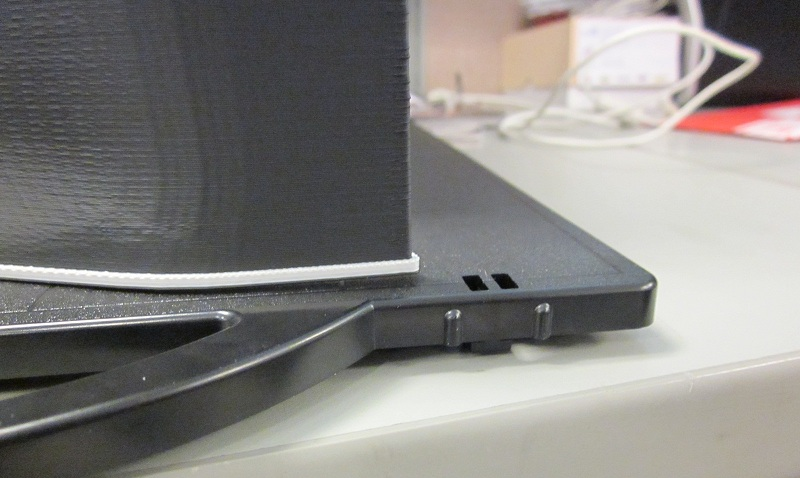
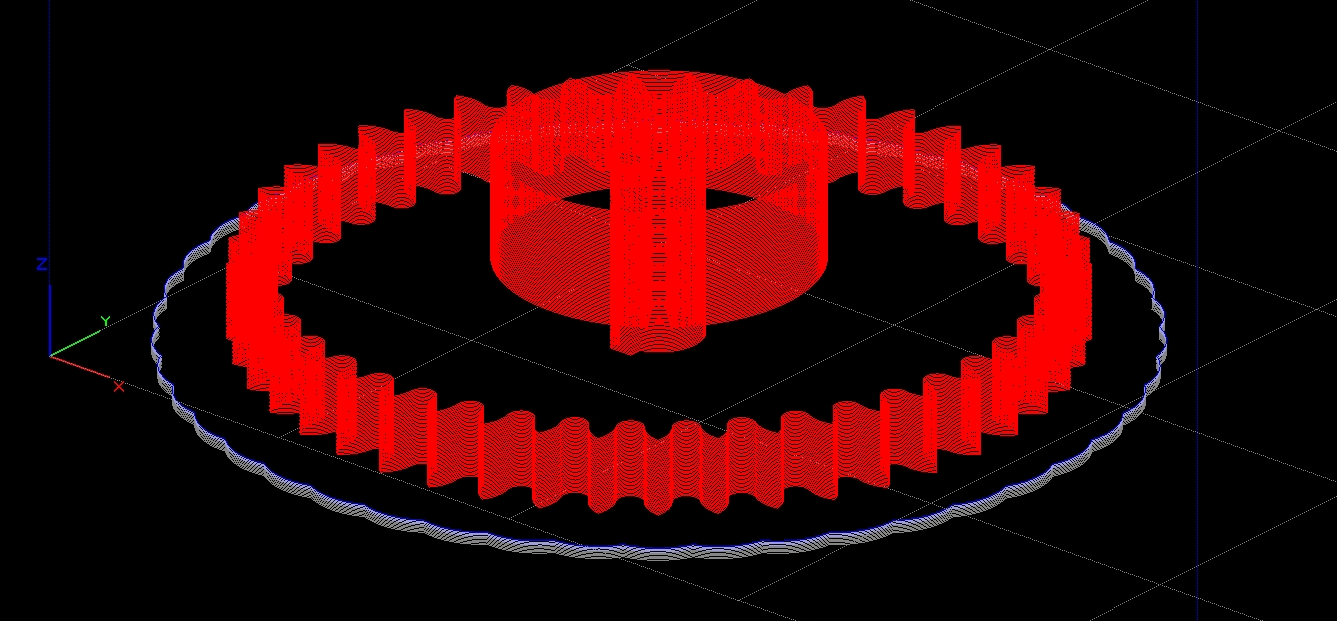
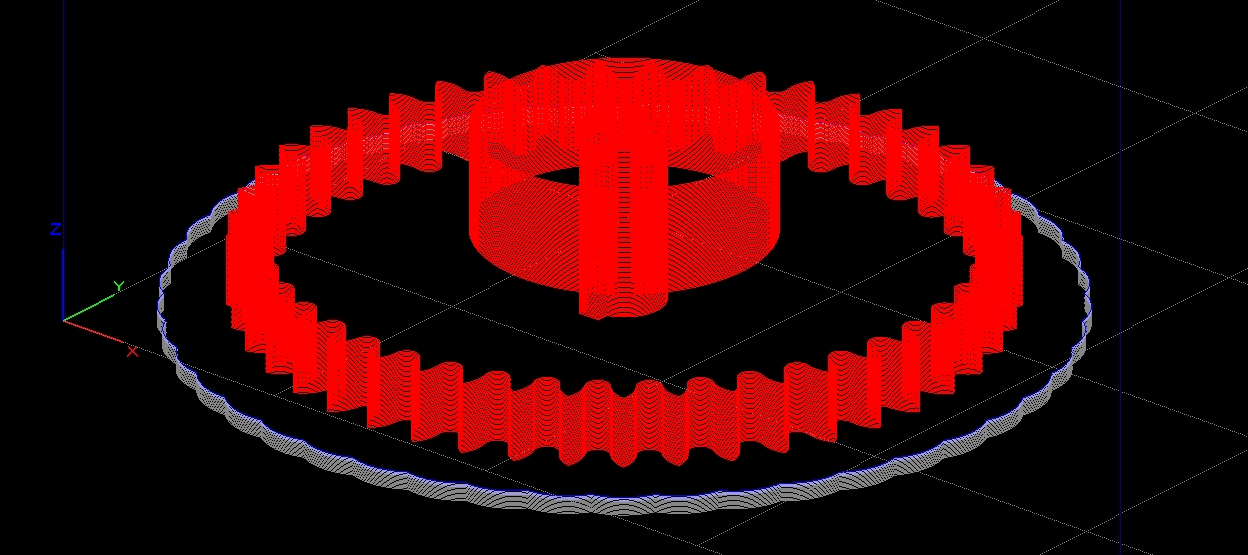
Memperluas dasar memberikan bagian lebih banyak permukaan untuk berikatan dengan cetakan dan bertindak sebagai penyerap panas.
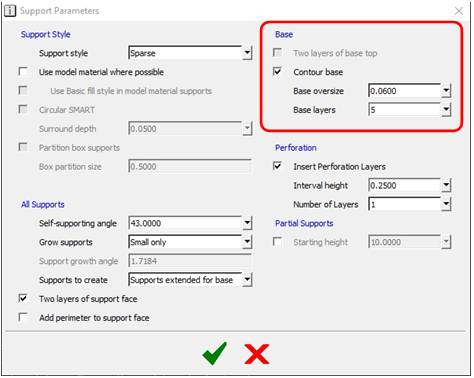
Navigasi ke Support > Setup dan klik ikon pengaturan lanjutan. Sesuaikan Base Oversize (default 0,050 inci, maks 0,5 inci) dan Base Layers (default 5; opsi 5, 10, 15, atau kustom). Menggabungkan oversize yang lebih besar dengan lebih banyak lapisan seringkali menghasilkan hasil terbaik.
Base Oversize menentukan margin jejak di sekitar bagian; Base Layers mengontrol jumlah lapisan dukungan awal.
Pengaturan default erat memeluk model. Meningkatkan oversize ke 0,5 inci memperluas dasar sekitar 16%, meningkatkan adhesi dan dispersi panas.
Menyatukan dasar 15 lapisan dengan oversize 0,5 inci seringkali menghasilkan pembangunan yang paling stabil.
Opsi 2: Hapus Perforasi (Breakaway Supports)
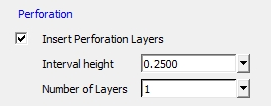
Breakaway supports memasukkan perforasi pada interval tertentu untuk memudahkan pengelompokan. Namun, perforasi ini dapat menjadi titik keroncong pada massa dukungan besar. Menghapus centang opsi perforasi mengurangi keroncong tetapi dapat membuat pengelompokan dukungan lebih melelahkan.
Di Support > Setup, cari kontrol perforasi di bawah pengaturan dasar. Lepaskan centang kotak dan lanjutkan.
Lapisan perforasi default muncul sebagai garis biru muda dalam pratinjau.
Opsi 3: Tambahkan Anchor Columns
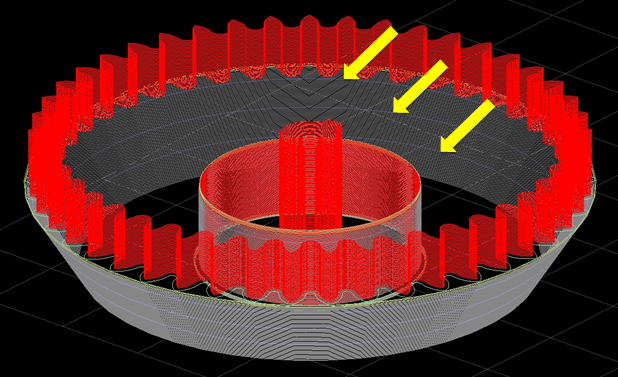
Anchor columns adalah kolom bahan model yang langsung melekatkan dasar bagian ke cetakan melalui dukungan dasar. Fitur-fitur ini memberikan stabilitas ekstra tetapi harus dihapus secara mekanis setelahnya, jadi gunakan hanya di mana permukaan dasar tidak krusial.
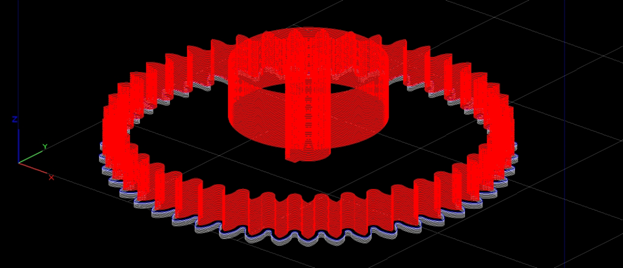
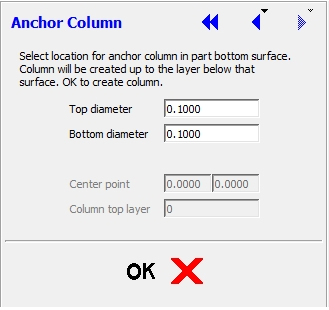
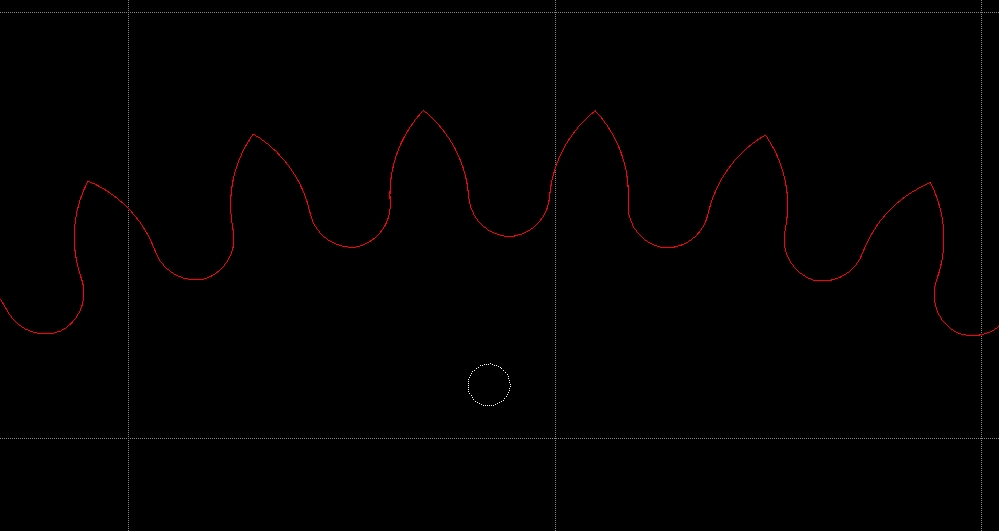
Untuk menambahkan anchor column, pergi ke Support > Anchor Column. Dari tampilan atas, klik titik pusat yang diinginkan dan konfirmasikan. Insight akan memasukkan kontur lingkaran yang akan menjadi anchor column setelah dukungan dihasilkan.
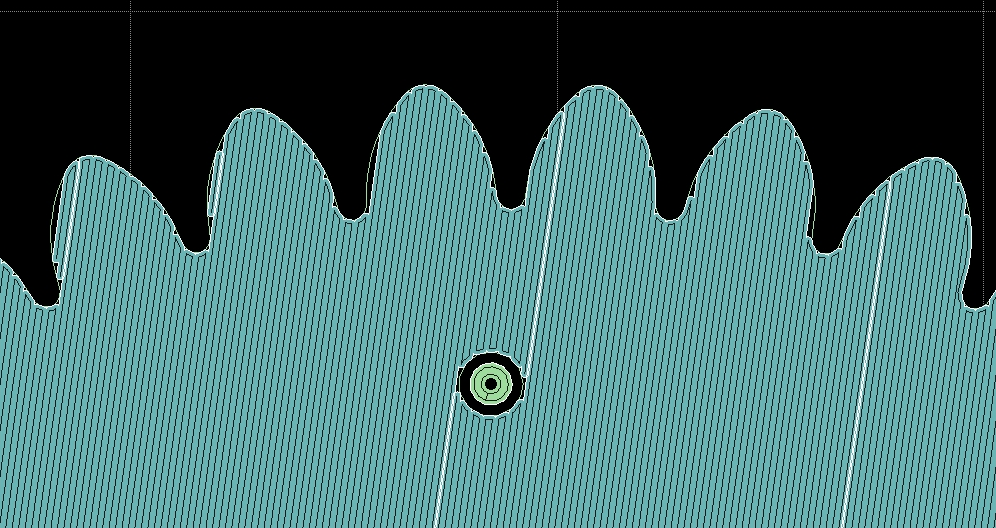
Setelah pembangkitan dukungan, anchor columns muncul di lapisan dasar dan akan hadir selama pembangunan.
Menggabungkan opsi-opsi ini seringkali memberikan hasil terbaik. Misalnya, salah satu pelanggan mengurangi keroncong dari 0,020 inci ke 0,009 inci—dalam toleransi—dengan memperbesar dasar dan menambahkan beberapa anchor columns.
Masih mengalami keroncong bagian setelah menerapkan pengaturan ini? Tim kami dapat menawarkan pelatihan Insight lanjutan dan dukungan aplikasi yang disesuaikan. Hubungi kami untuk informasi lebih lanjut.