Cara Memasang Insert Heat-Set untuk Gewol 3D Print yang Kuat dan Terpercaya
Komponen Bersulut dalam Pencetakan 3D
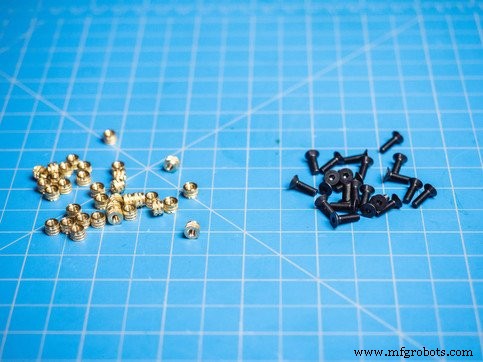
Konektor bersulut, lubang, dan persilangan baut adalah fondasi dari hampir setiap bagian teredar yang Anda buat. Saat bekerja dengan bagian 3D print, kualitas uliran secara langsung mempengaruhi daya tahan assembly. Uliran plastik tradisional—baik yang dicetak atau ditap tangan—rentan terhadap stripping dan aus, sementara uliran logam memberikan kekuatan dan daya tahan yang diperlukan untuk aplikasi tinggi performa. Insert bersulut logam, biasanya kuningan dengan uliran internal yang sudah terbentuk, memberikan solusi yang kokoh. Permukaan luar yang berkerikilnya terlibat dengan material di sekitarnya, menahan gaya tarik keluar dan torsi keluar.
Untuk pencetakan 3D termoplastik, insert heat-set adalah pilihan yang diinginkan. Saat pemasangan, polimer meleleh dan mereflow di sekitar insert, menciptakan ikatan terkuat secara lokal yang meningkatkan rating tarik keluar dan torsi secara dramatis dibandingkan tipe insert lain.
Studi Kasus Tentara AS
Baca cerita keberhasilan pelanggan terbaru kami tentang dasar pelatihan besar untuk Tentara AS.
Merancang dan Memasang Insert Heat-Set
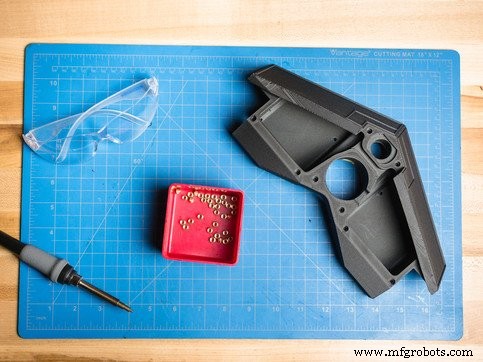
Apa yang Akan Anda Butuhkan
Bagian 3D print dengan lubang yang ukurannya sesuai untuk insert bersulut
Insert bersulut heat-set yang dipilih
Soldering iron (650–750 °F / 343–399 °C)
(Opsional) Tip pemasangan insert untuk soldering iron
1. Pilih Ukuran Baut dan Insert yang Sesuai
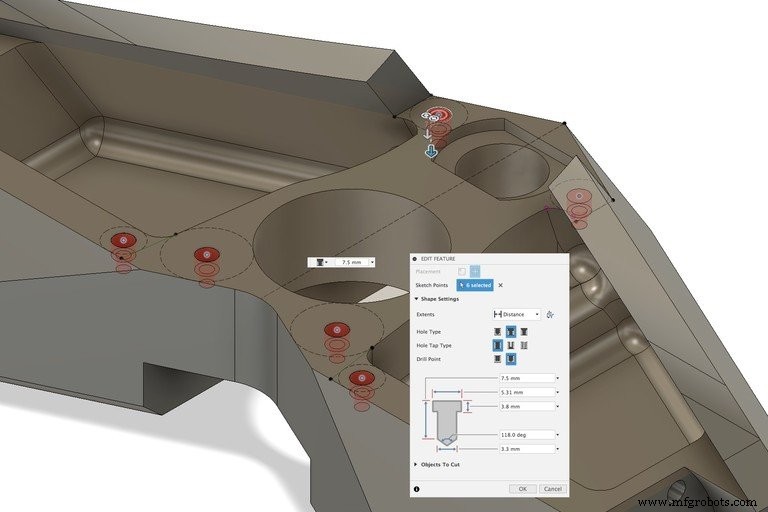
Pilih hardware yang akan menyegel bagian. Ukuran insert tergantung pada ketebalan material di sekitar rongga; jika kurang dari 2 mm (0.078”) material tersisa, pilih insert yang lebih kecil. Verifikasi dimensi rongga yang direkomendasikan vendor. Dalam contoh ini, insert M3 digunakan dengan spesifikasi berikut:
Kedalaman lubang (D): 3.8 mm
Diameter besar (A): 5.31 mm
Diameter kecil (B): 5.1 mm
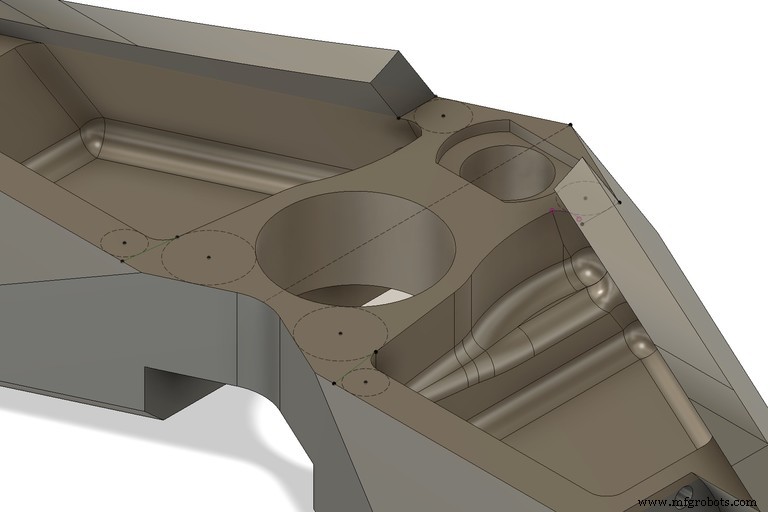
2. Sketsa Titik Awal untuk Lubang Anda
Gunakan alat sketsa program CAD Anda untuk menandai lokasi tepat dari setiap lubang.
3. Buat Lubang Counterbore
Dengan alat Hole, buat counterbore yang cocok dengan diameter besar insert (A) dan kedalaman yang direkomendasikan. Perpanjang lubang di luar dasar counterbore jika lubang pengurangan untuk clearan screw diperlukan.
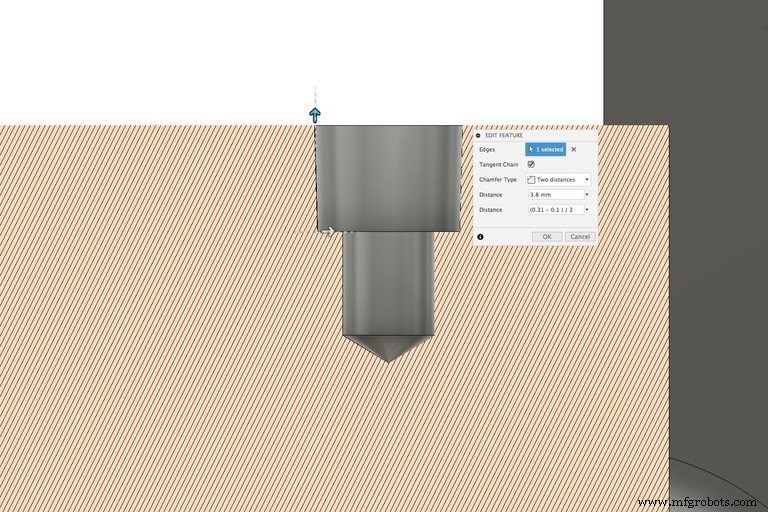
4. Buat Chamfer di Tepi Lubang Dalam
Terapkan chamfer distance-distance pada tepi bawah luar counterbore. Gunakan tinggi counterbore sebagai jarak pertama dan ">(A-B)/2" sebagai jarak kedua untuk mencapai diameter tapering minor (B) yang diperlukan.
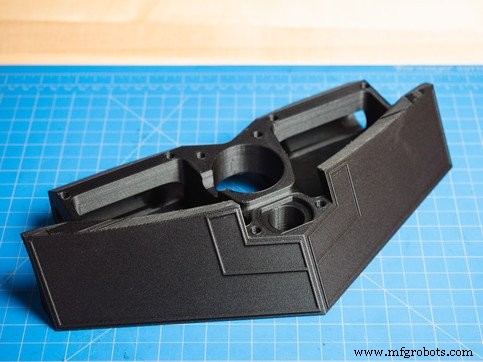
5. Cetak Bagian Anda
Cetak bagian setelah desain selesai.
6. Panaskan Soldering Iron
Nyalakan soldering iron dan biarkan mencapai 650–750 °F (343–399 °C). Rentang suhu ini melelehkan termoplastik tanpa merusak material.
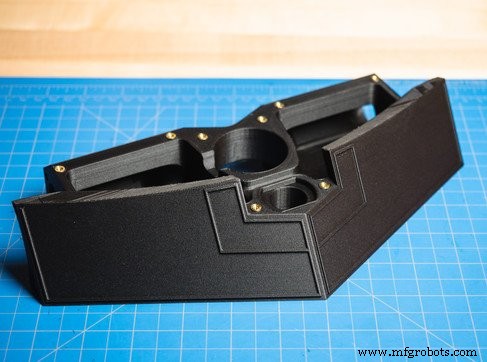
7. Tekan Setiap Insert ke Dalam Rongganya
Tempatkan insert di tengah rongga. Ratakan ujung iron dengan tengah insert dan tekan dengan lembut. Saat insert memanas, plastik meleleh dan mengalir, memungkinkan insert tenggelam ke dalam rongga. Jaga iron dalam kontak sampai insert sepenuhnya duduk dan atas bagian rata dengan kepala insert. Untuk insert yang lebih besar, biarkan waktu pemanasan sedikit lebih lama.
8. Biarkan Bagian Dingin
Setelah semua insert duduk, biarkan bagian dingin selama beberapa menit. Ini memastikan polimer sepenuhnya mengeras di sekitar insert. Gunakan waktu ini untuk menyesuaikan insert yang tidak duduk dengan benar.
Meningkatkan Kekuatan Koneksi Bersulut
Sementara insert heat-set memberikan resistensi tarik keluar yang baik, menempatkannya di sisi seberang bagian dapat meningkatkan kapasitas beban lebih lanjut. Ketika insert dibebani, tapernya terlibat dengan tapernya counterbore, mendistribusikan gaya secara lebih merata. Menambahkan penguatan serat berkelanjutan di sekitar rongga memperkuat efek ini dengan mencegah deformasi dinding di bawah beban.
Hubungi kami untuk bagian sampel gratis untuk mengevaluasi kekuatan dan daya tahan material kami.