Inseran Cetak 3D Kekuatan Tinggi untuk Rangkai Tahan Lama dan Presisi
Manufaktur aditif memiliki banyak keuntungan, termasuk kemungkinan mencetak set bagian dalam satu cetak atau geometri kompleks seperti ulir. Namun, dalam kasus terakhir, desain ulir tidak dibuat sehingga ada kemungkinan rangkai yang teratur karena, terbuat dari plastik, mereka dapat merubah bentuk dan kehilangan dimensinya bahkan dapat retak.
Ketika ingin memproduksi tipe bagian tertentu di dunia pencetakan 3D, ada banyak kalangannya ketika perlu menggunakan koneksi yang kuat untuk membuat bagian yang dapat dilepaskan atau untuk memastikan pengikatan permanen elemen volume besar.
Komponen mekanis yang diproduksi menggunakan teknologi tradisional menjadi pendukung untuk bagian manufaktur aditif. Dan dalam kasus spesifik pemasangan bagian, inseran sangat menonjol.
Apa itu inseran?
Alternatif untuk menggabungkan mutri di tengah cetak adalah menggunakan inseran logam. Inseran logam adalah fastener bersulut yang dimasukkan ke dalam lubang untuk memberikan bagian dengan kemungkinan koneksi bersulut.
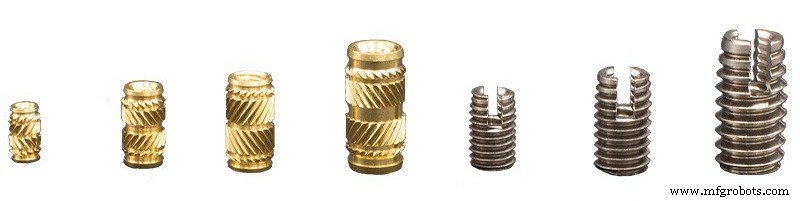
Gambar 1: Inseran. Sumber: Filament2print.
Ada dua faktor kunci untuk dipertimbangkan saat memilih tipe inseran terbaik: resistensi keluar dan resistensi putar.
Secara generik, faktor seperti diameter dan ukuran inseran akan dipertimbangkan (untuk itu perlu merujuk pada lembar data teknis produsen). Dan bahan, baik dari inseran maupun plastik tempat pemasangan dilakukan. Ada berbagai macam inseran yang dapat dipasang di setiap jenis bahan, baik untuk logam, kayu, plastik atau sejenisnya. Bahan paling umum dalam pembuatan inseran adalah brass, meskipun bahan lain seperti stainless steel (tahan karat) atau aluminium (berat lebih ringan) juga mulai muncul.
Untuk FDM (saat memproduksi dengan bahan termoplastik) hampir setiap inseran akan cocok, tetapi saat memproduksi dengan SLA (yang menggunakan bahan termo set dan oleh karena itu setelah dicetak tidak dapat dimodifikasi dengan panas atau tekanan) hanya inseran self-tapping atau helicoil yang dapat dipasang.
Sangat penting untuk ditekankan bahwa meskipun dalam FDM inseran terbuat dari hampir setiap jenis bahan dapat digunakan, prosedur untuk menempatkan inseran ini akan selalu lebih bermasalah daripada pada bagian SLA. Ini disebabkan oleh non-isotropy bagian, yang berarti ketika menghadapi inseran yang ditempatkan dingin, tekanan tersebut sehingga bagian delaminasi.
Ada banyak tipe inseran, dan klasifikasi umum adalah menurut bentuk pemasangannya.
Tipe inseran
Heat insertion: Heat inserts digunakan dengan bahan termoplastik, yang meleleh pada suhu rendah. Metode penggunaan sangat sederhana dan hanya memerlukan soldering iron atau sumber panas lainnya (Modifi3D Pro), yang menyebabkan inseran memanaskan melalui kontransmisikan panas. Untuk menempatkan tipe inseran ini, harus ada lubang dalam bagian yang diameternya sedikit lebih kecil dari diameter luar inseran. Menggunakan alat pemasangan, dan mengontrol tekanan (karena mungkin meleleh bagian di sekitar lubang), tekan inseran di tepi lubang untuk melebar plastik. Inseran akan terperangkap antara serat plastik saat mendingin. Inseran akan berada di posisi yang benar ketika kedua tepi, bagian dan inseran, berada pada level yang sama. Dengan posisi yang benar dari tipe inseran ini, kekuatan tarik 15 kg dan kekuatan putar 2.5 kg dapat dicapai. Selain itu, heat tapped inserts memiliki kedua lubang terbuka sehingga dapat dianggap sebagai lubang melalui, artinya panjang inseran tidak akan menjadi keterbatasan bahkan jika baut yang akan ditanduk harus dimasukkan lebih dalam dari panjang inseran itu sendiri.
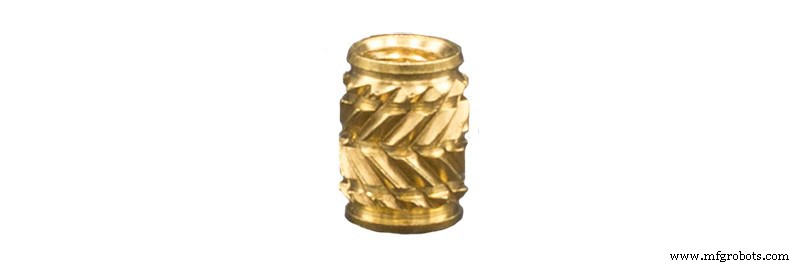
Gambar 2: Heat insert. Sumber: Filament2print.
Pressure: Pressure inserts, atau rivets, memerlukan lubang dengan diameter yang sama dengan rivet. Pemasangannya sangat sederhana karena, seperti setiap rivet, mereka hanya perlu ditekan ke tempat dengan alat kompresi. Seperti kasus sebelumnya, inseran akan berada di posisi yang benar ketika kedua tepi berada pada level yang sama. Sangat penting untuk dicatat bahwa selama pemasangan, inseran harus ditekan dengan baik karena bagian dapat hancur di dekat lubang.
Self-threading: Untuk bahan tertentu yang digunakan dalam SLS dan pencetakan resin yang meleleh pada suhu sangat tinggi atau tidak menunjukkan perilaku stabil saat dipanaskan, inseran self-threading ideal. Ditandai dengan ulir internal dan eksternal untuk pemasangan mudah dalam bagian, inseran ini ditempatkan menggunakan alat penejemen ensat-type. Bagian harus diproduksi dengan lubang yang memiliki diameter nominal yang sama dengan inseran, karena inseran ini menciptakan ulir di plastik saat dipasang, menghasilkan rangkai yang dapat mengalami tekanan yang jauh lebih besar dibandingkan heat inserts. Selain itu, inseran ini terbuat dari stainless steel, bahan yang sangat tahan aus dan lingkungan agresif.
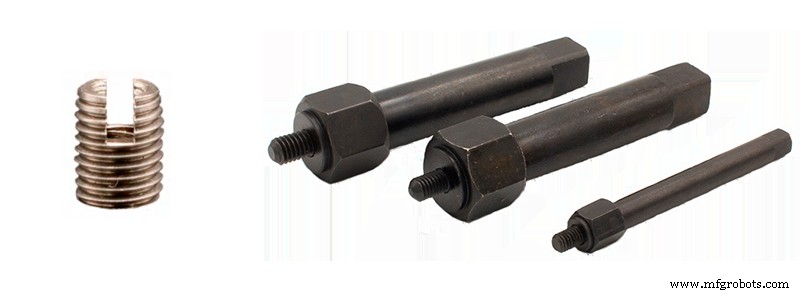
Gambar 3: Self-tapping insert dan alat. Sumber: Filament2print.
Helicoil: Seperti self-tapping inserts, helicoil inserts juga memiliki 2 ulir dan berfungsi dengan cara yang sama. Lubang di workpiece harus diukur sesuai standar helicoil yang dipilih. Untuk memasang inseran, ulir harus dibuat terlebih dahulu dalam lubang menggunakan tap lalu dipasang menggunakan alat. Terakhir, flang kecil di bawah inseran, yang bertindak sebagai berhenti untuk alat pemasangan, dipecahkan. Meskipun benar bahwa inseran ini tidak murah, penampilan dan kepraktisannya luar biasa.
Rekomendasi
Sehubungan dengan diameter lubang, iharus dipertimbangkan bahwa saat mencetak bagian akan ada variasi dimensi antara desain 3D dan bagian, oleh karena itu saat merancang lubang akan perlu menerapkan toleransi padanya. Selain itu, lubang harus cukup panjang untuk pemasangan inseran, juga mempertimbangkan panjang tambahan dari penggenangan baut. Hal lain yang perlu dipertimbangkan terkait desain adalah tebal dinding; coba terapkan nilai yang cukup tinggi sehingga saat pemesinan lubang, tidak masuk ke infill bagian.
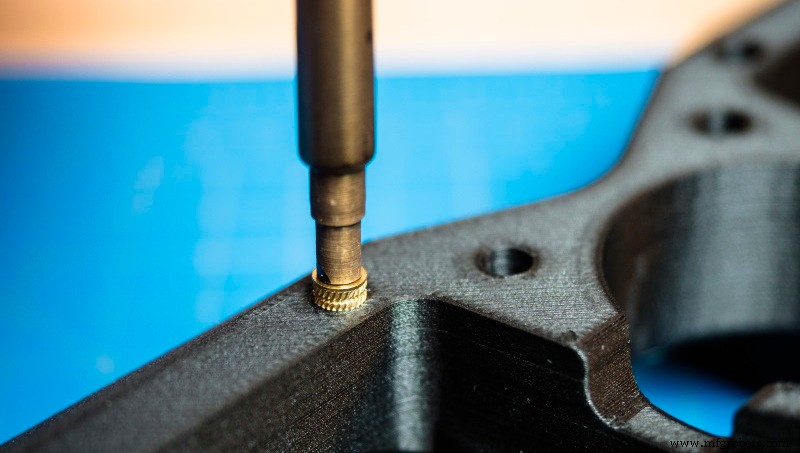 Gambar 4: Penyisipan inseran dengan panas. Sumber: Markforged.
Dalam hal pemasangan, sangat penting untuk memastikan aspek tertentu seperti posisi dan kecepatan operasi. Selalu pastikan bahwa inseran, sejauh mungkin, terpusat dan tegak lurus terhadap lubang. Ini berlaku untuk heat, pressure atau threaded inserts, karena sisipan inseran dapat menyebabkan cross-threading dan kerusakan ulir atau bahkan menghasilkan pemasangan baut yang salah kemudian. Dalam pikiran bahwa bagian terbuat dari plastik dan inseran adalah elemen logam akan mempengaruhi kecepatan pemasangan, karena kekerasan logam dapat merusak bagian yang dicetak. Inilah mengapa kecepatan harus dikontrol agar tidak merusak dinding lubang.
Seperti yang kita ketahui, pencetakan 3D sedang dalam evolusi penuh dan solusi seperti ini adalah yang membuat perbedaan ketika datang untuk mendapatkan bagian dengan kompleksitas yang lebih besar dan yang merespons lebih akurat kebutuhan industri.



