Memperbaiki Nozel Printer 3D yang Bocor: Panduan Langkah demi Langkah
Apakah Anda pernah memperhatikan beberapa rambut plastik di cetakan Anda yang pergi dari satu dinding ke dinding lain? Atau Anda menemukan bola-bola plastik kecil di sisi bagian? Atau mungkin beberapa kebocoran pada setiap lapisan?
Jenis kesalahan ini mungkin terjadi saat nozel “bocor”, menyebabkan plastik mengalir dari nozel ketika kita tidak menginginkannya.
Dalam artikel ini, kita akan mempelajari sedikit lebih banyak tentang kebocoran nozel, salah satu masalah pencetakan 3D yang paling mengganggu dan sering terjadi. Kita juga akan mempelajari bagaimana hal ini timbul, penyebab utama, dan cara mencegahnya.
Anda dapat mengidentifikasi nozel yang bocor jika cetakan Anda menampilkan “rambut” atau “tali” plastik tipis di tempat-tempat tempat tidak ada plastik yang seharusnya diekstrus. Ini disebabkan oleh suhu ekstrusi yang terlalu tinggi dan atau pengaturan retraction yang salah. Atur suhu sesuai dengan spesifikasi produsen filamen. Selain itu, Anda dapat memulai dengan mengatur jarak retraction ke 6.5mm, kecepatan retraction ke 25mm/s, dan jarak perjalan minimum ke 1mm.
Kita akan membahas setiap aspek secara mendalam untuk troubleshoot dan menyelesaikan nozel bocor Anda, tetapi sebelum kita memulai, silakan gunakan tabel berikut sebagai referensi:
| Parameter | Deskripsi | Nilai Dasar | Terlalu Rendah | Terlalu Tinggi | Model Uji |
|---|
| Suhu | Suhu di mana filamen dipanaskan saat diekstrus | Periksa spesifikasi produsen. PLA: 190° hingga 220°C. ABS: 240° hingga 270°C. | -Underextrusion. -Nozel tidak mengekstrus. | Nozel Bocor | Temp Tower |
| Retraction: Jarak | Berapa milimeter filamen ditarik kembali setiap kali | 6.5mm. | -Nozel bocor |
-Filamen tersumbat.
-Underextrusion | Retraction Test |
| Retraction: Kecepatan | Seberapa cepat jarak retraction akan ditempuh | 25mm/s. | -Tidak ada peningkatan
-Filamen hanya meregang di dalam nozel | -Meninggalkan tanda pada filamen | |
| Retraction: Jarak Perjalan Minimum | Jarak perjalan minimum untuk mengaktifkan retraction | 1mm. |
-Meng-retract terlalu sering | -Retraction mungkin tidak akan terjadi sama sekali | |
Masalah pencetakan 3D
Seperti yang Anda ketahui, bentuk akhir objek cetakan 3D dicapai dengan memindahkan ekstruder melalui pengontrol CNC. Ekstruder ini diisi oleh gulungan filamen dan dapat berhenti mengekstrus ketika ada ruang kosong di antara dua posisi pada lapisan yang sama.
Jika semuanya berfungsi dengan baik, hasilnya akan menjadi bagian dengan ukuran yang sama dalam tinggi, lebar, dan kedalaman seperti model digital asli. Ia juga akan memiliki bentuk yang persis dari objek yang ditinjau pada komputer Anda. Dengan harapan, itu juga akan memiliki beberapa ketidaksempurnaan kualitas yang sedikit.
Tentu saja, ini tidak akan selalu terjadi, terutama saat Anda baru memulai atau saat Anda membeli printer baru yang belum terkalibrasi dengan benar.
Di antara banyak kesalahan yang dapat terjadi, kita mungkin menemukan nozel bocor, salah satu masalah paling umum dalam pencetakan 3D. Untungnya, menyelesaikan masalah ini memungkinkan dan mudah jika Anda tahu penyebabnya.
Mengapa nozel bocor?
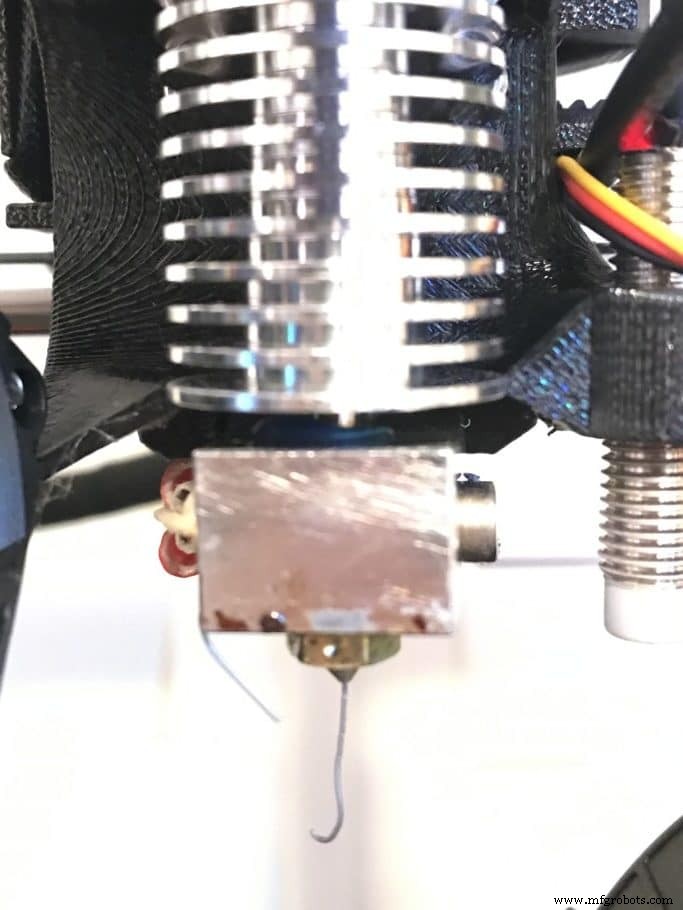
Ekstruder adalah bagian yang bertanggung jawab untuk memanaskan plastik hingga suhu yang memungkinkan ia mengalir. Di masuk, filamen berukuran sekitar 1.75mm. Ekstruder kemudian mendorong filamen panas ke dalam lubang yang lebih kecil, yang dapat berukuran antara 0.1 dan 1mm. Tekanan yang berasal di dalam ekstruder membuat plastik mengalir melalui lubang kecil, yang disebut nozel.
Itulah teori bagaimana sistem ekstrusi seharusnya bekerja, baik direct atau Bowden. Kadang-kadang bahan tidak keluar seperti yang seharusnya karena ekstruder tidak mampu memasok dengan benar atau karena beberapa pengaturan tidak diatur dengan benar.
Karena pencetakan 3H adalah tentang melelehkan, kita harus menetapkan suhu sebagai salah satu parameter utama yang dipertimbangkan.
Ketika kita memilih jenis bahan yang akan digunakan, biasanya produsen memberi kami lembar data yang mencakup rentang suhu optimal untuk penggunaannya. Berbagai bahan memiliki rentang yang berbeda, dan bahkan plastik yang sama dari produsen yang berbeda mungkin tidak sama.
Selalu periksa datasheet. Anda mungkin dapat menemukannya dipublikasikan di situs web produsen atau, jika Anda beruntung, di bagian belakang kemasan filamen.
Kadang-kadang, rentang suhu itu terlalu besar, seperti “190 hingga 220 °C”. Saya tidak tahu tentang Anda, tetapi rentang itu tidak sangat berguna. Bagaimana Anda akan berpakaian jika prakiraan cuaca memberitahu bahwa suhu besok akan antara 0°C dan 30°C?
Oke, mari kita kembali ke ekstruder: jika suhu terlalu rendah, plastik tidak akan cukup cair untuk mengalir dan kemungkinan besar akan macet. Anda dapat memperhatikan ini saat Anda melihat bahwa printer 3D seharusnya sedang bekerja tetapi tidak mengekstrus filamen sama sekali. Sebuah goresan bundar biasa tertinggal pada filamen tempat gear dorong ekstruder terletak.
Suhu yang tinggi menyebabkan hal yang sebaliknya: plastik terlalu cair dan tidak perlu didorong untuk mengalir melalui nozel. Beratnya sendiri menyebabkan bahan di dalam tabul mulai mengucur.
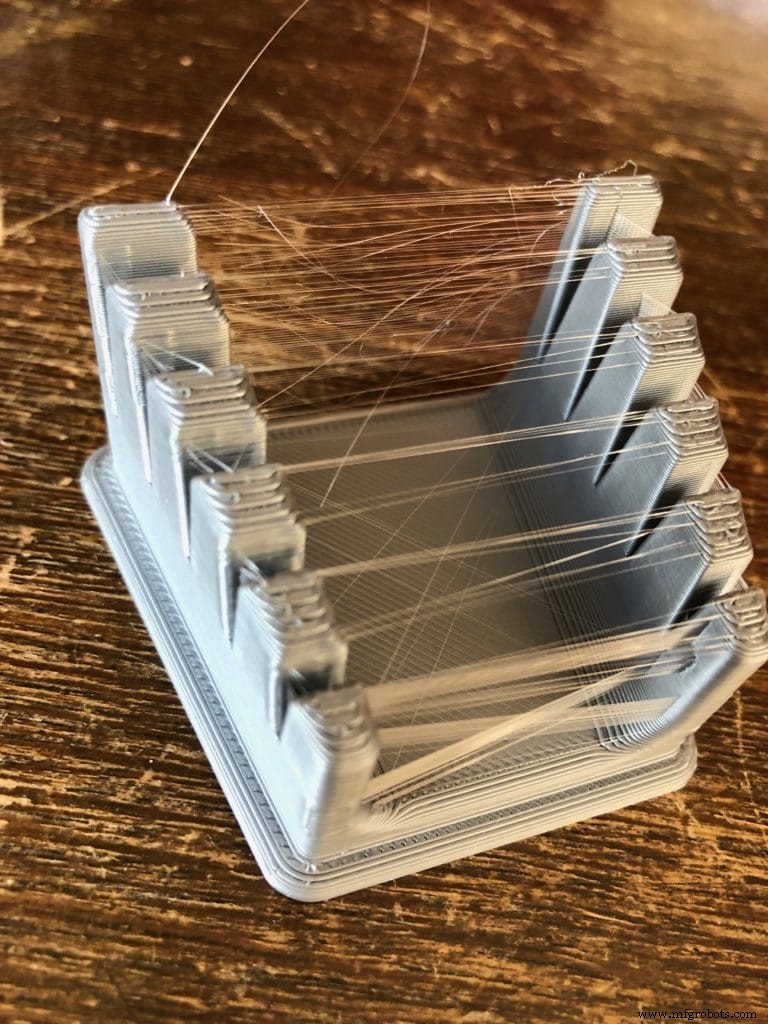
Ini berarti bahwa plastik akan mengalir bahkan saat tidak seharusnya melakukannya. Nozel akan meninggalkan jejak saat bergerak, seperti “rambut” atau “tali” plastik tipis. Itulah alasan di balik panggilan kita padanya sebagai “stringing”, “cetak berbulu” atau bahkan “jumat”.
Saya rasa Anda sudah tahu apa itu stringing sebenarnya. Namun, jika Anda tidak yakin dan ingin membandingkan masalah yang Anda hadapi dengan kasus nyata dari nozel bocor, lihat foto berikut:
Pada titik ini, diperlukan untuk membedakan kebocoran yang terjadi saat mengatur suhu tinggi dari kebocoran normal saat pemanasan printer Anda. Plastik, seperti bahan lain, mengubah volume saat dipanaskan.
Tekanan dalam tabul meningkat pada waktu pemanasan awal, saat filamen mengembang. Itu adalah proses normal dan Anda tidak perlu khawatir.
Di sisi lain, jika nozel kosong pada awal cetakan, ekstruder akan berjalan beberapa jarak tanpa filamen di dalam. Solusi cepat dan efektif adalah menambahkan beberapa baris skirt sebelum objek mulai dicetak.
Nozel bocor juga dapat menyebabkan ujung nozel kosong selama bagian pertama dari setiap lapisan. Gear ekstruder berputar tetapi tidak ada plastik yang keluar dari nozel. Ini menghasilkan garis kosong pada selah lapisan. Objek terlihat buruk, terutama di area tipis.
Cara menyelesaikan nozel bocor
Ada dua parameter paling penting yang akan membantu kami dengan masalah ini yaitu suhu dan retraction.
Suhu ekstrusi optimal
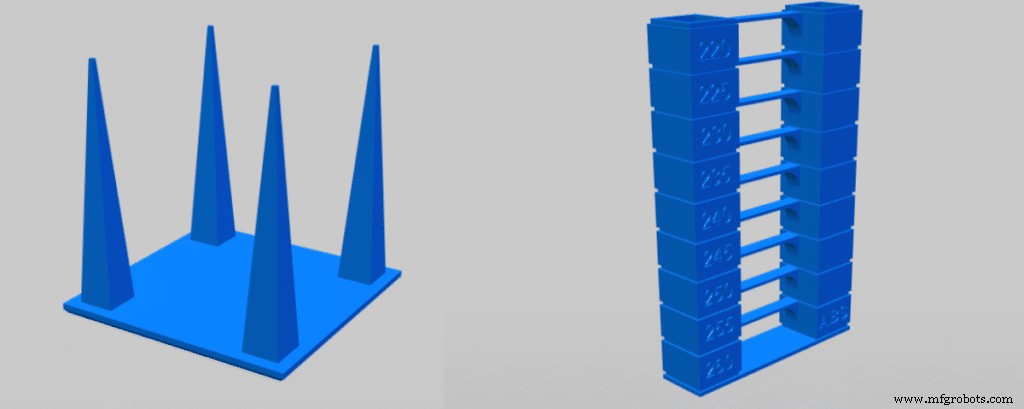
Untuk menemukan suhu cetakan optimal, Anda dapat mencetak banyak bagian hanya dengan bervariasi suhu. Anda akan memperhatikan cetakan terlihat pudar pada suhu rendah dan menjadi lebih cerah saat Anda mengatur suhu yang lebih tinggi. Pilih titik di tengah, dengan beberapa yang cerah tetapi tidak terlalu berkilau.
Printer Anda mungkin juga memungkinkan Anda untuk mengubah suhu selama cetakan. Ini adalah alternatif yang lebih cepat untuk mengubah suhu dalam interval diskrit 3° atau 5° C dan biarkan cetakan berjalan selama beberapa lapisan.
Jika Anda melihat bahwa kualitas cetakan membaik, terus ubah suhu dalam arah tersebut sampai mulai buruk lagi.
Karena metode ini dapat memakan waktu lama, beberapa orang telah membuat berkas G-code yang mengubah suhu nozel setiap sejumlah lapisan tertentu, jadi Anda tidak perlu mencetak banyak bagian.
Misalnya, Anda dapat mencoba mencetak Temperature Tower ini dari Thingiverse
Anda juga dapat mencari “temperature tower” pada mesin pencari kami sendiri dan pilih yang paling cocok dengan printer Anda. Ada puluhan tes spesifik yang dapat Anda coba. Pastikan untuk memeriksa apakah g-code dihasilkan untuk printer 3D yang mirip dengan Anda. Jika Anda suka, Anda dapat mengedit kode untuk mengubah pengaturan yang perlu Anda uji.
Ingatlah bahwa suhu tinggi membantu adhesi objek pada tempat tidur. Anda dapat mengatur suhu yang lebih tinggi selama lapisan pertama untuk memastikan adhesi, dan kemudian mengurangi untuk sisa waktu pencetakan. Ini sangat berguna untuk diingat jika printer Anda tidak memiliki tempat tidur pemanas.
Apa itu retraction?
Saat mencetak, gear ekstruder berputar ke satu arah, memaksa filamen melalui nozel. Untuk menghindari kebocoran, Anda dapat mengatur printer 3D Anda untuk berputar sedikit jarak ke arah yang berbalik ketika ia harus pergi ke suatu titik tanpa mengekstrus. Rotasi ini menarik filamen ke dalam tabul dan menghapus tekanan di nozel. Jika retraction ini diatur dengan benar, tidak ada plastik yang mengucur selama perjalan dan tidak akan ada tali yang tertinggal.
Anda dapat mengatur tiga parameter untuk retraction: jarak, kecepatan, dan jarak perjalan. Mari kita temukan bagaimana mereka bekerja:
Saat Anda mengatur Jarak, Anda menentukan berapa milimeter filamen ditarik kembali setiap kali. Jarak yang kecil akan menyebabkan tali menjadi lebih tipis tetapi tidak akan menghentikan masalah.
Sebaliknya, jika Anda mengatur jarak terlalu lama, nozel akan kosong saat ia melanjutkan mengekstrus, meninggalkan lubang seperti yang sudah kita bahas.
Juga, ingatlah bahwa jika Anda mengatur printer Anda untuk menarik terlalu banyak, filamen mungkin tersumbat dan cetakan Anda akan rusak.
Kecepatan Retraction mengatur seberapa cepat jarak ini akan ditempuh. Karena plastik yang meleleh mematuhi properti fluida, jika Anda mencoba menarik terlalu lambat, filamen hanya akan meregang dan tidak akan ada peningkatan sama sekali. Namun, retraction yang cepat juga dapat menyebabkan masalah.
Terakhir, Jarak Perjalan menentukan jarak perjalan minimum yang harus ditempuh ekstruder saat tidak mengekstrus, sebelum menarik kembali.
Pengaturan Retraction Optimal
Kali lagi, ada beberapa cara untuk menyelesaikan ini, tetapi, menurut pendapat saya, tes kalibrasi adalah yang termudah.
Tes retraction ini adalah favorit saya, tetapi Anda selalu dapat memilih yang lain hanya dengan mencari “tes retraction” pada search.3dsolved.com (mesin pencari kami sendiri).
Prosedurnya mudah dan langsung: cetak objek, ubah parameter jarak dan kecepatan (satu pada satu waktu), dan cetak lagi sampai Anda mendapatkan cetakan yang bagus. Setiap tes mencetak dalam waktu sekitar 15 hingga 20 menit, jadi Anda akan dapat troubleshoot dan menyelesaikan masalah ini dalam beberapa iterasi.
Sebagai dasar awal yang baik, saya merekomendasikan menggunakan nilai berikut:
- Jarak retraction: 6.5mm
- Kecepatan retraction: 25mm/s
- Jarak perjalan minimum: 1mm
Cara lain untuk mencegah stringing adalah dengan mengatur kecepatan perjalan yang lebih cepat saat tidak mengekstrus. Waktu kebocoran yang lebih sedikit menghasilkan lebih sedikit tali dan cetakan yang lebih baik.
Jika Anda ingin mempelajari lebih lanjut tentang retraction, saya telah menulis seluruh posting tentang pengaturan apa yang harus digunakan.
Sekarang kita tahu lebih banyak tentang kebocoran nozel, jadi saatnya untuk mengkalibrasi printer kita!
Kesimpulan
Sekarang Anda tidak hanya tahu cara mengidentifikasi nozel yang bocor, tetapi Anda juga memiliki pengetahuan teknis mendalam tentang penyebab masalah, solusi, dan yang paling penting, mengapa solusi ini bekerja. Seperti yang Anda perhatikan, selalu terbayar untuk memahami masalah daripada hanya mengikuti resep.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebak-takba dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau pengupgrade apa yang harus didapatkan, karena kami tahu ini dapat menjadi tugas yang sangat menakutkan dan biasanya mengarah pada banyak kebingungan.
Kami telah memilih beberapa printer 3D yang kami anggap baik untuk pemula serta menengah, dan bahkan para pakar, membuat keputusan lebih mudah, dan filamen, serta pengupgrade yang tercantum, semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu mana pun yang Anda pilih akan bekerja sesuai keinginan.



