Memperbaiki Printer 3D yang Tidak Mengumpat Filamen: Panduan Langkah demi Langkah
Penyebab yang paling mungkin membawa Anda ke artikel ini adalah memiliki printer 3D yang saat ini tidak dapat dengan benar mengumpat filamen. Jadi mari kita buat pengantar ini pendek dan langsung menjawab pertanyaan berikut: bagaimana cara memperbaiki printer 3D yang saat ini tidak mengumpat filamen?
Penyebab utama yang menyebabkan printer 3D tidak mengumpat filamen adalah macet di sepanjang jalur ekstrusi, tabung PTFE yang rusak, pengaturan retraksi yang salah, tegangan filamen yang tidak diinginkan, suhu ekstrusi yang terlalu tinggi (atau terlalu rendah), nozel yang tersumbat, atau roda gigi driver yang aus.
Saya tahu, daftar masalah ini tidak sangat membantu jika kita tidak membahas setiap penyebab secara terpisah, dan itu tepat yang akan saya lakukan dalam artikel ini! Seperti halnya sebagian besar artikel pemecahan masalah, pembacaan bersifat reaktif alhambalah alih-alih preventif. Itu jelas seharusnya demikian, tetapi saya juga akan memberikan tips dan trik untuk menghindari masalah ini di masa depan. Tidak ada salahnya jika Anda tidak kembali ke blog kami, tetapi saya benar-benar berpikir kami memiliki banyak artikel yang lebih menarik dan menyenangkan untuk Anda baca!
Penyebab umum printer 3D tidak mengumpat filamen
Jalur ekstrusi tersumbat
Untuk mengumpat filamen dengan benar, printer 3D Anda perlu memiliki jalur ekstrusi yang jelas. Apapun rintangan di sini akan mengganggu laju aliran filamen. Untuk memperbaiki masalah ini pastikan filamen Anda memiliki jalur yang halus dan jelas, ini berarti memeriksa semua jalan dari gulungan filamen ke nozel ekstruder. Idealnya, gulungan filamen harus dekat dengan nozel ekstruder dan filamen harus datang pada sudut lengkung.
Tabung PTFE mungkin rusak
Jika pendingin pendingin Anda tidak bekerja dengan baik hal ini dapat menyebabkan panas menyebar di luar zona leleh. Panas ini dapat merusak tabung PTFE dan mengakibatkan filamen macet. Periksa ujung tabung PTFE untuk tanda-tanda deformasi. Jika perlu, ganti tabung PTFE dengan yang berkualitas lebih tinggi untuk isolasi dan suhu yang lebih baik.
Tabung yang baru saja saya tautkan adalah tabung Capricorn biru yang datang dengan pemotong tabung serta beberapa nozel, dan tabung ini jauh lebih baik daripada tabung PTFE putih/transparan standar yang datang dengan sebagian besar printer, seperti Ender 3.
Pengaturan retraksi yang salah
Pengaturan retraksi memungkinkan Anda mengontrol panjang dan kecepatan di mana filamen akan menarik kembali ke dalam nozel ekstruder saat mengubah lokasi ekstrusi. Ini dilakukan untuk menghindari bocoran saat nozel bergerak ke tempat yang berbeda.
Jika Anda menarik terlalu banyak filamen atau kecepatan retraksi terlalu tinggi, gerakan mundur dan maju dapat menggores filamen membuatnya lebih sulit bagi roda gigi driver untuk terus menggerakkannya. Mulai dengan kecepatan 40mm/s dan panjang retraksi 5mm, jika Anda melihat tanda stres pada filamen turunkan pengaturan tersebut.
Tegangan filamen
Jika tegangan filamen antara roda gigi driver dan gulungan terlalu tinggi, roda gigi driver akan perlu bekerja lebih keras untuk menggerakkan filamen menghasilkan roda gigi menggores filamen hingga titik di mana ia mengganggu aliran umpan normal.
Suhu ekstruder
Jika suhu ekstrusi terlalu rendah filamen akan lebih sulit untuk melalui nozel. Coba tingkatkan suhu sebesar 5-10 derajat karena akan memungkinkan aliran filamen yang lebih mudah. Selalu periksa gulungan filamen Anda untuk suhu leleh yang direkomendasikan. Suhu yang terlalu tinggi juga bisa menjadi masalah, melelehkan filamen terlalu awal sehingga menyebabkan sistem macet.
Roda gigi driver yang aus
Dalam beberapa kasus setelah banyak kerja, gigi roda gigi driver dapat aus dan berhenti mengumpat filamen dengan benar. Periksa mereka untuk melihat apakah Anda perlu menggantinya dan jika perlu dapatkan hot end ekstruder baru. Untuk tahun-tahun pencetakan 3D yang baik dapatkan hot end berkualitas tinggi.
Nozel tersumbat
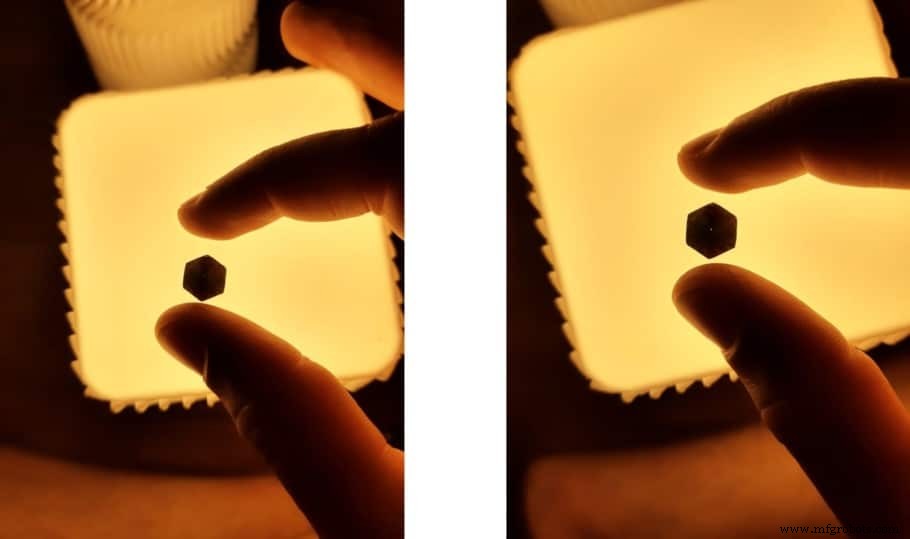
Jika Anda memperhatikan bahwa filamen tidak melewati nozel atau keluar berserabut, mungkin disebabkan oleh nozel yang sebagian atau sepenuhnya tersumbat. Seumur hidup printer 3D, Anda perlu memastikan untuk menjaga nozel tetap bersih untuk memastikan cetakan 3D berkualitas. Saat printer 3D Anda melelehkan filamen dan mendorongnya melalui nozel yang kecil, sisa-sisa mungkin terperangkap di sana dan akhirnya menyebabkan sistem macet.
Karena ini adalah masalah umum dan kemungkinan besar penyebab printer Anda tidak mengumpat filamen, kita akan memasuki lebih banyak detail dan menjelaskan beberapa trik untuk menghindari masalah ini di masa depan. Selain itu, saya juga akan menjelaskan langkah demi langkah cara mengatasinya.
Penyebab yang menyebabkan nozel tersumbat
Suhu cetak yang buruk
Jika suhu cetak Anda terlalu rendah, filamen tidak akan meleleh dengan benar sehingga membuat sulit bagi roda gigi driver untuk terus menggerakkan filamen. Pada suatu titik, tekanan akan sangat tinggi dalam ekstruder sehingga roda gigi driver akan mulai menggosok filamen dan filamen yang tersisa di nozel akan mengeras dan menjadi selang.
Di sisi lain, jika suhu cetak Anda terlalu tinggi, panas dapat menyebar dari zona leleh dan mulai melelehkan filamen sebelum seharusnya. Efek ini disebut “Heat Creep” dan saat ini terjadi, roda gigi driver akan sulit mendorong filamen yang telah melunak. Akhirnya, roda gigi driver tidak dapat melaju dan nozel menjadi tersumbat. Untuk mencegah ini selalu periksa suhu yang direkomendasikan untuk bahan yang Anda gunakan.
Debu dan kotoran dalam filamen
Jika ada debu atau partikel kotoran dalam filamen Anda, mereka akan terbakar saat filamen melalui zona leleh. Partikel yang terbakar ini dapat menempel pada dalam nozel, mengubah aliran filamen yang tepat, dan akhirnya sepenuhnya menyumbat nozel. Masalah ini sulit diatasi, Anda harus melakukan yang terbaik untuk menjaga filamen tetap bersih. Simpan dalam kantong plastik setelah kemasan dibuka.
Nozel terlalu dekat ke tempat cetak
Ketika nozel terlalu dekat ke tempat cetak, filamen tidak akan diekstrusi dengan benar karena tidak cukup ruang. Ini akan menyebabkan filamen dioleskan di seluruh tempat cetak saat nozel bergerak. Kurangnya ruang antara nozel dan tempat cetak akan menghasilkan ekstrusi mundur. Ini berarti filamen akan kembali ke dalam nozel dan tekanan tambahan yang dihasilkan ini kemungkinan akan menyebabkan macet pada nozel.
Sebagai aturan umum, tinggi tidak boleh lebih besar dari diameter nozel. Titik awal yang baik adalah menggunakan seperempat diameter nozel sebagai tinggi. Jika Anda menggunakan nozel 0.4mm, Anda dapat mengkalibrasi printer Anda dengan menggunakan lembaran kertas. Jarak antara tempat cetak dan nozel harus cukup untuk kertas ditempatkan di antara keduanya, meskipun cukup rapat. Ini adalah alat “kalibrasi” yang paling umum digunakan karena biasanya memiliki ketebalan 1/10 milimeter.
Filamen berkualitas rendah
Filamen berkualitas rendah dapat menjadi masalah karena filamen ini tidak melalui tes yang ketat sebelum masuk ke pasar. Mereka dapat memiliki diameter yang berbeda di titik-titik berbeda, bagian yang lebih tipis dapat sulit untuk ditangkap oleh roda gigi driver, dan bagian yang lebih tebal akan membutuhkan waktu lebih lama untuk meleleh.
Variasi dalam titik leleh ini menciptakan aliran filamen yang tidak merata dan tidak bersih yang dapat menyebabkan macet. Anda dapat menggunakan busur keliling dan memeriksa berbagai titik pada filamen untuk perubahan diameter jika nilai-nilai tersebut menunjukkan perbedaan besar Anda harus mengganti filamen Anda.
Saya telah menulis banyak posting tentang berbagai filamen yang ada dan apa yang masing-masing umumnya digunakan untuk, dan banyak lagi.
Namun, berikut adalah daftar cepat filamen/merek yang saya rekomendasikan:
- Sunlu PLA
- Polymaker ABS
- Sunlu PETG
- Polymaker Nylon
- Polymaker ASA
- Polymaker Polycarbonate
Cara membuka nozel yang tersumbat
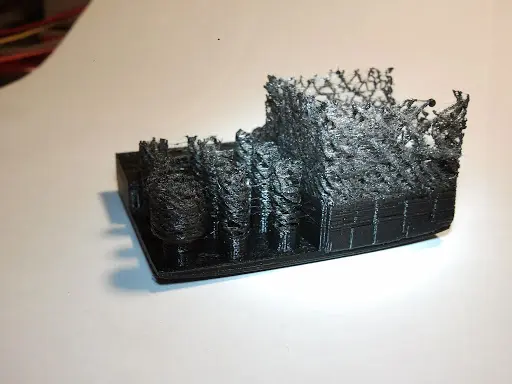
Ada beberapa metode berbeda yang dapat Anda gunakan untuk membuka nozel yang tersumbat. Ini bervariasi tergantung pada seberapa parah nozel tersumbatnya. Coba metode berikut.
Membuka nozel yang sebagian tersumbat
- Penggosokan kawat kuning: Metode pertama yang harus Anda coba adalah menggunakan kuas kawat kuning untuk membersihkan luar nozel.
- Filamen pembersih: Filamen pembersih dibuat secara khusus untuk membersihkan nozel. Cetak dengan mereka menggunakan pengaturan yang direkomendasikan pada kemasan. Saat melalui nozel ia harus membawa semua sisa yang menyumbat nozel. Anda harus melakukan ini setiap kali Anda mengganti filamen karena akan membantu mencegah macet.
- Dorong filamen secara manual: Panaskan nozel ke suhu yang tepat untuk filamen Anda, lalu dorong filamen secara manual melalui nozel hingga sebagian diekstrusi. Dalam beberapa kasus, gaya tambahan yang diberikan cukup untuk menghilangkan rintangan.
Membuka nozel yang sepenuhnya tersumbat
- Gitar/Penangkal jarum: Anda dapat menggunakan jarak akupunktur atau gitar logam E tinggi atau B untuk membersihkan nozel. Jarum/gitar perlu memiliki diameter yang lebih kecil dari nozel untuk menghindari kerusakan. Panaskan nozel ke suhu yang benar untuk filamen yang Anda gunakan lalu lembut dorong jarum/gitar melalui nozel untuk menghancuri rintangan. Selanjutnya saat Anda mengekstrusi filamen ia harus keluar dengan partikel yang menyumbat nozel.
- Atomic/Cold pull: Untuk metode ini, kami merekomendasikan menggunakan Nylon atau ABS karena PLA lebih rapuh. Panaskan nozel hingga 250 derajat celsius selama setidaknya 5 menit lalu dorong filamen pilihan Anda melalui nozel hingga mulai meluap sedikit. Biarkan dingin hingga suhu kamar sehingga filamen mengeras lalu panaskan hingga 120 derajat celsius. Tarik filamen dengan gerakan yang stabil dan tegas, Anda seharusnya melihat partikel kotoran dalam filamen. Ulangi proses hingga filamen keluar bersih dan ujung filamen mempertahankan bentuk nozel.
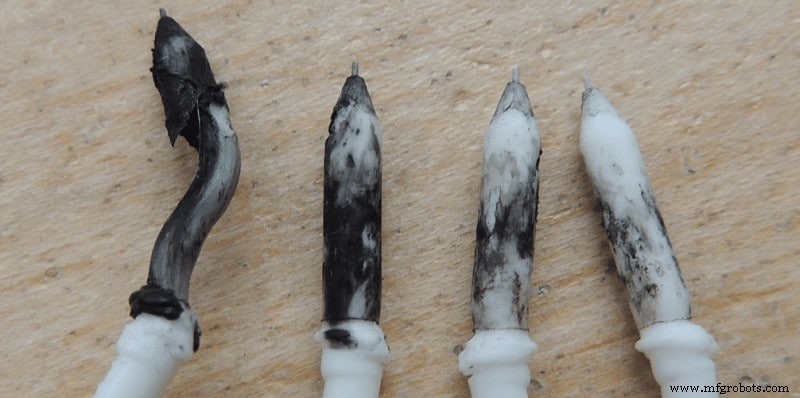
- Aseton: Anda dapat mencoba menggunakan aseton untuk membebaskan nozel dari rintangan. Lepas nozel dari printer dan letakkan di wadah, lalu tuangkan aseton hingga nozel tenggelam sepenuhnya. Biarkan di sana selama 24 jam, goyang wadah setiap beberapa jam untuk membantu melarutkan rintangan. Anda bahkan dapat menggunakan jarum sambil ini berlangsung untuk melihat apakah itu membantu memecah rintangan. Setelah 24 jam, keluarkan dan pastikan untuk mengeringkan dengan handuk sehingga tidak ada sisa aseton.
- Heat gun: Terakhir namun tidak kalah penting Anda dapat mencoba melelehkan rintangan dengan heat gun atau blowtorch. Lepas nozel dari printer dan pegang dengan tang terhadap heat gun. Hindari panas langsung jika Anda menggunakan blowtorch karena dapat melelehkan nozel. Periksa terhadap sumber cahaya untuk melihat apakah nozel bebas dari rintangan. Gunakan jarum jika masih tersumbat.
Kesimpulan
Sampai saat ini, saya berharap Anda telah dapat mengatasi masalah Anda. Saya pikir saya telah melalui sebagian besar masalah yang dapat Anda hadapi yang menyebabkan masalah mengganggu ini. Jika masalah Anda masih berlanjut, tidak ada yang memalukan untuk menghubungi ahli printer 3D lokal yang melayani printer 3D untuk hidupnya. Dia pasti akan dapat memperbaiki printer Anda dan memberitahu Anda apa yang menyebabkan masalah di tempat pertama. Jika Anda seperti saya, Anda pasti akan bertanya padanya banyak pertanyaan untuk mengetahui bagaimana dia mengatasi masalah tersebut!
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade apa yang harus didapatkan, karena kami tahu ini bisa menjadi tugas yang sangat menakutkan dan biasanya mengarah pada banyak kebingungan.
Kami telah memilih hanya sejumlah printer 3D yang kami anggap baik untuk pemula, menengah, bahkan para ahli, sehingga membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



