Pengaturan & Profil Cetak ABS Cura: Dioptimalkan untuk Setiap Printer 3D
ABS atau Akronitril Butadien Stiren adalah polimer yang banyak digunakan karena sifat fisiknya dan biaya yang relatif terjangkau. Namun, ABS juga merupakan salah satu filament konsumen yang paling sulit dicetak karena rentan terhadap merungkai (warping) dan delaminasi. Dulu, ABS banyak digunakan oleh printer DIY pertama, namun kini digantikan oleh alternatif yang lebih baik.
Printer dengan ruang tertutup (enclosed) memiliki peluang sukses yang lebih besar, tetapi dengan pengaturan yang tepat, Anda masih bisa mencetak beberapa bagian dengan ABS pada sebagian besar printer. Suhu ekstrusi sebaiknya antara 230°C dan 250°C, sementara suhu bed sekitar 100°C. Hasil terbaik diperoleh dengan kipas sepenuhnya dimatikan, dan penggunaan brim direkomendasikan. Perlendupan bed yang lebih baik diperoleh dengan lembar PEI atau kaca berlapisi.
Untuk hasil yang lebih baik, disarankan menggunakan polimer lain yang merupakan variasi ringan, dikenal sebagai ASA atau Akronitril Stiren Akrilat.
Masalah dengan ABS
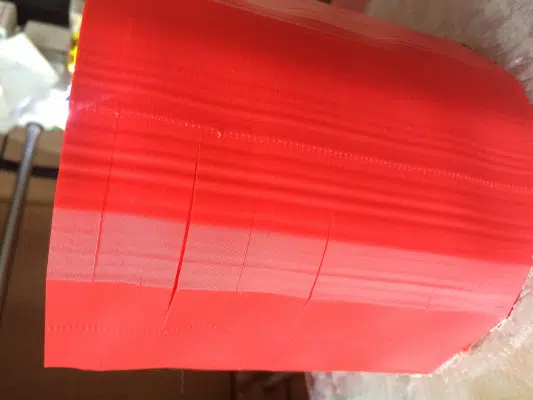
Siapa pun yang telah mencetak dengan ABS pasti pernah mengalami setidaknya salah satu masalah umum ABS, seperti merungkai dan delaminasi lapisan. ABS melebar cukup terlihat ketika mencair, dan saat membeku, kembali menyusut. Fenomena ini menyebabkan tegangan pada objek cetakan yang cenderung membengkok ke atas atau retak sepanjang garis lapisan.
Merungkai dan delaminasi dapat diatasi dengan kotak pelindung (enclosure) dan perlendupan bed yang baik.
Ada juga masalah asap, bau, dan partikel yang dikeluarkan saat mencetak. ABS hanya sebaiknya dicetak di area yang beredar udara atau dengan sistem filter pelindung. Mual dan sakit kepala telah dilaporkan jika terpapar berlebihan emisi ABS.
Meskipun sedikit lebih mahal, ASA cenderung lebih sedikit merungkai atau mengalami delaminasi dan tidak menghasilkan sebanyak asap serta partikel sambil tetap mempertahankan keuntungan ABS. Keuntungan ini membuat komunitas cetak 3D secara keseluruhan beralih ke ASA.
Mengapa mencetak dengan ABS?
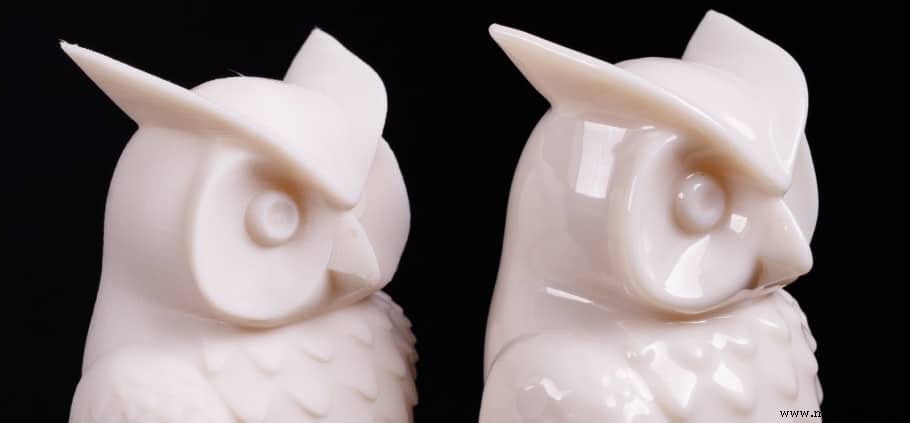
Keuntungan utama ABS adalah rentang suhu penggunaan kontinu yang luas (-20ºC hingga 80ºC) dan kekuatan tahan ledakan yang tinggi. Sebaliknya, PLA misalnya mulai lunak pada suhu 50ºC saja, sehingga tidak tahan terhadap kondisi luar ruangan dengan baik. PLA juga cenderung pecah seperti kaca saat terkena ledakan, sehingga tidak cocok untuk aplikasi di mana ketawalan adalah keharusan.
Ada juga kemungkinan pelapisan asap aseton yang dapat membuat bagian ABS (atau ASA) halus seolah-olah dibuat dengan cetak injeksi.
Polimer rentan terhadap sinar UV hingga dapat mulai hancur jika terpapar matahari dalam waktu lama. ASA membawa tahan UV bersama dengan keuntungan lain ABS.
Penyesuaian Parameter Cura untuk Mencetak dengan ABS
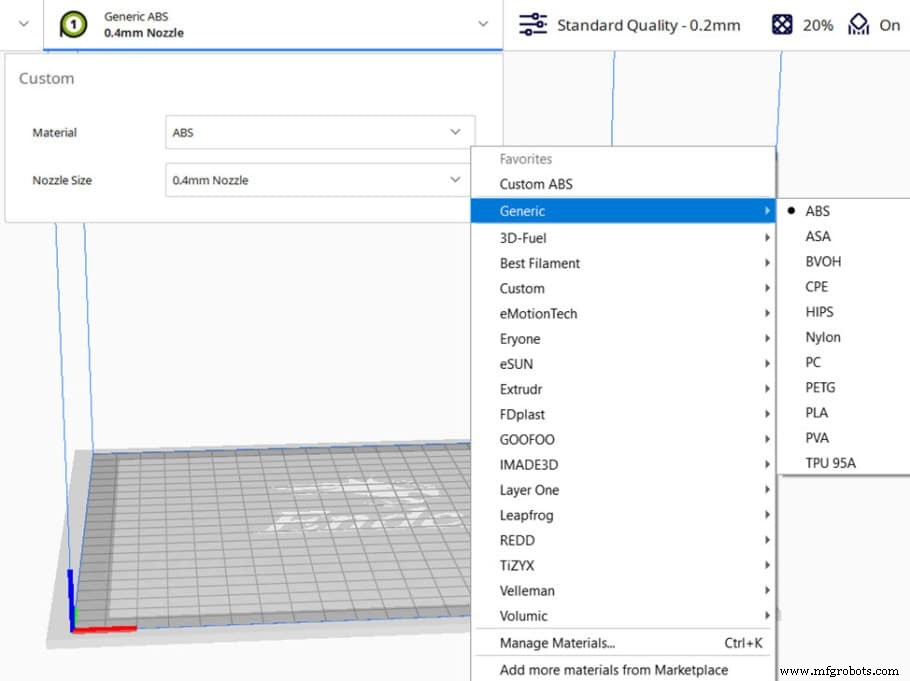
Aktifkan Profil ABS Default Cura (Gunakan sebagai titik awal)
Cura memiliki banyak profil untuk merek terkenal yang bawaan, jadi ide yang cerdas adalah menggunakannya sebagai titik awal dan melakukan penyesuaian kecil dari sana. Jika merek tidak tercantum, Anda dapat mulai dengan profil ABS generik.
Tinggi Lapisan
Tinggi lapisan sangat mempengaruhi waktu cetak, detail, dan kekuatan. Waktu cetak berkurang dengan tinggi lapisan yang lebih besar, tetapi detail dan kekuatan juga menurun. Untuk kasus ABS, lebih baik memilih lapisan yang lebih tipis untuk menghindari delaminasi.
Sebuah studi menunjukkan bahwa rasio tinggi lapisan terhadap ukuran nozzle yang lebih rendah meningkatkan kekuatan karena meninggalkan lebih sedikit celah antara lapisan. Jadi, rekomendasinya adalah mendapatkan nozzle yang lebih besar jika Anda membutuhkan lapisan yang lebih besar. Anda juga dapat meniru nozzle yang lebih besar dengan mengubah lebar ekstrusi, tetapi mungkin paling baik tidak melebihi 125-150% dari ukuran nozzle sebenarnya. (misalnya, 0,6 mm untuk nozzle 0,4 mm.)
Untuk nozzle 0,4 mm (atau lebar ekstrusi), lapisan 0,2 mm adalah yang terbesar yang disarankan untuk ABS. Anda dapat memeriksa makalahnya di sini
Informasi lebih lanjut tentang topik ini dalam artikel kami.
Penyesuaian Halus
Mencetak dengan hanya mengubah tinggi lapisan sedikit dan periksa hasilnya hingga Anda menemukan tinggi lapisan yang sempurna untuk proyek spesifik Anda.
Tinggi Lapisan ABS Ideal:
- Untuk Detail: 25% dari ukuran nozzle atau lebar ekstrusi (0,1 mm untuk nozzle 0,4 mm)
- Tinggi lapisan terbaik secara keseluruhan: 25% – 40% dari ukuran nozzle atau lebar ekstrusi (0,15 mm untuk nozzle 0,4 mm)
- Cetak Cepat/prototipe: 50% – 65% dari ukuran nozzle atau lebar ekstrusi (0,2 mm untuk nozzle 0,4 mm)
Suhu Cetak
Suhu Cetak ABS Ideal: 235 – 250 ºC
Suhu cetak sangat penting untuk ABS karena mengubah perlendupan lapisan dan detail dengan cara yang berlawanan. Semakin tinggi suhu cetak, semakin tinggi perlendupan lapisan tetapi semakin rendah detailnya. Setelah suhu leleh tercapai, polimer cenderung menjadi kurang viskosa saat ditingkatkan lebih lanjut, sehingga detail tidak akan sejernih itu.
ABS (dan ASA) mencetak pada suhu yang lebih tinggi, jadi meskipun Anda bisa melakukannya tanpa satu, hotend logam akan memungkinkan Anda mendapatkan hasil yang lebih baik.
Penyesuaian Halus
Penyesuaian suhu dapat dilakukan dengan mencetak menara kalibrasi suhu dan mengubah suhu ekstrusi setelah jarak tetap. Setelah cetakan selesai, Anda akan dapat dengan jelas melihat rentang di mana filament Anda memiliki perlendupan lapisan dan detail terbaik.
Ini adalah video bagus yang membahas topik ini:
Suhu Bed
Suhu Bed ABS Ideal: 100ºC+.
Suhu bed adalah kunci saat mencetak dengan ABS. Tanpa bed dipanaskan, mencetak hampir mustahil. Memastikan ABS menempel kuat pada bed akan memastikan Anda mendapatkan cetakan yang berhasil.
Sebuah studi menunjukkan bahwa suhu bed sedikit lebih tinggi dari suhu transisi kaca filament sangat meningkatkan perlendupan. Periksa di sini
Polimer berbeda dengan zat seperti air memiliki suhu karakteristik tambahan yang disebut suhu transisi kaca. Ketika polimer dipanaskan di atas ambang batas tersebut, sifat fisiknya berubah dari rapuh dan keras menjadi duktil dan tahan ledakan.
Suhu kaca ABS sekitar 110ºC jadi jika mesin Anda dapat mencapai suhu tersebut, sangat disarankan untuk mengaturnya ke 110ºC atau lebih tinggi. Elephant foot yang lebih prononis dapat diharapkan tetapi dapat dikompensasi di slicer atau model itu sendiri dengan menambahkan chamfer di bagian bawah.
Penyesuaian Halus
Suhu bed tidak perlu diubah secara sangat presisi. Cobalah melebihi 100ºC dan tingkatkan hingga cetakan Anda berhasil.
Pendinginan Cetak
Dengan ABS Anda tidak boleh menggunakan pendinginan untuk mencegah pemisahan lapisan dan merungkai. Kipas pendinginan bagian dapat digunakan pada beberapa kesempatan hingga 30% ketika detail adalah kekhawatiran utama dan suhu lingkungan tinggi. Tebakan terbaik pertama adalah mematikan pendinginan bagian sepenuhnya kecuali untuk bridging. Waspada bahwa sementara kemampuan bridging meningkat, kemungkinan delaminasi meningkat secara drastis.
Penyesuaian Halus
Menara dapat dicetak dengan cara yang sama seperti menara kalibrasi suhu tetapi hanya mengubah pendinginan bagian.
Pengaturan Pendinginan ABS Ideal:
- Kecepatan kipas lapisan awal: mati
- Kecepatan kipas: mati
- Tipe Perlendupan Bed: lembar PEI atau kaca berlapisi
- Lebar Brim: Setidaknya 10 mm
Kecepatan Cetak
Karena ABS tidak cocok dengan pendinginan bagian, kecepatan harus dikurangi untuk memungkinkan plastik membeku. Bergantung pada printer Anda dan ukuran bagian, titik awal yang baik akan menjadi 20 – 30 mm/s untuk lapisan pertama dan 30 – 60 mm/s untuk yang lainnya.
Perimeter harus dipertahankan seendah mungkin dan kecepatan infill dapat ditingkatkan.
Penyesuaian Halus
Cetak bagian yang sama dengan hanya mengubah kecepatan cetak untuk melihat bagaimana hal itu mempengaruhi pengaturan Anda.
Pengaturan Kecepatan ABS Ideal:
- Kecepatan Cetak: 30 – 50 mm/s
- Kecepatan cetak lapisan awal: 20 – 30 mm/s
- Kecepatan Infill: 40 – 60 mm/s
- Kecepatan Perjalanan: 60+ mm/s tergantung pada printer
Retraksi
ABS dapat cukup berjejak karena suhu yang terlibat tinggi dan tidak ada pendinginan yang digunakan, tetapi jika retraksi diatur dengan benar dan beberapa opsi lainnya diaktifkan, Anda akan dapat mendapatkan hasil yang mengesankan.
Uji jejak dapat membantu menyesuaikan retraksi. Untuk memulai, gunakan jarak retraksi 3 mm jika Anda memiliki ekstruder drive langsung dan 6 mm jika Anda memiliki pengaturan Bowden. Kecepatan retraksi 25 mm/s pada salah satu pengaturan akan menjadi tebakan awal yang baik. Pengaturan bawaan Cura cenderung berfungsi baik.
Apa itu Combing & pengaturan apa yang harus digunakan?
Combing mematikan retraksi dan memodifikasi gerakan perjalanan untuk melewati infill untuk menempatkan plastik yang menggelembung keluar. Ini dapat membantu untuk mengatur ke “Di dalam infill”
Penyesuaian Halus
Cetak berbagai uji jejak dengan mengubah kecepatan atau jarak retraksi Anda sedikit setiap saat untuk menyesuaikan halus pengaturan ini.
Pengaturan Retraksi ABS Ideal:
- Jarak Retraksi: 3 mm untuk langsung atau 6 mm untuk bowden
- Kecepatan Retraksi: 25 mm/s
- Combing: NYALA dan diatur ke “Di dalam Infill“
Perlendupan Bed
Seperti yang disebutkan di bagian suhu bed, perlendupan sangat meningkat jika suhu diatur di atas suhu transisi kaca filament.
Brim adalah perbatasan tebal satu lapisan yang meningkatkan kontak dengan bed. Menggunakannya dapat sangat membantu pada model yang tidak memiliki dasar yang baik untuk menempel pada bed. Skirt adalah hal yang sama tetapi tidak masuk kontak dengan model, ini hanya berfungsi sebagai priming nozzle, jadi tidak akan banyak untuk perlendupan lapisan.
Raft bertindak dengan cara yang sama seperti brim tetapi terdiri dari setidaknya dua atau tiga lapisan yang berada di bawah seluruh model. Ini juga dapat membantu mengompenani ketidakteraturan bed apapun.
Lem stik, hairspray, dan pita cat adalah sekutu dalam perjuangan perlendupan bed. Jika tidak ada yang berhasil, coba gunakan beberapa lem stik, perekat bed yang diformulasikan khusus, atau rapihkan pita cat dan coba.
Pengaturan Perlendupan Bed ABS Ideal:
- Suhu Bed: 100+ºC
- Tipe Perlendupan Bed: lembar PEI atau kaca berlapisi
- Lebar Brim: Setidaknya 10 mm
- Produk yang membantu perlendupan: Lem Stik, Hairspray, pita cat.
Apakah Anda Membutuhkan Enclosure untuk Mencetak ABS?
Meskipun Anda bisa melakukannya tanpa enclosure pada model kecil, memiliki enclosure pasti akan membantu saat mencetak dengan ABS. Jika printer Anda memiliki ruang panas, semakin baik.
Ringkasan: Pengaturan/Profil Cura Ideal untuk Mencetak ABS
- Tinggi Lapisan: 25% – 40% dari ukuran nozzle atau lebar ekstrusi (0,15 mm untuk nozzle 0,4 mm)
- Suhu Cetak: 235 – 250 ºC
- Suhu Bed: 100+ºC
- Tipe Perlendupan Bed: lembar PEI atau kaca berlapisi
- Jarak Retraksi: 3 mm untuk langsung atau 6 mm untuk bowden
- Kecepatan Retraksi: 25 mm/s
- Kecepatan Cetak: 30 – 50 mm/s
- Kecepatan Perjalanan: 60+ mm/s tergantung pada printer
- Kecepatan Kipas Lapisan Awal: mati
- Kecepatan Kipas sisa cetakan: mati (kecuali untuk bridging)



