Percepat Cetak 3D: Hasil Lebih Cepat tanpa Menurunkan Kualitas
Cetak 3D bukanlah proses yang sangat cepat: Beberapa model kecil dapat memakan waktu yang terasa seperti abadi untuk dicetak (Saya baru saja mencetak model yang memakan waktu 37 jam). Namun, apakah ada cara untuk mempercepat proses, terutama tanpa pengurangan kualitas cetak?
Dalam artikel ini, saya akan membahas berbagai pengaturan yang dapat Anda atur di Slicer Anda untuk secara signifikan mengurangi waktu yang dibutuhkan untuk menyelesaikan cetak, cara mempertahankan kualitas cetak (secara sebagian), serta beberapa tips dan trik berbeda untuk mewujudkannya semua.
Jadi, tanpa basa-basi lagi, mari kita mulai!
Kecepatan vs Kualitas
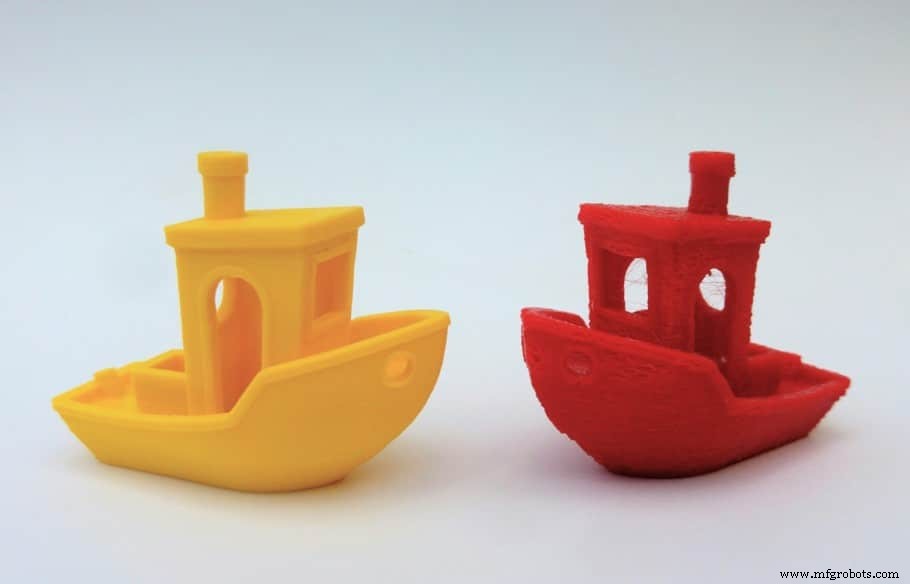
Kemampuan mesin untuk menangani kecepatan tertentu akan menjadi faktor penting untuk dipertimbangkan saat mengevaluasi bagaimana kecepatan mempengaruhi kualitas cetak.
Desain dan bahan dari mana mesin dibuat dapat mempengaruhi kualitas pada kecepatan tinggi. Ini karena gerakan cepat dari ekstruder dapat menghasilkan getaran yang signifikan.
Filament juga memiliki keterbatasan karena membutuhkan suhu tertentu untuk meleleh, dan jika mesin bergerak terlalu cepat, ini dapat membatasi laju aliran karena mesin tidak dapat melelehkan filament dengan laju tersebut.
Selain itu, jika printer bergerak terlalu cepat, filament mungkin tidak memiliki waktu untuk menciptakan ikatan yang kuat yang menghasilkan adhesi lapisan yang lemah. Di sini Anda memiliki artikel yang lebih luas tentang topik ini.
Meningkatkan ukuran nozzle dapat menghasilkan waktu cetak yang jauh lebih cepat tetapi, lagi-lagi, ini datang dengan biaya kualitas.
Secara umum, semakin cepat cetak, semakin rendah kualitasnya.
Pengaturan Slicer yang mempengaruhi waktu cetak
Slicer adalah perangkat lunak komputer yang bertanggung jawab untuk mengonversi model dalam format STL menjadi perintah printer dalam format g-code.
Hampir semua aplikasi ini memungkinkan Anda untuk mengontrol beberapa parameter, seperti fitur infill dan perimeters, lebar dan tinggi lapisan, kecepatan, dll., dan semuanya dapat memiliki dampak besar pada kecepatan cetak.
Mari kita lihat cara terbaik untuk mengurangi waktu cetak dengan mencoba mempengaruhi kualitas cetak sekecil mungkin:
Jumlah Cangkang (Wall Line Count)
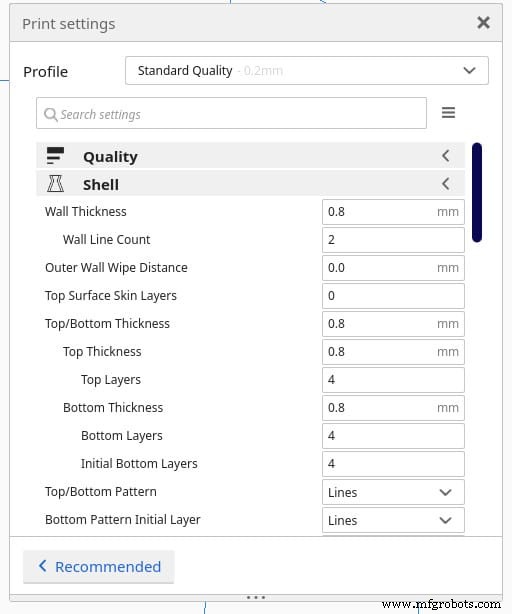
Cangkang (atau perimeter) membentuk bagian luar dari bagian cetak 3D dan dapat dikategorikan menjadi dua bagian: dinding, dan atas dan bawah.
Saat menyesuaikan tebal dinding, Anda secara otomatis mengatur jumlah perimeter. Misalnya, mengatur tebal dinding ke 1,2 mm berarti printer akan mencetak total tiga perimeter (ditampilkan sebagai Wall Line Count di Cura) karena setiap perimeter memiliki tebal 0,4 mm.
Mengurangi jumlah perimeter berarti jalur pencetakan menjadi lebih pendek dan jumlah materi yang diekstrus berkurang, sehingga kita mendapatkan waktu cetak yang lebih cepat.
Singkatnya, mengurangi jumlah perimeter/cangkang menghasilkan cetakan yang lebih cepat.
Kepadatan Infill
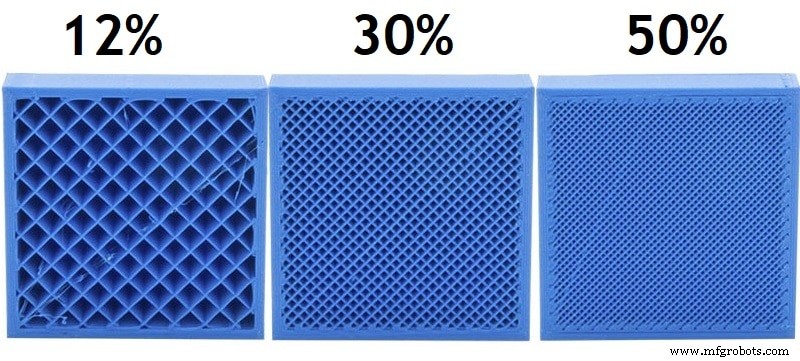
Infill membentuk volume dalam dari model, dan salah satu pengaturan yang dapat kita atur adalah kepadatan, yang mewakili seberapa banyak, atau seberapa sedikit, materi yang akan membentuk bagian dalam model, dan dapat berkisar dari 0%, berarti sepenuhnya berongga, hingga 100%, berarti sepenuhnya padat.
Semakin padat bagian, semakin besar jumlah materi yang harus diekstrus, dan semakin lama waktu printer untuk menyelesaikan cetakan.
Oleh karena itu, jika Anda ingin mencetak lebih cepat, Anda harus mengurangi kepadatan infill, tetapi selalu ingat bahwa ini dapat mempengaruhi kekuatan cetakan.
Jadi, singkatnya; Menurunkan kepadatan infill ke sekitar 10% dapat menghemat Anda dari beberapa menit hingga beberapa jam per cetakan.
Langkah Infill Bertahap
Ada satu cara untuk menghindari mengurangi kepadatan infill di seluruh cetakan, sambil pada saat yang sama, mengurangi hilangnya kekuatan.
Saat menggunakan infill bertahap Anda akan mendapatkan gradien kepadatan di seluruh model, dan ini akan mengurangi jumlah materi yang digunakan dengan memulai dengan persentase kepadatan rendah di lapisan bawah dan secara bertahap meningkatnya di dekat lapisan atas.
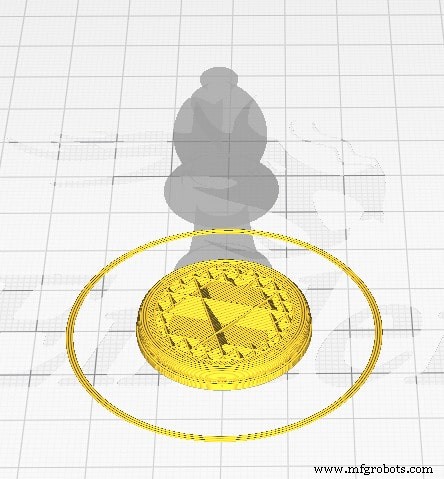
Anda dapat menyesuaikan dua pengaturan yang berbeda: Langkah Infill Bertahap, yang mewakili jumlah kali infill dikurangi setengah, dan Tinggi, yang mengontrol tinggi di mana kepadatan infill dikurangi.
Berapa banyak waktu yang dapat dihemat pengaturan ini akan tergantung pada model itu sendiri, jadi aktifkan pengaturan dan sesuaikan dua parameter, kemudian slice model dan bandingkan waktu cetak perkiraan dengan yang tanpa Langkah Infill Bertahap.
Pola Infill
Pola infill adalah bentuk atau desain yang digunakan untuk mencetak infill, dan juga memiliki efek pada waktu cetak. Banyak pola infill yang tersedia di pengaturan slicer (beberapa tergantung pada perangkat lunak yang Anda gunakan) dan masing-masing memberikan model dengan karakteristik yang berbeda (sebagian besar seberapa kuat model akan menjadi).
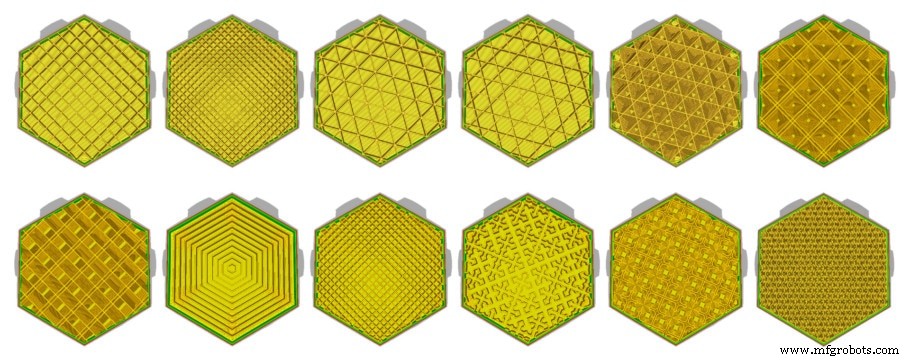
Secara umum, pola infill "Lines" adalah yang paling cepat, diikuti oleh "zig-zag", karena lebih sederhana untuk dibuat, namun ini juga tergantung pada bentuk model dan faktor lainnya.
Secara umum, Anda harus memilih pola yang terbaik untuk model spesifik yang Anda buat karena dapat membuatnya jauh lebih kuat, tetapi Anda mungkin ingin mencoba yang berbeda untuk menemukan mana yang akan mengurangi waktu yang dibutuhkan untuk menyelesaikan model.
Kecepatan Cetak & Kecepatan Perjalanan
Kecepatan cetak mengontrol seberapa cepat nozzle bergerak di seluruh sateh cetak saat mencetak. Jika Anda mengatur kecepatan ini terlalu tinggi, Anda mungkin mengalami getaran atau bahkan masalah ekstruksi kurang. Anda dapat mencoba mengatur kecepatan dasar dan kemudian meningkatkannya secara bertahap hingga Anda melihat beberapa cacat pada permukaan.
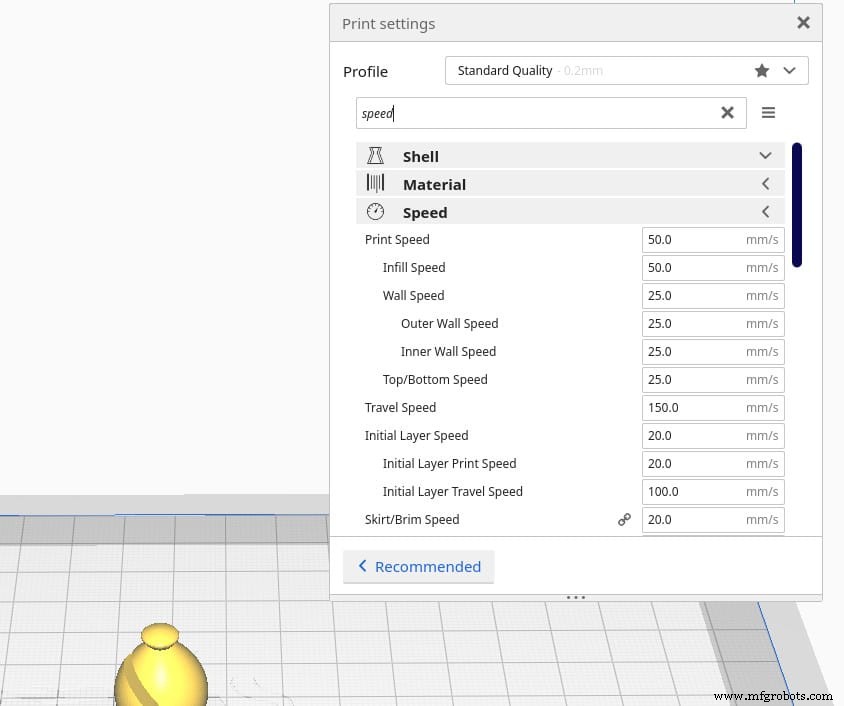
Di sisi lain, kecepatan perjalanan adalah seberapa cepat nozzle bergerak saat tidak mengeluarkan filament. Mengatur kecepatan ini terlalu tinggi dapat menyebabkan getaran yang signifikan dan dapat menyebabkan nozzle bentrok dengan bagian lain dari cetakan saat bergerak.
Pengaturan kecepatan cetak memungkinkan mengontrol setiap bagian (infill, dinding, atas, dan bawah) kecepatan secara terpisah.
Anda dapat meningkatkan kecepatan infill secara signifikan tanpa mempengaruhi kualitas. Dinding/cangkang akan memerlukan pengujian lebih banyak tetapi dengan sebagian besar printer, Anda dapat mencapai hingga 60 mm/s tanpa kehilangan kualitas yang penting (beberapa printer dapat mencetak pada 200 mm/s tanpa kehilangan kualitas).
Percepatan & Jerk
Percepatan dan jerk adalah nilai yang ditetapkan dalam firmware mesin, mereka tidak ditulis dalam G-code dan mendefinisikan dengan lebih detail bagaimana gerakan dieksekusi.
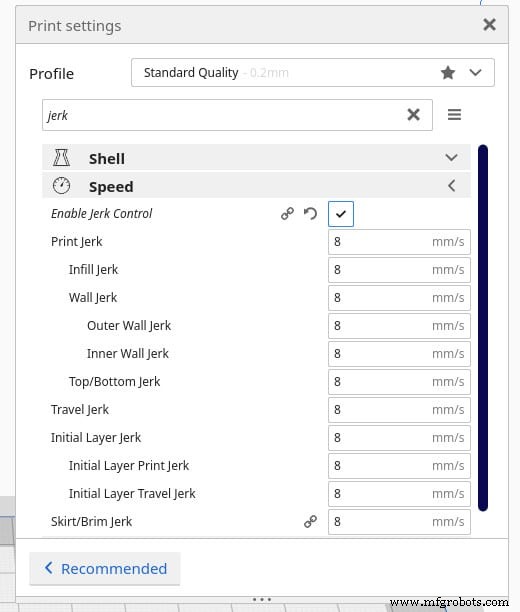
Pengaturan Jerk mewakili perubahan kecepatan instan maksimum di mana kepala cetak bergerak dari posisi diam: Semakin tinggi pengaturan, semakin cepat itu akan bergerak dari posisi stabil, semakin rendah pengaturan, semakin lambat itu akan bergerak dari posisi stabil.
Misalnya, ketika kepala cetak diam, itu memerintahkan printer untuk pergi secara instan dari 0 mm/s ke nilai jerk yang diatur mengabaikan parameter percepatan. Ini juga bekerja kedua arahnya, karena juga akan mengontrol kecepatan di mana kepala cetak akan melambat hingga mencapai 0 mm/s.
Jika nilai jerk tinggi, akan memakan waktu lebih sedikit untuk mencapai kecepatan maksimum atau untuk berhenti, mengurangi waktu cetak (serta kualitas cetak karena perubahan kecepatan cepat ini dapat memperkenalkan getaran).
Pengaturan Percepatan mewakili seberapa cepat kepala cetak diizinkan untuk mempercepat; semakin tinggi pengaturan, semakin cepat kepala cetak akan mencapai kecepatan maksimumnya, semakin rendah pengaturan, semakin lambat kepala cetak akan mencapai kecepatan maksimumnya. Meningkatkan percepatan akan mengurangi waktu cetak jika kepala cetak memiliki cukup jarak untuk ditempuh.
Menggunakan kalkulator berikut, Anda dapat memasukkan pengaturan percepatan Anda, jarak/panjang sumbu dan kecepatan maksimum yang diinginkan dan Anda akan melihat dalam waktu berapa printer Anda akan mencapai kecepatan yang diinginkan tersebut.
Pengaturan Support
Support adalah fitur umum yang digunakan dalam cetak 3D karena, saat mencetak, setiap lapisan perlu didukung oleh lapisan di bawahnya. Kadang-kadang ekstruder perlu menyetor materi di titik di mana tidak ada materi di bawahnya, dan inilah tempat support hadir.
Sekarang, mencetak support sangat memakan waktu, itulah sebabnya, jika tujuan Anda adalah mempercepat proses cetak, Anda harus melakukan segala yang diperlukan untuk mencetak setidaknya mungkin materi support.
Ini dapat dilakukan dengan menurunkan suhu ekstruksi, meningkatkan pendinginan lapisan, mengurangi laju aliran dan mengurangi kecepatan cetak, tetapi yang saya temukan bekerja paling baik adalah untuk menyesuaikan orientasi cetak sedemikian rupa sehingga mengurangi jumlah materi support yang diperlukan, dan kemudian meningkatkan sudut di mana Slicer mulai memperkenalkan support (di Cura defaultnya adalah 45 derajat).
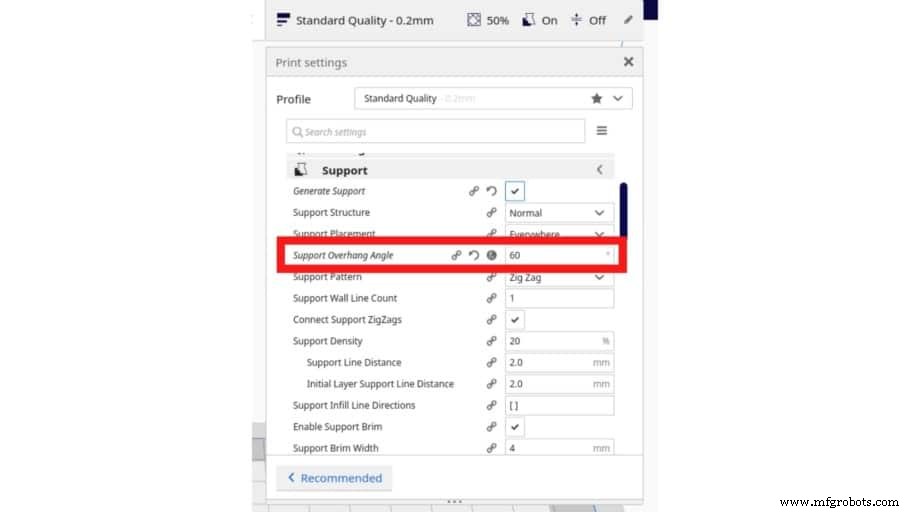
Untuk mengetahui sudut maksimum yang dapat dicetak oleh printer Anda dengan nyaman tanpa memerlukan support, Anda dapat mencetak uji overhang & bridging ini dan melihat di titik mana mulai gagal. Jika printer Anda dapat mencetak dengan nyaman pada sudut 60 derajat tetapi mulai gagal pada 65, aktifkan support pada 65 derajat.
Cara lain untuk mencetak lebih cepat dan juga mengurangi penggunaan materi secara keseluruhan adalah dengan mengurangi kepadatan infill support.
Untuk mempelajari lebih lanjut tentang support dan mengoptimalkan penggunaannya, lihat artikel ini yang kami tulis tentang topik spesifik tersebut.
Tinggi Lapisan
Tinggi lapisan adalah jarak antara nozzle dan lapisan sebelumnya dari materi yang diekstrus. Parameter ini terkait dengan tingkat resolusi yang akan dimiliki model: Semakin rendah tinggi lapisan, semakin tinggi tingkat detail, dan sebaliknya.
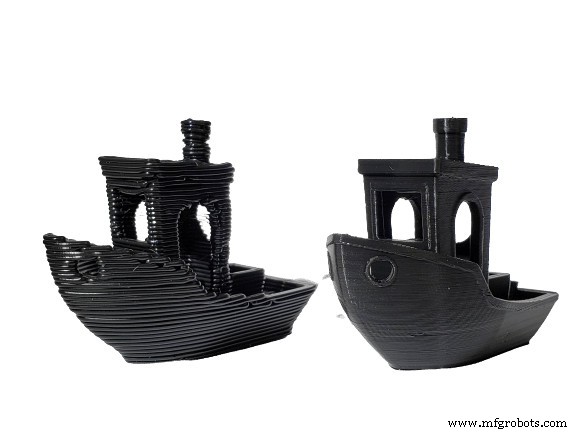
Dalam hal kecepatan cetak, lapisan yang lebih tebal berarti kurang banyak lapisan yang diperlukan untuk mencapai tinggi yang sama, sehingga ini akan menghasilkan cetakan yang lebih cepat.
Di sisi lain, semakin Anda meningkatkan tinggi lapisan, semakin rendah resolusi yang akan Anda dapatkan dan, selain itu, menggunakan lapisan yang lebih tebal juga dapat memiliki dampak negatif pada kekuatan model karena ada jauh lebih sedikit area kontak permukaan di antara lapisan.
Secara umum, tinggi lapisan yang baik dalam hal kualitas, kecepatan, dan kekuatan, adalah 0,2 mm.
Lebar Garis (Lebar Ekstruksi)
Lebar Garis menentukan seberapa lebar garis yang dicetak akan menjadi. Biasanya, itu sebesar lubang nozzle, tetapi Anda dapat meningkatkan atau menguranginya dengan menyesuaikan pengaturan ini.
Dengan lebar ekstruksi yang lebih tinggi, tekanan di dalam nozzle juga meningkat untuk menekan materi ke sisi setelah keluar dari nozzle, sehingga lebih banyak materi keluar dari nozzle sekaligus yang berarti cetakan yang lebih cepat.
Tentu saja, Anda tidak dapat mengharapkan untuk meningkatkan lebar garis ke 200% dan mendapatkan kualitas cetak yang sama persis (meskipun sangat mirip pada tahap ini). Secara umum, menurunkan lebar garis sedikit meningkatkan kualitas cetak dengan mengorbankan kecepatan cetak, sedangkan meningkatkannya terlalu banyak mengurangi kualitas cetak tetapi meningkatkan kecepatan.
Tip: Mencetak dalam mode vas (Spiralize outer contour di Cura) umumnya menghasilkan cetakan yang agak lemah saat menggunakan nozzle standar 0,4 mm, tetapi meningkatkan lebar garis ke 200% akan, pada dasarnya, mencetak vas dengan dinding dua kali lebih tebal, menghasilkan cetakan yang jauh lebih kuat dan tanpa memakan waktu lebih lama untuk selesai.
Pengaturan Adhesi Sateh (Jangan gunakan Brim atau Raft)
Skirt, brim dan raft dirancang untuk membantu adhesi sateh (sebagian besar brim dan raft). Skirt adalah garis plastik yang diekstrus yang mengelilingi model dan dicetak tanpa berkontak dengan cetak itu sendiri. Digunakan untuk priming ekstruder dan mendapatkan aliran halus sebelum mulai mencetak bagian.
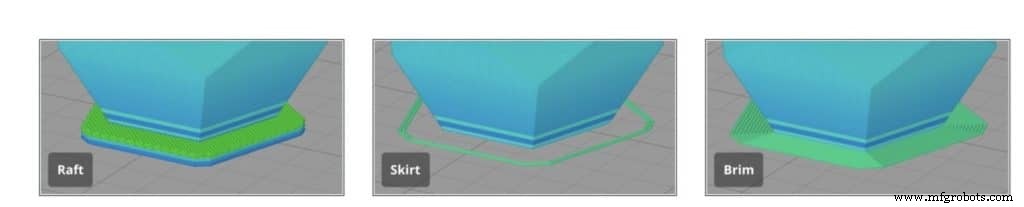
Brim adalah lapisan materi yang mengelilingi model, sama seperti skirt, tetapi yang benar-benar bersentuhan dengan tepi model. Ini membantu dengan adhesi sateh dan mencegah warping.
Raft adalah permukaan cetak yang digunakan sebagai dasar untuk mencetak model 3D. Ini membantu untuk menjamin bahwa lapisan pertama dicetak dengan baik dan tidak akan melepas dari sateh cetak.
Seperti yang Anda bayangkan, menggunakan raft akan menambahkan banyak waktu ke proses cetak dan juga mengonsumsi lebih banyak materi. Saya sangat menyarankan menggunakan skirt atau tidak sama sekali, karena printer biasanya tetap mem-prime ekstruder dengan mencetak garis di sisi sateh.
Jika adhesi sateh adalah masalah, maka pertimbangkan untuk menggunakan brim dan meningkatkan suhu sateh sedikit di atas suhu transisi kaca filament.
Lapisan Adaptif
Lapisan adaptif membantu untuk mengurangi waktu cetak banyak tanpa kehilangan banyak kualitas dan resolusi karena menggunakan tinggi lapisan yang variabel; ini berarti printer akan meningkat dan menurunkan tinggi lapisan saat mencetak tergantung pada bentuk model.
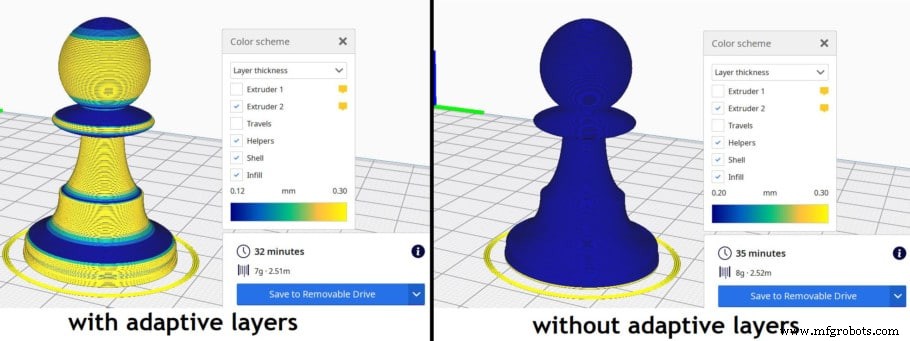
Di Cura, fitur ini secara otomatis menurunkan tinggi lapisan saat mencetak area geometris melengkung, sementara area dengan perubahan struktural yang lebih sedikit akan dicetak dengan lapisan yang lebih tebal.
Bergantung pada model itu sendiri, lapisan adaptif dapat menghemat waktu Anda hampir tidak ada hingga 15% atau bahkan 20%, dalam beberapa kasus.
Metode Lain untuk Meningkatkan Kecepatan Cetak
Selain pengaturan slicer, kita dapat memanfaatkan metode lain untuk meningkatkan kecepatan di mana cetakan keluar dari printer kita.
Gunakan Nozzle yang Lebih Besar (Mengurangi kualitas cetak)
Menggunakan nozzle dengan diameter yang lebih besar memungkinkan Anda untuk mencetak perimeter yang lebih lebar, mengurangi jumlah keseluruhan yang diperlukan.
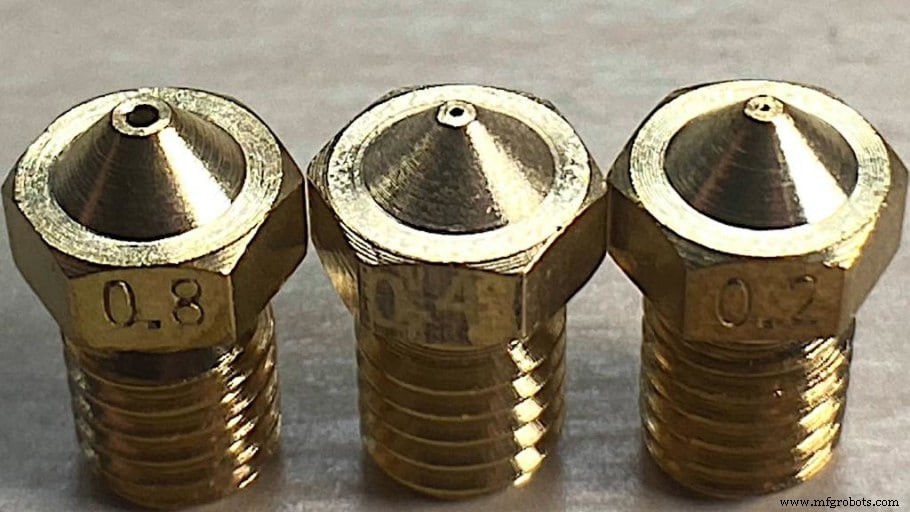
Dengan cara yang sama, nozzle dengan diameter yang lebih besar juga akan memungkinkan Anda untuk meningkatkan tinggi lapisan yang, seperti yang telah dibahas sebelumnya, memiliki dampak langsung pada kecepatan cetak, meskipun ini datang dengan pengurangan kualitas cetak yang jelas.
Saat ini manfaat tambahan dari mencetak dengan nozzle yang lebih besar adalah, karena lapisan itu sendiri jauh lebih lebar, ada lebih banyak area kontak permukaan, dan ini secara langsung berkaitan dengan kekuatan cetakan: Semakin lebar nozzle, semakin lebar lebar garis, dan area kontak permukaan yang meningkat ini menghasilkan cetakan yang lebih kuat.
Cetak dalam Batch Besar
Jika Anda perlu mencetak lebih dari satu bagian, mencetak dalam batch besar akan menjadi opsi yang sesuai.
Ini mengurangi waktu yang dibutuhkan printer untuk memanaskan, pendingin, jumlah kali Anda perlu menlevel sateh (bed leveling otomatis juga memakan waktu banyak).
Kelemahan satu-satunya dari mencetak batch besar adalah jika ada satu kesalahan/masalah, seperti cetakan yang melepas dari sateh cetak, maka seluruh batch hilang dan Anda perlu memulainya dari awal lagi.
Kesimpulan & Pengaturan Contoh
Cetak 3D bukan proses yang cepat. Bahkan cetak yang hanya beberapa sentimeter tinggi dapat memakan waktu beberapa jam untuk selesai.
Jika Anda mengikuti panduan ini, maka Anda seharusnya dapat meningkatkan kecepatan cetak secara signifikan tanpa pengurangan kualitas yang ekstrim.
Daftar berikut menunjukkan pengaturan contoh untuk kecepatan cetak yang lebih cepat dengan printer 3D murah standar, seperti Ender 3:
- Tinggi lapisan: 0,28 mm
- Wall Line Count: 2
- Infill: 5% – 10%
- Lapisan Adaptif: Aktif
- Kecepatan: 60 mm/s
- Kecepatan Lapisan Awal: 20 mm/s
- Tinggi Lapisan Awal: 0,2 mm
- Adhesi Sateh: Skirt
- Lebar Garis: 200%
- Kecepatan Kipas Awal: 0%
- Kecepatan Kipas (setelah lapisan awal): 100%
- Sudut Overhang Support: 60º (Nonaktifkan support, jika mungkin).
- Jerk: nilai maksimum 20 mm/s.
- Percepatan: 400m/s^2



