Membangun Cetakan 3D yang Lebih Kuat: Panduan Lengkap Langkah demi Langkah
Saat mengerjakan beberapa bagian cetakan 3D, Anda mungkin menghadapi tantangan untuk memperkuatnya sepenuhnya atau secara lokal guna meningkatkan kekuatan dan daya tahannya. Ini bisa berupa seluruh bagian atau area tertentu yang dikenai beban, seperti kompresi, tekan, geser, skru, atau lentur.
Dalam artikel ini, kita akan menjelajahi banyak metode dengan yang akan Anda dapatkan cetakan yang lebih kuat, seperti meningkatkan kekuatan dalam fase desain, mengontrol suhu dan kecepatan cetak, atau memilih bahan yang paling sesuai untuk cetakan Anda. Namun sebelum melakukannya, mari kita lihat ringkasan cepat tentang hal-hal yang dapat Anda lakukan untuk membuat cetakan 3D Anda lebih kuat.
Untuk membuat bagian cetakan 3D lebih kuat, penting untuk menentukan orientasi cetak yang tepat, meningkatkan tebal dinding, dan kepadatan infill. Selain itu, Anda juga dapat meningkatkan resistensi dengan menyesuaikan laju alur, mengurangi kecepatan cetak, meningkatkan lebar garis, meningkatkan suhu cetak, dan bahkan mematikan kipas pendinginan. Terakhir namun tidak kurang penting, pertimbangkan untuk mencetak dengan Nylon dan melakukan annealing pada objek.
Mari kita mulai!
Mulai dari Desain
Dalam bagian ini, kita akan menunjukkan pentingnya desain sebelum mencetak dan bagaimana hal itu dapat digunakan untuk keuntungan kita.
Dengan melakukan analisis stres pada bagian, kita akan dapat mengidentifikasi area dengan stres tinggi. Dengan demikian, memperkuat bagian secara lokal dan melakukan modifikasi pada area tersebut akan memberikan rasio kekuatan terhadap berat maksimum, mengurangi konsumsi filament, dan meminimalkan waktu cetak.
Pertama yang dapat Anda lakukan adalah memodifikasi kepadatan infill dengan meningkatkannya hanya pada area dengan stres tinggi.
Bekerja pada area spesifik ini, Anda juga dapat memodifikasi perimeters dengan meningkatkan jumlahnya hingga ketebalan yang diinginkan.
Penguatan internal bagian juga mungkin. Jika Anda membuat lubang internal pada area dengan stres tinggi, perangkat lunak slicing akan memperlakukan lubang sebagai fitur bagian. Oleh karena, ia akan mencetaknya dengan perimeter, menciptakan struktur internal dalam bentuk tabung kecil yang menghasilkan distribusi beban yang lebih baik pada area tersebut.
Pengaturan Slicer yang Mempengaruhi Kekuatan Cetakan
Slicer adalah perangkat lunak komputer yang memainkan peran penting dalam proses cetak 3D karena ia yang bertugas mengubah model dalam format STL menjadi perintah printer dalam format g-code.
Dalam perintah ini, Anda dapat mengatur fitur seperti orientasi dan suhu cetak atau pola dan kepadatan infill, yang dapat mempengaruhi kualitas dan kekuatan cetakan.
Orientasi Cetak
Orientasi lapisan menentukan seberapa kuat cetakan itu sangat banyak.
Penting untuk diketahui bahwa antarmuka antara lapisan adalah titik lemah, yang berarti, jika Anda memberikan gaya pada titik ini secara langsung di arah di mana lapisan diorientasikan, Anda mungkin akan memecah bagian dengan hampir tanpa upaya. Kemudian saat memosisikan desain Anda di dalam slicer, Anda harus mempertimbangkan beban yang akan dikenakan pada bagian, dan memastikan bahwa bidang cetak tidak terletak sejajar dengan gaya tersebut.
Jika Anda ingin melihat contoh ini, Anda akan menemukan lebih banyak informasi dalam artikel ini.
Tebal Dinding (jumlah shell/perimeter)
Shell atau perimeter (nama tergantung pada perangkat lunak slicer yang Anda gunakan), membentuk exterior bagian cetakan 3D. Seperti yang kita ketahui, mesin mencetaknya dengan cara yang sepenuhnya berbeda dari interior bagian.
Banyak pengaturan berbeda mempengaruhi cara shell/perimeter dicetak dan beberapa di antaranya secara langsung terkait dengan kekuatan bagian. Contohnya adalah tebal dinding.
Pengaturan slicer untuk tebal shell biasanya dibagi menjadi tebal dinding dan tebal lapisan atas dan bawah. Anda dapat mengatur lebar dinding (dalam mm), yang menentukan lebar sekumpulan dinding pada cetakan atau jumlah pass yang diinginkan nozzle harus ambil untuk dinding. Parameter ini berkorelasi: menyesuaikan satu akan secara otomatis menyesuaikan yang lain.
Pengaturan hampir sama untuk lapisan atas dan bawah. Tebalnya merujuk pada tinggi lapisan. Untuk bagian yang lebih kuat, Anda harus menggunakan nilai yang lebih besar seperti tebal dinding antara 2 dan 3 mm dan tebal lapisan atas dan bawah antara 1,6 dan 2 mm.
Pola Infill
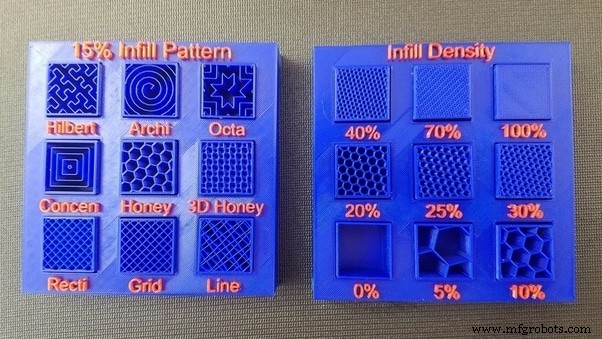
Banyak pola infill berbeda yang tersedia dalam pengaturan.
Jika tujuannya adalah untuk mendapatkan bagian yang lebih kuat, pola infill seperti cubic, cubic subdivision, octet, quarter cubic, dan gyroid, akan lebih disukai dibandingkan pola seperti Lines atau Zig-Zag yang mewakili infill dengan kekuatan lebih rendah.
Namun, saat memilih satu atau yang lain, Anda mungkin mempertimbangkan jenis beban yang akan dikenakan pada bagian, arah di mana mereka diterapkan, dan jumlah material serta waktu cetak yang dihabiskan oleh setiap pola.
Meskipun setiap bagian melibatkan analisis terpisah, secara umum, sarang lebah dengan infill sekitar 50% kepadatan adalah opsi terkuat.
Untuk artikel yang lebih luas tentang infill klik di sini
Kepadatan Infill
Selain pola, kepadatan adalah fitur infill lain yang akan mempengaruhi kekuatan bagian Anda. Semakin padat infill, semakin kuat bagian. Ini karena ada lebih banyak material yang menahan beban dan Anda mendapatkan distribusi beban yang lebih baik.
Namun, tidak selalu kepadatan 100% adalah opsi terbaik. Bergantung pada fitur yang Anda inginkan untuk bagian, Anda harus mempertimbangkan bahwa ini juga akan meningkatkan waktu cetak, konsumsi filament, dan Anda akan mendapatkan bagian yang lebih berat juga.
Apakah kepadatan infill yang baik?
Secara umum, mengatur kepadatan infill di atas 75% tidak akan secara signifikan meningkatkan kekuatan bagian. Persentase infill 50% mungkin sudah memberikan Anda kekuatan yang sama dengan 100%, atau sangat dekat dengannya, dalam beberapa kasus.
Kurangi Tinggi Lapisan
Tinggi lapisan adalah tinggi setiap lapisan plastik yang di-ekstrusi pada cetakan 3D. Parameter ini terkait dengan tingkat detail atau resolusi yang akan kita peroleh dalam hasil akhir.
Sebuah studi dilakukan untuk menentukan bagaimana berbagai tinggi lapisan dan diameter nozzle akan mempengaruhi kekuatan cetakan. Mereka menguji nozzle 0,4mm, 0,6mm, dan 0,8mm dan berbagai tinggi lapisan dan sampai pada kesimpulan bahwa semakin Anda meningkatkan tinggi lapisan, semakin lemah bagian menjadi, dari tinggi lapisan minimum hingga maksimum ada perbedaan kekuatan sekitar 3,5 kali.
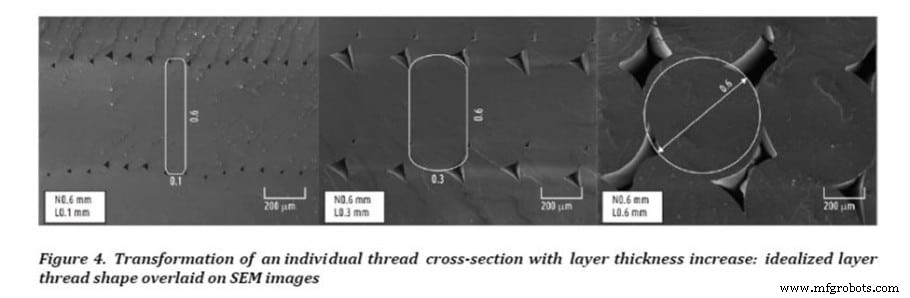
Seperti yang Anda lihat dalam gambar ini, diameter nozzle memainkan peran utama karena mencetak dengan nozzle diameter yang lebih besar tetapi pada tinggi lapisan rendah akan memberikan luas permukaan kontak yang lebih luas untuk setiap lapisan menempel pada lapisan sebelumnya, menghasilkan ikatan keseluruhan yang lebih kuat dan oleh karena itu, cetakan 3D yang lebih kuat.
Tingkatkan Lebar Garis
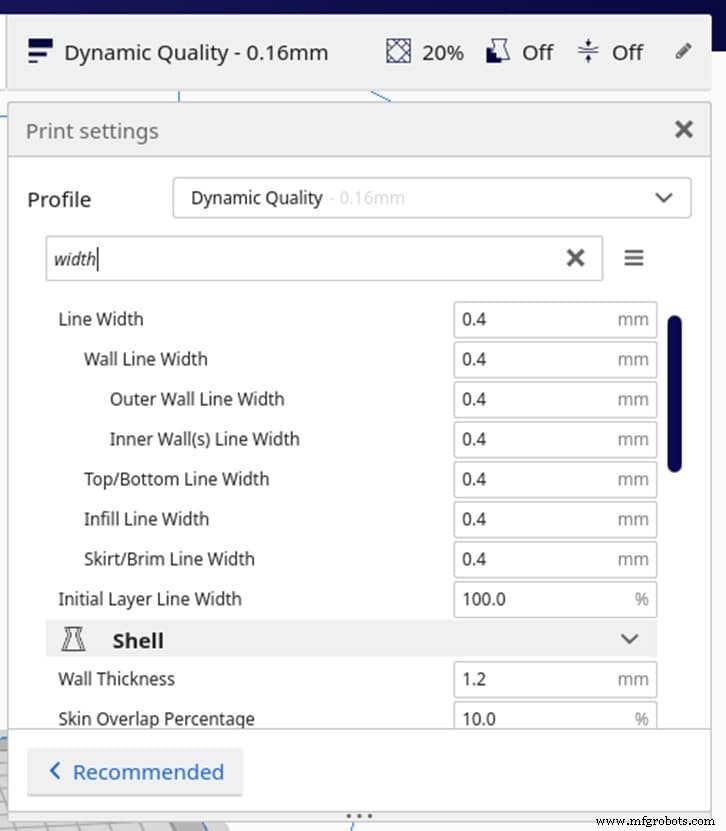
Lebar garis adalah seberapa lebar garis material yang dicetak. Dengan lebar ekstrusi yang lebih tinggi, tekanan di dalam nozzle juga perlu lebih tinggi untuk menekan material ke sisi setelah keluar dari nozzle.
Tekanan ini tidak hanya akan menekan material ke sisi tetapi juga akan menekan lapisan bersama-sama sehingga menyebabkan perlendukan yang lebih baik di antara mereka. Nilai lebar garis dapat dinyatakan dalam bentuk persentase dari nozzle 0,4mm.
Dapat diamati bahwa perlendukan lapisan dan kekuatan mencapai maksimum pada 150%. Setelah nilai ini, mereka mulai menurun karena diperoleh pada permukaan yang sangat kasar dan stres.
Sesuaikan Laju Alur
Sebab bagian lemah dapat berupa under-extrusion karena celah, lapisan yang hilang, atau lubang kecil yang mungkin muncul pada cetakan. Masalah ini dapat terkait dengan laju alur yang tidak tepat. Untuk meningkatkan secara bertahap pengaturan ini hingga melihat beberapa perbaikan mungkin dapat menyelesaikan masalahnya.
Anda mungkin menghadapi masalah sebaliknya; ini berarti over-extrusion. Dalam kasus ini, solusinya dapat berupa mengurangi alur secara bertahap hingga Anda melihat beberapa perbaikan. Delaminasi lapisan adalah cara lain kehilangan kekuatan pada bagian. Sama seperti sebelumnya, meningkatkan alur mungkin menjadi solusinya.
Kurangi Kecepatan Cetak
Bergantung pada kemampuan mesin untuk menangani kecepatan tertentu, kualitas bagian akan terpengaruh lebih atau kurang.
Gerakan cepat dari ekstruder menghasilkan sejumlah besar getaran dan hasilnya adalah cetakan kualitas buruk. Oleh karena itu, dalam beberapa kasus mengurangi kecepatan cetak dapat menjadi solusi yang baik.
Tingkatkan Suhu Cetak
Suhu yang lebih tinggi berarti perlendukan yang lebih baik antara lapisan.
Pada saat yang sama, karena suhu yang sangat rendah cenderung menyebabkan under-extrusion, bagian yang dicetak pada suhu yang lebih tinggi cenderung lebih berat karena mengandung jumlah material yang lebih besar. Lebih banyak material biasanya berarti lebih banyak kekuatan.
Namun, Anda harus berhati-hati berpikir bahwa suhu yang sangat tinggi adalah yang terbaik untuk meningkatkan kekuatan. Anda dapat mendapatkan bagian yang cukup berjejak bahkan dengan rongga dan gelembung di dalamnya, dan menyebabkan degradasi material yang membuat bagian lebih lemah.
Matikan Kipas Pendinginan
Tugas kipas pendinginan adalah mendinginkan material setelah keluar sehingga membeku dengan cepat dan bagian tidak berubah bentuk saat dicetak. Namun berhati-hati karena jika Anda mendinginnya terlalu banyak Anda mungkin akan mengalami masalah dengan perlendukan antara lapisan dan mereka bisa terpisah.
Di sisi lain, ada beberapa masalah potensial dari melakukan ini seperti bridging buruk atau panas berlebih yang menyebabkan perubahan bentuk bagian akhir.
Pengaturan Slicer Ideal untuk Cetakan yang Lebih Kuat
Berikut adalah tabel dengan pengaturan ideal untuk filament PLA:
| Parameter | Pengaturan |
| Suhu cetak | 200–210ºC |
| Suhu bed | 50 – 65ºC |
| Tinggi lapisan | 0,12 mm (semakin rendah semakin baik) |
| Retraksi | 6 mm |
| Infill | 50% atau lebih |
| Kecepatan | 30 – 50 mm/s |
| Kecepatan lapisan awal | 20 mm/s |
| Tinggi lapisan awal | 0,2 mm |
| Kecepatan kipas awal | 0% |
| Kecepatan kipas | 0% untuk cetakan yang lebih kuat |
| Sudut overhang support | 45° |
Untuk bahan umum lainnya, suhu cetak ideal adalah:
- ABS: 230 – 240 ºC
- PETG: 220 – 230 ºC
- TPU: 220 – 240 ºC
Suhu bed ideal:
- ABS: 90 – 110 ºC
- PETG: 70 – 85 ºC
- TPU: 50 – 65 ºC
Gunakan Filament yang Lebih Kuat
Bahan yang kita gunakan memiliki konsekuensi langsung dalam hal kekuatan dan daya tahan. Dalam hal kekuatan, pemenangnya tampaknya adalah polycarbonat, yang dinilai sebagai jenis filament terkuat. Saat dicetak dengan benar dan pada suhu yang tepat, polycarbonat dapat menghasilkan komponen yang sangat kuat dan tahan lama.
Kemudian kita memiliki nylon, yang dapat dibandingkan dengan polycarbonat. Material ini tahan terhadap ledakan, kelelahan, dan panas, dan memiliki keuntungan lebih mudah dicetak daripada polycarbonat.
PLA dan PETG adalah bahan umum lainnya, yang memiliki keuntungan lebih mudah dicetak daripada polycarbonat misalnya. PLA sering direkomendasikan sebagai bahan awal untuk pemula. PLA lebih kaku sementara PETG lebih fleksibel, sehingga lebih sulit pecah karena akan lebih mudah membengkok.
Karakteristik ini membuat PETG juga lebih tahan ledakan daripada PLA karena menyerap ledakan dengan lebih baik. Di sisi lain, PLA lebih kuat dalam hal kekuatan tarik.
Tabel berikut menunjukkan kekuatan tahan ledakan untuk berbagai material pada berbagai orientasi (Joules/Meter):
| | Datar | Horizontal | Vertikal |
| Polycarbonate | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
Untuk perbandingan rinci antara PLA dan PETG periksa di sini.
Filament Mana yang Tahan Luar Ruangan?
Ada beberapa fitur yang diinginkan agar material tahan terhadap luar ruangan, seperti tahan sinar UV, suhu, dan air.
Namun, material mana yang paling direkomendasikan untuk aplikasi luar ruangan?
PETG, memiliki tahan sinar UV serta tahan air yang menjadikannya opsi baik untuk digunakan di luar ruangan.
ASA, tahan UV dan dapat menahan semua kondisi cuaca. Ia memiliki suhu transisi kaca yang tinggi, yang menghasilkan tahan suhu tinggi dan tahan ledakan serta resistensi kimia.
Di sisi lain, nylon, PLA, dan HIPS, tidak direkomendasikan untuk aplikasi luar ruangan karena kurangnya tahan sinar UV. Mereka akan kehilangan warna dan menjadi rapuh seiring waktu.
Anda dapat menemukan informasi yang lebih luas tentang topik ini di sini.
Filament Mana yang Tahan Panas Terbaik?
Resistensi suhu adalah suhu tertinggi yang dapat ditahan oleh cetakan sebelum meleleh atau retak.
Polycarbonat dikenal karena kekuatannya, daya tahannya, dan memiliki resistensi panas yang tinggi. Suhu transisi kaca polycarbonat adalah 150°C, dan cetakan dapat menahan panas hingga sekitar 140°C.
Filament populer lainnya adalah ABS yang memiliki tahan panas dan kerusakan yang tinggi. Suhu transisi kaca adalah 105°C dan cetakan selesai dapat menahan suhu mendekati 100°C tetapi tidak untuk waktu yang lama.
Filament PETG juga memiliki kualitas yang baik terkait tahan panas dan juga sangat mudah dicetak. PETG mampu menahan suhu hingga 75°C.
Informasi lebih lanjut tentang tahan panas filament di sini.
Lakukan Annealing pada Cetakan
Annealing membantu meningkatkan kekuatan dan daya tahan bagian. Proses ini menyebabkan peningkatan jumlah struktur kristal besar dalam plastik. Ini membantu mendistribusikan beban dan energi panas dengan lebih merata.
Proses ini terdiri dari Mengekspos bagian pada suhu yang sangat spesifik: di atas suhu transisi kaca tetapi di bawah suhu lelehnya, selama sekitar 30 hingga 45 menit.
Untuk informasi lebih lanjut, periksa artikel ini.
Kesimpulan
Seperti yang kita lihat, ada banyak hal yang harus dilakukan untuk mendapatkan bagian berkualitas tinggi dan kuat.
Anda biasanya harus meresap ke beberapa dari mereka sekaligus.
Memulai dari fase desain dengan melakukan analisis stres pada bagian, diikuti dengan pengaturan slicer yang tepat, dan memilih bahan yang paling sesuai untuk pekerjaan Anda akan Anda dapatkan bagian yang kuat dan tahan lama.



