Mengatasi Ujung PETG Terangkat: 9 Langkah Terbukti untuk Cetakan Sempurna
Setiap penggemar pencetakan 3D bermimpi tentang proses pencetakan 3D yang mulus yang memberikan nilai terbaik.
Tidak ada yang menikmati tantangan sering dari masalah mekanis printer 3D, gangguan perangkat lunak, dan masalah filament.
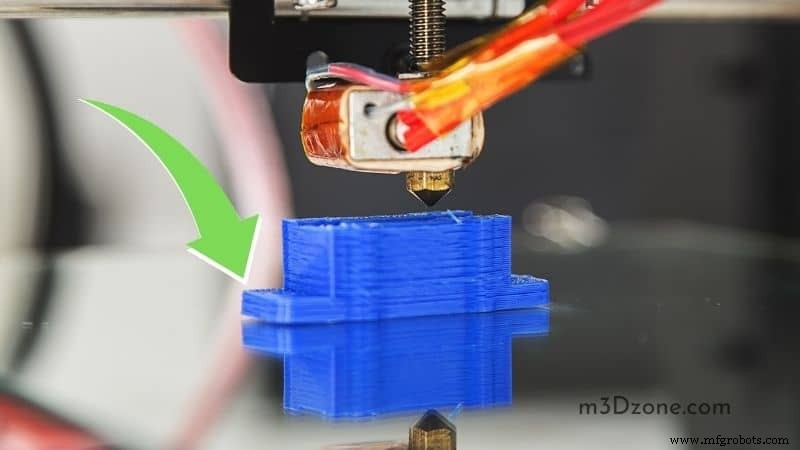
Misalnya, merunci cetakan 3D adalah masalah umum yang mempengaruhi kualitas cetak, dan penggemar pencetakan 3D perlu mengatasinya.
Masalah Ujung PETG Terangkat
Filament plastik PETG sedikit melebar di bawah panas tetapi menyusut saat mendingin. Jika bahan menyusut terlalu banyak, itu menghasilkan sudut cetak yang membengkok ke atas dari permukaan cetak.
Artikel ini menyediakan informasi yang cukup dan telah diteliti dengan baik tentang filament PETG. Lebih lagi, masalah ujung PETG terangkat dan cara terbaik untuk memperbaikinya.
Apa Itu Filament PETG?
PETG singkatan dari Polyethylene Terephthalate Glycol.
Ia terbuat dari co-polyester, yang membuatnya awet dan fleksibel. Dalam lingkaran pencetakan 3D, PETG dianggap sebagai peningkatan dari filament PET. “G” yang ditambahkan ke PET membuatnya PET-G.
“G” singkatan dari Glycol-modified, properti yang membuat produk mengkilat dan memberi penampilan seperti kaca.
Filament PETG adalah alternatif untuk filament PLA yang lebih populer karena juga memiliki properti filament ABS dan relatif mudah digunakan.
Secara tambahan, suhu pembentukan yang rendahnya membuatnya mudah untuk diVaccum dan membengkok dengan panas.
Fitur Filament PETG
Filament PETG menonjol untuk kualitas-kualitas ini:
- Fleksibilitas
- Kekuatan
- Ketahanan suhu dan tabahan
Keuntungan Filament PETG
- Filament kuat
- Hemat biaya
- Mudah dibentuk
- Aman untuk makanan
- Mudah dicat
- Dapat didaur ulang
- Emisi tanpa bau
- Non beracun
Kerugian Filament PETG
- Beberapa merek yang tersedia
- Masalah merunci
- Lendir
- Suhu cetak tinggi
- Suhu tempat cetak tinggi
- Tidak cocok untuk nozzle messing
- Kurang tahan goresan
Aplikasi Filament PETG
Filament PETG menonjol sebagai salah satu filament yang paling banyak digunakan dalam aplikasi industri dan medis. Juga, ia secara promenen digunakan dalam papan nama dan kemasan.
- Pembuatan steut medis
- Perangkat elektronik
- Digunakan untuk tutup
- Pembuatan botol
- Tampilan grafis
Apa Itu Pengangkat 3D Filament?
Hasil dari distorti adalah pengangkat sudut cetak 3D. Ini terjadi selama proses penyetelan atau pendinginan cetak.
Jadi apa yang menyebabkan cetakan mengkerut atau merunci?
Jika cetakan 3D memiliki wajah besar di samping tempat cetak atau lapisan jejak yang lebih luas di atas lapisan pertama, itu meningkatkan gaya merunci. Itu menghasilkan produksi cetakan 3D yang berbentuk tidak lapis dan berkualitas rendah.
Selain itu, filament dengan tingkat isi yang lebih tinggi memiliki lebih banyak gaya dan lebih konsentrasi bahan. Dengan demikian, ia mungkin mudah menyebabkan merunci.
Apa yang Menyebabkan Pengangkat dalam Pencetakan 3D?
Lapisan Pertama
Lapisan pertama sangat penting untuk setiap cetakan FDM 3D. Ia terutama membentuk dasar dasar yang kemudian atau lapisan atas diletakkan.
Akan sangat membantu untuk memiliki alesan tempat cetak printer yang sempurna.
Kalau tidak, lapisan pertama yang tidak melekat dengan baik menyebabkan cetakan 3C terlepas dari plate cetak yang mengakibatkan PETG merunci.
Tempat Cetak Dipanaskan/Suhu Tempat Cetak
Jika tempat cetak yang dipanaskan printer 3D Anda menjadi sangat panas, waspadalah, karena itu adalah tanda peringatan bahwa cetakan mungkin merunci.
Tempat cetak yang sangat panas menyebabkan lapisan atas yang berat menekan lapisan bawah. Saat ditekan, lapisan bawah cenderung merungkai dan mengalir ke luar, mengakibatkan merunci.
Sesuaikan suhu tempat cetak Anda ke nilai optimal untuk mendapatkan kualitas cetak terbaik yang bebas dari pengangkat cetak.
Secara khusus, suhu transisi tempat cetak kaca PETG adalah 70-80 derajat Celsius. Jadi, hindari memanaskan tempat cetak Anda di luar rentang suhu ini.
Suhu Nozzle
Suhu nozzle memiliki peran vital dalam memastikan Anda mengurangi merunci. Ingat, alesan yang lebih baik adalah solusi nomor satu untuk masalah merunci.
Mengapa Anda pikir pengguna cenderung lupa mengkalibrasi suhu cetak nozzle?
Pengguna printer 3D lupa mengkalibrasi suhu cetak nozzle karena mencetak dengan filament yang terlalu panas lebih nyaman. Ini meningkatkan penyaluran lapisan sehingga membantu menghentikan merunci.
Secara signifikan, kesan suhu ekstruder bekerja dengan cara yang sama seperti kipas pendingin. Pengaturan pendingin membuat nozzle menurunkan suhu filament PETG yang mencair.
Lebih penting lagi, suhu ekstruder yang rendah mengurangi alesan tempat cetak. Sebaliknya, suhu nozzle yang tinggi membuat plastik cair dan dalam prosesnya, memperbaiki alesan tempat cetak.
Filament PETG Basah
Sebagian besar filament pencetakan 3D higroskopis, artinya menyerap kelembaban karena suhu lingkungan. Filament menyerap air pada tingkat yang berbeda, dan PETG tetap di tengah-tengah.
Filament PETG tidak menyerap terlalu banyak air. Namun, kelembaban dalam filament berdampak negatif pada kualitas cetak.
Lebih signifikan, filament PETG basah menyebabkan banyak masalah pencetakan dengan merunci di daftar teratas.
Kecepatan Cetak Tinggi
Kecepatan cetak tinggi adalah penyebab utama dari merunci cetakan 3D. Secara signifikan, cetakan yang lebih lambat memberi printer waktu untuk melepaskan panas berlebih. Itu menghasilkan objek cetak mendingin bahkan jika menghilangkan distorti.
Sebaliknya, mencetak cepat tidak memberi printer waktu untuk melepaskan panas. Dengan demikian, objek cetak mendingin merata, menyebabkan merunci.
Mengabaikan Penggunaan Enclosure
Jika Anda ingin menjaga area pencetakan Anda tetap hangat, gunakan enclosure. Ini dapat berupa kotak kardus sederhana, asalkan dapat membantu Anda menjaga suhu di sekitar tempat cetak Anda tetap homogen.
Dengan demikian, ini membantu objek cetak mendingin merata, menghilangkan kemungkinan PETG cetak merunci. Jadi jika Anda tidak menggunakan enclosure pada beberapa printer 3D, Anda akan mengalami masalah pengangkat sudut cetak.
Bagaimana Cara Menghentikan PETG Dari Terangkat?
Gunakan Enclosure Printer Saat Pencetakan 3D
Jika Anda serius untuk mencapai Nol merunci selama proses pencetakan 3D, gunakan enclosure printer 3D. Ruang cetak yang dipanaskan membantu printer 3D menghindari perubahan suhu di sekitar tempat cetak.
Jika Anda menjaga suhu permukaan cetak tetap utuh, Anda memungkinkan cetakan 3D untuk mendingin merata. Penting, itu menghentikan merunci.
Akan sangat membantu untuk menggunakan enclosure saat mencetak karena membantu dalam keselamatan, debu, kebisingan, dan perlindungan asap beracun.
Sesuaikan Suhu Tempat Cetak Dipanaskan
Jika Anda meningkatkan suhu tempat cetak, Anda akan menghentikan PETG Anda dari merunci. Bagaimana cara kerjanya? Meningkatkan suhu tempat cetak mengontrol perubahan suhu yang cepat. Dalam prosesnya, itu membantu panas menyebar merata pada model.
Ingat untuk mengikuti persyaratan produsen plastik PETG untuk suhu tempat cetak dipanaskan antara 70-80 derajat Celsius.
Gunakan Perekat pada Plate Cetak
Gerakan objek cetak 3D menyebabkan penyusutan bahan yang mengakibatkan merunci. Oleh karena itu, untuk menghindari distorti, terapkan perekat yang sesuai pada tempat cetak untuk membantu menempelkan objek cetak padanya.
Juga, ada banyak perekat yang sesuai di pasar yang dapat Anda gunakan pada permukaan tempat cetak.
- Stik perekat
- Tape biru tukang cat
- Permukaan tempat cetak PEI
Matikan Pendingin untuk Beberapa Lapisan Pertama
Jika Anda tidak ingin mengalami masalah merunci selama proses pencetakan, pastikan untuk mematikan sistem pendingin untuk beberapa lapisan pertama.
Turunkan pengaturan pendingin Anda untuk memastikan Anda memperlambat proses pendinginan. Juga, Anda dapat mengubah ketinggian lapisan printer Anda untuk membantu kipas printer Anda terlibat kecepatan reguler langsung dalam pengaturan Cura.
Secara signifikan, penundakan memulai kipas Anda jika Anda mengamati cetak mengkerut di awal proses.
Lakukan Leveling Platform Cetak Anda
Tekanan yang disebabkan oleh pendinginan cepat dan penyusutan bahan mengakibatkan merunci tepi cetakan. Cara terbaik untuk menghilangkan merunci adalah menggunakan tempat cetak yang datar dan level setiap kali pencetakan 3D.
Platform cetak yang level dengan baik meningkatkan penyaluran bahan pada plate cetak. Tambahkan perekat seperti stik perekat pada tempat cetak datar, dan Anda siap untuk pencetakan 3D tanpa khawatir tentang cetak mengkerut.
Apa Masalah yang Ditimbulkan oleh Pengangkat dalam Pencetakan 3D?
Pengangkat cetakan 3D menyebabkan masalah kualitas serius karena perubahan suhu yang segera atau cepat pada platform cetak.
Ia mengubah dimensi objek cetak sehingga hal tersebut mungkin tidak dapat melayani tujuan yang diinginkan.
Selanjutnya, itu berdampak negatif pada kualitas cetak keseluruhan karena Anda menghasilkan cetakan berkualitas rendah.
Solusi Ujung PETG Terangkat dalam 9 Langkah Mudah
- Lakukan leveling tempat cetak Anda dengan menyesuaikan z-offset
- Lapisi lapisan perekat PVA pada plate cetak untuk membantu objek cetak menempel
- Gunakan irisan tape tukang cat untuk kemudahan pembersihan
- Tambahkan luas permukaan dengan menambahkan brim. Ini juga meningkatkan grip cetakan pada plate cetak
- Terapkan mouse ears pada sudut cetakan Anda untuk menempel
- Mencegah fluktuasi suhu ruangan dengan menutup pintu dan jendela Anda
- Jika Anda memperhatikan cetak mengkerut, matikan kipas pendingin untuk beberapa lapisan pertama
- Turunkan kecepatan cetak dan suhu nozzle
- Gunakan tempat cetak yang dipanaskan untuk merata-kan suhu
Kesimpulan
Merunci atau pengangkat sudut cetak 3D terjadi karena perubahan suhu yang segera dan cepat di sekitar tempat cetak 3D. Juga, penyusutan bahan menyebabkan merunci.
Untuk menghindari bagian cetak merunci, akan terbaik jika Anda bekerja untuk menghindari perubahan suhu tiba-tiba di area di sekitar tempat cetak dan menghindari penyusutan bahan.



