Cara Mencegah Plastik PLA Merunci: Tips Terbukti & FAQ
Apa yang terjadi setelah Anda menunggu berjam-jam agar model 3D Anda selesai dicetak hanya untuk ternyata terbentuk tidak sempurna?
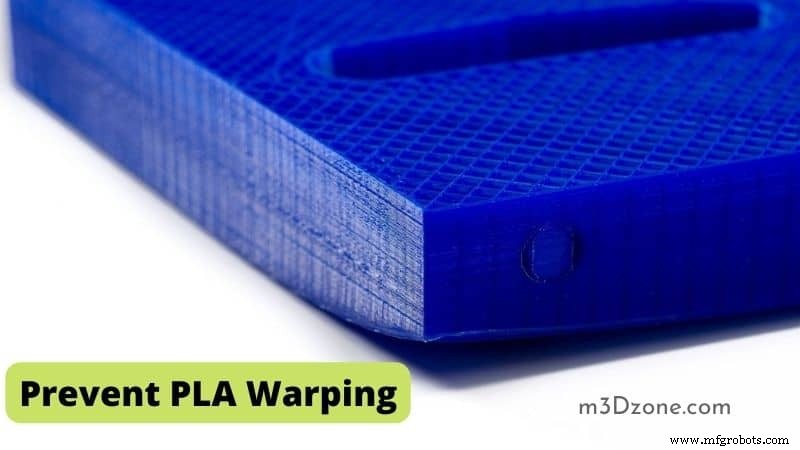
Saya, untuk satu hal, pasti akan frustrasi karena semua usaha dan kesabaran telah sia-sia. Masalah seperti itu pada cetakan 3D disebut merunci dan biasanya terjadi karena perubahan suhu yang menyebabkan penyusutan pada bahan Anda.
Membuat cetakan 3D ini bukan tugas yang mudah karena seseorang dapat mengharapkan hal-hal akan berbalik arah ke arah yang buruk.
Masalah Merunci PLA
Ketika datang pada merunci PLA, Anda memiliki peluang rendah untuk mengalami merunci 3D karena bahan ini, Polylactic Acid (PLA), paling tidak rentan terhadap komplikasi tersebut.
Itu tidak berarti cetakan Anda terjamin aman. Satu-satunya cara untuk memperbaiki atau mencegah masalah tersebut adalah untuk memahami, secara rinci, mengapa itu terjadi dan langkah-langkah yang perlu diambil. Tetaplah untuk belajar lebih lanjut tentang merunci dan cara mencegahnya di masa depan!
Penyebab Merunci PLA
Merunci atau mengkerut adalah masalah yang telah mempengaruhi cetakan 3D sejak awal printer ini. Sederhana, merunci 3D disebabkan oleh perubahan suhu atau pendinginan yang tidak merata.
Teknologi yang digunakan dalam printer ini memerlukan panas untuk mencairkan filament menjadi lapisan yang menggambarkan desain. Suhu pemanasan filament, dan kecepatan kipas untuk menyediakan efek pendinginan yang diperlukan menentukan kualitas keseluruhan cetakan Anda.
Masalah merunci lebih terdefinisi pada lapisan filament pertama saat gagal mendingin secara merata. Akibatnya, itu mengekspos tepi luar ke lingkungan dingin memaksa mereka menyusut lebih cepat daripada tepi dalam.
Ketidakseimbangan penyusutan menyebabkan stres di sudut cetakan yang mengakibatkan merunci.
Meski filament yang digunakan dalam printer ini rentan terhadap masalah, ada langkah khusus untuk mencegah merunci. Langkah-langkah ini juga sederhana dan tidak memerlukan mesin high-end untuk bekerja.
Berikut adalah daftar yang diringkas dari kemungkinan penyebab merunci PLA 3D:
- Tempat cetak yang tidak dipanaskan dengan baik
- Perubahan suhu yang ekstrim dan cepat
- Alesan buruk pada permukaan cetak
- Permukaan cetak kotor
- Kurangnya enclosure untuk mencegah udara dingin
- Pengaturan pendinginan rendah
- Plate cetak yang tidak level
10 Tips Berguna untuk Mencegah Merunci PLA
Setelah Anda memahami mengapa dan bagaimana masalah terjadi, menemukan solusi untuk mencegah merunci menjadi tugas yang mudah.
Apa teknik yang digunakan untuk menghilangkan merunci?
Mereka jauh lebih mudah untuk diterapkan dari yang Anda pikir. Berikut adalah daftar berbagai langkah yang dapat Anda ambil untuk mengurangi masalah merunci.
1. Z-offset
Jika jarak antara nozzle dan tempat cetak terlalu besar, hanya sebagian kecil benang filament yang akan menempel pada tempat cetak. Selain itu, ia akan mendingin terlalu cepat di jalan kesana.
Tetapi jika jarak terlalu kecil, filament memiliki terlalu sedikit ruang dan harus melarikan diri ke sisi.
Namun, ada keseimbangan yang halus dalam pengaturan koordinat Z awal dari nozzle printer: jika diatur terlalu dekat dengan platform cetak itu akan menyebabkan seperangkat masalah lain.
Untuk mencapai pengaturan yang sempurna, Anda harus menurunkan ketinggian awal nozzle dalam kenaikan 0,05 mm hingga Anda melihat peningkatan yang jelas dalam alesan tempat cetak.
2. Gunakan Tempat Cetak Tertutup
Tempat cetak yang tertutup berguna untuk mempertahankan perbedaan suhu lingkungan di dalam printer Anda. Itu mencegah bahan dari pendinginan yang cepat. Demikian pula, itu mengurangi angin yang mencium udara dingin ke dalam kamera dari pendinginan cetakan Anda terlalu awal.
Anda dapat selalu memperoleh enclosure printer 3D yang disesuaikan dari penjual online. Mereka tidak hanya mengurangi pengkerutan sudut dalam cetakan Anda, tetapi juga meredam kebisingan yang dihasilkan oleh mesin.
3. Tambahkan Raft
Raft adalah lapisan horizontal tipis yang ditambahkan ke bawah desain. Lapisan ini ditetapkan langsung ke platform cetak, memperbaiki alesan tempat cetak dan memudahkan untuk mendapatkan lapisan pertama yang benar.
Meskipun menambahkan raft dapat menyelesaikan masalah merunci, itu juga memiliki beberapa kerugian.
Raft dimaksudkan untuk dicopot setelah proses pencetakan dan biasanya dirancang untuk kuat dan stabil; mencopotnya cenderung sulit dan bahkan dapat menyebabkan komponen kecil dari cetakan Anda terlepas.
4. Gunakan Desain Dengan Sudut Bundar
Masalah merunci PLA biasanya lebih terdefinisi di sudut cetakan. Ketika penyusutan yang tidak merata terjadi, itu menyebabkan stres pada sudut filament memaksa masing-masing untuk menahan tekanan dari setidaknya dua arah yang berbeda.
Menggunakan tepi bundar untuk desain Anda dapat secara signifikan mengurangi stres pada satu area tertentu dan mendistribusikannya secara merata di sepanjang tepi cetakan Anda. Namun, metode ini tidak sepenuhnya menjamin bahwa cetakan Anda tidak akan pernah merunci lagi.
5. Bersihkan Tempat Cetak
Sebelum menggunakan perekat apa pun, Anda harus memastikan tempat cetak yang dipanaskan bebas noda. Jejak minyak atau lemak adalah musuh dari alesan yang baik.
Langkah pembersihan yang paling direkomendasikan adalah menggunakan agen pembersih berbasis amonia seperti Windex. Anda juga dapat memilih ramuan rumah dari air dicampur dengan alkohol isopropil untuk efek maksimal.
6. Gunakan Bahan Perekat Kuat
Mendapatkan perekat yang baik untuk plate cetak Anda dapat mencegah bahan di tempat cetak yang dipanaskan dari bergerak karena penyusutan.
Ada berbagai perekat yang dapat Anda coba yang paling direkomendasikan adalah stik perekat. Ada stik perekat yang dirancang secara khusus untuk pencetakan 3D yang dapat Anda peroleh untuk membantu mengurangi merunci.
Tape masking juga adalah alternatif yang baik untuk bahan perekat.
7. Gunakan Tempat Cetak yang Dipanaskan
Mendapatkan tempat cetak yang dipanaskan mungkin solusi paling andal untuk masalah merunci Anda. Tempat cetak yang dipanaskan memberi Anda banyak fleksibilitas untuk bekerja dengan lebih banyak jenis filament.
Ia memungkinkan Anda menaruh bahan filament pada platform cetak dengan suhu yang lebih tinggi dari suhu lingkungan. Nasihat konvensional saat menggunakan tempat cetak yang dipanaskan adalah untuk mengaturnya pada suhu di bawah suhu transisi kaca dari bahan yang Anda kerjakan.
Itu menjaga bahan filament dalam keadaan padat sambil menjaga cukup lunak untuk menempel pada permukaan tempat cetak.
Suhu tempat cetak yang direkomendasikan untuk mencetak PLA adalah 60 °C. Untuk hasil terbaik, tempat cetak kaca yang dipanaskan akan menghilangkan hampir semua masalah dengan merunci PLA.
Selain memberikan perbaikan besar dalam alesan tempat cetak, cetakan di tempat cetak kaca yang dipanaskan juga keluar dengan lapisan bawah yang halus dan mengkilat.
8. Lakukan Leveling Plate Cetak Anda dengan Benar
Plate cetak yang tidak seimbang menyebabkan fondasi dan alesan yang lebih lemah, yang meningkatkan kemungkinan masalah merunci. Oleh karena itu, Anda harus selalu memastikan plate cetak Anda level dengan sempurna untuk mengurangi tekanan dari bahan yang menyusut.
9. Jangan Gunakan Kipas Pendingin – Setidaknya untuk Beberapa Lapisan Pertama
Tujuan kami adalah untuk mencegah pendinginan yang cepat atau tidak merata yang menyebabkan stres dan kemudian, merunci. Anda dapat mencoba mematikan kipas pendingin untuk beberapa lapisan pertama untuk memungkinkan setiap lapisan untuk menempel pada tetangganya dengan sempurna sebelum pendinginan dimulai.
Namun, filament PLA memerlukan pendinginan konstan jadi akan baik untuk menjaga kecepatan kipas dioptimalkan untuk hasil yang lebih baik.
10. Cetak dalam Ruangan Hangat
Untuk hasil yang lebih baik, Anda membutuhkan kontrol lebih atas suhu di printer Anda. Oleh karena itu, Anda harus selalu mempertimbangkan suhu ruangan tempat Anda mencetak.
Misalnya, anggap Anda mencetak model di ruangan ber-AC dingin selama musim panas; Anda lebih mungkin mengalami merunci dibandingkan jika Anda mematikan AC.
FAQ’s
Mengapa PLA Saya Merunci?
PLA Anda merunci karena penyusutan bahan saat pencetakan 3D, yang menyebabkan sudut cetak mengangkat dan terlepas dari plate cetak.
Saat plastik dicetak, mereka pertama-tama sedikit melebar tetapi menyusut saat mendingin. Jika bahan menyusut terlalu banyak, ini menyebabkan cetakan membengkok dari plate cetak.
Suhu Merunci PLA. Pada Suhu Apa PLA Merunci?
PLA mengalami perubahan dimensi yang cukup signifikan bahkan pada 70 °C (158 °F).
Apakah PLA Merunci di Matahari?
Tingkat di mana matahari akan mempengaruhi filament Anda bervariasi, tetapi jika bagian dari model PLA Anda diekspose pada matahari atau secara tidak langsung pada panas, ia dapat mulai melunak dan merunci.
Mengapa Penting untuk Mempertahankan Suhu Transisi Kaca?
Suhu transisi kaca adalah suhu di bawahnya bahan cetakan Anda mengeras. Suhu ini penting karena menjaga bahan tetap datar dan menempel pada tempat cetak yang dipanaskan sehingga, mengurangi kemungkinan merunci.
Dapatkah Menggunakan Stik Perekat pada Tempat Cetak yang Dipanaskan?
Boleh menggunakan stik perekat pada tempat cetak yang dipanaskan Anda sebagai perekat karena akan membantu mencegah pergerakan yang disebabkan oleh penyusutan sudut atau tepi filament.
Mengapa Lapisan Pertama Digunakan Sangat Penting untuk Seluruh Cetakan?
Lapisan pertama cenderung menentukan hasil keseluruhan cetakan Anda. Salah satu cara terbaik untuk mendapatkan lapisan pertama yang baik adalah memastikan koordinat Z Anda ada dalam pengaturan yang tepat.
Mengapa Kecepatan Kipas Harus Rendah untuk Beberapa Lapisan Pertama?
Kami tidak ingin lapisan bawah filament mendingin berlebihan dan menyebabkan merunci. Mempertahankan kecepatan kipas rendah untuk beberapa lapisan pertama menjaga suhu konstan tanpa variasi apa pun.
Bagaimana Cara Menghentikan PLA Dari Merunci?
- Gunakan tempat cetak yang dipanaskan.
- Cetak dalam tempat cetak tertutup.
- Matikan kipas bahan untuk beberapa lapisan pertama.
- Tingkatkan alesan tempat cetak dengan perekat atau permukaan tempat cetak yang sesuai.
Apakah PLA Meleleh dengan Mudah?
Suhu leleh PLA sekitar 160°C hingga 180°C, berarti ia tidak akan pernah meleleh di matahari, terlepas dari tempat Anda tinggal.
Seberapa Panas PLA Dapat Dapat Sebelum Berubah Bentuk?
PLA adalah bahan yang kuat dan tahan lama dengan kualitas opaque, tetapi ia tidak sekuat tahan panas ABS. PLA mulai berubah bentuk pada suhu di atas 60 derajat C.
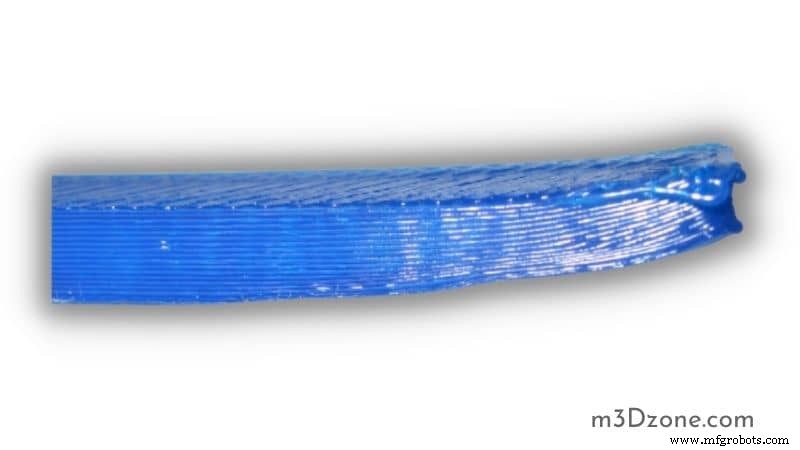
Cara Memperbaiki Cetakan yang Merunci?
Sementara tidak semua cetakan yang merunci dapat diperbaiki, jika merunci bawah cetakan ringan, dan cetakan Anda tidak terlalu tebal atau besar volume, Anda mungkin dapat menyelamatkannya.
Untuk melakukannya, Anda akan perlu memanaskan cetakan mendekati suhu transisi kacanya (di mana ia akan cukup lunak untuk dibentuk kembali).
Anda akan perlu permukaan logam besar, seperti wajan, cukup besar untuk menempatkan cetakan di dalamnya dengan sisi bawah (cara yang sama seperti saat dicopot dari tempat cetak Anda).
Dapatkan pengering rambut dan tempatkan cetakan di wajan. Panaskan pada daya penuh, dan gerakkan pengering di sekitar untuk memanaskan secara merata.
Setelah satu menit atau lebih, Anda dapat mematikan pengering dan Anda seharusnya dapat menekan cetakan untuk membengkoknya kembali ke bentuk datar. Anda akan perlu menahan selama beberapa menit hingga mendingin sedikit.
Ulangi proses ini sampai bekerja cukup baik. Jangan repot menempatkan cetakan kembali pada tempat cetak yang dipanaskan, atau lebih buruk, memanaskan wajan— ini hanya akan memanaskan bawah cetakan alih-alih memanaskannya secara merata di seluruhnya.
Pada Suhu Apa PLA Menjadi Lunak?
Plastik PLA menjadi lunak pada suhu rendah 50°C dan akan berubah bentuk dengan cepat pada suhu terbatas ini.
Kesimpulan
Pencetakan 3D adalah petualangan yang menarik yang juga datang dengan komplikasi seperti printer lainnya. Jika Anda bertekad untuk menyempurnakan cetakan Anda dan memastikan hasil berkualitas baik, masalah ini seharusnya tidak posesikan banyak tantangan bagi Anda.
Sementara tips di atas dapat secara signifikan membantu Anda mencapai hasil yang lebih baik, mereka tidak menghilangkan kemungkinan masalah merunci. Anda selalu dapat melakukan penelitian untuk mengetahui lebih lanjut tentang cara memperbaiki masalah tersebut sendiri.



