Mengatasi Gumpalan PETG: Panduan Pencetakan 3D Ahli
Profesional dan hobi pencetakan 3D menantikan untuk mencetak objek yang bagus yang dirancang dalam perangkat lunak printer.
Namun, proses pencetakan 3D adalah proses yang kompleks. Mencapai hasil kelas terbaik tergantung pada mencapainya dengan baik dengan semua bagian dari proses.
Secara signifikan, bagian printer, perangkat lunak, dan file harus semua bekerja dengan baik; jika tidak, kegagalan dari salah satu komponen ini menghasilkan kualitas cetak yang rendah.
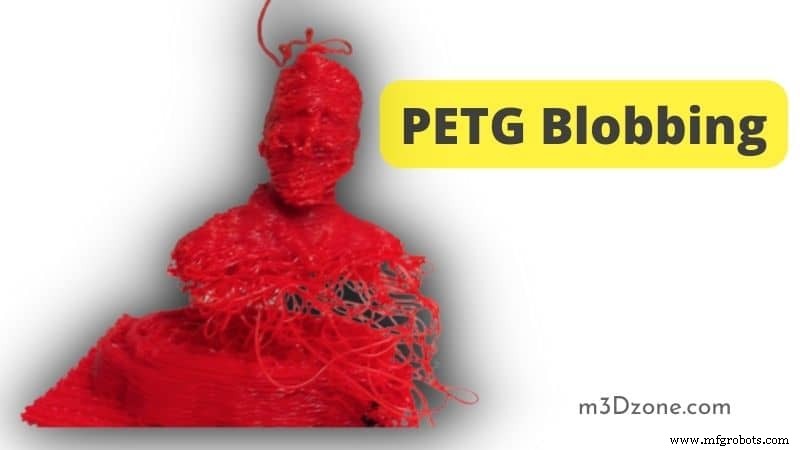
Salah satu manifestasi dari kualitas cetak yang buruk adalah munculnya gumpalan dan menggumpal dalam objek yang dicetak 3D.
Ini terjadi saat lapisan yang dicetak selesai di plate cetak, namun filament masih berada di bawah tekanan di kepala cetak. Ini menghasilkan ledakan over-extrusi yang dapat terjadi pada awal atau dalam lapisan cetak.
Akan sangat membantu untuk mencegah gumpalan dan menggumpal untuk memastikan produk cetakan 3D memiliki permukaan finishing yang bagus. Artikel yang telah diteliti ini berfungsi sebagai panduan untuk menghindari gumpalan PETG dalam pencetakan 3D.
Penyebab Utama Gumpalan PETG
PETG adalah singkatan dari Polyethylene terephthalate. Ini meningkatkan PET dengan tambahan “G” yang mewakili glycol. Glycol mewakili properti molekuler yang memberikan PETG permukaan seperti kaca mengkilat pada objek.
Gumpalan adalah masalah umum dengan filament PETG. Namun, gumpalan terjadi saat Anda mengatur pengaturan dan nilai konfigurasi printer dengan salah.
Masalah umum yang mengakibatkan gumpalan dan menggumpal dalam plastik PETG: | Suhu Pencetakan Berlebihan
PETG dicetak pada suhu tempat cetak yang dipanaskan 220-265 derajat Celsius. Juga, beberapa ujung panas printer yang dilengkapi saluran PTFE adalah fitur umum pada printer 3D yang menggunakan filament PETG.
Artinya jika Anda mencetak dengan suhu di atas persyaratan hardware yang ditetapkan, Anda akan mengalami gumpalan dalam cetakan 3D Anda. | Kecepatan Pencetakan yang Bergantian
Kecepatan cetak nozzle mempengaruhi extruder direct-drive. Jika kecepatan cetak Anda terus bergantian, lapisan cetak di tempat cetak yang dipanaskan akan selesai sebelum ujung panas meng-ekstrusi filament berikutnya yang menyebabkan menggumpal.
Over Extrusion
Over extrusion adalah penyebab umum gumpalan. Setiap kali plastik cair diekstrusi pada lapisan pertama, itu menyebabkan menggumpal pada akhirnya. Laju ekstrusi filament yang cepat tidak memungkinkan lapisan untuk mengambil bentuk yang ditetapkan, dan akibatnya, gumpalan.
Pencetakan Jalur Ekstruder yang Tidak Tepat
Nozzle printer 3D Anda mengikuti jalur tertentu untuk mencetak. Saat mencetak, nozzle meng-ekstrusi filament cair mengikuti jalur yang ditentukan ini sebagaimana ditetapkan oleh pengaturan cetak.
Gumpalan cetakan muncul setiap kali nozzle cetak menyimpang dari jalur karena pengaturan yang salah atau kerusakan bagian mekanis printer. | Bagaimana Cara Menghentikan Gumpalan PETG?
Beberapa dari penyebab utama gumpalan PETG meliputi:
- Tidak ada batasan berhenti nozzle
- Tekanan balik
- Kelembaban
- Nozzle kotor
Oleh karena itu, jika Anda ingin menghentikan gumpalan filament PETG, Anda perlu:
Sesuaikan Suhu Pencetakan
Secara alami, filament PETG yang mencair mengalir bebas dari nozzle cetak. Dengan demikian, suhu berlebihan dapat memburuk dengan menyebabkan olesi yang parah dan gumpalan PETG pada permukaan bagian cetak.
Banyak plastik PETG memiliki suhu cetak yang terbatas pada 230-250 derajat Celsius. Ingat, pencetakan 3D pada suhu tinggi meningkatkan kekuatan tarik cetakan 3D.
Namun, ini adalah sumber utama peningkatan menggumpal dalam objek yang dicetak 3D.
Penyaluran Lapisan
Penyaluran lapisan yang tepat pada plate cetak Anda memungkinkan lapisan pertama untuk menstabilkan di tempat yang sama.
Ini juga memungkinkan nozzle printer yang meng-ekstrusi mengikuti jalur yang ditentukan untuk efektif sebagai lapisan awal objek karena penyaluran terbatas di tempat yang sama.
Bersihkan Nozzle Printer
Seringkali periksa dan bersihkan nozzle printer Anda. Selain itu, plastik PETG panas dan cair sangat lengket, jadi partikel kotoran dapat membuatnya keluar dari nozzle secara tidak terduga.
Kapan pun plastik PETG cair keluar dari nozzle sebelum ekstrusi, itu menyebabkan menggumpal dan gumpalan. Oleh karena itu, akan sangat membantu jika Anda membersihkan nozzle menggunakan kain kapas bersih atau sikat. Lakukan dengan hati-hati untuk menghindari kerusakan nozzle.
Atur Pengaturan Retraction dengan Benar
Kapasitas printer untuk menarik filament kembali ke nozzle sangat penting karena mencegah filament PETG mengalir. Namun, Anda perlu sangat berhati-hati saat menyesuaikan pengaturan retraction printer.
Selain itu, berbagai extruder memiliki pengaturan retraction yang berbeda, jadi Anda perlu memeriksa pengaturan yang tepat sebelum melakukan penyesuaian apa pun.
Cara Mencegah Gumpalan dan Menggumpal PETG
Mengekstrusi filament di tempat yang seharusnya tidak menyebabkan gumpalan pada permukaan cetak. Namun, ini akan bergantung pada apakah ekstruder printer bergerak atau tidak. Over extrusion tetap menjadi penyebab terbesar dari sebagian besar menggumpal dan gumpalan PETG.
Untuk mencegah gumpalan dan menggumpal PETG, kerjakan pengaturan printer 3D berikut:
- Kecepatan retraction printer 3D
- Jarak retraction nozzle
- Suhu nozzle printer 3D
- Kecepatan pencetakan 3D
- Konfigurasi kecepatan perjalanan
Cara Efektif untuk Menghilangkan Gumpalan PETG
Menggumpal dan gumpalan adalah penyebab tampilan permukaan cetak akhir yang tidak indah. Untuk alasan ini, Anda perlu melakukan segalanya untuk menghilangkan masalah ini.
Gunakan Filament Kering
Filament PETG cenderung menyerap air, dan kelembaban tidak cocok untuk pencetakan 3D. Selalu keringkan plastik PETG Anda sebelum mencetak. Filament basah menyebabkan olesi dan menggumpal yang membuat cetakan akhir berkualitas rendah.
Selain itu, filament basah menyebabkan suara retakan selama pencetakan dan menyebabkan penyaluran lapisan yang lemah.
Kalibrasikan Laju Pakan
Pertimbangkan situasi saat Anda mencetak dua objek terpisah yang berdekatan satu sama lain di plate cetak. Anda perlu mengkalibrasi laju pakan ekstruder karena ekstruder akan perlu berhenti meng-ekstrusi filament cair saat bergerak di antara dua objek.
Jika pengaturan laju pakan salah, laju pakan berlebihan akan menyebabkan menggumpal karena ekstruder akan meng-ekstrusi filament bahkan di ruang di antara objek.
Gunakan Filament Berkualitas Tinggi
Filament mungkin berbeda dalam ukuran diameter. Ini adalah kualitas yang dapat secara signifikan mengubah laju pakan Anda. Anda perlu menggunakan filament berkualitas tinggi untuk menghindari gumpalan pada permukaan cetak.
Juga, kenaikan mendadak dalam laju pakan adalah penyebab vital gumpalan dan menggumpal; Hanya filament berkualitas tinggi yang akan membantu Anda menghindari masalah ini.
Apakah PETG Perlu Retraction yang Lebih Tinggi?
Filament PETG tidak memerlukan kecepatan retraction yang tinggi. Ia berkembang baik pada kecepatan retraction rendah.
Oleh karena itu, jika Anda mengatur kecepatan retraction PETG Anda dan menemukan bahwa pada nilai tersebut, itu masih menyebabkan gumpalan, terus kurangi, dan menggumpal akan berhenti.
Kesimpulan
Mimpi setiap pengguna printer 3D adalah untuk menciptakan cetakan berkualitas tinggi dengan penampilan yang sangat memukau. Ini adalah mimpi yang tercapai yang banyak hobi pencetakan 3D dengan mudah mencapai.
Namun, proses pencetakan 3D menghadapi banyak tantangan karena bagian mekanis printer, perangkat lunak, file, dan filament harus semua bekerja dengan efisien.
Jika tidak, tantangan seperti gumpalan dan menggumpal PETG terjadi karena ekstruder yang bermasalah atau pengaturan printer yang salah.
Artikel ini memandu Anda secara terampil dalam mencegah gumpalan dan menggumpal pencetakan 3D PETG untuk kualitas cetakan yang lebih baik.



