Menyeimbangkan Kecepatan dan Kualitas Pencetakan 3D: Pengaturan Optimal Dijelaskan
Kita semua ingin mendapatkan yang terbaik dari model yang dicetak 3D kita, baik dari segi kualitas maupun kecepatan. Masalahnya adalah kebanyakan waktu kualitas dan kecepatan tidak berjalan bersama dan menemukan titik ideal antara kualitas dan kecepatan akan memerlukan percobaan dan kesalahan untuk setiap printer dan jenis filamen.
Dalam artikel ini, saya akan membicara tentang seberapa besar dampak kecepatan cetak terhadap kualitas cetak, masalah-masalah yang paling umum, dan cara menemukan pengaturan terbaik.
Apakah Kecepatan Pencetakan Mempengaruhi Kualitas Cetak?
Seringkali kecepatan cetak memiliki dampak yang signifikan terhadap kualitas cetak. Sebagai aturan umum, kecepatan cetak lambat menghasilkan cetakan berkualitas lebih baik. Mencapai waktu pencetakan cepat tanpa kehilangan kualitas pencetakan adalah mungkin, tetapi itu akan tergantung pada jenis printer 3D Anda dan kualitas material yang digunakan.
Mengapa itu mempengaruhi kualitas pencetakan?
Tingkat di mana kecepatan cetak mempengaruhi kualitas cetak Anda akan terkait dengan kemampuan mesin untuk menangani kecepatan tersebut. Sebagian besar printer kelas konsumen tidak dibuat dengan waktu pencetakan cepat dalam pikiran. Mesin-mesin ini biasanya dibuat dengan material murah untuk membuatnya terjangkau bagi semua orang. Seiring Anda meningkatkan kecepatan cetak, kekurangan desain dan material ini semakin terlihat.
Gerakan cepat dari ekstruder menghasilkan getaran yang signifikan dan hasilnya cetakan berkualitas buruk. Setup Bowden memiliki berat yang lebih sedikit pada ekstruder sehingga lebih stabil dan mengatasi masalah ini. Printer 3D berkualitas baik dengan setup Bowden dapat mencapai kecepatan pencetakan cepat tanpa kehilangan kualitas.
Selain kualitas printer 3D, kita perlu mempertimbangkan filamen yang digunakan untuk mencetak. Bahkan jika printer 3D dapat menangani kecepatan pencetakan tertentu, filamen hanya dapat meleleh secepat itu sehingga membatasi laju aliran ekstrusi. Berbagai jenis filamen yang dicetak pada kecepatan yang sama menghasilkan hasil yang berbeda karena mereka memiliki properti fisik dan kimia yang berbeda.
Pengaturan Kecepatan Terbaik untuk Pencetakan 3D
Dalam pencetakan 3D, pengaturan terbaik bervariasi untuk setiap pembuat karena pengaturan optimal bergantung pada banyak faktor seperti model printer 3D, filamen, dan kondisi lingkungan.
Kecepatan Pencetakan
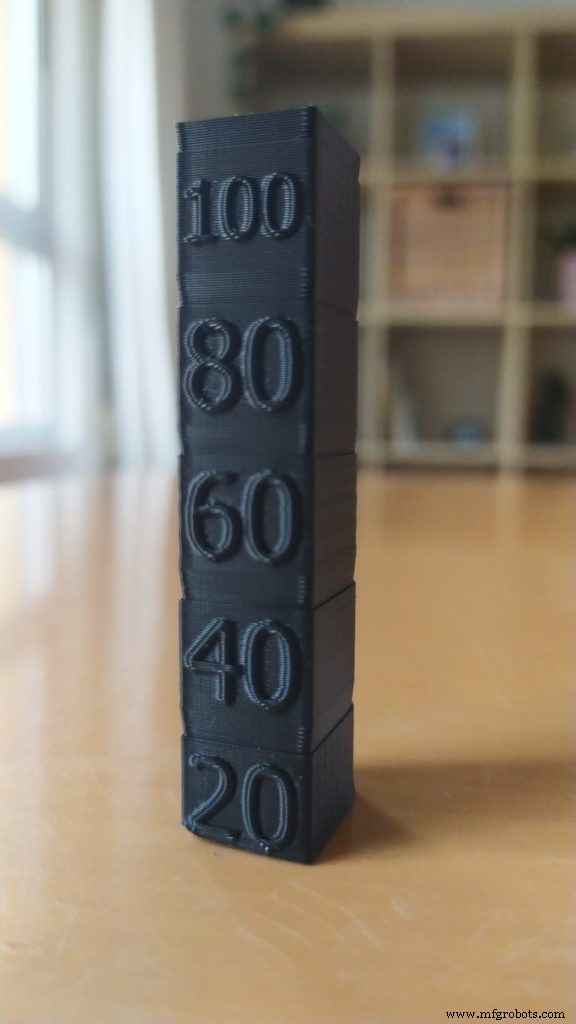
Kecepatan pencetakan mengontrol seberapa cepat nozel bergerak melintasi panci cetak saat mencetak. Biasanya, kecepatan pencetakan lambat menghasilkan hasil kualitas yang lebih baik karena kecepatan tinggi dapat menyebabkan masalah ringing dan under-extrusion. Untuk mengetahui pengaturan kecepatan cetak terbaik untuk mesin Anda, unduh Speed Test Tower ini.
Di tautan, Anda akan menemukan semua instruksi tentang cara mengatur cetak Speed Test Tower. Dasarnya, tes ini meningkatkan kecepatan cetak seiring menanjaknya tower sehingga Anda dapat melihat perbedaan kualitas cetak pada kecepatan tertentu dan menentukan pengaturan terbaik untuk printer 3D Anda.
Kecepatan Retraksi
Kecepatan retraksi menentukan seberapa cepat printer menarik filamen melalui nozel saat mengubah posisi pencetakan. Ini dilakukan untuk menghindari kebocoran filamen. Jika kecepatan retraksi diatur terlalu rendah, Anda akan melihat serat dan gumpalan pada model Anda. Di sisi lain, jika kecepatan retraksi diatur terlalu tinggi, gear penggerak yang menyediakan filamen mungkin merusak filamen dan mengganggu aliran pakan.
Untuk mengetahui pengaturan kecepatan retraksi yang tepat untuk printer Anda, unduh Retraction Test ini. Cetak beberapa tes, mulai dengan kecepatan retraksi 25mm/s, dan tingkatkan sebesar 5mm/s selama Anda melihat hasil yang baik. Kecepatan yang menghasilkan hasil paling bersih harus menjadi kecepatan retraksi optimal Anda.
Kecepatan Perjalanan
Kecepatan perjalanan adalah kecepatan di mana nozel bergerak saat tidak mengeksstrusi filamen. Jika kecepatan perjalanan diatur terlalu tinggi, gerakan printhead dapat menghasilkan getaran serius yang mengarah pada ringing atau bahkan masalah perpindahan lapisan.
Untuk mendapatkan pengaturan kecepatan perjalanan yang optimal untuk printer Anda, unduh Test ini (model yang sama yang digunakan untuk menguji kecepatan retraksi). Untuk cetakan pertama, gunakan kecepatan perjalanan 100mm/s dan jika permukaan terlihat baik Anda dapat mengulangi cetakan dengan meningkatkan kecepatan perjalanan sebesar 5mm/s. Anda dapat mengulangi proses ini hingga Anda melihat defect pada permukaan.
Kecepatan Cetak dan Durasi Cetak
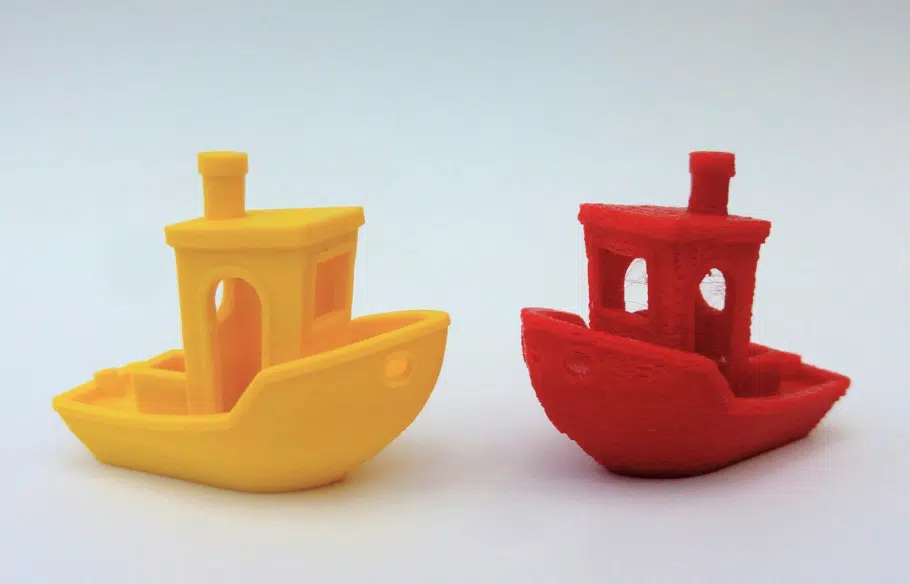
Kecepatan cetak tinggi dapat secara drastis mengurangi durasi cetak. Menggunakan profil Draft Cura, saya memotong sebuah Benchy menggunakan berbagai kecepatan pencetakan untuk melihat seberapa banyak durasi pencetakan berkurang. Ini adalah hasilnya:
Kecepatan Cetak
Durasi Cetak
20mm/s
164m
30mm/s
114m
40mm/s
90m
50mm/s
76m
60mm/s
66m
70mm/s
60m
80mm/s
55m
100mm/s
49m
120mm/s
45m
140mm/s
42m
Seperti yang Anda lihat, kenaikan kecepatan pertama adalah yang memiliki dampak lebih tinggi dalam mengurangi durasi cetak. Ini terjadi karena tergantung pada bentuk dan ukuran keseluruhan objek yang dicetak ekstruder mungkin tidak dapat mencapai kecepatan yang lebih tinggi ini.
Masalah yang muncul saat mencetak terlalu cepat
Aerasi Lapisan Lemah
Bahkan jika printer 3D dapat menangani kecepatan cetak tinggi, filamen masih membutuhkan waktu untuk berikatan dengan benar. Saat filamen diletakkan, ia perlu menempel pada panci cetak dan berfungsi dengan lapisan lain untuk mempertahankan bentuk yang diinginkan. Jika printer berjalan terlalu cepat, filamen tidak memiliki waktu untuk menciptakan ikatan yang kuat menghasilkan aerasi lapisan yang lemah.
Penyisipan Lapisan
Saat mencetak pada kecepatan tinggi ada kemungkinan motor sumbu X, Y, Z gagal karena stres berlebihan dan menempatkan lapisan yang salah. Ini terjadi karena motor dipaksa untuk bergerak pada kecepatan yang lebih tinggi dari yang dapat ditanganinya. Penyisipan lapisan dapat terjadi secara bertahap atau sebagai perpindahan besar sekali.
Infill Lemah, Under-Extrusion
Jika kita mencetak terlalu cepat ekstruder mungkin tidak dapat mengikuti dan akhirnya mengeksstrusi lebih sedikit filamen dari yang diperkirakan oleh perangkat lunak. Under-extrusion ini biasanya menghasilkan infill lemah dan sehingga melemahkan struktur keseluruhan objek yang dicetak 3D karena ia mudah patah. Kita dapat mengidentifikasi masalah ini jika kita melihat lapisan terlalu tipis dan infill berantakan.
Ringing
Saat printer bergerak terlalu cepat dan perlu melakukan perubahan arah yang tiba-tiba, seperti di sudut tajam, inersia ekstruder dapat menyebabkan getaran yang signifikan yang menyebabkan ringing. Ringing adalah defect yang terlihat berupa pola garis yang tidak diinginkan pada permukaan objek yang dicetak 3D.
Jembatan
Kecepatan pencetakan tinggi dapat mengurangi kualitas jembatan. Kapan pun cetak perlu menghubungkan dua kolom dengan ekstrusi filamen yang terselang (jembatan), filamen membutuhkan waktu untuk menempel pada lapisan sebelumnya. Jika ekstruder bergerak terlalu cepat filamen tidak akan dapat menempel dengan cukup cepat untuk menghubungkan celah.
Cara lain untuk mencapai Waktu Pencetakan yang lebih cepat
Gunakan Nozel yang lebih besar
Dengan nozel diameter besar, Anda mengorbankan kualitas detail sebagai pertukaran untuk mengurangi durasi cetak karena nozel yang lebih besar memungkinkan lebih banyak filamen diekstrusi sekaligus.
Cetak dengan tinggi lapisan lebih tebal
Semakin tebal tinggi lapisan objek yang dicetak 3D Anda semakin sedikit lapisan yang perlu dicetak untuk menyelesaikan cetakan Anda. Kelemahan dari tinggi lapisan lebih tebal adalah hilangnya resolusi pada model Anda.
Turunkan persentase pengisi dan jumlah cangkeruk
Menurunkan persentase pengisi dan jumlah cangkeruk mengurangi kekuatan keseluruhan objek yang dicetak 3D. Seiring kita menurunkan pengaturan ini jumlah material yang diekstrusi berkurang sehingga kita mendapatkan waktu pencetakan yang lebih cepat.
Apakah Jenis Filamen Mempengaruhi Kecepatan Cetak?
Jenis filamen yang digunakan untuk mencetak memainkan peran penting dalam kecepatan cetak. Properti fisik dan kimia bervariasi untuk setiap jenis filamen dan demikian pula kecepatan cetak yang direkomendasikan untuk masing-masing.
Ini adalah kecepatan cetak yang baik untuk beberapa filamen yang paling umum digunakan:
Filament
Kecepatan
ASA
20 / 50mm/s
ABS
40 / 80mm/s
PETG
40 / 90mm/s
PLA
30 / 90mm/s
NYLON
40 / 60mm/s
HIPS
25 / 55mm/s
TPU
10 / 30mm/s
Ingatlah bahwa Anda harus selalu memeriksa gulungan filamen Anda untuk pengaturan kecepatan terbaik karena pengaturan ini dapat berubah tergantung pada produsen.
Seberapa cepat printer 3D dapat mencetak?
Seperti yang saya katakan sebelumnya, kecepatan maksimum yang dapat dicapai oleh printer 3D bergantung pada kualitas komponennya. Untuk sebagian besar printer FDM kelas konsumen umum kecepatan cetak rata-rata sekitar 40mm/s hingga 80mm/s sementara yang lebih baik mampu mencapai 100mm/s hingga 150mm/s.
Saya ingin membuat pernyataan khusus tentang proyek VORON. Ini adalah proyek non-komersial yang memberikan kesempatan kepada pengguna untuk membangun printer mereka sendiri. Rencananya gratis open-source dan mesin-mesin yang luar biasa yang dirancang ini dapat mencapai kecepatan cetak yang mengesankan. Dokumentasi pembangunan bagus dan Anda dapat unduh manual penginstalan dari situs web mereka.
Pengaturan Kecepatan Ender 3 (Pro dan V2)
Karena Ender 3 adalah printer yang sangat populer saya memutuskan untuk menjalankan beberapa tes kecepatan serta beberapa benchy dan kubus kalibrasi pada kecepatan yang berbeda padanya untuk mengetahui seberapa cepat saya dapat mencetak dengan andal tanpa mengorbankan kualitas terlalu banyak.
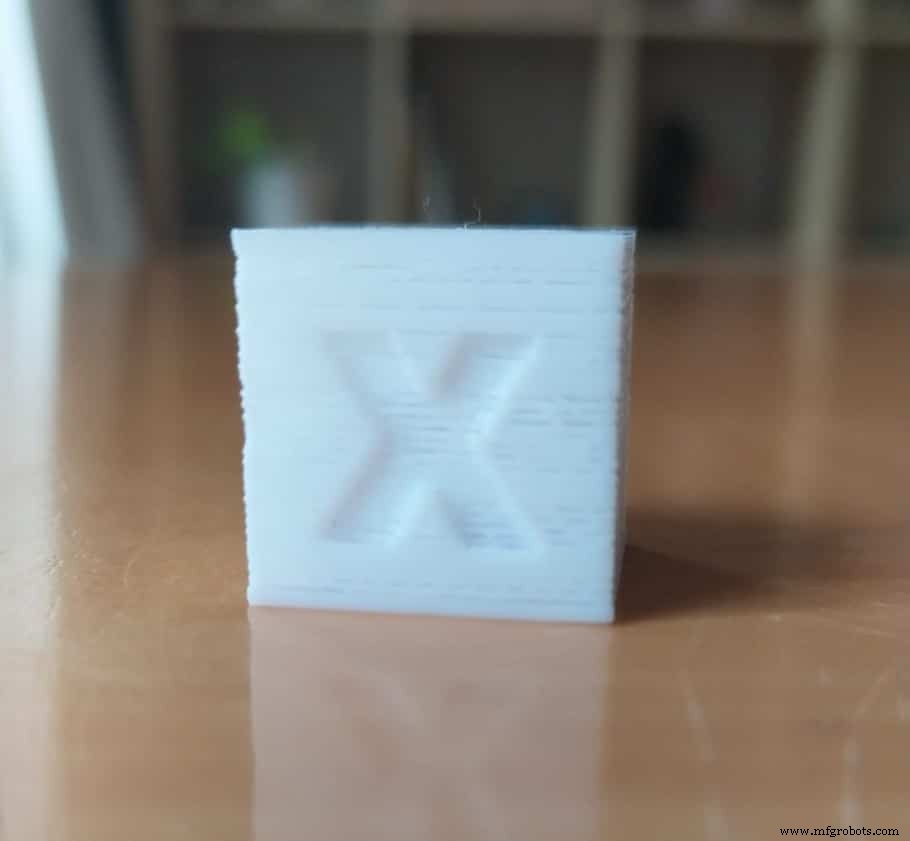
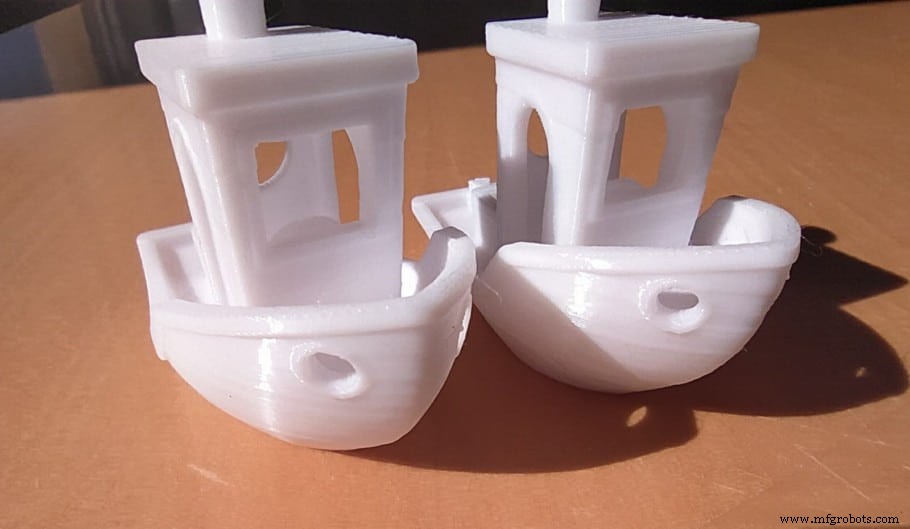
Berikut adalah hasil cetakan (kamera ponsel saya tidak bagus dalam mendeteksi ringing dan ghosting, jadi Anda mungkin harus mempercayai kata saya sejauh mana yang lebih baik):
Tes kecepatan:
Sementara mungkin tidak terlalu jelas dalam gambar, pada 200mm/s tidak ada ghosting sama sekali dan 40mm/s sangat mirip. Namun, dari 60mm/s ke atas Anda dapat dengan jelas melihat lebih banyak ghosting.
Saat melihat cetakan yang sama dari sisi, tinggi tempat dicetak pada 20mm/s dan 40mm/s sedikit lebih halus daripada semua bagian lain juga.
Tes Benchy:
Sementara mungkin tidak terlihat jelas pada gambar ini, Benchy yang dicetak pada 90mm/s memiliki sedikit lebih banyak ghosting dan beberapa garis lapis bengal kecil, tetapi perbedaan tidak terlihat seperti yang saya duga.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu bahwa ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengarah pada banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami pertimbangkan baik untuk pemula, menengah, bahkan para ahli, membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.