Industri manufaktur aditif, yang bernilai sekitar $13,84 miliar, adalah salah satu teknologi manufaktur yang paling cepat tumbuh di era modern. Selective Laser Sintering (SLS) adalah salah satu teknologi pencetakan 3D inovatif yang telah mendorong kenaikan pesatnya dan menginspirasi adaptasi skala industri.
Dalam panduan komprehensif ini, kita akan membahas berbagai aspek pencetakan SLS, termasuk alur kerjanya, keuntungan/kerugian, kemampuan bahan, dan beberapa aplikasinya.
Apa itu Pencetakan 3D Selective Laser Sintering?
Pencetakan 3D SLS menggunakan laser terpandu sebagai sumber energi panas untuk sintering lapisan partikel bahan baku menjadi bangunan yang kuat dan awet. Partikel, saat dipanaskan, menyatu bersama tanpa meleleh. Itulah sebabnya ini disebut proses sintering, bukan melting.
Selain itu, printer 3D SLS hadir dalam berbagai volume bangunan mulai dari desktop hingga skala industri besar. Mereka juga berbeda dalam faktor seperti tipe laser (fiber, diode, CO2, dll.), daya laser, biaya, dan akurasi manufaktur.
Teknik ini dikenal karena kelayakannya untuk memproduksi bagian fungsional dan prototipe cepat. Kualitas material yang diinginkan dari bagian printer 3D SLS adalah faktor yang menjanjikan bagi produsen dan pengembang produk.
Mari kita selami lebih dalam tentang selective laser sintering dan uraikan alur kerjanya untuk pemahaman yang lebih baik.
Alur Kerja Pencetakan 3D SLS
Pencetakan 3D SLS dilakukan dalam banyak langkah. Diuraikan di bawah ini adalah prosedur langkah demi langkah standar untuk sebagian besar printer 3D SLS.
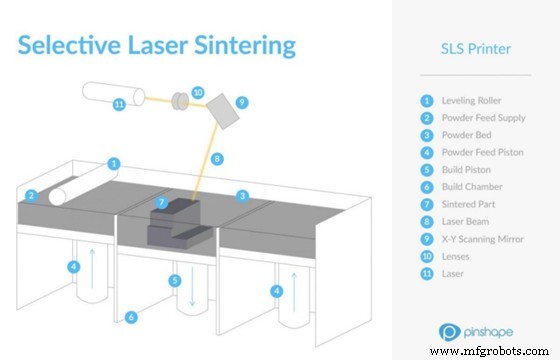
1. Persiapan Model CAD
Ceritanya dimulai dengan model CAD dari bagian yang akan dicetak. Model yang telah diselesaikan ditransfer ke antarmuka pengguna bawaan printer SLS atau perangkat lunak slicing dalam format file yang cocok untuk pencetakan 3D. Format file yang paling umum adalah STL.
Perangkat lunak slicing menyiapkan file CAD untuk pencetakan 3D, menghasilkan perintah (dikenal sebagai G-Codes) yang dapat ditafsirkan oleh pengontrol printer dalam hal gerakan scan laser. Perangkat lunak juga menyertakan pengaturan yang ditentukan pengguna seperti ketebalan lapisan, daya laser, dan resolusi yang merupakan faktor penentu kualitas bangunan akhir.
Pada tahap ini, perangkat lunak juga memprediksi informasi penting seperti waktu cetak dan konsumsi material.
2. Pemeriksaan Sebelum Cetak
Printer 3D SLS adalah mesin canggih yang memerlukan pelatihan dan perawatan untuk dioperasikan. Sebelum cetak dimulai, beberapa pemeriksaan dilakukan untuk memastikan cetak berjalan lancar.
Ruang bangunan (bed serbuk) diisi ke tingkat yang benar dan dengan material yang benar. Selain itu, operator profesional juga melakukan beberapa pemeriksaan CAD sebelum cetak untuk memastikan tidak ada lubang yang mempengaruhi cetabilitas.
Galvanometer, cermin yang mengarahkan sinar laser di sepanjang jalur cetak yang diinginkan, harus dikalibrasi. Servomotor yang menggerakkan mereka juga dibawa ke posisi home mereka untuk kesalahan minimal. Jadwal kalibrasi untuk ini sering direkomendasikan oleh produsen dalam buku pedoman.
3. Prerem serbuk
Serbuk di ruang bangunan dipanaskan terlebih dahulu sebelum cetak dimulai hingga tepat di bawah titik lelehnya. Dengan cara ini, energi panas laser hanya digunakan untuk sintering. Ini memungkinkan pencetakan 3D yang cepat.
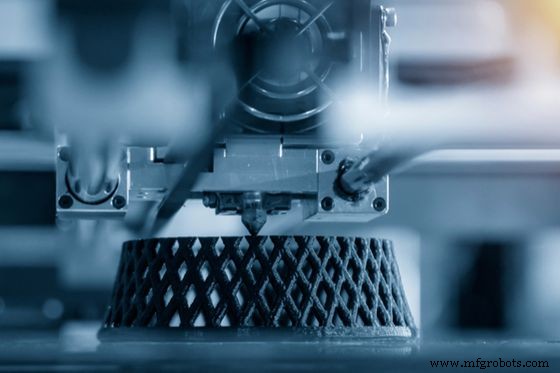
4. Pencetakan
Sebenarnya, proses pencetakan itu sendiri cukup sederhana dan cerdas. Laser memindai lapisan teratas bagian (yang telah ditentukan oleh slicer) di atas permukaan serbuk bed.
Daya laser diatur secara tepat untuk mencapai kedalaman sintering yang setara dengan ketebalan lapisan. Rentang ketebalan lapisan umum dalam pencetakan 3D SLS adalah 0,05-0,15 mm.
Kemudian, bed bergerak turun sebesar ketebalan satu lapisan, membawa bangunan bersama. Lapisan segar material SLS disebarkan di atas bed oleh recoating blade/roller. Laser memindai lapisan kedua kali ini, yang menyatu dengan lapisan sebelumnya.
Proses ini kemudian terus berulang hingga seluruh bagian dicetak.
5. Pemulihan Bagian & Post-Processing
Setelah cetak selesai, bagian dibiarkan mendingin di dalam ruang selama beberapa waktu. Setelah dingin, bagian diekstrak dari ruang bangunan. Karena bagian dikelilingi di semua sisi oleh serbuk yang tidak disinter, proses ekstraksi sering disebut “depowdering”.
Keuntungan Pencetakan 3D SLS
Pencetakan 3D SLS memiliki banyak keuntungan, menjadikannya salah satu metode manufaktur aditif yang paling dicari di industri.
1. Bagian yang Kuat
Bagian yang dicetak 3D SLS memiliki properti yang menguntungkan seperti kekuatan mekanik, modulus tarik, resistensi panas, dan ketahanan air dan udara. Ini adalah karena proses sintering yang secara kuat menyatukan partikel polimer individual.
Kualitas ketahanan ini telah memungkinkan printer SLS menjadi peralatan umum untuk mengembangkan dan menguji prototipe fungsional, yang tidak hanya meniru penampilan produk uji tetapi juga fungsionalitasnya.
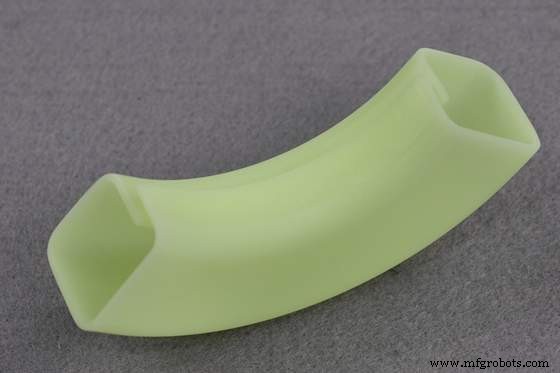
2. Tidak Memerlukan Struktur Pendukung
Struktur yang dicetak 3D dengan fitur seperti overhang atau bridge membutuhkan geometri pendukung untuk memegang elemen-elemen ini selama cetak. Sebagian besar metode pencetakan 3D, seperti FDM, membuang banyak waktu dan material untuk mencetak struktur pendukung ini.
Dengan selective laser sintering, ini bukan masalah. Karena seluruh bangunan terperangkap dalam kolam serbuk longgar, itu sudah didukung dengan baik selama pembangunan. Ini tidak hanya menghemat waktu tetapi juga mengurangi biaya.
3. Cepat
Mesin ini dianggap sebagai printer 3D yang cepat, dengan kecepatan cetak komersial hingga 48 mm/jam. Ini mengalahkan sejumlah metode pencetakan 3D alternatif yang layak.
Selain ini, alur kerja proses ini, meskipun terbagi menjadi banyak langkah, cukup efisien waktu. Scan laser hampir instan, ruang bangunan dapat dilepas dan diganti dengan yang lain saat yang pertama mendingin, dan ada juga kemungkinan batch printing, yang kita bahas selanjutnya.
4. Batch Printing
Printer 3D hadir dalam berbagai volume ruang bangunan, dengan hingga 750 mm di satu arah untuk mesin yang lebih besar. Pendekatan yang produktif adalah memanfaatkan volume ruang bangunan dengan efisien dengan mengadopsi batch printing.
Ini berarti memasukkan sebanyak mungkin bagian di dalam ruang bangunan sebagai ‘batch’. Ini bijak karena scan laser itu sendiri sangat cepat. Dalam batch printing, dengan satu scan, itu dapat sintering lapisan beberapa bagian daripada hanya satu, menghemat jam waktu cetak.
5. Akurasi Dimensi Tinggi
SLS menghasilkan bagian yang sangat akurat. Seperti yang disebut sebelumnya, ketebalan lapisan dapat rendah hingga 0,05 mm. Di atasnya, sebagian besar printer 3D mampu memproduksi toleransi dalam +/- 3%. Tekanan pemadatan yang disediakan oleh serbuk bed juga membantu dalam meminimalkan warpage.
Karena ini, bagian yang dicetak 3D SLS adalah near-net shape dan tidak memerlukan post-processing yang luas.
Kerugian Pencetakan 3D SLS
Seperti proses manufaktur apa pun, SLS memiliki kekurangan selain keuntungannya. Kami menyoroti beberapa poin yang harus diingat seseorang sebelum memilih SLS.
1. Opsi Bahan Baku Terbatas
Selective laser sintering tidak menawarkan katalog bahan yang kuat. Selain beberapa jenis Nylon, thermoplastic elastomers, dan TPU (Thermoplastic Polyurethane), bahan yang kompatibel dengan SLS agak sulit ditemukan. Penampilan fisik juga terbatas pada finishing abu-abu, logam.
Sementara penelitian ilmiah memperluas cakupan bahan pencetakan SLS, ini adalah keuntungan yang jelas untuk saat ini.
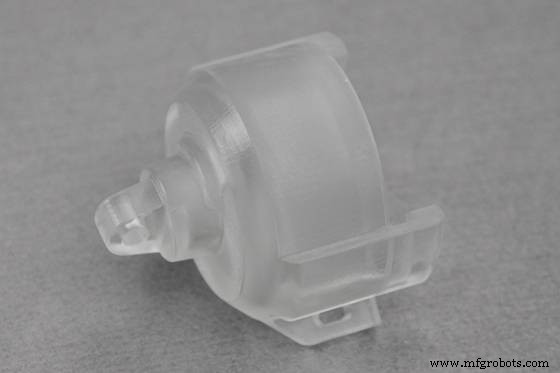
2. Permukaan Kasar
Bangunan akhir, meskipun akurat secara dimensi, tidak memiliki permukaan yang halus dan bersinar. Dalam banyak kasus, ini mungkin memerlukan perlakuan permukaan lebih lanjut untuk memenuhi persyaratan manufaktur. Teknik kompetitor seperti Stereolithography memiliki finishing permukaan yang jauh lebih baik.
Kami akan membahas beberapa metode post-processing populer di bagian berikut yang membantu mengatasi masalah ini.
3. Printer Mahal
Printer SLS umumnya adalah mesin yang mahal. Seseorang harus beranggarkan lebih dari $5.000 untuk versi yang lebih murah. Versi high-end berada di kisaran $100.000+.
Harus dicatat di sini, namun, bahwa investasi awal sedikit dikompensasi oleh biaya material dan cetakan yang relatif lebih rendah. Selain itu, ada gelombang baru printer 3D benchtop inovatif yang memasuki pasar yang tidak seberapa mahal tetapi memiliki spesifikasi yang layak. Pelajari lebih lanjut tentang biaya layanan pencetakan 3D.
4. Bahaya Kesehatan & Lingkungan
Material SLS datang dalam bentuk serbuk halus dengan ukuran partikel sekecil 20 mikron. Partikel dengan ukuran yang sangat kecil ini dapat dengan mudah masuk ke sistem pernapasan kita dan menciptakan masalah kesehatan. Sintering dapat membuat asap yang dapat meloloskan lingkungan kerja dan berkontribusi secara negatif pada lingkungan.
Operator direkomendasikan untuk menggunakan PPE yang sesuai seperti masker dan sarung tangan saat menangani material ini.
Bahan yang Cocok untuk Pencetakan 3D SLS
Polimer serbuk yang dapat disinter adalah kelas utama material SLS. Diuraikan di bawah ini adalah beberapa bahan utama yang termasuk dalam kategori ini.
1. PA12
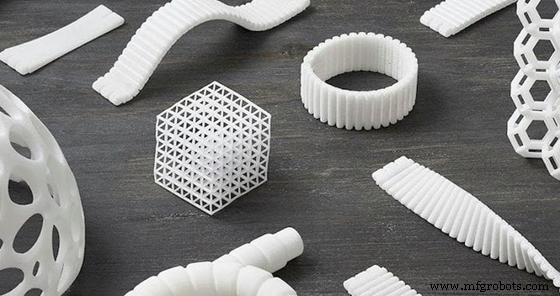
PA 12 juga umum dikenal sebagai Nylon 12 dan Polyamide 12. Ini memiliki kekuatan tarik yang bagus, keawetan, dan fleksibilitas. PA 12 juga tahan kimia dan panas, menjadikannya kandidat ideal untuk produk fungsional.
Ini memiliki permukaan yang sedikit kasar, seperti mat, setelah pencetakan 3D. Secara alami, ini memiliki warna putih yang dapat diwarnai dengan warna lain dengan nyaman.
2. PA11
Polyamide 11/Nylon 11 adalah biocompatible, kuat, fleksibel, tahan panas, dan tahan kimia. Ini dikenal karena perilaku isotropiknya, yang bagus dalam beberapa aplikasi beban seperti interior otomotif, prosedik, dan peralatan medis.
3. Alumide
Alumide adalah nylon yang diisi serbuk aluminium. Campuran ini dibuat untuk kekuatan dan kekakuan yang lebih tinggi. Selain itu, aluminium memberikan penampilan logam yang bersinar pada produk akhir juga, yang tidak sekasar material Nylon murni seperti PA12 atau PA11.
4. PA-CF
Carbon-fiber-filled Nylon adalah kombinasi high-performance dengan kekuatan elite dan resistensi tabrakan. Ini sangat ringan, seperti yang ditunjukkan oleh produk carbon fiber. Aplikasi umum meliputi jig, fixture, dan bagian otomotif ringan.
Opsi Finishing Permukaan untuk Bagian Pencetakan SLS
Post-processing telah disentuh di atas tetapi kami tidak menyoroti teknik berbeda yang digunakan oleh para ahli. Namun, finishing permukaan bagian yang telah di-depowdered tidak ideal. Jadi, tergantung pada persyaratan manufaktur, sejumlah perlakuan permukaan dapat diterapkan
1. Sanding/Grinding Manual
Permukaan yang sedikit lebih halus dapat dicapai dengan teknik manual. Operator menggunakan kertas jemur dengan berbagai grad atau mesin gerinda untuk menerapkan perlakuan permukaan yang merata dan mencapai semua sudut geometri.
2. Blasting & Tumbling
Metode ini mencapai finishing permukaan yang bagus. Untuk bead blasting, media umum adalah kaca, dan untuk tumbling, chip keramik banyak digunakan. Dalam kedua kasus, partikel ini bertabrakan dengan permukaan bagian SLS untuk meratakannya.
Namun, kekurangannya adalah beberapa material juga dihapus, mengubah dimensi bagian. Selain itu, tepi tajam mungkin juga menjadi membundar, yang mungkin atau mungkin tidak diinginkan.
3. Perlakuan Kimia
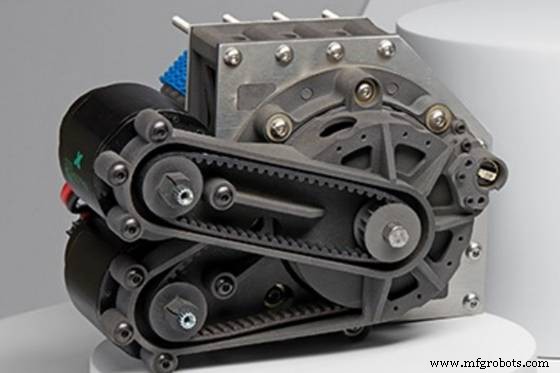
Kimia seperti acetone dapat bereaksi dengan permukaan untuk membuatnya halus. Ini bukan metode yang populer tetapi viable dalam beberapa kasus. Perhatian harus diberikan terhadap reaktivitas saat memilih kimia.
4. Coating
Berbagai coating dapat diterapkan untuk mendapatkan properti fisik tertentu. Coating logam seperti emas atau tembaga kadang-kadang digunakan untuk kekuatan dan estetika tambahan. Karena bagian yang dicetak 3D porous, coating tahan air seperti silicone dapat diterapkan untuk performa yang ditingkatkan.
5. Dyeing / Lacquering
Solusi mudah untuk meningkatkan kualitas permukaan adalah dengan mengecat atau melakir permukaan kasar. Ini meningkatkan penampilan bagian, memberikan rasa bersinar, dan tidak memakan banyak waktu.
Aplikasi Pencetakan 3D SLS
SLS telah menemukan aplikasi di beberapa industri penting berkaitan dengan poin-poin kuatnya.
1. Prototipe Cepat & Manufaktur
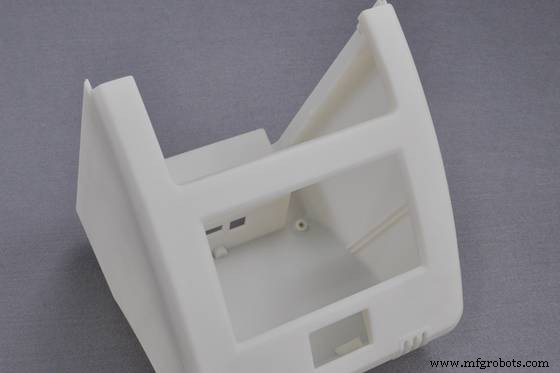
Properti mekanik bagian yang dicetak 3D SLS dapat dibandingkan dengan bagian yang diproduksi melalui proses lain. Namun, produksi lebih cepat dan nyaman. Karena alasan ini, bagian SLS banyak digunakan untuk prototipe cepat dan memproduksi produk fungsional.
Pengembang produk menikmati kebebasan untuk dengan cepat melalui iterasi desain berkat kecepatan cetak yang cepat dan fungsionalitas bagian.
2. Penerbangan & Otomotif
Kedua industri ini terus-menerus mencari bagian ringan dan tahan tabrakan—kualitas karakteristik pencetakan SLS. Oleh karena itu, pencetakan 3D juga semakin populer untuk memproduksi bagian kustom dan stylish untuk retrofitting atau menghias mobil.
Komponen tahan api dalam mesin penerbangan adalah aplikasi lain di mana kualitas spesifik material SLS cocok. Selain ini, ini juga populer untuk membuat saluran udara dan prototipe.
3. Medis
Di industri medis, prosedik dan ortotik fungsional yang dirancang kustom sekarang dicetak 3D. Ini karena teknologi pemindaian 3D memungkinkan bagian ini dibentuk tepat sesuai dengan fisik pasien dan SLS membantu mencapai properti mekanik yang diperlukan.
Layanan Pencetakan 3D SLS WayKen
SLS adalah teknologi manufaktur aditif yang populer yang digunakan oleh banyak industri karena presisi, akurasi, dan produktivitasnya. Namun, menguasai teknologi ini bisa menantang, jadi penting untuk bekerja dengan penyedia layanan terpercaya yang memiliki pengalaman dan keahlian untuk memberikan hasil berkualitas.
WayKen adalah perusahaan prototipe cepat yang bersertifikat ISO dengan tim insinyur berpengalaman yang spesialis dalam pencetakan 3D SLS. Kami menawarkan lead time yang cepat, harga kompetitif, dan analisis DFM untuk membantu Anda mengoptimalkan proyek Anda. Saat bekerjasama dengan kami untuk kebutuhan SLS Anda, Anda dapat yakin bahwa Anda akan menerima bagian dan layanan berkualitas tertinggi. Klik tombol untuk mendapatkan penawaran instan hari ini!
Get A Free Quote
Kesimpulan
Selective laser sintering tidak dapat diragukan lagi telah mencetak jejak yang kuat pada lanskap manufaktur aditif dalam beberapa tahun terakhir. Potensi dan pemanfaatannya terus tumbuh saat itu menarik perhatian lebih banyak industriwan.
Untuk mengakhiri panduan ini, kami menasihati pembaca kami untuk menggunakan panduan ini dalam pengambilan keputusan saat memilih pencetakan 3D. Ini masih pasar yang relatif baru dan seseorang harus memiliki informasi yang baik sebelum memutuskan pilihan metode dan produsen pencetakan 3D.
FAQs
Tipe printer 3D SLS apa saja?
Printer 3D SLS berbeda dalam berbagai hal:
-Ukuran: Printer desktop dengan volume bangunan 100x100x100 mm hingga printer skala industri high-end dengan volume bangunan sebesar 500x500x500 mm.
-Tipe Laser: Printer SLS dapat dilengkapi dengan laser CO2, fiber laser, infrared laser, atau laser diode.
Spesifikasi Cetak: Spesifikasi seperti kecepatan cetak, ketebalan lapisan minimum, kemampuan material, dll. semuanya berbeda dari satu produk ke produk lain.
Apa perbedaan antara pencetakan selective laser sintering (SLS) dan selective laser melting (SLM)?
SLS menyatukan partikel material dengan menyinterkannya. Proses ini terjadi di bawah titik leleh material dan partikel cukup menyatu satu sama lain. SLM, di sisi lain, beroperasi di atas titik leleh dan melelehkan partikel sepenuhnya, yang kemudian menyegerakan sebagai bagian homogen.
SLM menghasilkan bagian dengan properti mekanik yang lebih baik dan cocok untuk aplikasi berkualitas sangat tinggi. SLS juga menghasilkan bagian fungsional tetapi tidak sekuat SLM.
Material apa yang umum digunakan untuk pencetakan 3D SLS?
Thermoset Polymers dan Thermoplastic Polyurethane adalah bahan umum yang digunakan dalam pencetakan 3D SLS. Secara spesifik, material seperti Nylon 12 dan Nylon 11 adalah yang paling populer. Beberapa aplikasi khusus juga menggunakan campuran ini dengan logam (Aluminium) atau serat (Carbon fiber, glass fiber).



