Mencegah Keriting Lapisan Pertama: Panduan Komprehensif Pencetakan 3D
Sebagai hobi printer 3D, Anda pasti pernah mengalami lapisan pertama yang gagal atau jelek. Keriting terjadi karena beberapa alasan, dan terkadang sulit untuk diatasi.
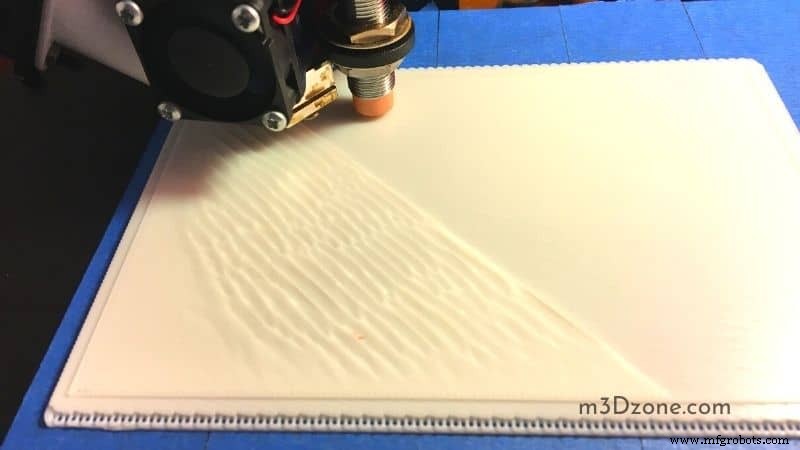
Lapisan pertama mungkin meleleh karena mesin yang tidak terkalibrasi atau tekanan yang diinduksi suhu.
Keriting atau warping terjadi karena penurunan filament yang meleleh selama proses pencetakan 3D. Penyusutan bahan menyebabkan sudut cetakan terangkat sebelum terlepas dari meja cetak.
Secara setara, saat Anda mencetak plastik, ia melebar sedikit tetapi menyusut saat mendingin. Jadi, jika bahan menyusut berlebihan, itu memaksa cetakan untuk melengkung dari meja cetak.
Beberapa bahan cenderung menyusut lebih banyak dari yang lain. Misalnya, penyusutan PC lebih tinggi dibandingkan PLA. Ini berarti Anda perlu lebih waspada saat menggunakan plastik PC untuk menghindari masalah keriting.
Artikel ini akan membantu Anda mempelajari lebih lanjut tentang keriting atau warping cetakan 3D dan berfungsi sebagai panduan lengkap untuk menghindari atau meminimalkan masalah.
Mengapa Keriting Lapisan Pertama Terjadi?
Saat garis pertama atau lapisan tipis filament leleh keluar dari nozzle printer, mereka menyentuh permukaan cetak. Dalam prosesnya, mereka terpapar perubahan suhu yang besar.
Lapisan Tipis
Bahan cenderung melebar di lingkungan panas. Saat Anda memasukkan filament padat ke dalam nozzle printer, ia memanaskan dan melebar. Filament panas dapat memanaskan hingga suhu yang sangat tinggi 250 derajat Celsius tergantung pada jenis filament.
Sekarang, nozzle printer menyetorkan filament leleh dengan suhu 250 derajat Celsius pada meja pemanas yang hanya 90 derajat Celsius.
Variasi suhu ini menyebabkan penyusutan filament yang besar di permukaan meja cetak yang dipanaskan dan tetap menjadi penyebab pertama keriting lapisan pertama.
Tantangan ini mungkin menjadi alasan di balik kegagalan cetak dari awal. Namun, ini mungkin secara signifikan muncul pada lapisan berikutnya.
Secara signifikan, penyebab utama keriting tetap adalah perbedaan suhu antara meja cetak yang dipanaskan dan filament yang diekstruder.
Suhu Ruangan
Penyebab kedua dari keriting lapisan pertama adalah faktor udara ambient dalam lingkungan pencetakan 3D. Meja cetak bukanlah satu-satunya bahan dingin yang menyentuh filament leleh.
Itulah sebabnya printer 3D industri memiliki ruang pemanas untuk menghilangkan efek ini. Printer domestik juga mendapat manfaat dari penutup pendamping.
Masih, printer 3D open frame tidak memiliki penutup dan langsung terpapar udara ambient yang menyebabkan keriting cetak lapisan pertama.
Bagaimana Menghentikan Lapisan Pertama Saya dari Meleleh?
Jika meja cetak printer Anda tidak level, Anda kemungkinan besar akan menyaksikan keriting lapisan pertama. Akan lebih baik jika Anda dengan tak terhindarkan levelkan meja cetak Anda untuk mendapatkan cetakan berkualitas tinggi dan sukses.
Levelkan Permukaan Cetak Anda
Meja cetak yang level memungkinkan bahan diekstrusi secara merata di seluruh permukaan. Juga, meja cetak yang level memungkinkan pencetakan lapisan pertama yang rata, menghasilkan produk akhir berkualitas tinggi.
Printer 3D menggunakan berbagai mekanisme untuk leveling meja bangunan. Beberapa menggunakan knob yang terletak di bawah permukaan cetak, yang dapat mengubah tinggi satu sudut meja bangunan.
Selain itu, Anda dapat menggunakan knob lain untuk menyesuaikan seluruh meja bangunan secara bersamaan.
Selanjutnya, beberapa printer 3D memiliki sensor leveling meja. Sensor mendeteksi apakah meja bangunan telah meleleh dan secara otomatis menyesuaikannya.
Selain itu, Anda dapat melakukan leveling meja cetak manual dengan membawa nozzle printer ke satu sudut meja. Kemudian, Anda menyesuaikan tinggi permukaan ke titik di mana kertas standar tidak dapat melewati celah.
Saat Anda menyesuaikan satu sudut meja, pindah ke yang tersisa dan ulangi proses yang sama sampai Anda menyelesaikan semua sudut.
Sesuaikan Z-Offset
Z-Offset adalah jarak antara posisi rumah sumbu Z dan ujung nozzle printer. Secara signifikan, Z-Offset memastikan Anda mencapai lapisan pertama yang rata.
Dalam teori, Z-Offset dipertemukan dengan celah antara permukaan cetak dan hot end. Kesalahan seperti micro-switch yang rusak, meja tidak level, dan sonda homing mengganggu parameter standar.
Oleh karena itu, Anda dapat mencapai Z-Offset yang baik dengan cukup levelkan meja Anda dengan baik. Kunci untuk lapisan pertama yang sempurna adalah memiliki Z-Offset yang sesuai dan level meja yang benar.
Regulasi Suhu Nozzle dan Meja Pemanas
Perbedaan suhu antara filament panas dan permukaan bangunan adalah alasan utama di balik keriting lapisan pertama. Demikian, Anda dapat menghindari keriting cetak dengan mengurangi perbedaan suhu ini.
Selain itu, ini memberitahu Anda mengapa meja pemanas diperlukan saat mencetak 3D dengan beberapa jenis filament alih-alih meja dingin.
Biasanya, filament tetap lebih panas daripada suhu meja. Jadi, saat Anda meningkatkan suhu meja pemanas dan menurunkan suhu nozzle, Anda akan berhasil menghindari keriting lapisan pertama.
Namun, ada batasan pada suhu pencetakan, dan perubahan apa pun yang signifikan dapat menciptakan banyak tantangan baru.
Misalnya, filament panas memiliki lebih banyak kekentalan dan adhesi. Jadi menurunkan suhu mempengaruhi adhesi, dan mungkin menghasilkan macet filament yang parah.
Anda dapat mencapai penyesuaian suhu yang halus dengan mencoba objek dalam berbagai rentang suhu dan memilih nilai suhu yang memungkinkan Anda untuk mencetak 3D produk berkualitas tinggi.
Matikan Kipas Pendingin
Dalam pencetakan 3D, Anda menggunakan kipas pendingin untuk meningkatkan kualitas permukaan untuk menghindari stringing.
Namun, udara dingin mengalir melalui rantai filament panas, memperkuat perbedaan suhu dan tekanan termal di dalam plastik yang menyebabkan keriting lapisan pertama pada akhirnya.
Demikian, kipas tetap menjadi sumber aliran udara yang tidak diinginkan di sekitar meja cetak. Disarankan, Anda perlu mematikan kipas pendingin Anda untuk mencapai lapisan pertama terbaik.
Bersihkan Meja Printer 3D Anda Secara Teratur
Anda perlu mengembangkan kebiasaan membersihkan permukaan meja printer 3D Anda secara teratur. Ingat, setiap kali Anda menggunakannya, sisa filament menumpuk di permukaan meja cetak.
Jangan mengabaikan pembersihan debu dan kotoran. Lapisan tipis debu dan kotoran dapat berdampak negatif pada adhesi filament yang mengakibatkan keriting lapisan pertama.
Untuk membersihkan permukaan meja cetak, Anda dapat mendapatkan beberapa pembersih dan alkohol di pasar. Misalnya, alkohol isopropil (check at Amazon) sangat baik untuk pembersihan meja cetak.
Secara bulanan, Anda dapat melepas permukaan meja printer Anda dan mencuci dengan sabun dan air hangat. Setelah membersihkan, hindari menyentuh saat Anda memasukkannya kembali.
Gunakan Adhesi
Pasar pencetakan 3D memiliki berbagai macam lem meja (check at Amazon), masing-masing menjanjikan hasil yang luar biasa, yang dapat Anda pilih.
Lem ini adalah opsi ramah pemula yang mungkin tidak ingin Anda lewatkan. Gunakan dengan menempatkan lapisan merata pada permukaan cetak Anda.
Juga, Anda dapat menetapkan lapisan tipis glue stick (check at Amazon) di atas untuk meningkatkan adhesi.
Opsi lain adalah menggunakan hair spray (check at Amazon) langsung pada permukaan meja. Namun, Anda akan perlu membersihkan meja cetak setelah setiap cetak.
Lem lain yang tersedia di pasar yang dapat Anda gunakan termasuk nano polimer dan glue stick PVA.
Tingkatkan Dasar
Geometri cetak dapat mengubah adhesi dan profil suhu filament. Misalnya, jika Anda menambahkan brim, itu akan memberikan model area dasar yang lebih lebar. Masih, area dasar yang lebih lebar memastikan model dapat lebih baik merasakan permukaan.
Anda juga dapat memilih untuk menggunakan raft sebagai gantinya. Secara setara, raft meningkatkan dasar model Anda menciptakan grip yang lebih besar untuk model 3D Anda. Selain itu, raft tetap sebagai entitas terpisah dari item yang dicetak, dan Anda dapat dengan cepat memotong cetakan darinya.
Cara lain untuk mengatasi tantangan ini adalah menambahkan cakik tipis di dasar desain Anda yang disebut mouse ears. Anda dapat menyebarkan mouse ears di seluruh meja cetak, meskipun Anda sebaiknya biasanya menggunakannya di sudut tajam.
Hindari Angin
Kadang-kadang, Anda mungkin telah melakukan yang terbaik untuk memastikan cetakan Anda tidak meleleh, tetapi tetap meleleh. Periksa jendela terbuka, dan unit AC jika Anda dalam posisi ini. Mereka tetap menjadi sumber udara ambient yang signifikan yang menyebabkan perbedaan suhu yang mengakibatkan keriting.
Gunakan Penutup
Saat Anda mulai pencetakan 3D lapisan pertama, filament yang meleleh bersentuhan dengan hot end. Kemudian, itu menyebar pada meja pemanas, dan lapisan pertama akan mempertahankan suhu sekitar meja pemanas hingga proses selesai.
Akan lebih baik jika Anda menggunakan penutup untuk menjaga objek tetap hangat. Menyimpan panas yang dihasilkan di ruang memungkinkan Anda untuk menghindari angin.
Bagaimana Menghentikan Cetakan Saya dari Meleleh?
Keriting dalam pencetakan 3D terjadi karena penyusutan bahan. Fenomena ini menyebabkan perbedaan suhu extruder kepala cetak dan suhu meja. Ini menyebabkan tepi cetakan melengkung dan terangkat.
Untuk menghentikan cetakan Anda dari meleleh, Anda dapat menggunakan teknik berikut:
- Terapkan adhesi ke meja bangunan
- Levelkan meja bangunan dengan benar
- Gunakan brim
- Gunakan raft
- Sesuaikan pengaturan lapisan awal
- Gunakan pengaturan kipas yang sesuai untuk pendinginan
- Gunakan pintu depan
- Cetak dengan draft shield
Bagaimana Membuat Lapisan Pertama yang Sempurna?
Dalam pencetakan 3D, lapisan pertama tetap menjadi dasar untuk seluruh cetakan 3D Anda. Oleh karena itu, mendapatkan lapisan pertama dengan benar adalah semua yang Anda butuhkan untuk mencapai objek sempurna.
Namun, bahkan pengguna printer 3D yang berpengalaman menyaksikan bahwa mendapatkan lapisan pertama bukanlah tugas yang mudah.
5 Langkah untuk Mendapatkan Lapisan Pertama yang Sempurna
- Levelkan meja cetak Anda
- Perlambatkan kecepatan lapisan pertama
- Periksa suhu
- Lakukan perawatan permukaan bangunan
- Tambahkan raft, skirt, atau brim
Kesimpulan
Lapisan pertama tetap menjadi dasar dasar dari cetakan 3D berkualitas tinggi. Bahkan printer yang berpengalaman kadang-kadang kesulitan mendapatkan lapisan pertama dengan benar.
Akan lebih baik jika Anda melakukannya dengan benar dengan detail cetak yang kecil, seperti kecepatan cetak, lebar ekstrusi, suhu meja, dan meja cetak printer yang sempurna rata.
Anda sekarang mengetahui beberapa alasan yang mengarah pada keriting atau warping lapisan pertama dan langkah-langkah yang dapat Anda ikuti untuk memastikan Anda menghindari jebakan ini.
Juga, artikel ini menyediakan banyak cara yang dapat Anda ikuti untuk memastikan Anda menghindari keriting atau warping cetakan 3D secara umum.



