Menguasai Ironing Pencetakan 3D: Capai Permukaan Atas yang Sangat Halus Setiap Kali
Teknologi pencetakan 3D semakin populer di seluruh dunia. Perusahaan industri besar, perusahaan kecil, dan individu semuanya telah mengadopsi teknologi ini.
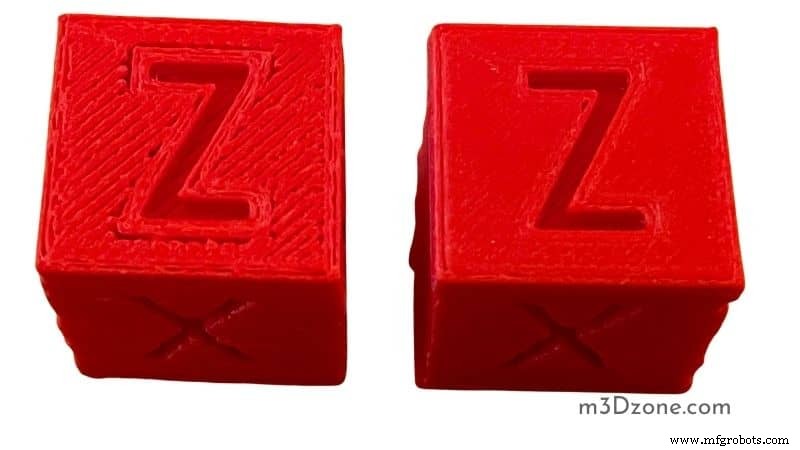
Sementara permukaan atas 3D biasanya kasar, setiap pengguna keahlian ini berusaha untuk meratakan permukaan ini.
Apakah Anda bertanya-tanya cara meningkatkan kualitas bagian mereka? Anda berada di tempat yang tepat.
Artikel ini memberikan detail tentang cara meratakan cetakan Anda menggunakan teknik “ironing”.
Apa Itu Surface Ironing 3D Printing? (3D Printing Ironing)
Meratakan pencetakan 3D dengan ironing melibatkan penggunaan panas pada permukaan datar. Anda dapat mencapai ini pada printer 3D di mana Anda memindahkan nozzle panas ke belakang dan ke depan pada permukaan atas cetakan Anda.
Gaya gesekan menyebabkan bahan yang menempel meleleh dan mendorong nozzle panas di atas cetakan untuk memaksa bahan kembali ke atas cetakan.
Selain itu, ironing, dalam hal ini, mengekstrus sejumlah kecil bahan. Akibatnya, ekstrusi tambahan mengisi sisa celah pada lapisan atas, meratakan permukaan datar lebih lanjut.
Namun, penting untuk dicatat bahwa over-extrusion dapat merusak cetakan Anda. Hanya sejumlah kecil ekstrusi yang digunakan saat ironing untuk menghindari hal ini.
Kapan Anda Menggunakan Ironing?
Ironing menghasilkan hasil terbaik pada cetakan permukaan atas datar. Model ini termasuk logo, nama papan, kotak, badges, tutup, dan lainnya. Ini juga berlaku saat menempel dua bagian. Ironing meminimalkan celah antara keduanya dengan meratakan permukaannya.
Namun, ada kasus di mana ironing tidak berlaku. Ini termasuk bentuk organik, figur, dan area tidak rata.
Selama pencetakan model-model ini, ironing memiliki efek negatif yang signifikan; itu meningkatkan waktu pencetakan secara tidak perlu. Singkatnya, ironing tidak memiliki efek yang signifikan atau tidak ada pada permukaan tidak rata.
Apa yang Dilakukan Ironing dalam Cura?
Cura adalah slicer 3D open source yang mengubah model 3D menjadi G-code yang dapat dicetak 3D. Ini berisi sejumlah besar fitur dan pengaturan yang dapat disesuaikan yang memberikan pengelolaan penuh atas bagian Anda. Anda dapat menyesuaikan beberapa aspek pencetakan dan mengelola proses pencetakan.
Salah satu fitur baru ini adalah ironing. Ini memberikan lapisan atas 3D Anda permukaan yang sangat halus, ideal untuk mencetak model yang menarik secara visual seperti karya seni.
Selain itu, ironing memudahkan pelukisan karena cat dapat menempel lebih baik pada permukaan datar. Pengembang Cura telah meningkatkan fitur dan pengaturan ironing dalam perangkat lunak mereka untuk meningkatkan kontrol pengguna atas proses.
Pengaturan Ironing Cura
Berbagai pengaturan ironing meliputi ironing flow rate, iron only highest layer, ironing pattern, dan ironing line spacing. Masing-masing mengontrol elemen ironing yang berbeda.
Bagaimana Ironing Flow Rate Bekerja?
Di antara berbagai pengaturan ironing yang mengontrol efek ironing Anda adalah ironing flow rate. Flow rate bertanggung jawab untuk menetapkan persentase ekstrusi dari nozzle selama ironing. Pengaturan default biasanya 15%.
Anda harus menjaga nilai ini rendah karena hanya sejumlah kecil bahan yang diperlukan untuk mengisi celah dan akibatnya meratakan lapisan atas. Persentase ironing dalam Cura diatur menjadi 10%, tetapi dapat disesuaikan jika Anda memerlukan untuk hasil yang lebih baik.
Apa yang Dilakukan oleh Pengaturan Ironing Cura Lainnya?
Iron only highest layer – memberi tahu printer untuk hanya mengikis lapisan teratas permukaan cetakan Anda. Misalnya, jika Anda mengikis tangga yang banyak, rata akan berlaku hanya pada tangga teratas.
Ironing inset – mengatur jarak antara tepi permukaan atas datar dan awal pengikisan nozzle. Pengikisan akan terjadi pada seluruh lapisan atas jika Anda tidak memberi jarak keduanya. Akibatnya, Anda memiliki tepi yang tidak rata. Oleh karena itu, disarankan untuk memiliki beberapa ruang tetapi jaga agar tetap kecil.
Ironing pattern – mengatur pola pengikisan nozzle pada lapisan atas cetakan Anda. Meskipun secara teori tidak terbukti, ada kemungkinan tinggi Anda akan melihat pola hingga beberapa titik. Pengaturan ini menyediakan opsi konsentrik dan zigzag.
Ironing speed – mengatur kecepatan nozzle bergerak pada lapisan atas cetakan Anda saat mengikis. Disarankan untuk mempertahankan kecepatan lambat untuk hasil yang ideal. Namun, prosesnya agak lambat.
Ironing line spacing – mengatur jarak antara lintasan nozzle selama pengikisan cetakan. Biasanya, nozzle memiliki garis pengikisan yang berjarak dekat dan dapat rata melewati lintasan pencetakan normal. Jarak yang lebih besar mengurangi waktu pencetakan tetapi menghasilkan hasil standar di bawah rata-rata.
Bagaimana Saya Membuat Permukaan Cetakan 3D Saya Halus?
Berikut adalah berbagai metode untuk meratakan permukaan cetakan 3D Anda:
1. Kombinasi Primer dan Polyurethane
Untuk mencetak model dengan garis lapisan yang jelas, Anda memerlukan cat spray dan polyurethane yang kering cepat (check at Amazon). Cat harus dapat menempel dengan baik pada plastik.
Teknik meratakan ini sederhana dan tidak memerlukan tenaga kerja yang intensif. Bersihkan model cetakan 3D Anda untuk menghindari item yang tidak diinginkan yang tersisa pada model akhir.
Spray cetakan 3D Anda dengan lapisan cat pilihan Anda dan segera lapisi dengan lapisan Polyurethane.
Akhirnya, tempatkan cetakan 3D yang dilapisi Anda di bawah kipas untuk mencegah menetes dan memungkinkan pengeringan yang lebih cepat. Pada titik ini, cat bercampur baik dengan Polyurethane, mengisi cacat dan lubang yang tidak terduga.
2. Teknik XTC-3D
Epoxy resin 2 bagian bening XTC-3D membantu meratakan dan melindungi cetakan 3D Anda. Anda harus mencampur dua kimia yang disediakan dengan mengikuti instruksi yang diberikan. Sikat kombinasi pada bagian yang dicetak Anda dan biarkan kering. Ini menghasilkan lapisan lunak, bening, dan bersinar pada model Anda.
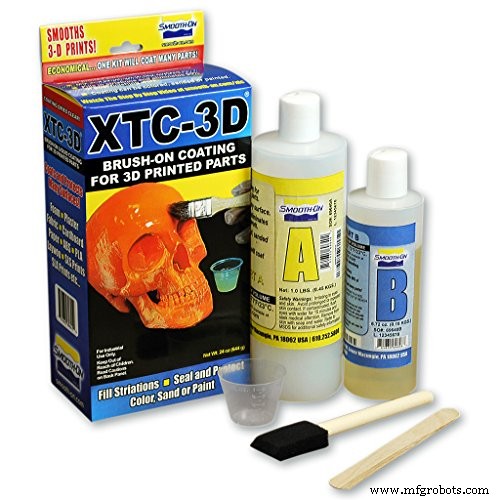
Anda juga dapat mencampur XTC-3D Anda dengan pewarna, tinta, atau cat dan menggunakannya untuk meratakan, menambahkan glitir, atau efek lapisan logam.
3. 3D Gloop
Lem ini diformulasikan khusus untuk cetakan 3D. Lem khusus ini ada dalam berbagai formula yang cocok untuk berbagai jenis plastik dan memiliki banyak kegunaan.
Di antaranya adalah kelekatkan plat, di mana ia melekatkan bagian-bagian bersama, dan di atas semuanya, menghasilkan hasil yang luar biasa dalam meratakan cetakan 3D.
Gunakan kuas untuk menerapkan 3D Gloop Anda pada cetakan Anda. Karena ini dalam satu botol siap pakai, tidak memerlukan pencampuran. Oleh karena itu, ini ideal untuk diterapkan pada permukaan kecil dan memiliki peluang minim untuk tumpahan.
Pastikan ada ventilasi yang baik saat melapisi cetakan Anda karena formula ini termasuk beberapa bahan yang cukup beracun.
4. Sanding
Metode ini adalah yang termurah tetapi agak melelahkan. Untuk mendapatkan hasil yang diinginkan, Anda harus mempertimbangkan beberapa hal.
Saat menggosok plastik, disarankan untuk menggunakan kertas gosok basah. Karena tahan air, celupkan secara teratur kertas ke dalam air selama penggosokan. Itu mencegah partikel yang digosok masuk di antara butir kertas gosok yang kasar dan menjaga Anda dari debu partikel.
Gesekan penggosokan juga dapat menghasilkan panas yang melunakkan atau melelehkan plastik. Membasahi kertas gosok Anda mencegah hal ini dengan mendinginkan permukaan cetakan.
Hal lain yang perlu Anda pertimbangkan adalah luas permukaan cetakan Anda. Saat menangani permukaan besar, sebarkan kertas gosok Anda di atas area yang luas untuk mendistribusikan tekanan dan menghasilkan hasil yang lebih baik.
Lakukan putaran pertama dengan kertas gosok kasar basah lalu lakukan finishing halus dengan yang halus.
Untuk menghindari garis difusi pada cetakan saat menggosok, gunakan strategi gerakan lingkaran.
5. Polishing
Di mana Anda ingin meratakan cetakan Anda dengan melukis, Anda harus menggosoknya dengan kertas gosok 2000 hingga 4000 grits (check at Amazon) sekitar dua hingga tiga kali.
Secara alternatif, Anda dapat menggunakan pola plastik khusus yang menyebarkan garis halus dengan bahan untuk meratakan permukaan Anda. Senyawa pelapis dan gosokan tangan listrik adalah opsi meratakan lain dari teknik pelapis.
6. Spray Filling
Teknik meratakan ini ideal untuk model besar. Karena teksturnya kental, Anda harus sangat hati-hati saat menggunakannya.
Meskipun jumlah lintasan tergantung pada kekasaran permukaan, satu lintasan sudah cukup. Setelah spray kering, Anda dapat menggosok permukaan dan selesai dengan cat.
Metode ini hebat pada plastik karena menghasilkan kelekatkan yang baik antara mereka dan cat. Ini relatif mudah untuk meratakan model 3D Anda dengan cat atau spray cat dari wadah.
Kesimpulan
Ironing adalah teknik meratakan yang luar biasa untuk cetakan 3D Anda. Kerjanya luar biasa pada model, seperti logo dan nama papan. Hasilnya begitu mewah sehingga Anda mungkin pikir dicetak pada build plate.
Meski demikian, ingat bahwa itu memakan waktu dan tidak semua permukaan dapat Anda terapkan ironing. Objek bundar dan figur tidak cocok dengan strategi meratakan ini. Oleh karena itu, Anda tidak harus mengaktifkan pengaturan ironing sepanjang waktu.



