Mengatasi Masalah Elephant Foot dalam Percetakan 3D: Solusi dan Tips Tergampung
Apa itu elephant foot dalam percetakan 3D, dan bagaimana cara mengatasinya?
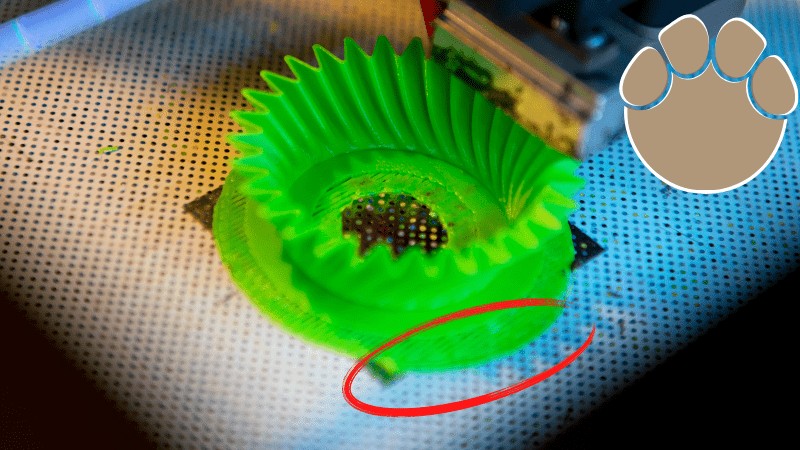
Elephant foot adalah salah satu masalah paling umum yang dapat Anda hadapi dalam percetakan 3D. Meskipun mungkin tidak merusak objek cetakan Anda, masalah ini memastikan bahwa lebih banyak perbaikan diperlukan setelah proses cetak selesai.
Masalah elephant foot terjadi ketika printer 3D mengeluarkan lebih banyak bahan daripada yang diperlukan untuk lapisan pertama objek yang dicetak. Ketika Anda mencetak tanpa menggunakan raft, Anda akan memperhatikan bahwa lebar lapisan pertama lebih melebar dibandingkan yang lainnya.
Jadi, apa yang menyebabkan elephant foot, dan bagaimana cara mengatasinya?
Elephant Foot dalam Percetakan 3D. Apa Penyebab Masalah Elephant Foot?
Elephant foot kadang-kadang tidak terlihat, tetapi menjadi tantangan signifikan jika Anda mencetak objek untuk aplikasi praktis. Tantangan ini secara signifikan menurunkan toleransi, sehingga sulit untuk menyatukan bagian-bagian.
Elephant foot adalah hasil dari cetakan besar karena disebabkan oleh bobot objek cetakan yang menekan lapisan pertama. Jika tidak pendingin, bobot tersebut menghasilkan lapisan pertama yang membengkak.
Bobot mendorong filamen ke sisi ekstruder, yang membuat dasar model lebih lebar. Untuk mengatasi tantangan ini dan menghasilkan lebar yang diinginkan dari objek 3D yang dicetak, printer harus memiliki beberapa lapisan.
Fenomena elephant foot juga disebabkan oleh pengaturan cetak yang terlalu agresif untuk lapisan pertama dan kalibrasi meja cetak yang buruk.
Bagaimana Cara Mengatasi Masalah Lapisan Pertama dalam Percetakan 3D?
Elephant foot adalah hasil dari lapisan pertama yang tidak dingin. Jika tidak ada pendinginan yang cukup atau suhu meja cetak sangat tinggi, lapisan pertama tidak akan dingin dengan baik, menghasilkan elephant foot.
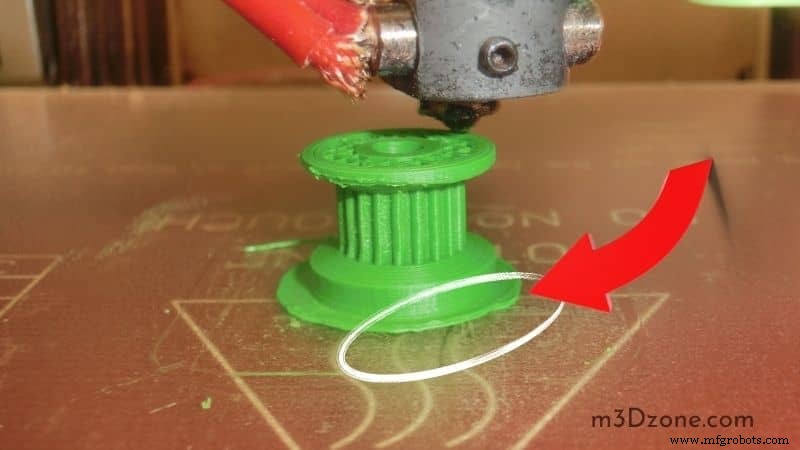
Dasar cetakan 3D Anda mungkin tidak halus karena nozzle terlalu dekat atau terlalu jauh dari meja cetak. Jika Anda telah menyesuaikan meja cetak ke mikron yang sangat kecil dari pembukaan nozzle, akan menjadi tantangan bagi cairan plastik untuk pergi.
Anda hanya perlu pengaturan meja yang baik dan permukaan meja yang baik untuk menangani tantangan ini.
Anda mungkin juga perlu menambahkan offset sumbu Z, meskipun ini tidak disarankan sebelum Anda mencoba solusi lain. Sebagian besar printer memiliki opsi untuk mengatur offset sumbu Z. Ketika Anda meningkatkan offset ke rentang positif, Anda mengangkat nozzle jauh dari meja cetak.
Jadi, apa solusi untuk menangani elephant foot?
Latakan Meja Cetak
Apakah nozzle printer 3D sangat dekat dengan kepala cetak?
Jika iya, ini mungkin menyebabkan filamen lapisan pertama didorong ke sisi objek cetak, menghasilkan masalah elephant foot.
Membantu jika Anda dapat menggunakan instruksi produsen untuk mengkalibrasi meja cetak.
Jika ada jarak berlebih antara nozzle dan meja cetak, Anda mungkin mengalami attach lapisan pertama yang tidak cukup. Attach lapisan yang tidak cukup menghasilkan cetakan yang gagal.
Ini akan sangat membantu jika Anda hati-hati dengan pengaturan lapisan pertama.
Pengaturan meja cetak dan menyesuaikan tinggi nozzle akan membantu banyak dalam menangani elephant foot.
Minimalkan Suhu Meja Cetak
Ketika Anda ingin menetapkan suhu meja cetak yang ideal, penting untuk Anda menemukan keseimbangan terbaik. Anda harus memastikan lapisan awal mendapatkan cukup waktu untuk pendingin agar stabil.
Jika meja cetak sangat panas, lapisan dasar yang lunak ditekan oleh bobot objek. Jika meja dingin, Anda mungkin mengalami warping, efek dari pengaturan printer yang salah.
Anda harus menyesuaikan pengaturan printer perlahan-lahan, sama seperti pengaturan printer lainnya. Jika tidak ada efek positif setelah beberapa langkah penyesuaian pengaturan, perubahan suhu meja mungkin bukan solusi yang tepat.
Cetak Menggunakan Raft
Menggunakan raft dalam mencetak proyek 3D Anda sangat membantu dalam memperbaiki elephant foot. Fungsi raft membantu membuat jaring di bawah objek 3D yang dicetak. Anda harus menghapus raft secara manual setelah proses cetak.
Menggunakan raft adalah solusi alternatif yang berguna karena fenomena ini terjadi antara lapisan pertama dan meja. Dengan demikian, ini membantu menerima dampak untuk Anda.
Tambahkan Chamfer pada Model
Mengatasi masalah ini bukan tugas yang mudah, tetapi tidak mustahil. Alih-alih menyesuaikan printer 3D Anda untuk menghilangkan masalah, Anda dapat mengubah model yang ada.
Anda perlu menempatkan chamfer 45 derajat yang kecil di bingkai bawah cetakan untuk menghilangkan masalah ini.
Bersihkan Permukaan Cetak
Permukaan cetak yang kotor juga dapat menyebabkan masalah lapisan pertama. Anda harus memastikan permukaan cetak Anda bersih dan rapi untuk memastikan Anda mendapatkan hasil yang diharapkan dan kualitas cetak yang lebih baik.
Lebih baik menggunakan handuk kertas untuk menghapus semua kotoran dari meja cetak Anda sebelum setiap cetak.
Bonus: Video
Cara Menghentikan Elephant Foot dalam Cura Slicer
Jika Anda mengalami tantangan elephant foot dengan Cura slicer Anda, ada berbagai perbaikan yang dapat Anda terapkan. Ini termasuk:
- Anda dapat memiliki ekspansi horizontal pada lapisan awal
- Cetak satu lapisan untuk memeriksa tinggi lapisan dan pengaturan meja
- Cetak menggunakan raft
- Kurangi kecepatan cetak
- Gunakan brim
- Kurangi suhu nozzle dan suhu meja
- Penyesuaian tinggi Z
Masalah Lain dalam Percetakan 3D
Selain masalah di atas dengan printer 3D, Anda mungkin juga mengalami kasus di mana Anda tidak dapat mencetak model sederhana dengan berhasil. Beberapa masalah umum yang dapat Anda alami dengan percetakan 3D termasuk:
- Cetakan yang cacat
- Tidak ada yang dicetak
- Cetakan mungkin tidak menarik secara visual
Kadang-kadang, Anda mungkin melakukan pengaturan dalam perangkat lunak tergantung pada model, namun slicer tetap tidak mencetak apa pun. Di sisi lain, printer 3D mungkin memulai proses cetak, tetapi berhenti di tengah jalan. Alih-alih mencetak bahan, Anda mungkin hanya menghasilkan udara.
Jika Anda mengalami tantangan dengan printer 3D Anda, Anda dapat memeriksa masalah dengan filamen. Jika printer 3D Anda memiliki filamen yang sepenuhnya terlihat, Anda dapat memeriksa apakah masalahnya adalah gulungan yang kosong. Jika demikian, Anda perlu menangani masalah dengan memuat gulungan filamen lain.
Nozzle yang terlalu dekat dengan meja mungkin membuat sulit bagi filamen untuk keluar.
Beberapa kasus, cetakan mungkin tidak memiliki lapisan pertama, yang meningkatkan kemungkinan tidak menempel pada meja cetak ketika printer mengekstrusikan filamen. Selain itu, penurunan nozzle dapat disebabkan oleh macetnya filamen di ujung panas.
Anda dapat mengatasi masalah dengan menyesuaikan tinggi nozzle sedikit ke atas. Untungnya, sebagian besar printer 3D memungkinkan Anda untuk menyesuaikan offset sumbu Z dalam pengaturan. Meningkatkan offset ke nilai positif memindahkan nozzle dari meja cetak.
Pastikan Anda tidak menetapkan offset terlalu tinggi karena dapat membuat sulit bagi objek untuk menempel pada meja cetak.
Anda juga dapat menurunkan meja cetak untuk mencapai efek yang sama. Namun, jika Anda memilih solusi ini, Anda harus mengkalibrasi dan menyelaraskan kembali meja cetak untuk memastikan Anda mendapatkan hasil yang konsisten kemudian.
Nozzle yang tersumbat dapat menjadi pengalaman yang frustrasi selama proses cetak. Anda memulai proses, tetapi nozzle tidak menghasilkan filamen apa pun.
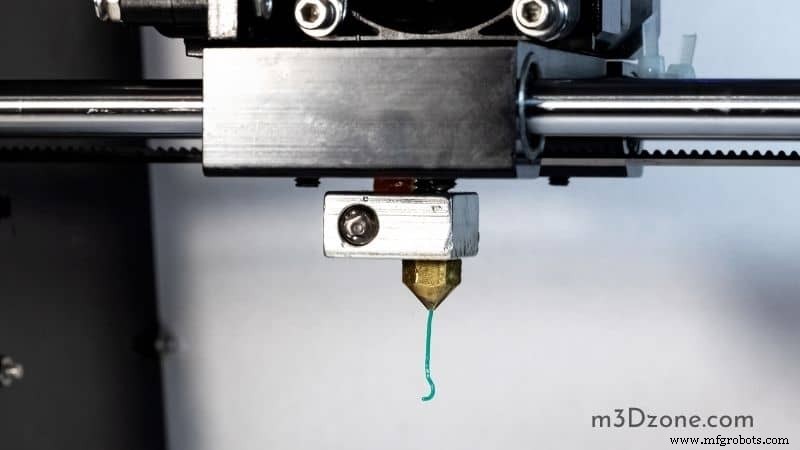
Penyumbatan dapat disebabkan oleh sisa bahan yang tertinggal di nozzle ketika Anda mengganti filamen. Ini dapat terjadi setelah filamen patah di ujung panas, yang menghentikan filamen baru untuk diekstrusikan.
Untuk mencegah penyumbatan nozzle, sangat penting untuk memastikan Anda melakukan pemeliharaan teratur pada printer 3D. Ini akan mencegah penyumbatan mengancam cetakan.
Filamen lama dan sisa filamen dapat tinggal di nozzle untuk beberapa waktu sebelum menyebabkan penyumbatan sebenarnya. Meskipun Anda mungkin tidak memperhatikan sisa filamen, Anda mungkin melihat tanda-tanda dalam kualitas cetak.
Misalnya, Anda mungkin memperhatikan filamen gelap pada cetakan atau goresan pada cangkang.
Anda dapat menggunakan Atomic Pull, juga dikenal sebagai cold pull, untuk membersihkan nozzle yang tersumbat. Metode lain yang dapat Anda gunakan untuk membuka nozzle yang tersumbat termasuk penggunaan jarum.
Jika Anda ingin menggunakan metode ini, hapus filamen lalu pergi ke panel kontrol printer 3D Anda dan pilih “Heating Nozzle.” Sesuaikan suhu filamen yang masih tertunggal di nozzle.
Jika penyumbatan parah dan Anda masih memiliki penyumbatan di nozzle meski telah dilakukan upaya pembersihan, pilihan terakhir Anda adalah melepas seluruh ujung panas. Akan lebih baik untuk memahami bagaimana pemasangannya akan bekerja setelahnya.
Langkah pertama melibatkan pemasangan filamen. Setelah itu, ikuti instruksi dalam manual produsen untuk melepas ujung panas printer dan membersihkannya dengan baik.
Kesimpulan
Jika Anda mencetak tanpa raft, Anda mungkin memperhatikan bahwa lapisan pertama dari cetakan lebih besar dibandingkan lapisan lainnya. Ini dikenal sebagai elephant foot yang merupakan masalah umum dalam percetakan 3D.
Dalam panduan kami, kami telah memberikan kemungkinan penyebab fenomena ini, bagaimana Anda dapat mencegahnya, dan bagaimana mengatasinya jika terjadi.



